









Services d'électroérosion à fil de précision
Les services d'électroérosion à fil DEK découpent les métaux conducteurs trempés à ±0.005 mm, sans déformation et sans quantité minimale. Les prototypes sont expédiés en 3 jours seulement, d'un seul insert aux séries de production.
-
±0.005mm
Tolérance de profil
-
1000 mm
Encombrement maximal des pièces
-
3 jours
Prototype le plus rapide
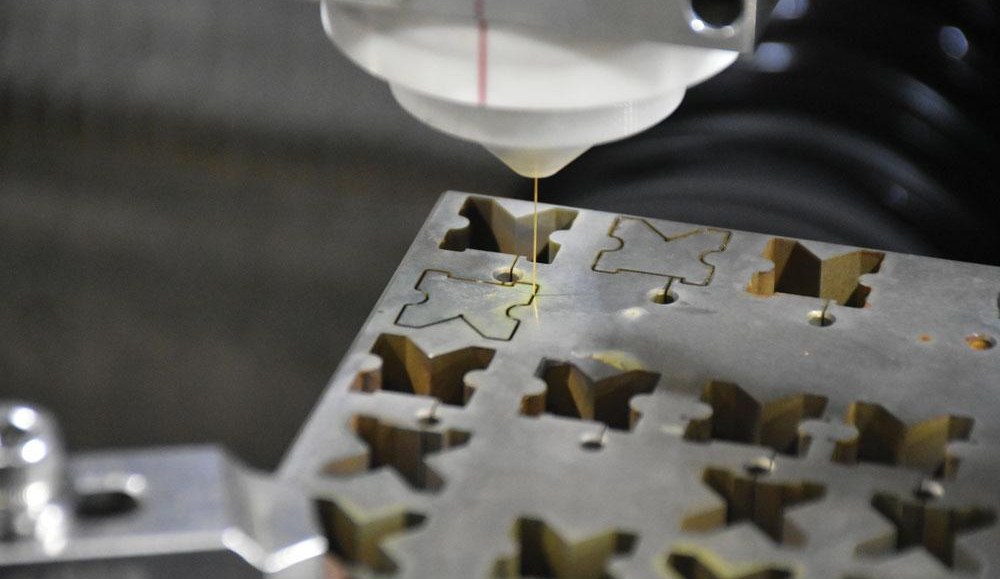

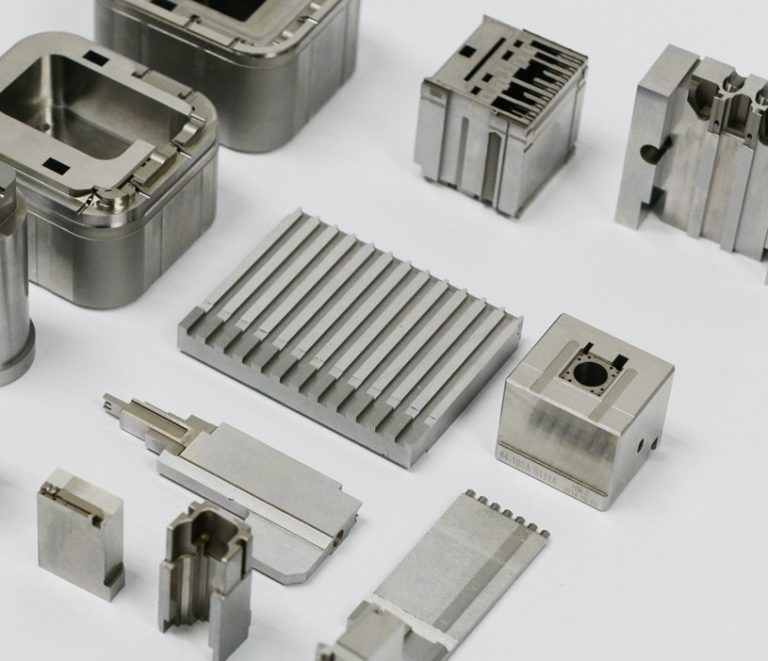
Électroérosion à fil pour outillage et pièces trempés
Le fil n'entrant jamais en contact avec la pièce, l'électroérosion à fil découpe l'acier à outils trempé aussi vite que le métal tendre. Les matrices et les poinçons passent d'abord par le traitement thermique, puis directement au profilage final, sans revenu et sans dérive dimensionnelle.
Depuis plus de 20 ans, notre usinage CNC Chine a usiné plus de 1,2 M de pièces par an pour plus de 2 300 clients OEM. Un poinçon de rechange bénéficie du même examen d'ingénierie qu'une série de 500 pièces. Découvrez le fonctionnement du procédé dans Tout ce qu'il faut savoir sur l'électroérosion à fil.
Pourquoi les outilleurs choisissent DEK pour l'électroérosion à fil
Les moulistes, les ateliers de matrices et les OEM sans EDM en interne confient leurs travaux trempés à tolérances serrées à notre atelier d'électroérosion à fil.
-

Découpe après trempe
L'acier à outils trempé et les alliages traités thermiquement se découpent à la même vitesse que le métal tendre : le traitement thermique intervient donc avant le profilage final, et non après.
-

Découpe sans contact
Le fil ne touche jamais la pièce : aucune force de coupe, aucune déviation d'outil et aucune déformation des sections minces ou délicates.
-

Sans quantité minimale, toutes tailles de série
Du prototype unique aux séries de production. Les prototypes sont expédiés en 3 jours seulement, qu'il s'agisse d'un seul insert trempé ou d'un lot de production.
-

Profils serrés et reproductibles
±0.005 mm sur les profils de production, resserrés à ±0.003 mm sur les micro-détails et les détails inférieurs à 10 mm, avec des dimensions stables sur les séries répétées.

Examen d'ingénierie sur chaque commande
Nos ingénieurs vérifient la fabricabilité et confirment que l'électroérosion à fil est le bon procédé pour votre géométrie, par rapport au fraisage ou à l'électroérosion par enfonçage, avant de chiffrer. Les pièces nécessitant un fini miroir ou une planéité plus serrée sont orientées vers la rectification.


Capacités et spécifications d'électroérosion à fil
Taille des pièces, tolérances, matériaux et applications pour les profils découpés au fil dans les métaux trempés et conducteurs.
Électroérosion à fil vs électroérosion par enfonçage et fraisage CNC
Choisissez l'électroérosion à fil pour les profils traversants dans le métal trempé. Le fil et l'enfonçage relèvent tous deux de notre service d'usinage par électroérosion, ainsi une seule demande est orientée vers la bonne méthode.
| Critère | Ce procédéÉlectroérosion à fil | Électroérosion par enfonçage | Fraisage CNC |
|---|---|---|---|
| Idéal pour | Profils traversants | Cavités et formes 3D | Pièces structurelles plus légères |
| Outil | Électrode fil mobile | Électrode usinée et profilée | Fraise en bout |
| Métal trempé | Même cadence que le métal tendre | Érosion par étincelles | La vitesse dépend de la dureté |
| Effort de coupe | Aucun, sans contact | Érosion par étincelles | Risque de flexion de l'outil |
| À choisir quand | Angles vifs, parois minces | Poche ou forme borgne | Aluminium, acier doux pièces |
Pièces découpées au fil pour les industries clés
Nous fournissons des pièces découpées au fil pour des programmes aérospatiaux (non critiques pour le vol), de dispositifs médicaux, d'équipements pour semi-conducteurs et d'outillage automobile.
-

Aérospatiale
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialeSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et production en petite à moyenne série, en aluminium, acier allié 4140 et 4340, inoxydable et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteurs harmoniques et doigts de préhension en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, montages de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour alléger sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batteries, barres omnibus, boîtiers d'onduleurs et raccords de piles à combustible en aluminium, cuivre et inoxydable, usinés plans et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompe et accastillage de pont en acier inoxydable 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et en acier, avec les montages conservés en dossier pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteur, arbres, corps de buses de pulvérisateur et supports de capteurs en fonte, acier et inoxydable pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtier et matériel audio dont la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseur et raccords hydrauliques en acier allié trempé, bronze et inoxydable pour résister à la poussière et aux vibrations.En savoir plus
Caractéristiques et défis de l'électroérosion à fil que nous résolvons
L'électroérosion par étincelage découpe des géométries qui exigeraient de petites fraises en bout et plusieurs montages, ou seraient impossibles, sur matière trempée.
-

Angles intérieurs vifs
Des profils qui ébrécheraient une fraise ou exigeraient plusieurs montages sont obtenus en une seule passe, sans bavure.
-

Parois minces et fentes fines
Sans effort de coupe, aucune déformation dans les sections minces ou délicates, même sur matière trempée.
-

Angles de dépouille pour poinçons et matrices
La découpe conique produit directement les angles de dépouille dans le même montage, sans montage incliné secondaire.
-

Micro-détails inférieurs à 10 mm
Tenus à ±0.003 mm sur des détails inférieurs à 10 mm ; voir nos services de micro-usinage.
-

Profils jusqu'à 1000 mm
Enveloppe de pièce jusqu'à 1000 mm dans la plus grande dimension, de la tôle fine aux blocs épais d'acier à outils.
-
Découpe au fil et formes tournées
Un arbre à extrémité cannelée peut passer de l'électroérosion à fil au tournage CNC de décolletage sur un même travail.
Défis courants que nous traitons
-
Acier à outils trempé
Les matrices passent d'abord par le traitement thermique, puis directement au fil, ce qui évite le risque de fraiser à l'état mou en espérant que la tolérance tienne ensuite.
-
Carbure de tungstène
Les pièces d'usure et les électrodes sont découpées dans l' acier au tungstène et le carbure, des matériaux qui résistent à la coupe conventionnelle.
-
Dérive après traitement thermique
Ni réadoucissement ni second cycle de traitement thermique, donc aucune dérive dimensionnelle entre la trempe et le profilage final.
-
Finition miroir ou planéité
Lorsque les passes de finition ne suffisent pas pour une spécification de finition ou de planéité, les pièces passent par la rectification de précision après la découpe.
Qualité certifiée pour les pièces découpées au fil
Chaque commande passe par IQC, IPQC, FAI, OQC, SPC et CAPA, avec contrôle CMM.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Métaux conducteurs et finitions d'électroérosion à fil
L'électroérosion à fil ne découpe que des métaux électriquement conducteurs. Associez le bon alliage au traitement thermique, aux passes de finition ou à la rectification.
Finitions de surface
Besoin de découper un autre alliage conducteur ? Parcourez tous nos matériaux
Voir tous les métauxComment obtenir un devis d'électroérosion à fil
FAQ sur les services d'électroérosion à fil
Des réponses claires sur le fonctionnement de l'électroérosion à fil, les facteurs de coût et ses différences avec l'électroérosion.
Demander un devis d'électroérosion à fil
Envoyez votre plan pour un devis validé par un ingénieur sur des pièces métalliques trempées ou conductrices, d'un seul insert à une série de production.
- sans quantité minimale, quelle que soit la taille de la commande
- Prototypes en 3 jours seulement
- ±0.005 mm sur les profils de production
- Pièces jusqu'à 1000 mm
- Contrôle CMM et traçabilité complète
Capacités associées
-
 Raccords de précision à très haute puretéEn savoir plus
-
 Services de pointage de précision sur aléseuseEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus
-
 Services d'électroérosion par enfonçage de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








