









Services d'usinage du tungstène
DEK propose des services d'usinage du tungstène pour les pièces d'usure, matrices, poinçons et composants de blindage en tungstène et en carbure de tungstène (alliages YG/YL). Le fraisage CNC, le tournage CNC, l'électroérosion et la rectification tiennent ±0.005 mm, sans quantité minimale, du prototype à la production.
-
±0.003mm
Micro-composants
-
3 jours
Délai prototype
-
Sans quantité minimale
D'une pièce à la production
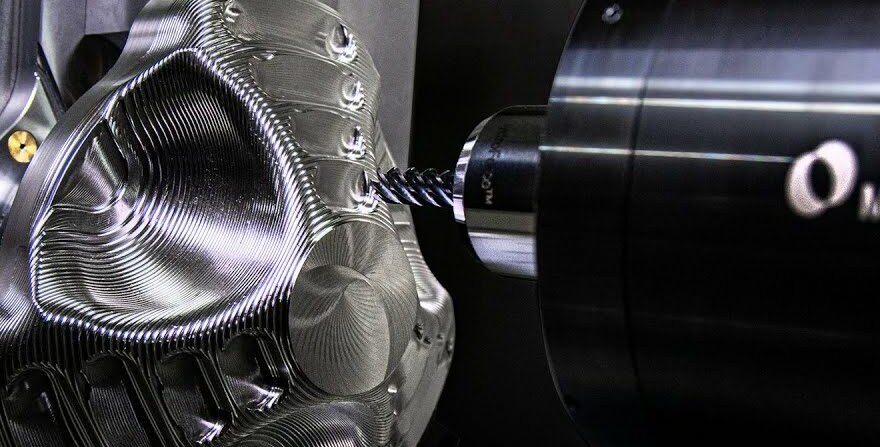

Pourquoi choisir DEK pour l'usinage du carbure de tungstène
Le tungstène pur est un métal dense et non allié, usiné principalement pour le blindage contre les rayonnements, les lests et autres usages à haute densité où la résistance à l'usure n'est pas prioritaire. Le carbure de tungstène (WC-Co) échange une partie de sa densité contre de la dureté et de la ténacité : chaque nuance est donc choisie selon la fonction de la pièce, et non selon la seule densité.
Sa dureté use rapidement l'outillage standard et sa fragilité ne pardonne pas les coupes agressives. DEK pré-chanfreine les points d'entrée, dégrossit les profils serrés par électroérosion à fil, puis finit par rectification de précision pour garder des arêtes nettes sur les caractéristiques critiques en tolérance.
-

Certifié ISO 9001, ISO 13485 et AS9100D
-

Sans quantité minimale, du prototype unique à la série de production
-

±0.005 mm en général, ±0.003 mm pour les micro-pièces
-

Délai prototype dès 3 jours
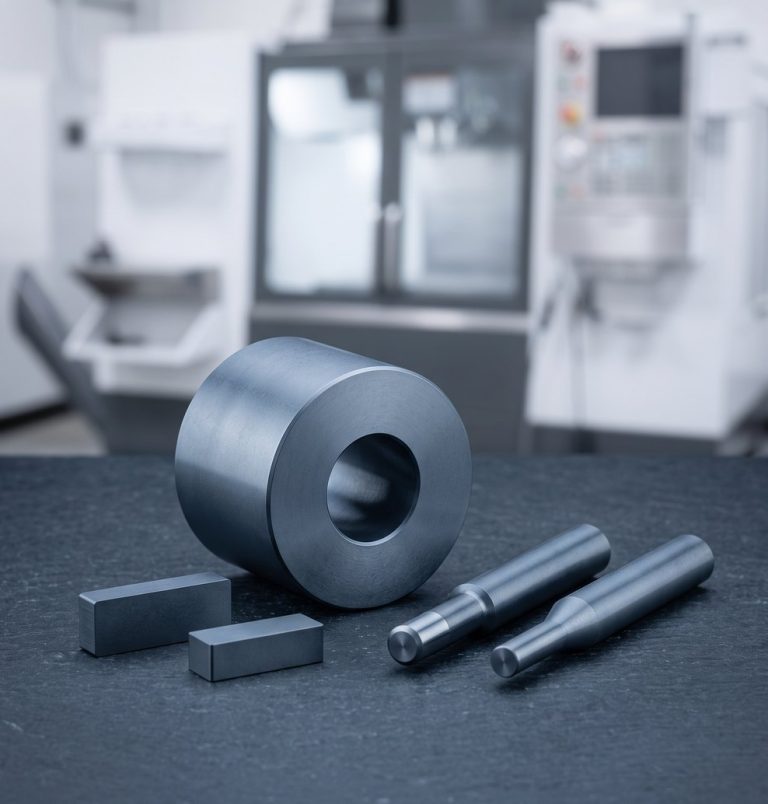
Nuances de carbure de tungstène que nous usinons
Nuances WC-Co choisies selon la fonction de la pièce : moins de cobalt pour la dureté et l'usure, plus de cobalt pour la ténacité sous impact.
-

Acier au tungstène YG6
Moins de cobalt, duretéPrivilégie la dureté et la résistance à l'usure pour les outils de finition et les pièces d'usure à faible impact. Page de la nuance YG6.
-

Acier au tungstène YG8
Plus de cobalt, ténacitéPrivilégie la ténacité pour les outils de dégrossissage et les pièces soumises à des impacts répétés. Page de la nuance YG8.
-

Acier au tungstène YG10X
Structure à grain finÉquilibre dureté et ténacité pour les matrices et poinçons de précision. Page de la nuance YG10X.
-

Acier au tungstène YG15
Teneur en cobalt la plus élevée de la sériePriorité à la ténacité pour l'outillage à fort impact et les pièces d'usure structurelles. Page de la nuance YG15.
-

Acier au tungstène YL10.2
Nuance d'alliage alternativePour les composants de coupe résistants à l'usure dont la composition diffère de celle de la série YG. Page YL10.2.
-

W-Cu, W-Ni-Cu, W-Ni-Fe
Série d'alliages de tungstèneSérie d'alliages de tungstène usinée aux côtés des nuances de carbure, chacune avec sa propre page de données. Série W-Cu.
-
±0.002 mm
Tolérance de rectification
-
Ra 0.2 µm
État de surface rectifié
-
±0.01 mm
Contrôle de profil 5 axes
-
~300 mm
Diamètre max. de fraisage/tournage
Comment DEK assure ses services d'usinage du tungstène
Le carbure de tungstène est trop dur pour être usiné par coupe seule : DEK combine donc fraisage et tournage CNC avec électroérosion et rectification pour tenir la tolérance.
-
1
Fraisage CNC (3/4/5 axes)
Services de fraisage CNC pour usiner poches, chanfreins et géométries complexes en carbure avec une charge de copeau maîtrisée afin d'éviter l'ébréchure ; contrôle de profil à ±0.01 mm en 5 axes.
-
2
Tournage CNC et décolletage
Services de tournage CNC, y compris les configurations de décolletage, pour produire des pièces d'usure et des broches rondes tenues à une coaxialité serrée, ±0.005 mm sur les ajustements arbre-alésage.
-
3
Usinage par électroérosion
Services d'usinage par électroérosion pour atteindre ce que la coupe ne permet pas : petits trous profonds, angles internes vifs et profils limités par la dureté. Le trait de coupe en électroérosion à fil est de 0,15–0,30 mm.
-
4
Rectification cylindrique
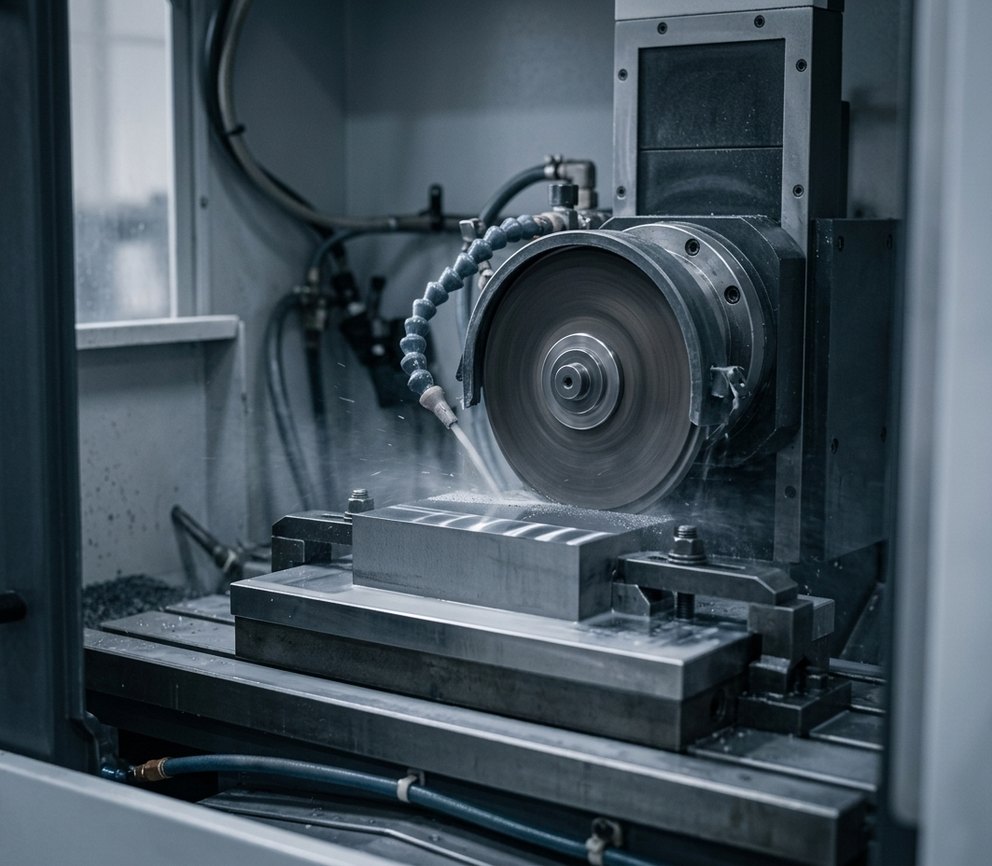
Services de rectification cylindrique pour obtenir une finition fine et un contrôle dimensionnel lorsque le carbure est trop dur pour être coupé davantage, jusqu'à ±0.002 mm et Ra 0.2 µm.
Points d'attention pour l'usinage du carbure de tungstène
Ce que nos ingénieurs vérifient avant d'usiner une pièce en carbure, du choix de l'outillage à l'épaisseur de section minimale admissible.
-
1
Usure de l'outillage et dureté
Le carbure de tungstène figure parmi les matériaux les plus durs usinés dans l'industrie. Il exige un outillage de nuance carbure, l'électroérosion et la rectification ; l'outillage standard en acier rapide s'use trop vite au-delà d'une seule passe légère.
-
2
Éclats sur les arêtes en entrée/sortie
Les arêtes ébréchées apparaissent généralement là où la fraise entre ou sort d'une forme. DEK réalise un chanfrein préalable aux points d'entrée et contrôle la charge de copeaux en fraisage afin que les arêtes critiques pour la tolérance restent nettes.
-
3
Ébauche par électroérosion avant rectification
Plutôt que de compter sur une seule passe de fraisage, les profils serrés sont ébauchés par électroérosion à fil, puis rectifiés en finition. Les ébauches plus épaisses nécessitent des passes électroérosion à fil supplémentaires, ajoutant des heures.
-
4
Épaisseur de paroi minimale
La fragilité limite davantage les sections minces que la capacité des machines. Le minimum dépend de la nuance, de la géométrie et du maintien de la pièce pendant la rectification ou l'électroérosion ; envoyez-nous un plan pour une étude de faisabilité.
Nuances d'acier au tungstène et d'alliages de tungstène
Au-delà de la série YG et du YL10.2, DEK usine également les alliages de tungstène YL50, YT15, YW1, ainsi que W-Cu, W-Ni-Cu et W-Ni-Fe. Chaque nuance dispose de sa propre fiche technique.
-
Les alliages tungstène-cuivre (W-Cu) offrent un équilibre entre conductivité thermique élevée, résistance à l'usure et conductivité électrique.Obtenir un prix
-
Le carbure de tungstène 2 est élaboré par métallurgie des poudres, à partir de WC (carbure de tungstène) et de Co (cobalt). Ce matériau présente une excellente résistance aux chocs et à la flexion.Obtenir un prix
-
Saviez-vous que l'acier au tungstène YG8 possède des propriétés physiques trois fois supérieures à celles de l'acier ? Il est donc plus durable et plus résistant, ce qui vous fait gagner du temps et de l'argent sur le long terme.Obtenir un prix
-
L'acier au tungstène YG6 est un type de carbure de tungstène doté d'une dureté et d'une résistance à l'usure exceptionnelles.Obtenir un prix
-
L'acier au tungstène YG15 est privilégié pour les procédés de coupe de précision en raison de ses caractéristiques.Obtenir un prix
-
Le YG10X est un type de carbure de tungstène, un matériau dur et durable utilisé dans les outils de coupe, les matrices et d'autres applications exigeant une résistance élevée à l'usure.Obtenir un prix
Carbure de tungstène ou acier à outils
Le carbure de tungstène est choisi lorsque la dureté et la densité importent plus que le coût d'usinage. Dans le cas contraire, un alliage d'usure moins coûteux ou résistant à la chaleur peut mieux convenir.
| Critère | Ce matériauCarbure de tungstène | Acier à outils |
|---|---|---|
| Choisi pour | Dureté et densité maximales | Alternative moins coûteuse |
| Dureté | Parmi les plus dures | Inférieure au carbure plein |
| Facteur de coût | Outillage, électroérosion, rectification | Coût plus faible |
| Pièces typiques | Matrices, poinçons, broches | – |
Secteurs utilisant des pièces en carbure de tungstène
Les programmes aéronautiques, médicaux, semi-conducteurs et d'outillage utilisent le carbure de tungstène lorsque la dureté et la densité importent plus que le coût d'usinage.
-
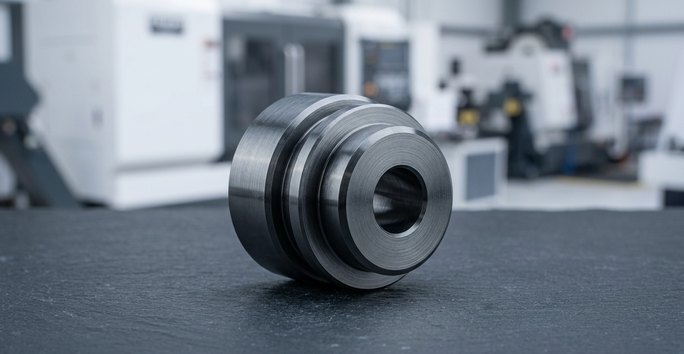 AéronautiquePièces en carbure de tungstène pour les programmes aéronautiques où la dureté et la densité priment sur le coût d'usinage, usinées sous AS9100D.
-
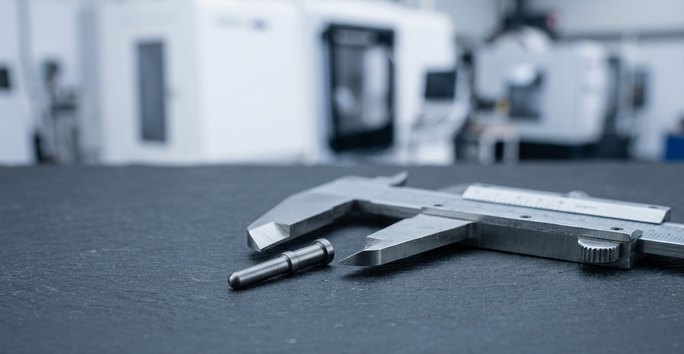 Dispositifs médicauxComposants en tungstène et en carbure pour les programmes de dispositifs médicaux, usinés dans un atelier certifié ISO 13485.
-
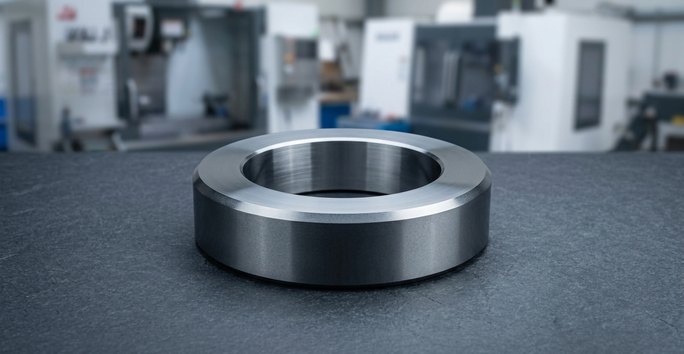 Équipements pour semi-conducteursLes programmes d'équipements pour semi-conducteurs utilisent des pièces en carbure de tungstène lorsque la dureté et la densité importent plus que le coût d'usinage.
-
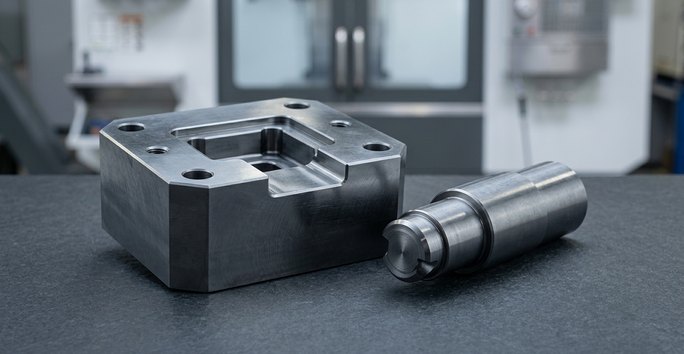 Outillage industrielMatrices, poinçons et plaques d'usure en nuances YG, des outils de finition en YG6 aux outillages à fort impact en YG15.
-
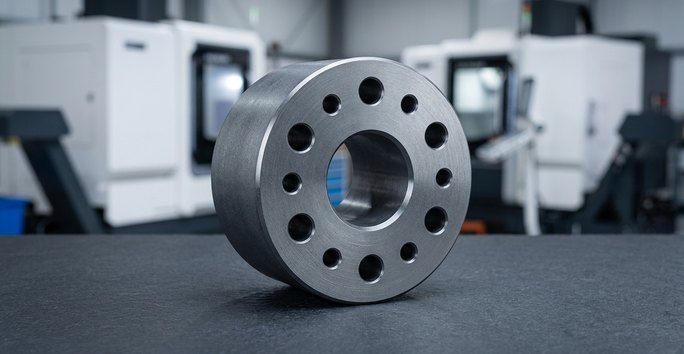 Blindage contre les rayonnementsLe tungstène pur est usiné principalement pour le blindage contre les rayonnements, où la densité prime sur la résistance à l'usure.
-
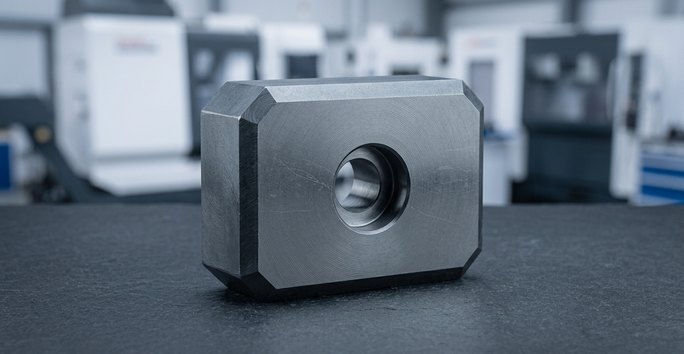 LestesTungstène dense non allié usiné en lestes et autres pièces à haute densité où la résistance à l'usure n'est pas prioritaire.
Options de finition de surface pour le carbure de tungstène
La rectification et l'électroérosion finissent le carbure de tungstène après l'usinage CNC, en fixant la qualité de surface finale et la tolérance sur les formes dures.
Besoin d'une autre finition sur le carbure ? Consultez nos ingénieurs.
-
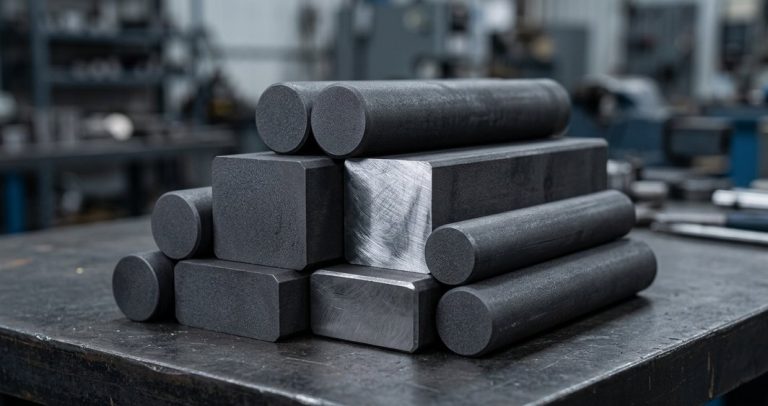 État de surface rectifiéLe plus populaireL'usinage CNC associé à la rectification de précision atteint Ra 0,2 µm et ±0,002 mm sur du carbure trop dur pour toute coupe supplémentaire.Demander un devis
-
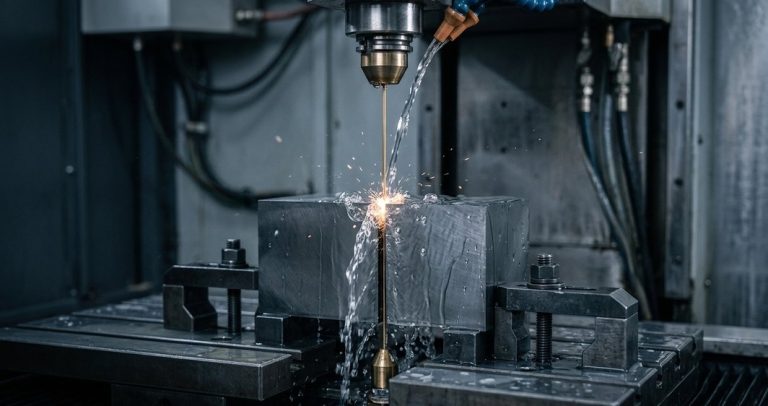 Rectification cylindriqueLe plus populaireBroches et pièces d'usure rondes en carbure tournées CNC et rectifiées pour une finition de surface fine et un contrôle dimensionnel des ajustements.Demander un devis
-
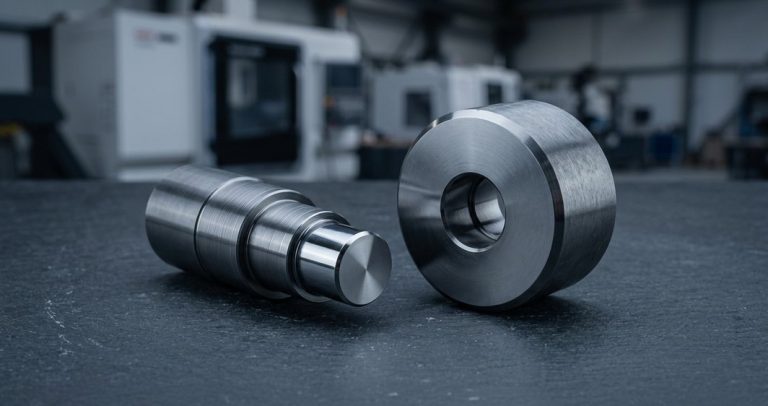 Électroérosion à filLe plus populaireCarbure usiné CNC fini par électroérosion à fil pour des angles internes vifs et des profils serrés, avec un trait de coupe de 0,15–0,30 mm.Demander un devis
FAQ sur l'usinage du tungstène
Questions fréquentes des ingénieurs qui s'approvisionnent en pièces en tungstène et en carbure de tungstène.
Autres matériaux
-
 Acier alliéNuances d'acier allié 4140, 4340, 8620, 4130 et A514 pour arbres, engrenages et pièces structurelles nécessitant une meilleure résistance à la fatigue que l'acier au carbone ordinaire.En savoir plus
-
 LaitonLaiton de décolletage C260, C360 et Cz121 usiné pour raccords, pièces de robinetterie, engrenages et connecteurs, du prototype à la production en série.En savoir plus
-
 BronzeBronze phosphoreux C544, C841 fritté, bronze à roulements 932 et bronze d'aluminium 954 pour bagues, paliers lisses, engrenages, connecteurs et raccords marins.En savoir plus
-
 CuivreCuivre 101 et 110 en stock pour guides d'ondes, barres omnibus, connecteurs et dissipateurs thermiques ; cuivre au béryllium et au tellure usinés sur demande.En savoir plus
-
 InconelSuperalliages de nickel Inconel 600, 625 et 718, usinés pour des pièces aérospatiales, énergétiques, médicales et industrielles exposées à la chaleur et à des environnements chimiques corrosifs.En savoir plus
-
 InvarInvar 36 et alliages de la famille Invar à faible dilatation, coefficient de dilatation d'environ 1,2 ppm/°C, usinés pour supports optiques, montages pour semi-conducteurs et outillage de mesure.En savoir plus
-
 MagnésiumLe métal structurel le plus léger utilisé en production. AZ31B, AZ61B et AZ91D usinés avec des contrôles de sécurité incendie sur les copeaux et le liquide de coupe pour les pièces où le poids est critique.En savoir plus
-
 Acier douxAcier à bas carbone 1018, à moyen carbone 1045 et de décolletage 1215 et 12L14 : un acier économique pour arbres, supports, goupilles, bagues et engrenages.En savoir plus
-
 TitaneTitane Grade 1, Grade 2 et Grade 5 (Ti-6Al-4V), fraisé, tourné et découpé par électroérosion pour des pièces aérospatiales, médicales, robotiques et pour semi-conducteurs. Sans quantité minimale.En savoir plus
-
 Acier à outilsA2, D2, H13, O1, S7 et A3 usinés en poinçons, matrices, inserts de moule et pièces d'usure, recuits ou trempés jusqu'à 60+ HRC.En savoir plus
-
 Aluminium6061, 6063, 5083 et 5052 en stock pour supports, boîtiers, pièces marines et de traitement des fluides, tenus à ±0.005 mm sur les portées critiques, sans quantité minimale.En savoir plus
-
 Acier inoxydable303, 304, 316L, 17-4PH et duplex 2205 usinés pour des pièces médicales, robotiques, pour semi-conducteurs et aérospatiales, du prototype à la production, ±0.005 mm.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








