









Services de perçage de trous profonds
Nos services de perçage de trous profonds maintiennent les alésages critiques pour l'ajustement à ±0.005 mm au-delà d'un rapport L/D de 10:1. Le forage par canon ou l'outillage BTA est adapté à chaque alésage, du prototype à la production.
-
±0.005 mm
Alésages critiques pour l'ajustement
-
~1000 mm
Longueur de la pièce
-
3 jours
Premiers articles
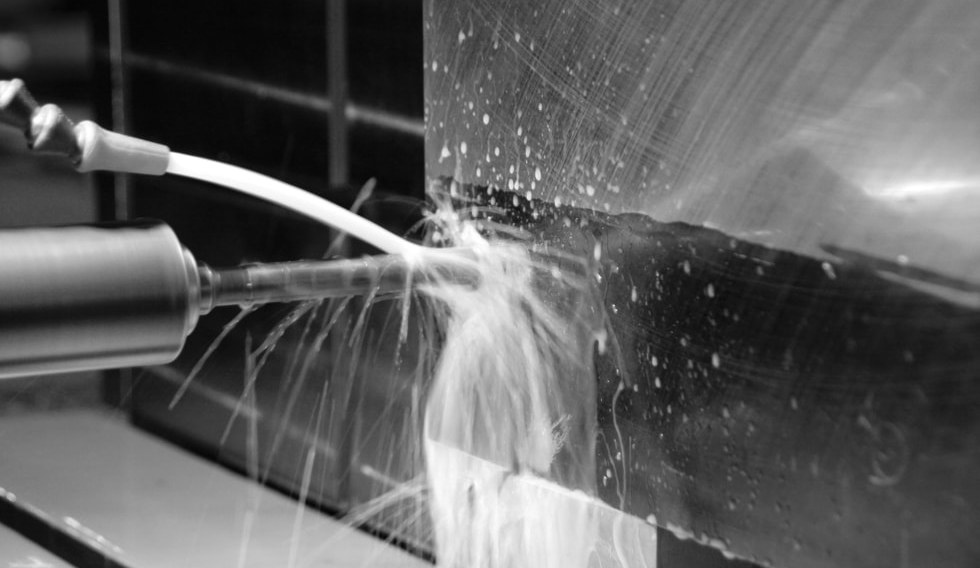

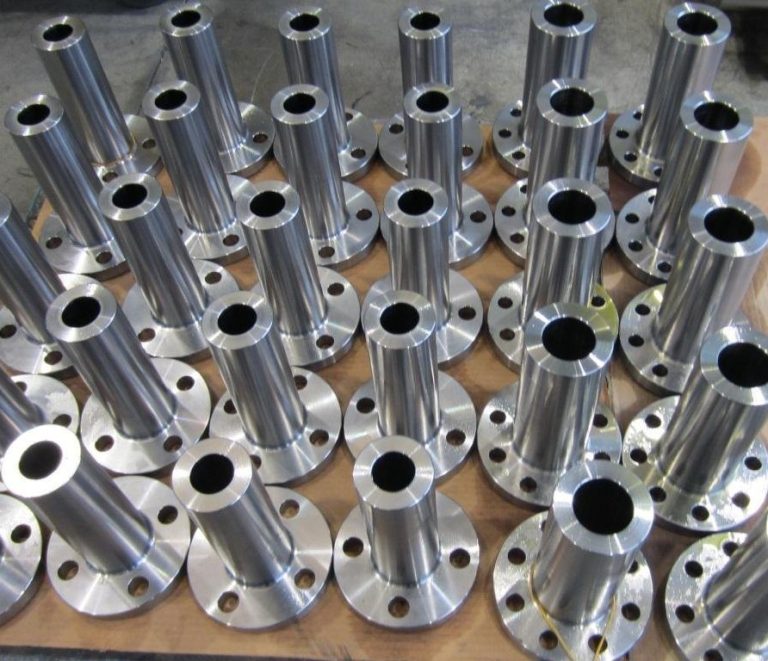
Usinage de longs alésages pour pièces CNC sur mesure
Lorsque la profondeur d'un trou dépasse environ 10 fois son diamètre (L/D >10:1), le perçage standard perd sa rectitude, génère de la chaleur et dérive hors axe. DEK adapte l'outillage de forage par canon à goujure unique ou les barres d'alésage BTA à refroidissement externe au rapport et au matériau de l'alésage.
Les alésages profonds sont réalisés dans le cadre de programmes d'usinage CNC complets, d'un alésage prototype unique à une série de production. Comme le forage par canon et le BTA diffèrent par le circuit de refroidissement, le bon choix dépend du diamètre et de la longueur de l'alésage ; parlez-en à nos ingénieurs pour faire examiner votre alésage.
Pourquoi confier vos trous profonds à DEK
Le perçage de trous profonds se fait rarement seul. Voici pourquoi les ingénieurs confient l'alésage et le reste de la pièce à un seul atelier.
-

Un seul système qualité
Le fraisage, le tournage, l'électroérosion et la rectification autour de l'alésage sont réalisés sous le même SMQ documenté, certifié ISO 9001, ISO 13485 et AS9100D.
-

Sans quantité minimale
Il n'y a pas de quantité minimale : un alésage prototype unique bénéficie de la même rigueur de processus et des mêmes contrôles qu'un lot de production.
-

Examen mené par des ingénieurs
Notre équipe d'ingénierie, forte de plus de 14 ans d'expérience pratique en production, examine la géométrie de l'alésage avant le début de l'usinage.
-

Premiers articles en 3 jours
Les échantillons de premiers articles sont généralement prêts en 3 jours une fois la géométrie de l'alésage, le matériau et la tolérance confirmés.

Alésages vérifiés sur les pièces réelles
Chaque alésage est mesuré sur nos équipements CMM internes avec des résultats traçables et documentés, afin que la rectitude et la concentricité soient confirmées sur la pièce réelle. Nous livrons des clients partout en Europe et en Amérique du Nord.


Capacités de perçage de trous profonds
Nous dimensionnons la méthode de perçage selon votre géométrie plutôt que de citer une profondeur maximale uniforme ; les valeurs exactes sont confirmées lors de l'examen du devis.
Perçage profond vs autres procédés de perçage
Choisissez le perçage profond dès que la profondeur dépasse environ 10 fois le diamètre ; en dessous, le perçage CNC standard suffit.
| Critères | Ce procédéPerçage profond | Perçage CNC | Tournage CNC |
|---|---|---|---|
| Idéal pour | Alésages longs et rectilignes | Trous peu profonds | Formes autour de l'alésage |
| Rapport de profondeur | L/D supérieur à 10:1 | Jusqu'à environ 10:1 | Pas une méthode de perçage |
| Rectitude en profondeur | Maîtrisée, vérifiée au CMM | Dévie hors axe | Assure la coaxialité de l'alésage |
| Chaleur et copeaux | Lubrification par le foret | La chaleur s'accumule en profondeur | Non applicable |
| Outillage | Foret de perçage profond ou barre BTA | Forets standard | Centres de tournage |
Alésages profonds dans tous les secteurs
Les programmes médicaux, énergétiques, d'équipements industriels et d'outillage reposent sur des alésages profonds et rectilignes, usinés et inspectés sous un même système qualité.
-

Aérospatiale
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits grand public
-

Militaire et défense
-

Mines
-
 AérospatialeSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres de prototype et de production en petite à moyenne série, en aluminium, acier allié 4140 et 4340, inoxydable et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec fraisage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavures.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, jeux de barres, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inoxydable, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs de distribution, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et quincaillerie de pont en inoxydable 316, bronze et bronze d'aluminium, choisis d'abord pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les séries répétées.En savoir plus
-
 ConstructionSupports structurels, quincaillerie d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteur, arbres, corps de buses de pulvérisateur et supports de capteurs en fonte, acier et inoxydable pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits grand publicBoutons, poignées, pièces de boîtier et quincaillerie audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inoxydable pour résister à la poussière et aux vibrations.En savoir plus
Pièces typiques à alésage profond et défis associés
Les alésages profonds et rectilignes apparaissent partout où un fluide, un arbre ou un outil doit traverser proprement une longue section de métal.
-

Vérins et tiges hydrauliques
Les corps jusqu'à 1000 mm de long conservent un alésage traversant à ±0.005 mm de coaxialité sur toute la longueur, le piston ne se bloque donc jamais.
-

Arbres et broches
Alésages internes longs dans arbres sur mesure et broches, avec une coaxialité arbre-alésage maintenue à ±0.005 mm.
-

Collecteurs et corps de vannes
Longs passages de fluide percés dans collecteurs sur mesure et corps de vannes, puis fraisés autour des alésages.
-

Canaux de refroidissement de moules
Canaux de refroidissement profonds dans l'outillage et les composants de moules, percés droit sur toute la longueur.
-

Alésages d'instruments médicaux
Petits alésages profonds pour l'usinage CNC médical, sous ISO 13485 et avec des caractéristiques inférieures à 10 mm à ±0.003 mm.
-
Carters d'équipements énergétiques
Alésages longs dans les carters d'équipements énergétiques et industriels, souvent associés à l'usinage CNC de grandes pièces.
Défis courants que nous relevons
-
Dérive de l'alésage
Au-delà de 10:1, les forets standard dévient de l'axe ; le perçage par forage profond ou l'outillage BTA avec précision de douille de guidage maintient l'alésage droit.
-
Évacuation de la chaleur et des copeaux
Le liquide de coupe traversant l'outil évacue les copeaux et contrôle la chaleur sur toute la longueur de l'alésage, avec débit et pression réglés selon la matière et le diamètre.
-
Coaxialité sur toute la longueur
Alésages critiques pour l'ajustement maintenus à ±0.005 mm de coaxialité et de concentricité, vérifiés sur CMM plutôt que supposés d'après une fiche technique.
-
Alliages difficiles
Le titane, l'inox et l' Inconel résistent à une pression de coupe soutenue ; le rapport L/D maximal est confirmé par matière lors de l'examen du devis.
Une qualité certifiée pour chaque alésage
Les pièces à perçage profond passent par IQC, IPQC, FAI, OQC, SPC et CAPA, certifiées par TÜV.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Métaux que nous perçons en profondeur
Des alésages longs et précis dépendent du comportement de la matière sous une pression de coupe et une chaleur soutenues. Voici les alliages que nous perçons.
Vous percez un autre alliage ? Interrogez nos ingénieurs sur votre matière.
Tous les métauxComment commander des pièces à perçage profond
FAQ sur le perçage profond
Réponses courtes sur les limites de profondeur, les tolérances et les méthodes de perçage des alésages longs.
Demander un devis pour des services de forage profond
Envoyez la géométrie de votre alésage, le matériau et la tolérance ; nos ingénieurs l'examinent et vous font un retour avant que vous ne vous engagiez auprès d'un fournisseur.
- Devis examiné par un ingénieur sous 6 heures
- Sans quantité minimale, dès un seul alésage prototype
- Premiers articles généralement en 3 jours
- Alésages critiques en ajustement tenus à ±0.005 mm
- Chaque alésage vérifié sur CMM interne
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de pointage de précisionEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








