









Usinage de collecteurs sur mesure
Usinage de collecteurs avec position des passages tenue à ±0.05 mm, passages transversaux percés à 20:1 et orifices usinés aux normes SAE ORB, BSPP, NPT et ISO 6149. Sans quantité minimale ; les prototypes sont expédiés en 3–5 jours.
-
±0.05 mm
Position des passages
-
20:1
Profondeur des passages
-
3–5 jours
Délai prototype
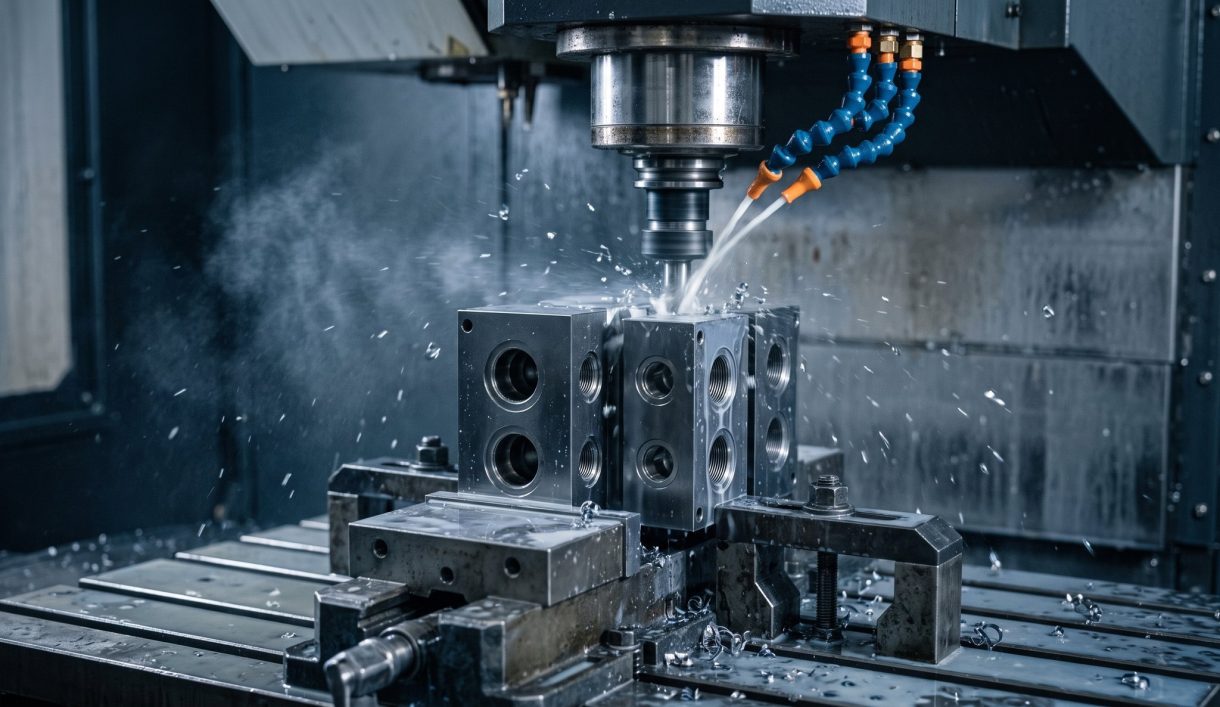

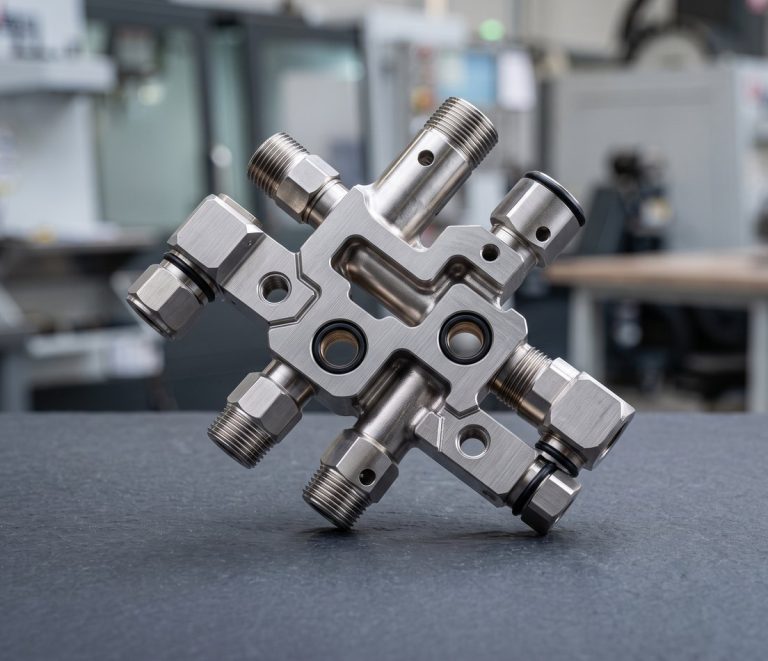
Usinage de collecteurs hydrauliques et blocs fluidiques
DEK usine des collecteurs de distributeurs hydrauliques, des collecteurs pneumatiques, des blocs de distribution de liquide de refroidissement et de fluides, ainsi que des collecteurs de gaz en 6061 et aluminium 6082, inox 304/316 et fonte ductile.
Un collecteur est un bloc de trous qui se croisent : ce qui compte, c'est la position des passages, l'épaisseur de paroi entre les passages, la qualité des filetages d'orifices et l'ébavurage des intersections. Les passages longs sont forés par forage profond. Les collecteurs font partie de notre catalogue de pièces usinées CNC sur mesure .
Types de collecteurs que nous usinons
Collecteurs hydrauliques, pneumatiques, de liquide de refroidissement, de fluides et de gaz, usinés dans des blocs massifs en aluminium, inox, fonte, laiton ou PEEK.
-
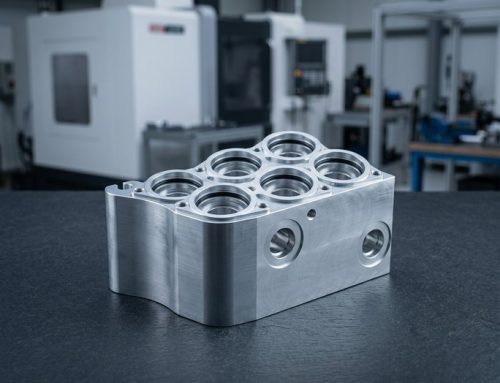 Blocs collecteurs hydrauliquesLogements de cartouches usinés selon la spécification d'outil de forme du fabricant de distributeurs.
-
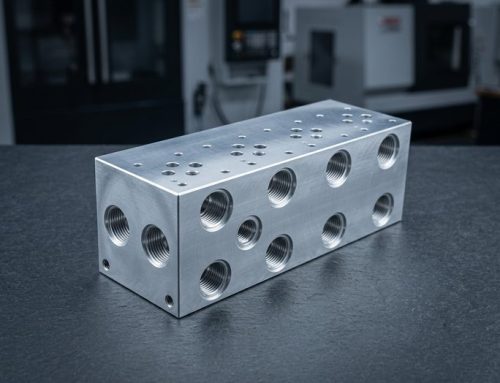 Collecteurs à embase et en sandwichSchémas de distributeurs selon ISO 4401 (CETOP 3/5, D03/D05) pour distributeurs empilés.
-
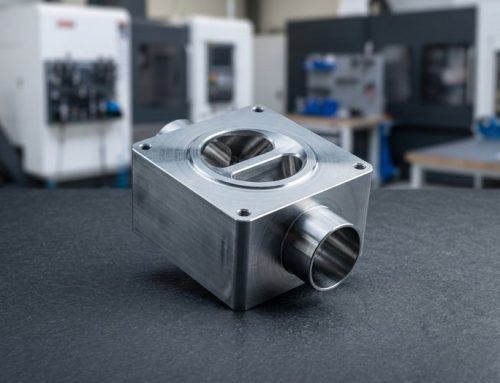 Blocs collecteurs pneumatiques CNCPour îlots de distributeurs à électrovannes, pinces et outillage de préhension en bout de bras.
-
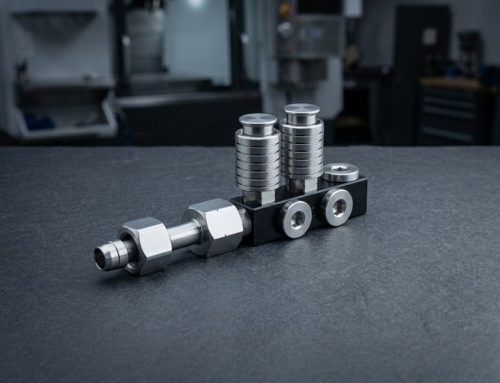 Collecteurs de liquide de refroidissement et thermiquesDistribution de liquide de refroidissement pour machines-outils, lasers et packs de batteries.
-
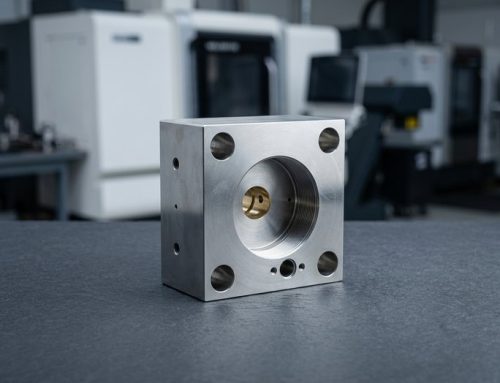 Bloc collecteur fluidiquePour instruments d'analyse, médicaux et de dosage en 316L, PEEK ou Delrin.
-
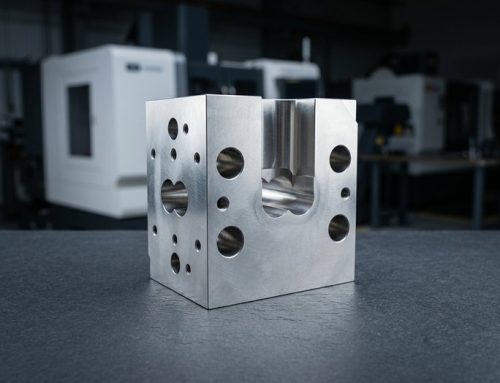 Collecteurs de distribution de gazCollecteurs de gaz et d'échantillons, y compris pièces haute pureté pour outils semi-conducteurs.


Matériaux, procédés et spécifications pour collecteurs
Du choix des matériaux aux normes d'orifices et aux essais de pression, les spécifications qui définissent un bloc collecteur usiné.
Conseils de conception pour collecteurs sur mesure
Le coût et la fiabilité d'un collecteur se décident sur le plan : accès de perçage, épaisseur de paroi, type d'orifice et exigences de propreté.
-

Passages droits et perçables
Percez chaque passage droit depuis une face extérieure et obturez l'entrée avec un bouchon SAE ; évitez les intersections inclinées ou borgnes inaccessibles.
-

Paroi entre passages
Maintenez 2 mm de paroi entre passages en aluminium à 210 bar, 3 mm jusqu'à une cavité ; la dérive de perçage au-delà de 20:1 de profondeur mord dans les parois minces.
-

Privilégiez les orifices ORB ou BSPP
Choisissez SAE ORB ou BSPP plutôt que NPT : les filetages NPT coniques assurent l'étanchéité par déformation et sont plus difficiles à rendre étanches dans l'aluminium.
-

Indiquez le code de cavité
Spécifiez le code de cavité du fabricant de valves (par exemple un Sun T-11A) afin que nous utilisions l'outil de forme correspondant plutôt que d'interpréter le profil.
Ce qu'il faut indiquer sur votre plan
-
Ébavurage et propreté
Indiquez explicitement l'ébavurage aux intersections ainsi que le rinçage et l'obturation ; ce sont des points de contrôle sur la fiche de suivi, pas des suppositions.
-
Pression de service
Précisez la pression de service afin que la paroi minimale de 2 mm soit vérifiée lors de la revue du plan et que le matériau soit choisi (aluminium jusqu'à 210 bar, fonte au-delà).
-
Conditions d'essai de pression
Indiquez sur le plan la pression d'essai, le fluide et la durée de maintien ; l'essai hydrostatique à 1,5× la pression de service, jusqu'à 350 bar, est alors chiffré.
-
Désignation des orifices
Nommez chaque norme d'orifice (SAE J1926 ORB, ISO 1179 BSPP, ISO 6149, NPT) et tout schéma de valve ISO 4401 dans le modèle STEP et le plan.
Applications et secteurs
Usinage de collecteurs hydrauliques pour équipements agricoles et de construction, îlots de valves d'automatisation, collecteurs de gaz pour semi-conducteurs et blocs de tête de puits pétroliers et gaziers.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et production en petite à moyenne série, en aluminium, aciers alliés 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavures.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques de fond de batterie, jeux de barres, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec outillages conservés pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisateur et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Pourquoi choisir DEK pour l'usinage de collecteurs
Le perçage profond, l'ébavurage et les tests déterminent le coût d'un collecteur : chaque plan est donc examiné par un ingénieur, pas par un calculateur.
-

Devis validés par un ingénieur
Un ingénieur examine à la main chaque plan de collecteur, vérifie l'épaisseur de paroi et l'accessibilité des perçages, et établit un devis sous 6 heures.
-

Toutes les étapes en interne
Le perçage profond, le taraudage, l'ébavurage et la finition sont réalisés en interne, ce qui préserve l'alignement des canaux entre les intervenants.
-

Canaux vérifiés au CMM
La position des canaux est vérifiée au CMM et les filetages d'orifices au calibre ; les rapports d'inspection accompagnent le bloc.
-

Qualité certifiée
Les collecteurs sont produits selon des systèmes qualité certifiés ISO 9001:2015, ISO 13485 et AS9100D, sans quantité minimale, dès le prototype.

Blocs propres et testés
Chaque intersection est ébavurée, le bloc est rincé et ses orifices obturés avant expédition. Un essai hydrostatique à 1,5× la pression de service, jusqu'à 350 bar, est disponible sur demande.
Qualité certifiée des collecteurs
Les collecteurs sont usinés selon les systèmes ISO 9001:2015, ISO 13485 et AS9100D.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux et finitions des collecteurs
Aluminium, inox, fonte et laiton, associés aux finitions appliquées aux collecteurs usinés par DEK.
Finitions de surface
Besoin d'un autre alliage pour votre collecteur ? Consultez nos ingénieurs
Tous les matériauxFAQ sur l'usinage de collecteurs
Réponses sur les filetages d'orifices, l'ébavurage interne et les essais de pression des collecteurs usinés.
Demander un devis pour des blocs hydrauliques sur mesure
Envoyez vos fichiers d'usinage de blocs hydrauliques : un ingénieur vérifie l'épaisseur de paroi et l'accessibilité des perçages, puis établit un devis sous 6 heures.
- Modèle STEP avec le réseau de canaux
- Repères de ports et codes de logements
- Pression de service et pression d'essai
- Quantité : sans quantité minimale
- Expédition des prototypes sous 3 à 5 jours
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de pointage de précisionEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








