









Services de passivation pour pièces usinées CNC
Les services de passivation de DEK éliminent le fer libre des pièces en acier inoxydable que nous usinons en interne, dans la même commande. Aucune modification dimensionnelle : une pièce usinée à ±0.005 mm est livrée à ±0.005 mm.
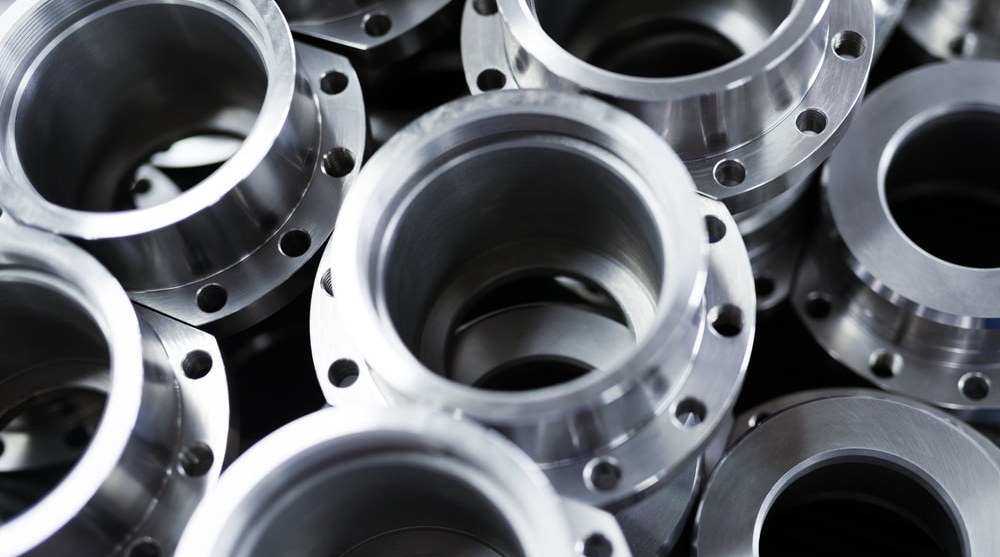
- ±0.005 mm Tolérance maintenue
- ASTM A967 AMS 2700 également
- 1–2 jours Délai supplémentaire


Comment fonctionnent nos services de passivation
La passivation dissout le fer libre et permet à l'oxyde de chrome de se reformer. Elle est planifiée avec l'usinage dans la même commande DEK ; nous n'acceptons pas les commandes de passivation seule.
Ce que la passivation apporte et points de vigilance
La passivation restaure la résistance à la corrosion de l'inox après usinage, mais elle est invisible et ne modifie rien d'autre sur la pièce. Connaissez les deux aspects.
-

Principaux avantages
- Élimine le fer libre : dissout le fer déposé par les outils, les montages et les copeaux, là où commencent les piqûres de rouille
- Restaure l'oxyde de chrome : augmente le rapport Cr:Fe en surface pour qu'un film passif uniforme se reforme à l'air
- Aucune modification dimensionnelle : seules quelques couches atomiques sont retirées ; tolérances ±0.005 mm et Ra inchangés
- Ajustement des filets préservé : les filets et les ajustements restent exactement tels qu'usinés
- Vérifié, pas supposé : tests ASTM A967 / AMS 2700 consignés avec les données CMM sur demande
- Rapide et flexible : ajoute un à deux jours à un travail inox typique, sans quantité minimale
-

Limites et alternatives
- Besoin d'une surface plus brillante : spécifiez l'électropolissage, qui retire 5–10 µm, ébavure et passive en une seule étape
- Besoin d'un aspect cosmétique mat : spécifiez le grenaillage puis la passivation ; l'acide élimine les médias incrustés
- Pièces en acier au carbone ou allié : la passivation ne fonctionne pas sur les aciers non inoxydables ; utilisez l'oxydation noire ou le zingage
- Aucun changement de bavure ni de rugosité : elle n'ajoute aucun revêtement et n'ébavure pas ; prévoyez l'ébavurage pendant l'usinage
- Inserts en métaux dissemblables : l'acide attaque les inserts en laiton ou en aluminium, passivez donc avant l'assemblage
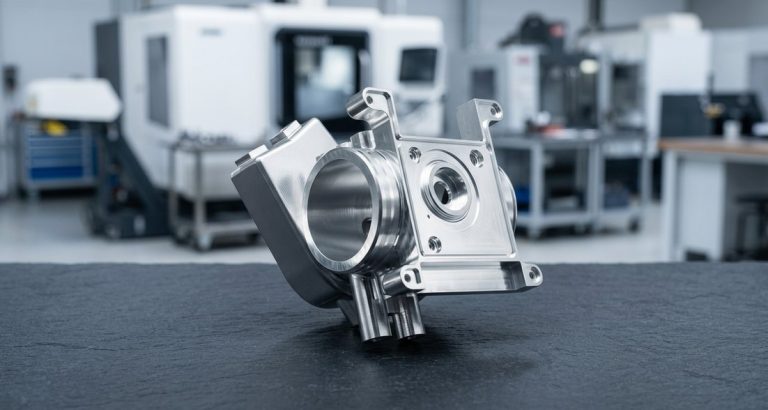
Résultats de protection sur pièces inox
La passivation confère à l'inox usiné un film passif propre et uniforme qui résiste aux piqûres de rouille tout en laissant la cote et la finition telles qu'usinées.
-

Résistance à la rouille
Fer libre éliminé, les pièces ne présentent plus de piqûres de rouille en quelques jours à l'air humide ; vérifié par un test d'immersion dans l'eau de 24 heures (pratique A).
-

Preuve au brouillard salin
Brouillard de NaCl à 5 % neutre pendant 2 heures, ou plus si le plan le spécifie, pour les pièces marines et aéronautiques (pratique C).
-

Géométrie inchangée
Aucun effet mesurable sur les dimensions, la rugosité de surface ou l'ajustement des filets : les tolérances ±0.005 mm et les valeurs Ra restent telles qu'usinées.
Passivation à l'acide nitrique vs acide citrique
| Critère | Passivation à l'acide nitrique | Passivation à l'acide citrique |
|---|---|---|
| Bain typique | 20–50 % HNO₃, avec ou sans bichromate de sodium | 4–10 % d'acide citrique, pH contrôlé |
| Température et durée | 20–60 °C, 20–30 min | 50–70 °C, 4–20 min |
| Norme | ASTM A967 Nitric 1–5, AMS 2700 Method 1 | ASTM A967 Citric 1–5, AMS 2700 Method 2 |
| Risque d'attaque sur les nuances de décolletage | Plus élevée ; le 303 et le 416 peuvent se graver ou noircir sans dichromate | Faible ; sans risque sur 303, 416, 420 et 440C |
| Environnement et manipulation | Oxydant puissant, captage des vapeurs requis | Biodégradable, sans vapeurs d'oxydes d'azote |
| Utilisation typique | Aéronautique et plans anciens spécifiant un type nitrique | Médical, alimentaire et la plupart des nouveaux plans |
Nuances d'inox pour la passivation
La passivation ne s'applique qu'à l'acier inoxydable. La majeure partie de l' usinage de l'acier inoxydable de DEK est livrée passivée, et nos services de passivation de l'acier inoxydable adaptent la chimie à chaque nuance.
Les nuances au soufre et martensitiques nécessitent des cycles citrique ou nitrique contrôlés ; consultez notre passivation de l'acier inoxydable guide pour la chimie.
-
304 / 304LSe passive sans difficulté dans l'une ou l'autre chimie ; la majeure partie des pièces 304 de DEK est livrée passivée.Recommandé
-
316 / 316LSe passive sans difficulté en acide citrique ou nitrique ; standard sur la plupart des pièces 316L que nous livrons.Recommandé
-
Inox 303Le soufre risque de provoquer des salissures ou des piqûres en nitrique simple ; DEK utilise le citrique ou le nitrique-dichromate après un pré-nettoyage minutieux.Avec réserves
-
Inox 416Martensitique et au soufre ; rouille superficiellement facilement, il nécessite un cycle citrique ou un cycle nitrique court avec séchage rapide.Avec réserves
-
Inox 440CNuance martensitique passivée après trempe et rectification, avec un procédé citrique ou un cycle nitrique court.Avec réserves
-
17-4 PHSe passive bien dans l'une ou l'autre chimie après vieillissement ; précisez l'état (H900, H1025, H1150) sur le plan.Bon
Applications typiques de la passivation
La passivation est spécifiée partout où l'inox usiné doit résister aux piqûres de rouille : plans aéronautiques, pièces médicales et alimentaires, et composants marins.
-
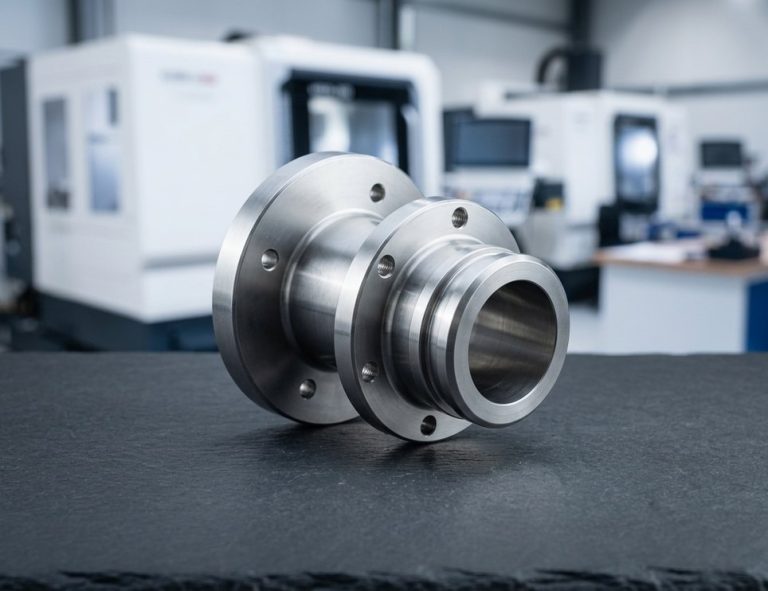 Composants aéronautiquesPièces sur plans spécifiant AMS 2700 ou un type nitrique, souvent vérifiées par essai au brouillard salin.Demander un devis
-
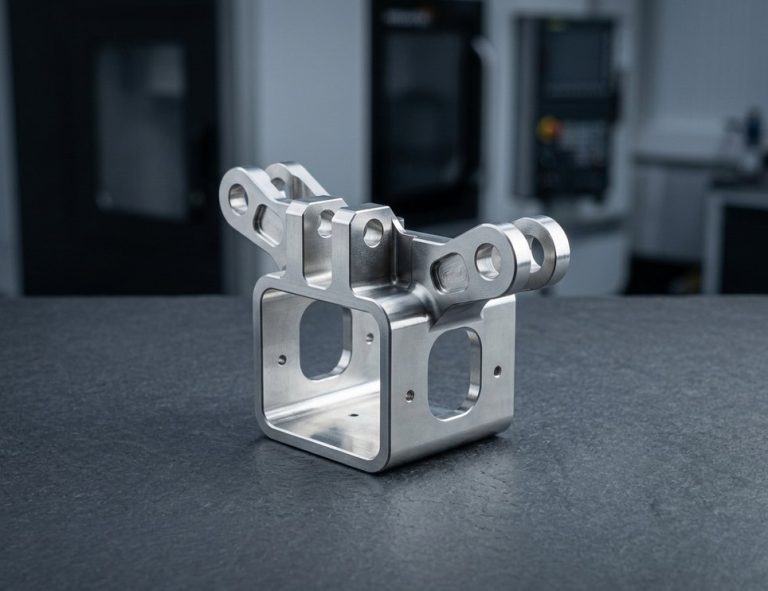 Pièces de dispositifs médicauxPièces en inox passivées à l'acide citrique, avec méthode d'essai et fréquence d'échantillonnage ajoutées au plan d'inspection.Demander un devis
-
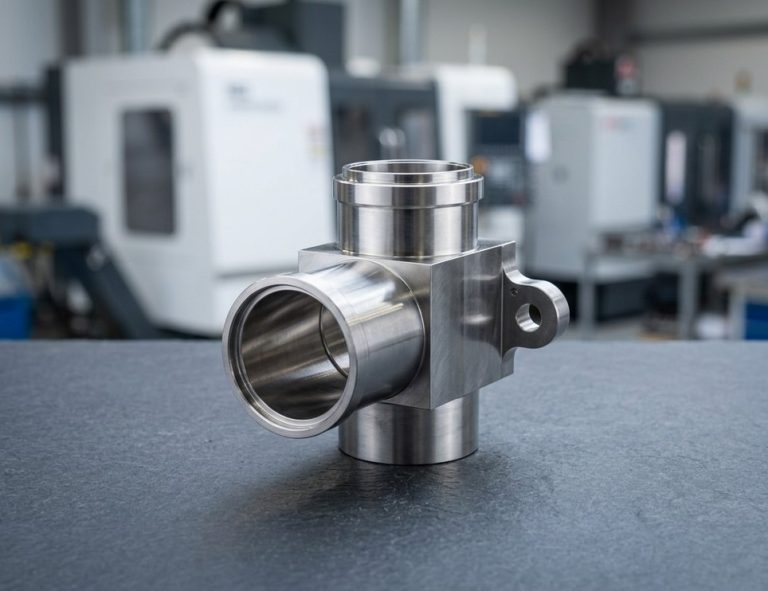 Pièces d'équipement alimentaireComposants en inox pour applications alimentaires, où la passivation à l'acide citrique est le choix habituel sur les nouveaux plans.Demander un devis
-
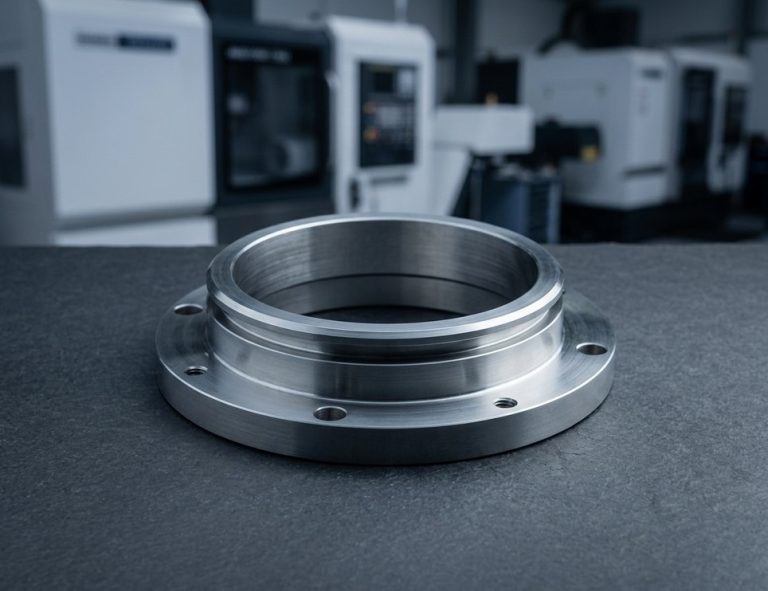 Matériel marinPièces en inox usinées exposées aux environnements salins, vérifiées par essai au brouillard salin neutre à 5 % de NaCl.Demander un devis
Notes de conception et de tolérance
La passivation est invisible sur la pièce ; la note sur le plan, le séquençage et la méthode d'essai déterminent donc le résultat. Suivez ces règles lorsque vous la spécifiez.
-
Spécifiez la passivation ASTM A967
Précisez la méthode et le type, par ex. « Passiver selon ASTM A967, Citrique 2 » ou « Nitrique 2 ». La passivation ASTM A967 définit également les essais d'acceptation.
-
Ou spécifiez la passivation AMS 2700
Pour l'aéronautique : « Passiver selon AMS 2700 Méthode 1 (nitrique), Type 2, Classe 3 » ou « Méthode 2 (citrique) ». Les classes lient l'essai à la famille d'alliage.
-
Rédigez une note de plan complète
« Passiver selon ASTM A967 Citrique 2 après usinage final. Essai par immersion dans l'eau selon A967 Pratique A. Aucune variation dimensionnelle autorisée. »
-
Passiver après la dernière opération
L'usinage, la rectification, l'électroérosion ou le marquage laser peuvent réintroduire du fer libre ; la passivation intervient donc en dernier.
-
Éliminez d'abord la zone refondue par électroérosion
Lorsque la performance anticorrosion est critique, les couches refondues par électroérosion à fil doivent être éliminées par rectification de précision avant la passivation.
-
Passiver avant l'assemblage
Passiver avant l'assemblage avec des métaux dissemblables, car l'acide attaque les inserts en laiton ou en aluminium.
Spécifications de passivation
- Normes ASTM A967, AMS 2700
- Pré-nettoyage ASTM A380
- Bain nitrique 20–50 % HNO₃, 20–60 °C, 20–30 min
- Bain citrique 4–10 % d'acide citrique, 50–70 °C, 4–20 min
- Variation dimensionnelle Aucune mesurable
- Tolérance après ±0.005 mm inchangée
- Immersion dans l'eau Pratique A, 24 heures
- Brouillard salin Pratique C, NaCl 5 %, 2 heures
- Sulfate de cuivre Pratique D, 6 minutes
- Délai supplémentaire 1–2 jours
- Quantité minimale Aucune
Questions fréquentes
Réponses aux questions courantes sur la passivation des pièces en acier inoxydable usinées par CNC chez DEK.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








