









Usinage de l'inox 303
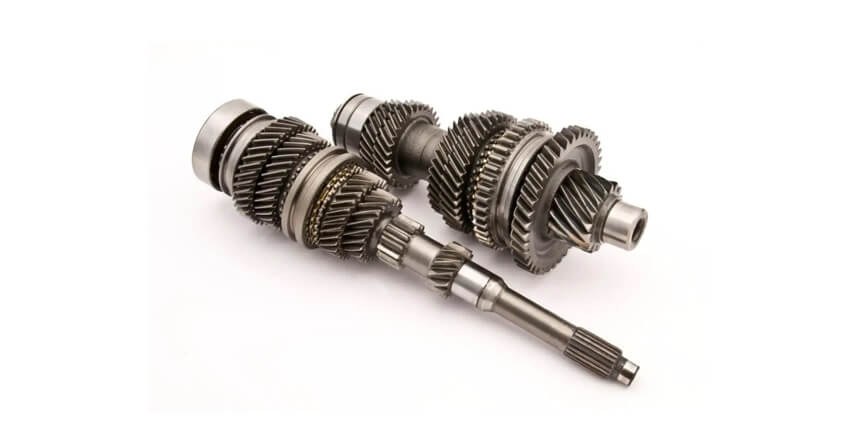
Également désigné UNS S30300 · EN 1.4305 · JIS SUS303L'usinage de l'inox 303 est le moyen le plus rapide de sortir une pièce en inox austénitique d'un tour : le soufre fragmente les copeaux, offrant environ 78 % d'usinabilité. DEK tourne le 303 sur tours CNC et tours de décolletage de 1 mm à 250 mm de diamètre, sans quantité minimale et avec des prototypes en 3 à 5 jours.
-
620 MPaRésistance à la traction
-
240 MPaLimite d'élasticité
-
50 %Allongement
-
160–228 HBDureté
-
~78 %Usinabilité
Capacités d'usinage et tolérances sur le 303
Ce que DEK garantit sur les pièces en inox 303 tournées et fraisées, des broches décolletées aux arbres en barre et aux ajustements rectifiés.
-

Diamètres tournés
±0.025 mmstandard
-

Tournage serré
±0.005 mmsur demande
-

Détails décolletés
±0.003 mmsous 10 mm
-

Alésages et ajustements d'arbre
H7 / g6tolérance typique
-

Filetages
6g / 6HUNC/UNF 2A/2B
-

État de surface brut de tournage
Ra 0.4–0.8 µmRa 0.2 µm rectifié
-

Diamètre de tournage
1–250 mmDécolletage 1–32 mm
-

Délai prototype
3–5 jourssans quantité minimale
Propriétés et désignations de l'inox 303
Données de propriétés pour barre 303 recuite : du 304 avec un ajout volontaire de soufre, moins résistant à la corrosion et non soudable.
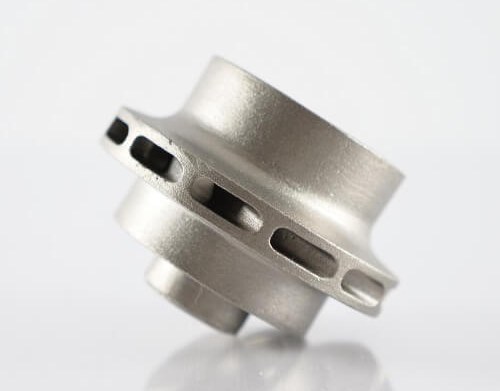

- Résistance à la traction 620 MPa (500–750 MPa)
- Limite d'élasticité 240 MPa (190 MPa min)
- Allongement 50 % (35 % min)
- Dureté 160–228 HB typique
- Dureté max 262 HB (ASTM A582)
- Usinabilité ~78 % (1212 = 100 %)

- Cr 17–19 %
- Ni 8–10 %
- S 0.15 % min
- C ≤0.15 %
- Mn ≤2 %
- Si ≤1 %
- P ≤0.20 %

- UNS S30300
- EN 1.4305 (X8CrNiS18-9)
- ASTM A582
- AMS 5640
- JIS SUS303

- Corrosion Bonne, douce ; inférieure au 304
- Barre ronde 1–250 mm
- Autres formes Barre hexagonale et carrée
- Barre décolletage Étirée à froid 190–230 HB
- Traitement thermique Non trempable
Pourquoi le 303 est l'inox de décolletage
Comportement du 303 au tour comparé au 304 : contrôle des copeaux, vitesse de coupe, durée de vie des tarauds et état de surface brut de tournage.
En 304 ou 316, le copeau reste long et tenace, s'écrouit en se formant et frotte l'outil. En 303, les alignements de sulfures fracturent le copeau tous les quelques millimètres, les efforts de coupe chutent de 20 à 30 % et l'arête rapportée est réduite.
Les compromis sont réels : les sulfures sont des sites de piqûration dans les chlorures, le soufre provoque la fissuration à chaud, donc le 303 n'est pas soudé. Voir notre comparaison inox 303 vs 304 .
- Copeaux courts prévisibles sur tours à barre en fonctionnement non surveillé
- Idéal pour le tournage CNC de décolletage de broches, arbres et raccords de 1 mm à 32 mm
- Déconseillé pour les limites de pression ou les surfaces en contact alimentaire
-
Vitesse de tournage
120–180 m/minCarbure revêtu
-
Vitesse, référence 304
80–120 m/minMême outillage, pour référence
-
Usinabilité
~78 %acier 1212 = 100 % ; 304 ~45 %
-
Efforts de coupe
20–30 % inférieursPar rapport au 304 ou 316
-
Durée de vie des tarauds
2–3x le 304Les sulfures lubrifient la coupe
-
État de surface brut de tournage
Ra 0.4–0.8 µmRa 0.2 µm après rectification
Pièces tournées typiques en inox 303
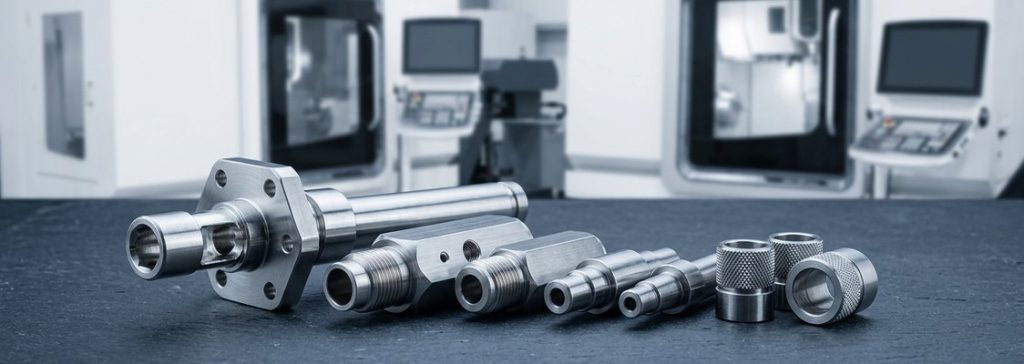
Les pièces tournées en inox 303 de DEK servent les clients de l'automatisation, de l'électronique, des télécoms, de la robotique et des capteurs automobiles.
-
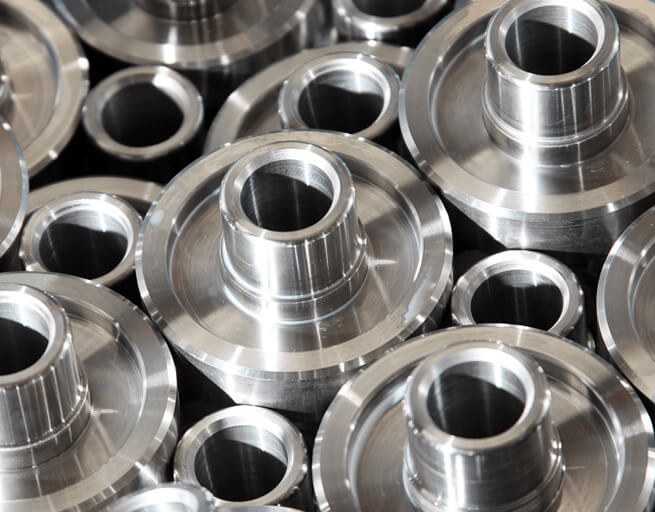
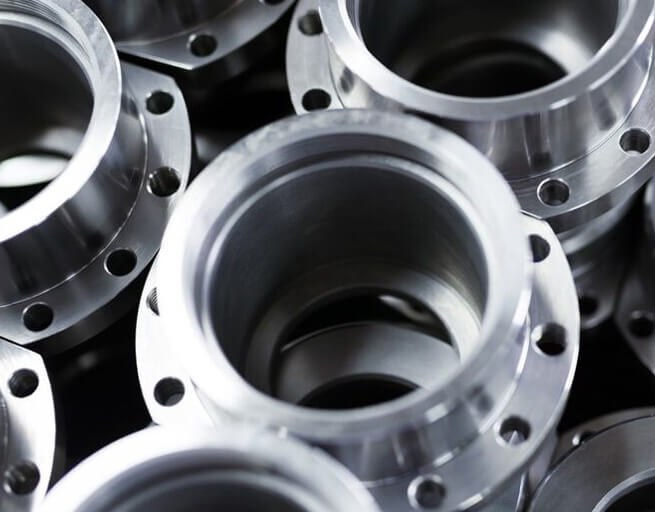
 Raccords de fluidesRaccords, adaptateurs et bouchons hydrauliques et pneumatiques tournés sur tours à barres avec filetages en un seul cycle.
-
 Arbres moteursArbres moteurs et d'instruments ajustés à g6, avec rectification sans centre à Ra 0,2 µm si nécessaire.
-
 Fixations sur mesureFixations, goujons et vis sans tête sur mesure, où les copeaux courts et une durée de vie des tarauds deux à trois fois supérieure au 304 réduisent les coûts.
-
 Douilles et entretoisesDouilles, entretoises et entretoises hexagonales tournées à partir de barres rondes, hexagonales ou carrées, en volumes allant jusqu'à 100 000 pièces.
-
 Contacts et brochesContacts électriques et broches de connecteurs décolletés à ±0,003 mm sur des caractéristiques inférieures à 10 mm.
-
 Tiges de soupapes et engrenagesTiges de soupapes et engrenages pour usage intérieur ou en service doux, où le 303 réduit le temps de cycle par rapport au 304.
-
 Visserie pour instrumentsVisserie de décolletage pour instruments, fabriquée en série sur tours à décolleter et tours à barres avec outils motorisés.
-
 Dispositifs médicauxVisserie de décolletage pour dispositifs médicaux non implantables, produite sous certification ISO 13485.
Quand choisir le 303 : usinage 303 vs 304
Tourné, non soudé, service doux : utilisez le 303 et économisez 25 à 35 % de temps de cycle. Soudé, chlorures ou contact alimentaire : utilisez le 304. Voir 303 vs 304.
Finition des pièces en inox 303
Les pièces en 303 sont livrées avec usinage CNC et finition. La passivation est la finition la plus importante sur cette nuance contenant du soufre.
-
Passivation DisponibleLa passivation à l'acide nitrique selon ASTM A967 ou AMS 2700 élimine le fer libre et les sulfures exposés laissés par l'usinage ; fortement recommandée sur le 303.
-
Passivation citrique DisponibleLa passivation citrique est plus douce sur les inclusions de sulfures du 303 tout en nettoyant le fer libre des surfaces usinées.
-
Électropolissage DisponibleÉlectropolissage proposé sur les pièces en 303 que nous usinons, appliqué après tournage ou fraisage dans le cadre de la même commande.
-
Sablage aux billes DisponibleSablage aux billes proposé sur les pièces en 303 usinées pour une surface mate uniforme, en tant qu'usinage CNC plus finition.
-
Marquage laser DisponibleMarquage laser de références ou de logos sur les pièces en 303 tournées et fraisées, réalisé sur les pièces que nous usinons.
-
Revêtement PVD DisponibleRevêtement PVD proposé sur les pièces en 303 que nous usinons, appliqué après usinage dans le cadre du flux usinage CNC plus finition.
Demander un devis d'usinage d'inox 303
Envoyez un plan STEP, IGES ou PDF avec la quantité, les spécifications de filetage et le besoin de passivation. Un ingénieur confirme le décolletage ou le tournage sur mandrin et chiffre le devis sous 6 heures.
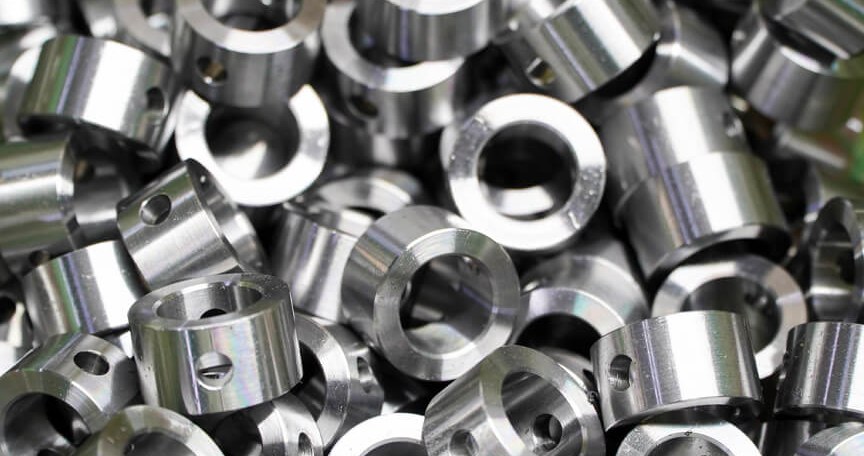
Usinage de l'acier inoxydable 303 chez DEK
L'usinage de l'acier inoxydable 303 est le plus rentable en quantités de 500 à 100 000 pièces sur tours à décolleter ou à barres, où une économie de 30 % de temps de cycle par rapport au 304 se cumule rapidement.
- Plus de 20 ans de décolletage et de tournage à décolleter ; certifié ISO 9001:2015, ISO 13485 et AS9100D par TÜV
- Tours à décolleter, tours CNC à barres, rectification sans centre et passivation en interne
- Contrôle au spectromètre des barres 303 à réception (soufre vérifié) ; CMM, jauges de filetage et de broches sur chaque lot
- Devis revus par un ingénieur sous 6 heures ; sans quantité minimale ; lots de 1 000 à 10 000 pièces en 4 à 7 jours plus finition
Pour les travaux en volume, voir pièces tournées en acier inoxydable.
Tournage CNC sur tours à barres et tours sur mandrin jusqu'à 250 mm de diamètre avec outils motorisés ; fraisage 3, 4 et 5 axes pour collecteurs et blocs ; rectification sans centre et cylindrique pour ajustements d'arbres à Ra 0,2 µm.
Le 303 ne peut pas être durci par traitement thermique ; sa résistance provient uniquement de l'écrouissage. Lorsqu'une dureté est requise, une nuance de décolletage telle que le 416 est l'alternative. Toutes les commandes de 303 suivent notre services d'usinage CNC flux de travail.
-
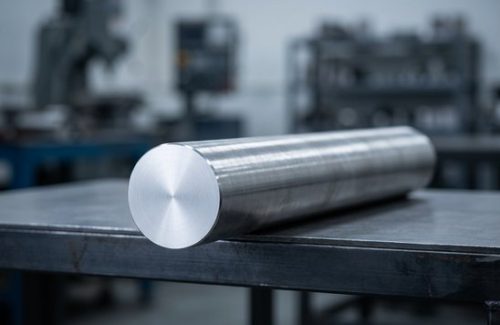 Matière première
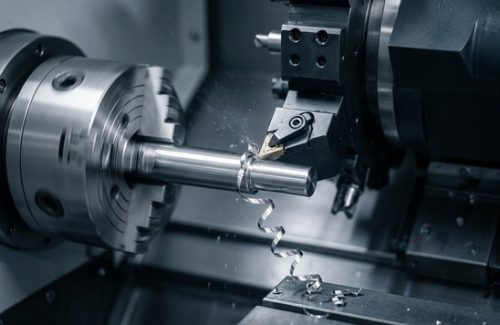 Usiné CNC
 Pièces finies
-
 Matière première
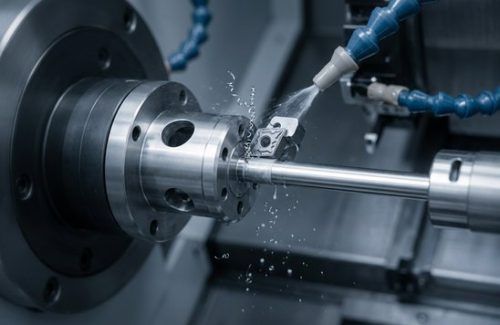 Usiné CNC
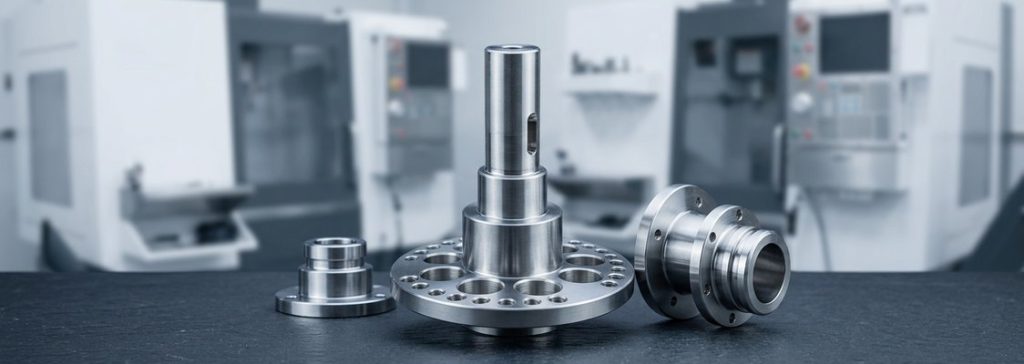 Pièces finies
FAQ sur l'usinage de l'inox 303
Questions fréquentes des ingénieurs qui spécifient des pièces en inox de décolletage.
Autres matériaux
-
 Inox Nitronic 60Le Nitronic 60 est un type d'inox renforcé à l'azote dans toute sa structure, offrant une résistance accrue sur l'ensemble du matériau.En savoir plus
-
 Inox A286L'inox A286 est un alliage à durcissement par précipitation à haute résistance, doté d'une excellente résistance à la corrosion, notamment à haute température.En savoir plus
-
 Inox 440CL'inox 440C est un acier au chrome à haute teneur en carbone. Il offre une excellente dureté, une grande résistance à l'usure et une bonne résistance à la corrosion.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








