









Fabrication de goupilles cylindriques de précision
La fabrication de goupilles cylindriques chez DEK tient le m6 ou ±0.002 mm sur les diamètres rectifiés, avec des goupilles trempées à 58–62 HRC. Sans quantité minimale, prototypes en 3–5 jours, chaque plan examiné par un ingénieur.
-
±0.002 mm
Diamètre rectifié
-
3–5 jours
Délai prototype
-
0,5–50 mm
Diamètre de goupille
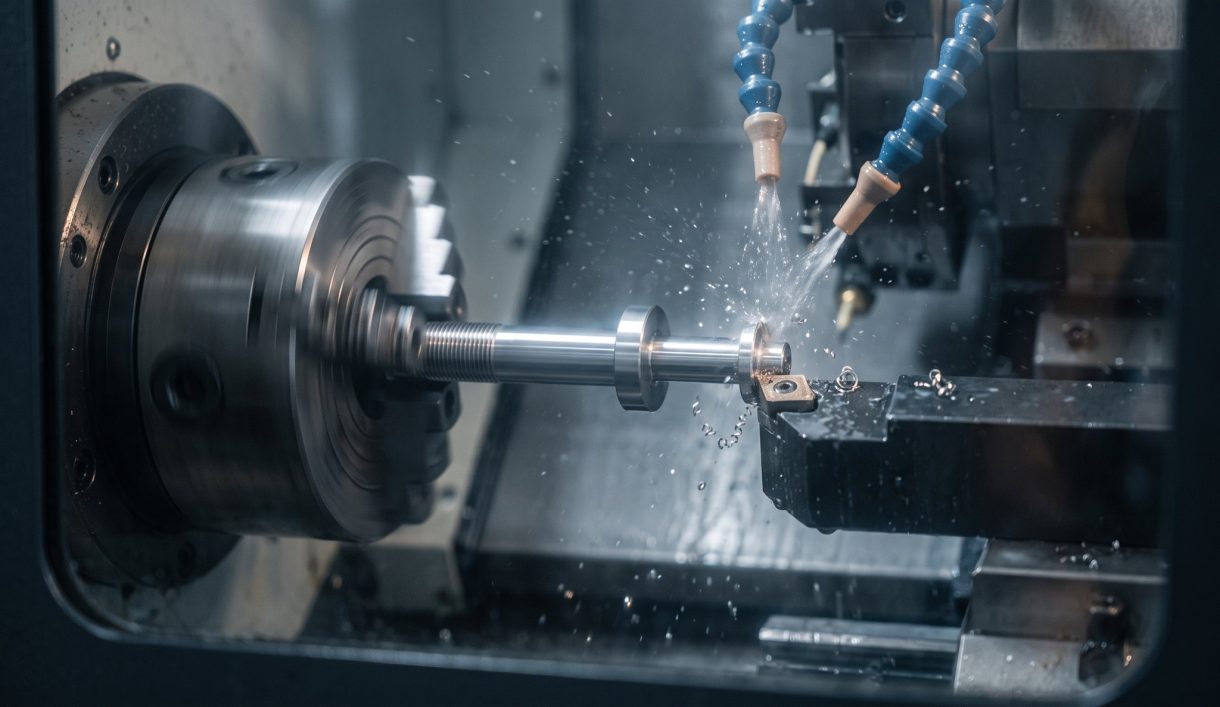

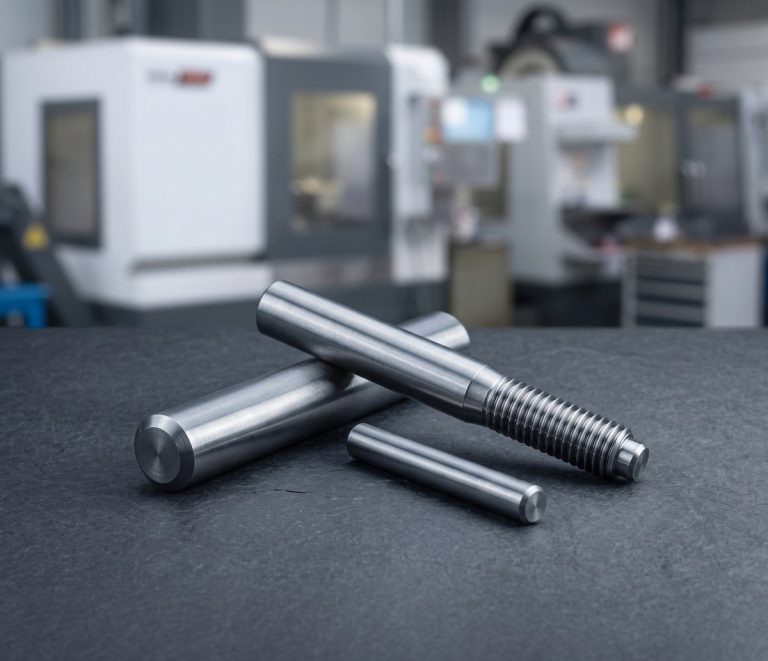
Fabrication de goupilles sur mesure depuis 2002
DEK a ouvert en 2002 en fabriquant des broches de carotte, des éjecteurs et des bagues de guidage pour les moulistes, et les goupilles restent un produit quotidien. Aujourd'hui, nous tournons et rectifions des goupilles cylindriques, de positionnement, de guidage, à chape, coniques et à épaulement de 0,5 mm à 50 mm de diamètre.
Nous travaillons l'acier à outils, l'acier allié, l'inox et le titane, avec une circularité de 0,002 mm et Ra 0.2–0.4 µm. Les goupilles côtoient les bagues et les composants de moule dans notre catalogue de pièces usinées CNC sur mesure ; pour les styles de goupilles, voir 16 types de goupilles et leurs usages.
Types de goupilles que nous usinons
Goupilles cylindriques, de moule, de guidage, de positionnement, à chape et spéciales, tournées à partir de barres en acier à outils, acier allié et inox, puis rectifiées.
-
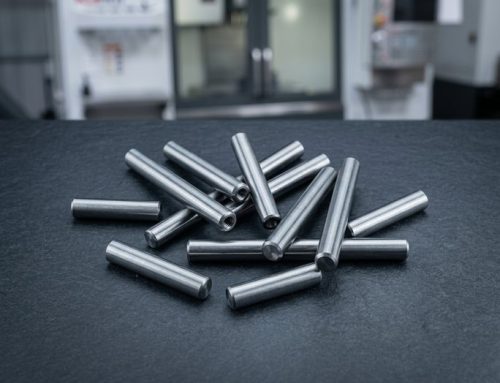 Goupilles cylindriques sur mesureTrempées ou non trempées, tailles non standard et extrémités filetées pour goupilles à extraction.
-
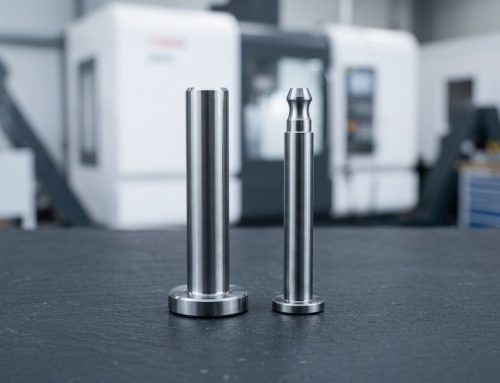 Broches de carotte et éjecteursPour moules d'injection et moules de fonderie sous pression, avec têtes, méplats et profils de pointe.
-
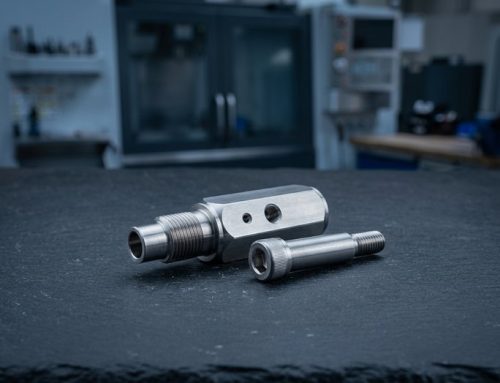 Broches de guidage et vis de décrochageBroches de guidage, broches pilotes et vis de décrochage pour matrices et montages.
-
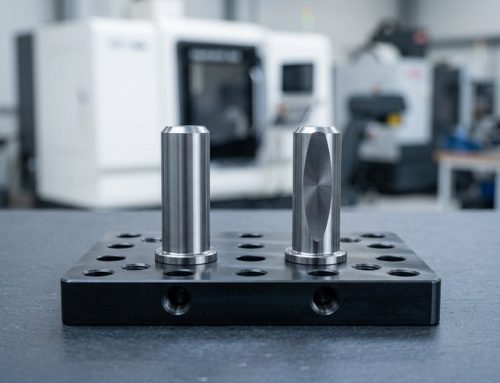 Goupilles de positionnement et d'appuiGoupilles de positionnement rondes et en losange, plus goupilles d'appui pour montages CNC.
-
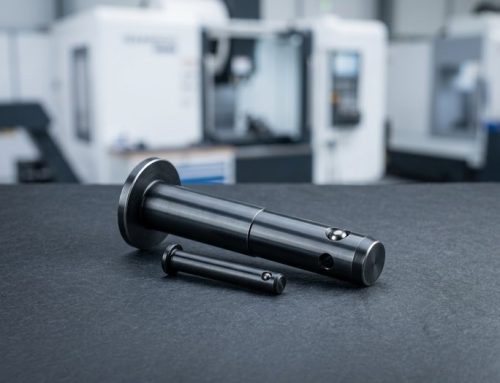 Goupilles à chape, d'articulation et de pivotTrous transversaux pour goupilles fendues ou gorges de circlips, pour tringleries et articulations.
-
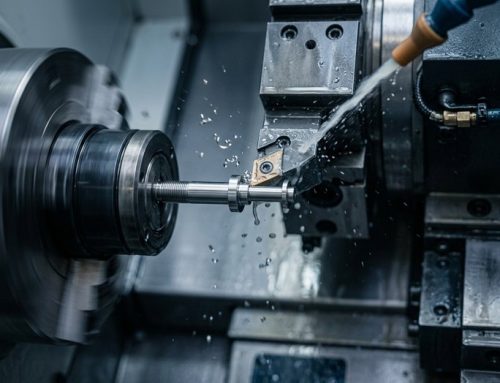 Goupilles de précision tournées CNCGoupilles décolletées avec méplats en D, filetages ou sections moletées pour ajustement serré.


Matériaux, procédés et tolérances pour les goupilles
Les goupilles sont décolletées, traitées thermiquement et rectifiées en interne, en acier à outils trempé ou en inox, aux tolérances d'ajustement.
Conseils de conception pour goupilles sur mesure
Quatre choix sur le plan déterminent si une goupille s'ajuste, résiste au traitement thermique et se loge proprement dans son alésage.
-

Indiquez la classe d'ajustement
Utilisez m6 pour un ajustement serré ou h6 pour un ajustement glissant et spécifiez l'alésage conjugué H7 ; ne tolérez jamais les deux à la même valeur.
-

Limitez la longueur à 50× le diamètre
Les goupilles longues et fines se déforment au traitement thermique ; la rectification corrige le diamètre, pas le flambage. Sinon, acceptez une spécification de rectitude.
-

Chanfreinez ou arrondissez les extrémités
Un chanfrein de 15° ou une extrémité sphérique permet à la goupille de se centrer à l'insertion ; les goupilles à extrémités vives éraflent l'alésage.
-

Définissez les têtes de goupilles éjectrices
Spécifiez le diamètre de tête, l'épaisseur de tête et l'orientation du méplat par rapport au profil de la pointe lorsque celle-ci est profilée.
Ce qu'il faut indiquer sur votre plan
-
Classe de diamètre
Indiquez m6, h6 ou ±0.002 mm sur le diamètre rectifié, ainsi que l'alésage H7 conjugué, afin que la rectification vise le bon ajustement.
-
Plage de dureté
Donnez la plage HRC : 58–62 HRC pour D2 / A2, 56–58 HRC pour 440C, ou H13 nitruré pour les goupilles éjectrices.
-
Forme d'extrémité et caractéristiques
Spécifiez un chanfrein d'entrée de 15° ou une extrémité sphérique R0.5 selon ISO 8734, ainsi que tout filetage, méplat ou trou transversal.
-
Quantité et rapports
Sans quantité minimale : demandez un devis pour un prototype ou un lot de production, et demandez des rapports d'inspection si nécessaire.
Applications et secteurs pour les goupilles
Goupilles de positionnement et d'appui pour montages d'automatisation, goupilles d'articulation et de chape pour instruments médicaux, goupilles de moule pour outillage automobile, goupilles inox pour le maritime.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécommunications
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Maritime
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en inox 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et production en petite à moyenne série, en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueLogements d'articulation, brides de réducteur harmonique et doigts de préhenseur en aluminium et acier trempé, avec fraisage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les portées de contact.En savoir plus
-
 TélécommunicationsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, jeux de barres, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MaritimeArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis d'abord pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlaques de préhenseur, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec outillages conservés pour les récurrences.En savoir plus
-
 ConstructionSupports structurels, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteur, arbres, corps de buses de pulvérisateur et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtier et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseur et raccords hydrauliques en acier allié trempé, bronze et inox pour la poussière et les vibrations.En savoir plus
Pourquoi DEK pour la fabrication de goupilles cylindriques
Les goupilles ont été notre premier produit en 2002 ; les mêmes tours à décolleter et rectifieuses animent aujourd'hui une cellule de production complète.
-

Goupilles depuis 2002
DEK a démarré en fabriquant des broches de noyau, des éjecteurs et des bagues de guidage pour les moulistes, et les goupilles restent un produit quotidien.
-

Fournisseur Misumi
DEK est entré dans la chaîne d'approvisionnement Misumi en 2012 précisément sur ce type de travail de goupilles rectifiées.
-

Cellule de rectification dédiée
Les tours à décolleter et les rectifieuses sans centre tiennent le m6 et une circularité de 0.002 mm aux cadences de production.
-

Mesuré en FAI
Chaque lot est contrôlé avec des jauges de goupilles, des micromètres et une mesure de circularité ; les rapports sont fournis sur demande.

Devis validés par un ingénieur
Chaque plan est examiné par un ingénieur, qui vérifie la classe d'ajustement, la dureté et la forme d'extrémité et renvoie un devis sous 6 heures. Sans quantité minimale, d'une goupille prototype aux lots de production.
Qualité certifiée pour chaque goupille
Les goupilles sont fabriquées selon les systèmes qualité ISO 9001:2015, ISO 13485 et AS9100D.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux et finitions de surface des goupilles
Aciers à outils trempés, aciers alliés et nuances inox, finis en interne selon les besoins d'usure, de corrosion ou de stockage.
Finitions de surface
Besoin d'une autre nuance pour vos goupilles ? Consultez nos ingénieurs
Tous les matériauxFAQ sur la fabrication de goupilles
Réponses sur les tailles, les goupilles de moule et les délais pour les goupilles cylindriques sur mesure et les goupilles de précision.
Demander un devis pour des goupilles de précision
Envoyez un plan pour la fabrication de goupilles cylindriques : un ingénieur l'examine et vous renvoie un devis sous 6 heures, sans quantité minimale.
- Classe de diamètre : m6, h6 ou ±0,002 mm
- Dureté, par ex. 58–62 HRC
- Forme d'extrémité : chanfrein ou extrémité sphérique
- Goupilles cylindriques standard en 1 jour seulement
- Prototypes en 3 à 5 jours
Capacités associées
-
 Raccords de précision à très haute puretéEn savoir plus
-
 Services de pointage de précision sur perceuse d'établiEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








