









Usinage des noyaux et empreintes de moule
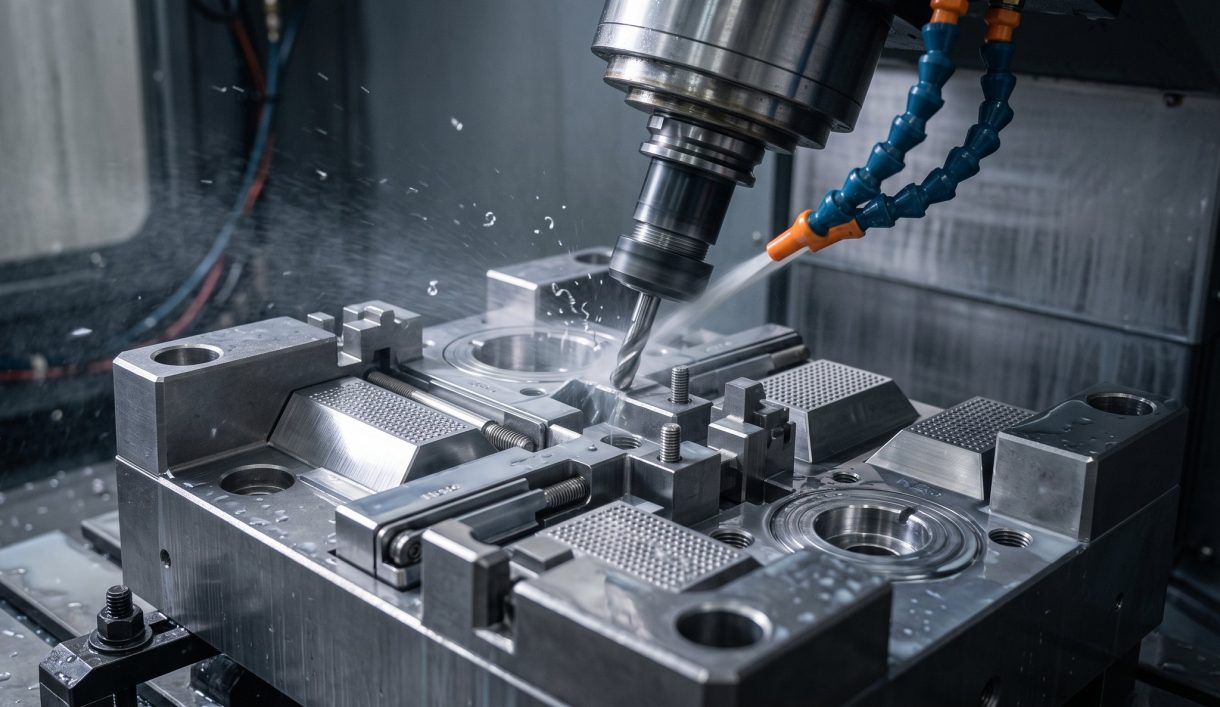
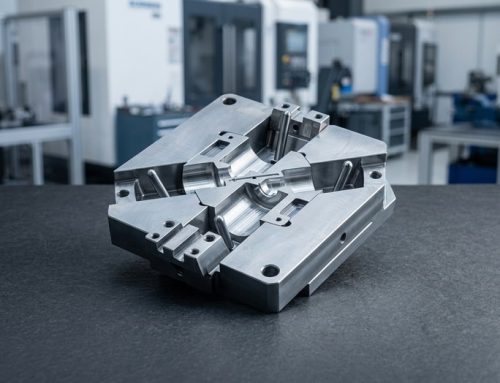
Usinage des noyaux et empreintes de moule en H13, S7, D2 et A2, tenus à ±0.005 mm avec surfaces polies à Ra 0.2 µm. Sans quantité minimale, prototypes en 3–5 jours, chaque plan revu par un ingénieur.
-
±0.005 mm
Fraisé et rectifié
-
Ra 0.2 µm
Finition polie
-
3–5 jours
Délai prototype

Fabrication de composants de moules depuis 2002
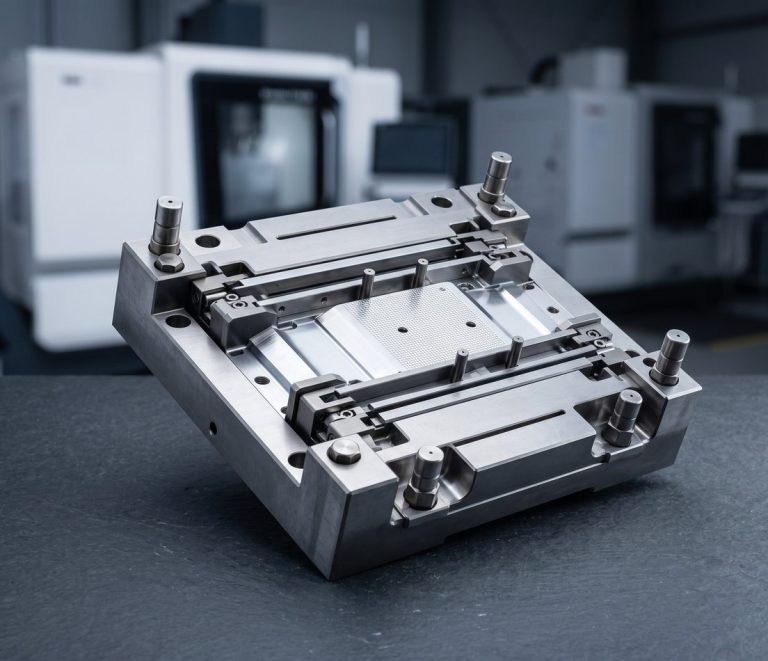
L’usinage des noyaux et empreintes de moule est le plus ancien métier de DEK : fondée en 2002, nous fournissions des broches de noyau, des éjecteurs et des bagues de guidage aux moulistes. Aujourd’hui, nous usinons des noyaux, empreintes, inserts, tiroirs, relevés et éjecteurs en H13, S7, D2, A2, O1 et acier inoxydable 420.
Les composants de moules font partie de notre catalogue de pièces usinées CNC sur mesure usinées selon votre conception par électroérosion à fil et rectification. La conception de moules et le moulage par injection ne sont pas couverts ici.
Types de composants de moules que nous usinons
Noyaux, empreintes, inserts, broches, électrodes et détails de matrices usinés à partir de blocs d’acier à outils trempé, pré-trempé ou recuit.
-
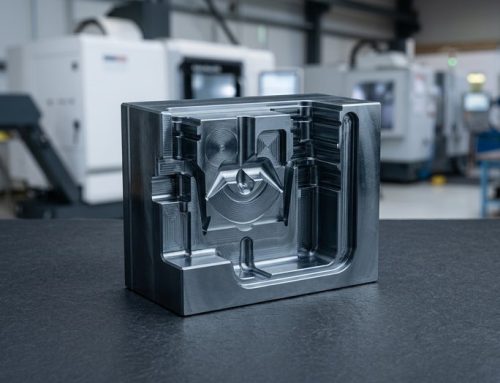 Noyaux et empreintesÀ partir de blocs trempés ou pré-trempés, fraisés à dureté après traitement thermique.
-
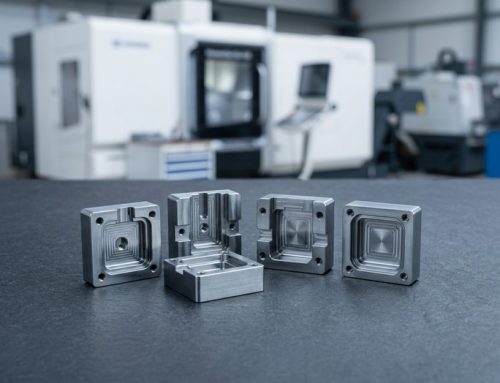 Inserts de moule usinés CNCInserts d’empreinte, de noyau, d’injection et d’évent, fraisés CNC et découpés au fil.
-
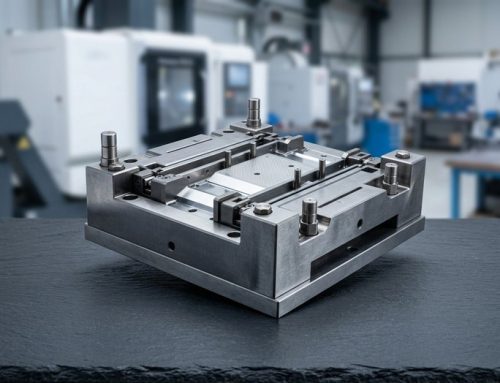 Tiroirs, relevés et calesTiroirs, relevés, cales et plaques d’usure aux faces inclinées rectifiées.
-
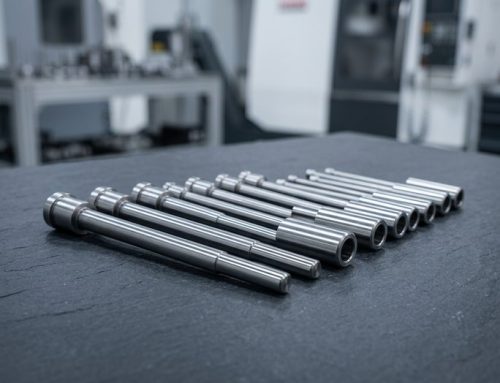 Éjecteurs et douillesÉjecteurs, douilles d’éjection, broches de noyau et éjecteurs lame.
-
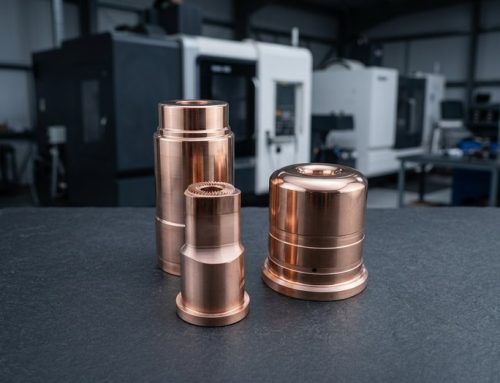 Électrodes d’électroérosion par enfonçageÉlectrodes en cuivre C110, usinées en interne pour les travaux d’électroérosion par enfonçage.
-
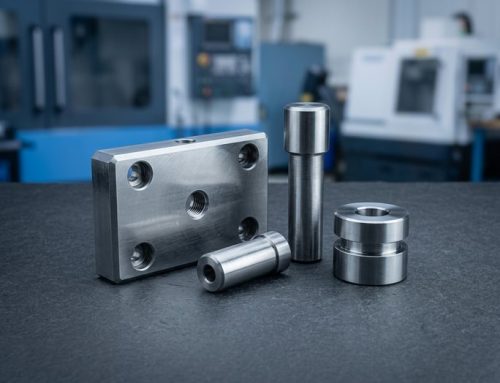 Composants de matrices d’emboutissagePoinçons, boutons de matrice, plaques dévêtisseuses et blocs de formage pour l’emboutissage.
-
 Inserts d’outillage rapideInserts en aluminium ou en acier pré-trempé pour les programmes d’outillage rapide.


Spécifications d’usinage des noyaux et empreintes de moule
Aciers à outils, gammes d’électroérosion et de rectification, tolérances mesurées et finitions pour noyaux, empreintes, inserts et détails de matrices.
Conseils de conception pour composants de moules et matrices
Les indications sur le plan déterminent le coût, la gamme d'usinage et la durée de vie des noyaux, empreintes, inserts et broches éjectrices.
-

Dureté et ordre d'usinage
Précisez la dureté et si la finition d'usinage intervient après le traitement thermique ; cela coûte plus cher mais élimine le risque de déformation.
-

Rayons d'angle intérieurs
Les rayons inférieurs à 0.2 mm impliquent l'électroérosion ; indiquez donc sur le plan quelles faces peuvent être obtenues par électroérosion.
-

Implantations des trous de broches éjectrices
Cotez les trous comme une implantation depuis une seule référence, avec un ajustement H7 et une tolérance de longueur de lamage.
-

Grade et direction de polissage
Indiquez la dépouille, le grade SPI ou VDI 3400 et la direction sur chaque surface de moulage ; « poli » seul ne constitue pas une spécification.
-

Inserts remplaçables
Concevez les inserts d'attaque et les inserts de noyau sujets à l'usure comme des pièces remplaçables pour éviter de réusiner tout le bloc d'empreinte.
Ce qu'il faut indiquer sur votre plan
-
Modèle STEP et plan
Envoyez un modèle STEP avec le plan ; chaque insert est contrôlé sur CMM par rapport au modèle avant expédition.
-
Nuance d'acier et dureté
Indiquez la nuance (H13, S7, D2, A2, O1, 420) et la dureté HRC cible ; la dureté est vérifiée après le traitement thermique.
-
Grade de polissage
Précisez SPI ou VDI 3400 par surface : Ra 0.8 µm fraisé, Ra 0.2–0.4 µm poli, poli miroir sur demande.
-
Quantité et délai
Sans quantité minimale : un seul insert de remplacement ou un jeu de broches éjectrices est chiffré et expédié en 3–5 jours, plus le traitement thermique.
Services d'usinage de moules par secteur
Services d'usinage de moules et fabrication d'outillage sur mesure pour les moulistes de l'automobile et des produits de consommation, ainsi que des inserts en acier inoxydable 420 pour le médical.
-

Aérospatiale
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialeSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et petites à moyennes séries, en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhenseur en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les portées de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batteries, jeux de barres, boîtiers d'onduleurs et raccords de piles à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlateaux de préhension, supports de guidages linéaires, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés en dossier pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Pourquoi choisir DEK pour la fabrication de composants de moules
Plus de 20 ans au service des moulistes, avec des habitudes de contrôle pensées pour les composants d'outillage.
-

Plus de 20 ans avec les moulistes
Fondée en 2002, l'entreprise fournit broches de noyau, éjecteurs et bagues de guidage aux moulistes ; certification ISO 9001 obtenue en 2005.
-

Fournisseur Misumi depuis 2012
Fournisseur de la chaîne d'approvisionnement Misumi depuis 2012, avec des routines de contrôle des composants d'outillage bien établies.
-

Contrôles CMM et de dureté
Chaque insert est contrôlé sur CMM par rapport au modèle, les broches sont calibrées et la dureté est vérifiée après traitement thermique.
-

Un seul site, un seul parcours
Fraisage, électroérosion à fil et par enfonçage, rectification et polissage sont réalisés en interne, avec une tenue de ±0.005 mm sur les portées finies.

Revue d'ingénieur sur chaque plan
Chaque plan est examiné par un ingénieur avant devis. DEK est certifiée ISO 9001:2015, ISO 13485 et AS9100D par TÜV, et usine les composants de moules et d'outils de découpe selon votre conception.
Une qualité certifiée pour l'outillage
ISO 9001:2015, ISO 13485 et AS9100D certifiées par TÜV.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Aciers à outils et finitions de moules
Aciers, cuivre et finitions que nous utilisons pour noyaux, empreintes, inserts, électrodes et détails d'outils de découpe.
Finitions de surface
Besoin d'un autre acier ou d'une autre finition ? Consultez nos ingénieurs
Tous les matériauxFAQ sur les composants de moules
Acier trempé, inserts à l'unité et périmètre : les réponses pour les moulistes.
Demander un devis pour services d'outillage et de matrices
Envoyez un modèle STEP et un plan avec la nuance d'acier, la dureté, le grade de polissage et la quantité. Chaque plan est examiné par un ingénieur.
- Inserts et broches simples devisés sous 6 heures
- Ensembles empreinte et poinçon devisés sous 3 jours
- Sans quantité minimale, inserts unitaires bienvenus
- Prototypes expédiés sous 3 à 5 jours
- ±0.005 mm fraisé, rectifié, découpé au fil
Capacités associées
-
 Raccords de précision à très haute puretéEn savoir plus
-
 Services de perçage de précision à la pointeuseEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








