









Acier à outils O1
L'acier à outils O1 est un acier à outils non déformant, trempant à l'huile, qui appartient au groupe des aciers à outils pour travail à froid. Il présente une résistance élevée à l'usure, une bonne stabilité dimensionnelle, de la ténacité et une bonne usinabilité.
-
640-720 MPaRésistance à la traction
-
400 MPaLimite d'élasticité
-
190 GPaModule de Young (élasticité)
-
20 %Allongement à la rupture
En un coup d'œil
-

Type de matériau
Métal -

Nom du matériau
Acier à outils O1 -

Autres appellations
1.2510 | 100MnCrW4 | T31501| AISI O1 | SKS3 -

Compatibilité des procédés
Fraisage CNC, tournage CNC
Tableau des propriétés de l'acier à outils O1

- Résistance à la traction 640-720 MPa
- Limite d'élasticité 400 MPa
- Module de Young (élasticité) 190 GPa
- Allongement à la rupture 20%
- Propriétés physiques
- Magnétisme Magnétique
- Soudabilité Faible
- Propriétés thermiques
- Température maximale de service 165-215°C
- Coefficient de dilatation thermique 11,3-11,8 x 10^-6/°C
- Conductivité thermique 41,2-44,6 W/(m·°C)
- Propriétés électriques
- Résistivité électrique 24,5-30,2 μΩ*cm
Applications de l'acier à outils O1
-
 Lames de coupe
-
 Matrices de découpe et de formage
-
 Matrices de moletage
-
 Moules d'injection
-
 Ciseaux à bois
-
 Outils de gravure
-
 Outils d'étirage et d'extrusion
-
 Outils de mesure de précision
Avantages de l'acier à outils O1
Avantages de l'acier à outils O1
- Excellente résistance à l'usure
- Bonne ténacité pour la résistance aux chocs
- Dureté élevée pour un tranchant performant
- Traitement thermique simple
- Bonne stabilité dimensionnelle lors du traitement thermique
- Applications polyvalentes en outillage à froid, matrices, poinçons et lames
- Facilité d'usinage, source d'économies
- Bonne aptitude au polissage pour des surfaces lisses
-
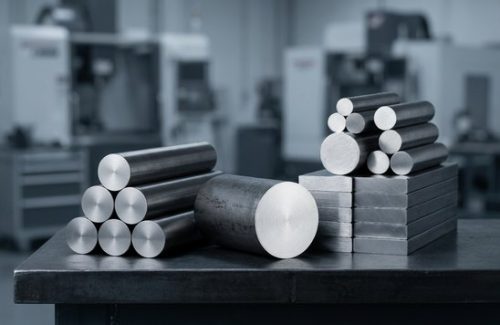 Matière brute
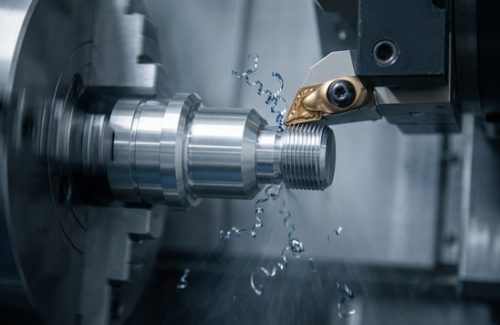 Usiné CNC
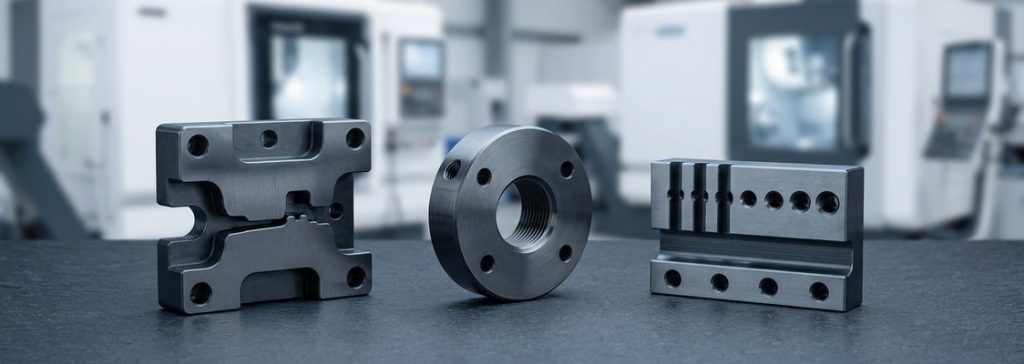 Pièces finies


Acier à outils O1 — Notes d'usinage
FAQ
L'acier à outils O1 rouille-t-il ?
Comme de nombreux aciers à outils, l'O1 est sujet à la rouille s'il n'est pas correctement entretenu. Il est recommandé de garder l'acier au sec et propre et de le recouvrir d'un inhibiteur de rouille ou d'huile pour prévenir la corrosion. Un entretien régulier et un stockage dans un environnement contrôlé permettent de réduire le risque de rouille.
L'acier O1 peut-il être soudé ?
Bien que l'acier à outils O1 puisse être soudé, il n'est pas considéré comme un acier facilement soudable en raison de sa teneur élevée en carbone. Cette forte teneur en carbone le rend sujet à la fissuration lors du soudage. Un préchauffage et un traitement thermique après soudage sont souvent nécessaires pour minimiser le risque de fissuration.
Comment durcir l'acier O1 ?
L'acier à outils O1 est généralement durci par un procédé appelé trempe à l'huile. La procédure générale consiste à chauffer l'acier jusqu'à une plage de température spécifique (généralement autour de 1450-1600°F ou 788-871°C), à le maintenir à cette température pendant un temps suffisant pour garantir l'uniformité, puis à le tremper dans l'huile. Le procédé de trempe à l'huile permet d'obtenir la dureté et la ténacité souhaitées dans l'acier à outils O1. Ensuite, l'acier est généralement revenu pour réduire la fragilité et atteindre l'équilibre souhaité entre dureté et ténacité.
Quelle est la différence entre l'acier à outils O1 et W1 ?
L'acier à outils O1 est un acier à trempe à l'huile contenant une teneur en alliage plus élevée, notamment du chrome et du tungstène. Cela rend l'O1 plus résistant à l'usure et offre de meilleures capacités de durcissement par rapport au W1. L'acier à outils W1, quant à lui, est un acier à trempe à l'eau à la composition plus simple. Il présente une teneur élevée en carbone et est utilisé pour des applications où la trempe à l'eau est préférée.
Autres matériaux
-
 Acier à outils S7Acier à outils S7, connu pour ses propriétés de résistance aux chocs. Il présente une résistance élevée aux impacts, une bonne résistance à l'usure et une grande ténacité.En savoir plus
-
 Acier à outils H13L'acier à outils H13 est largement utilisé en usinage CNC en raison de son excellente dureté, de sa résistance à la chaleur et de sa ténacité.En savoir plus
-
 Acier à outils D2L'acier à outils D2 est un acier à haute teneur en carbone et en chrome, à trempe à l'air, doté d'une excellente résistance à l'usure, d'une haute résistance à la compression et d'une bonne ténacité.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








