









Services d'anodisation pour pièces usinées CNC
Les services d'anodisation de DEK s'appliquent aux pièces en aluminium et en titane que nous usinons en interne, dans la même commande. Nous usinons à ±0.005 mm et anodisons selon MIL-A-8625.
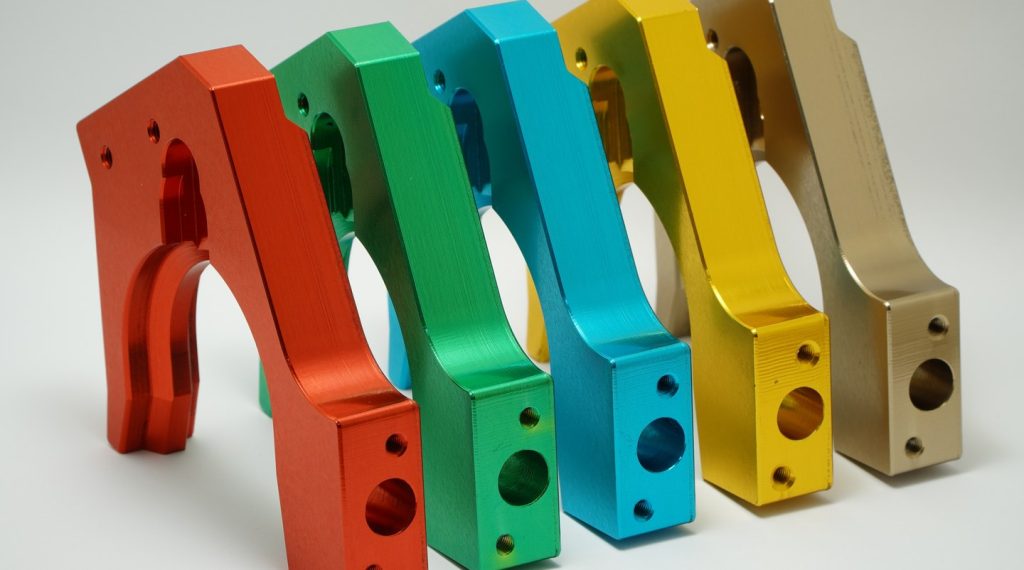
- 5–75 µm Épaisseur du revêtement
- MIL-A-8625 Norme d'anodisation
- 5–7 jours Délai de prototypage


De la pièce usinée à la pièce anodisée
L'anodisation forme par électrolyse une couche d'oxyde intégrale. DEK la planifie avec l'usinage dans une seule commande et n'accepte pas de commandes de finition seule pour des pièces fabriquées ailleurs.
Ce que l'anodisation apporte et points de vigilance
Connaissez les atouts et les limites de l'anodisation sur pièces usinées avant de rédiger l'appel de finition, afin que la bonne finition s'applique à la bonne surface.
-

Principaux avantages
- Couche d'oxyde intégrale : elle croît à partir du métal de base au lieu d'être déposée, elle ne s'écaille donc pas et ne se détache pas
- Protection contre la corrosion : les revêtements colmatés passent 336 heures de brouillard salin neutre
- Dureté à l'usure : le Type III hardcoat atteint environ 350–500 HV pour les surfaces de glissement et de frottement
- Transparent ou teinté : la classe 1 transparente conserve un aspect satiné métallique ; la classe 2 accepte le noir, le rouge, le bleu, l'or et plus encore
- Dimensions planifiées : les ajustements sont usinés hors cote lors de la revue du devis afin que les tolérances s'appliquent après revêtement
- Un seul fournisseur : usinage et anodisation dans la même commande, sans quantité minimale
-

Quand choisir une autre finition
- Pièces en acier : l'acier ne peut pas être anodisé ; spécifiez plutôt le noircissement à la place
- Couleur extérieure épaisse : pour une couleur résistante aux éclats, comparez le thermolaquage dans notre guide anodisation vs thermolaquage guide
- 2024 nécessitant une protection : une teneur élevée en cuivre réduit la résistance à la corrosion ; envisagez le film chimique
- Masquer les marques d'outil : ajoutez un grenaillage avant l'anodisation pour un aspect mat uniforme
- Surfaces sans usure : spécifiez le Type II sauf si une surface doit glisser, frotter ou subir des impacts
Résultats d'aspect et de protection
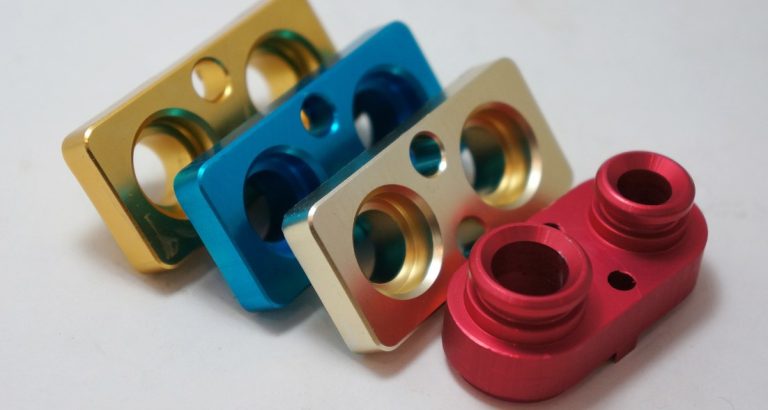
L'anodisation confère aux pièces usinées en aluminium et en titane une protection, une dureté et une couleur mesurables, définies par le type, la classe et le colmatage indiqués sur le plan.
-

Protection contre la corrosion
Les revêtements colmatés Type II et Type III passent 336 heures de brouillard salin neutre, et l'oxyde intégral ne s'écaille pas comme une couche déposée par galvanoplastie.
-

Résistance à l'usure
Le hardcoat forme une couche dense, généralement de 50 µm, à environ 350–500 HV pour les pistons, corps de vannes et glissières ; le Type II se situe à 200–300 HV.
-

Options de couleur
Les revêtements teintés de classe 2 existent en noir, rouge, bleu, or, vert, orange et gris ; envoyez un échantillon de référence lorsque la correspondance des couleurs est importante.
-

Aspect métallique transparent
L'anodisation transparente de classe 1 laisse l'oxyde non teinté, avec un aspect métallique légèrement satiné facile à reproduire d'une commande à l'autre.
-

Codage couleur du titane
Le titane forme un oxyde submicronique coloré par la tension, et non par un colorant : bronze et bleu, puis jaune, violet, vert et rose à mesure que la tension augmente.
-

Option anti-abrasion
Le Type III peut être laissé non colmaté pour une résistance maximale à l'abrasion ou colmaté pour la résistance à la corrosion ; précisez lequel sur le plan.
Tableau des spécifications d'anodisation
| Désignation MIL-A-8625 | Procédé | Épaisseur typique | Dureté | Corrosion (brouillard salin, colmaté) | Désignation typique |
|---|---|---|---|---|---|
| Type I, classe 1 | Acide chromique | 2–7 µm | Faible | 336 h | Base de peinture, pièces aérospatiales critiques en fatigue |
| Type II, classe 1 | Acide sulfurique, incolore | 5–25 µm | 200–300 HV | 336 h | Boîtiers, dissipateurs thermiques, pièces de fixation esthétiques |
| Type II, classe 2 | Acide sulfurique, coloré | 8–25 µm | 200–300 HV | 336 h | Pièces esthétiques et d'identification noires ou colorées |
| Type III, classe 1 | Anodisation dure, non colorée | 25–75 µm | 350–500 HV | 336 h (colmaté) | Surfaces d'usure, pistons, glissières, corps de vannes |
| Type III, classe 2 | Anodisation dure, colorée en noir | 25–75 µm | 350–500 HV | 336 h (colmaté) | Composants optiques et d'armement, usure et esthétique |
Services d'anodisation de l'aluminium par alliage
Les services d'anodisation de l'aluminium sont réalisés dans la même commande que le fraisage, le tournage et la rectification, dans le cadre de nos services d'usinage CNC. La plupart des pièces présentées sur notre page usinage de l'aluminium sont spécifiées en 6061, car c'est l'alliage qui s'anodise le mieux.
La chimie de l'alliage modifie le résultat : le cuivre ternit le film et le silicium l'assombrit. Pour le titane, consultez notre page usinage du titane .
-
Aluminium 6061Meilleur alliage pour l'anodisation, avec une couleur incolore et colorée uniforme et une épaisseur Type III complète. Noir profond et uniforme.Recommandé
-
Aluminium 6063Meilleur alliage pour l'anodisation avec le 6061 : couleur incolore et colorée uniforme, épaisseur Type III complète et noir profond.Recommandé
-
Aluminium 7075S'anodise bien ; l'incolore présente une légère teinte jaune-brun, le noir est un peu moins profond, l'anodisation dure ressort en gris plus foncé.Bon
-
Aluminium 2024La forte teneur en cuivre donne un film incolore gris terne et une résistance à la corrosion moindre ; envisagez un film chimique pour la protection.Avec réserves
-
Plaque MIC6Le silicium produit un film gris foncé tacheté, acceptable pour la protection mais pas pour une couleur esthétique.Non esthétique
-
Ti-6Al-4VL'anodisation du titane couvre le Ti-6Al-4V et les nuances CP 2 et 4, sans variation dimensionnelle mesurable.Codage couleur
Pièces anodisées typiques
DEK anodise des pièces usinées, des boîtiers et dissipateurs thermiques aux pistons à anodisation dure et instruments chirurgicaux codés par couleur, chaque fois dans la même commande que l'usinage.
-
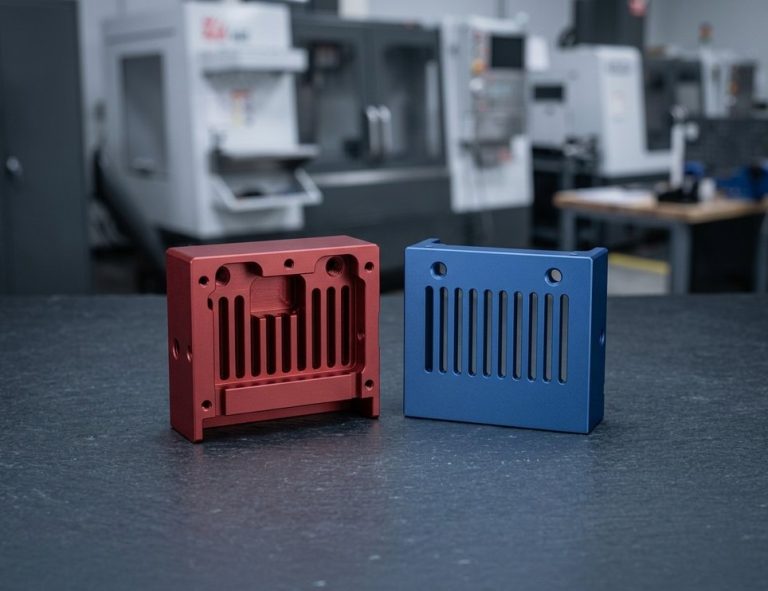 Boîtiers et équerresLe Type II est la solution par défaut pour les boîtiers, équerres et pièces de fixation esthétiques en 6061 ou 6063.Demander un devis
-
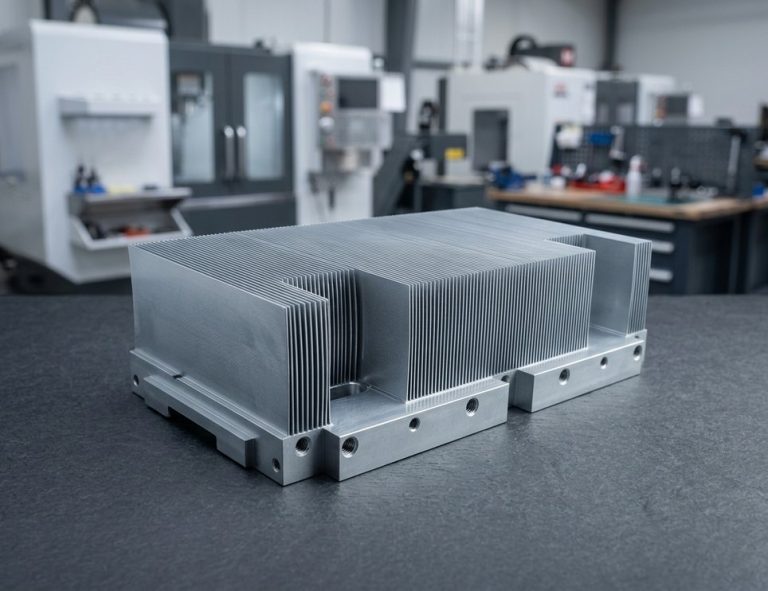 Dissipateurs thermiquesAnodisation Type II incolore sur dissipateurs thermiques pour une protection anticorrosion avec un aspect métallique satiné.Demander un devis
-
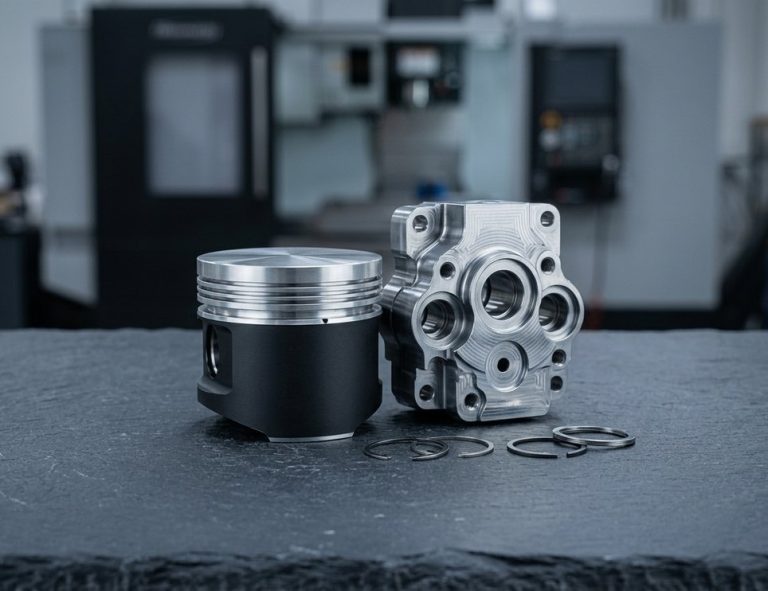 Pistons, glissières et vannesAnodisation dure Type III sur pistons, corps de vannes, glissières et toute surface en aluminium soumise à l'usure.Demander un devis
-
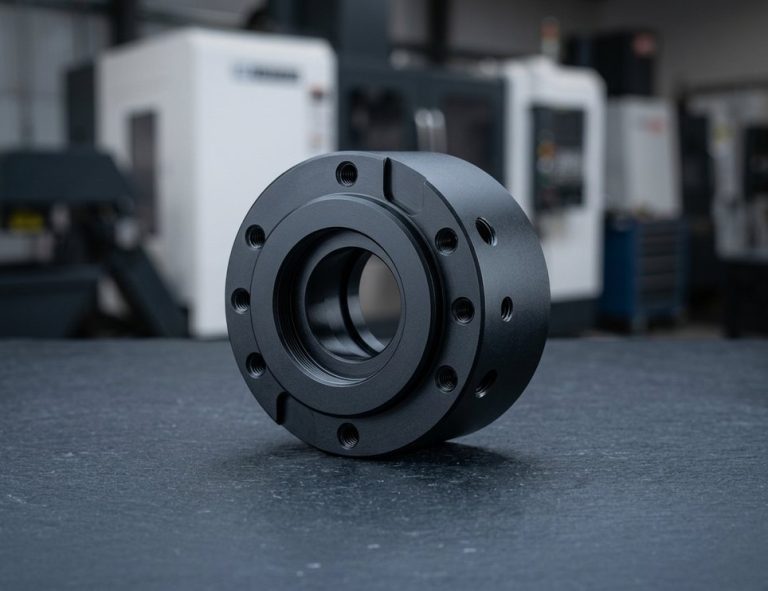 Composants optiquesSupports optiques en Type II et anodisation dure Type III colorée en noir pour les composants optiques alliant usure et esthétique.Demander un devis
-
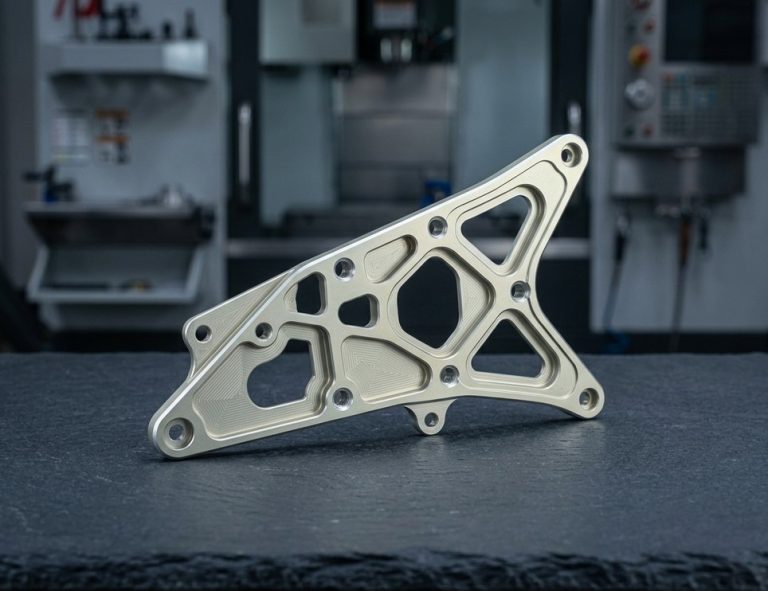 Pièces critiques en fatigueL'anodisation chromique Type I, un film mince de 2–7 µm, est disponible sur demande pour les pièces aérospatiales critiques en fatigue et les bases de peinture.Demander un devis
-
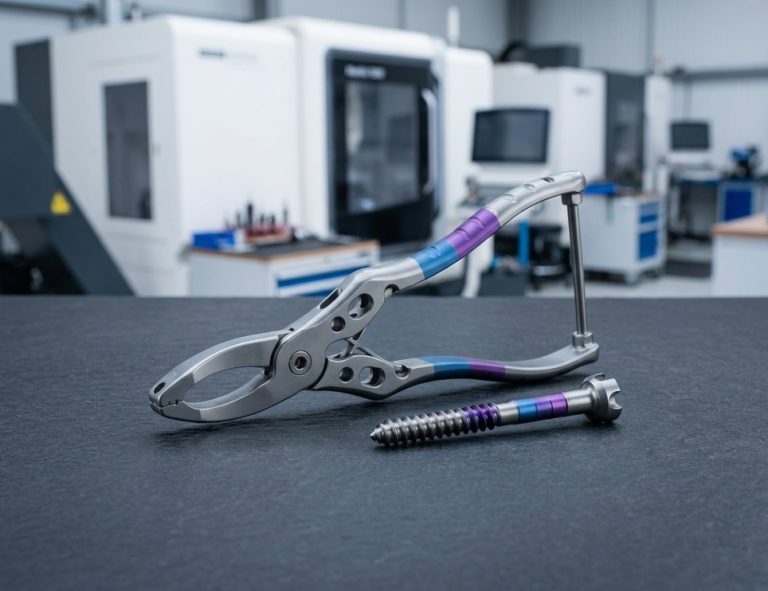 Instruments chirurgicauxL'anodisation du titane code par couleur les instruments chirurgicaux, vis orthopédiques et essais d'implants sous traçabilité ISO 13485.Demander un devis
Notes de conception et de tolérance
L'anodisation modifie les dimensions : le plan doit donc préciser si les tolérances s'appliquent avant ou après le revêtement. Ces notes vous aident à rédiger une désignation sur laquelle DEK peut planifier dès la revue du devis.
-
Tenir compte de la croissance dimensionnelle
Environ la moitié de l'oxyde se développe vers l'extérieur. Un revêtement Type III de 50 µm fait croître un diamètre extérieur d'environ 50 µm et réduit un alésage d'environ 50 µm ; un Type II de 15 µm ajoute environ 7 µm par surface.
-
Usiner les ajustements hors cote
DEK planifie la croissance dès la revue du devis : les alésages, broches et ajustements glissants sont usinés hors cote de l'épaisseur de revêtement attendue afin que les dimensions s'appliquent après revêtement.
-
Indiquer le masquage sur le plan
Les filetages sont masqués par défaut sur le Type III et sur les filetages M3 et plus fins pour le Type II ; les alésages ajustés, les faces rectifiées et les plages de masse sont masqués lorsqu'ils sont indiqués.
-
Casser les arêtes vives
Cassez les arêtes à 0,2–0,5 mm, car les arêtes vives fissurent sous le hardcoat, et indiquez-nous où une marque de contact de support est acceptable.
-
Rédiger une désignation complète
Exemple : Anodisation selon MIL-A-8625 Type II Classe 2, noir, 12–18 µm, colmatage. Masquer les filetages M6 et la face de référence A. Les dimensions s'appliquent après revêtement.
-
Associer le hardcoat à la rectification
L'anodisation dure est souvent associée à une rectification ou un rodage post-traitement pour obtenir une face de glissement plane et colmatée ; voir l'anodisation dure expliquée.
Spécifications d'anodisation
- Norme MIL-A-8625
- Épaisseur Type I 2–7 µm
- Épaisseur Type II 5–25 µm
- Épaisseur Type III 25–75 µm (typ. 50 µm)
- Dureté Type II 200–300 HV
- Dureté Type III 350–500 HV
- Brouillard salin (colmaté) 336 h
- Classes Classe 1 incolore, Classe 2 teinté
- Colmatage Eau chaude ou acétate de nickel
- Tolérance d'usinage ±0.005 mm
- Casse d'arête 0,2–0,5 mm
- Contrôle d'épaisseur Jauge à courants de Foucault, dans le rapport
- Délai de prototypage 5–7 jours
- Certifications ISO 9001:2015, ISO 13485, AS9100D


Anodisation Type II, hardcoat, couleur et titane
Choisissez la variante d'anodisation selon la fonction : corrosion et couleur, usure, finition esthétique ou codage couleur du titane.
Questions fréquentes
Réponses aux questions courantes sur l'anodisation des pièces usinées CNC chez DEK.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








