









Usinage de boîtiers sur mesure
Usinage de boîtiers sur mesure avec alésages de roulements H7, coaxialité de 0,01 mm et parois jusqu'à 0,8 mm. Tolérance standard ±0.005 mm, sans quantité minimale, prototypes en 3 à 5 jours.
-
±0.005 mm
Tolérance standard
-
H7
Alésages de roulements
-
3 à 5 jours
Livraison de prototype
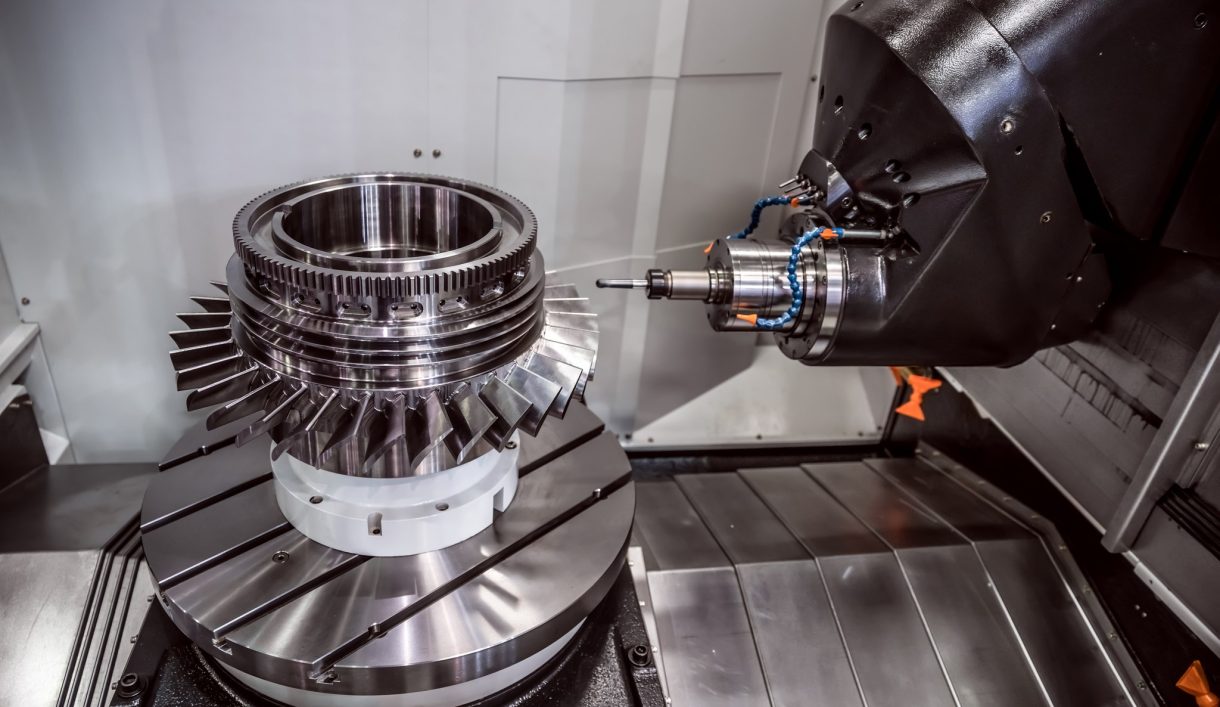

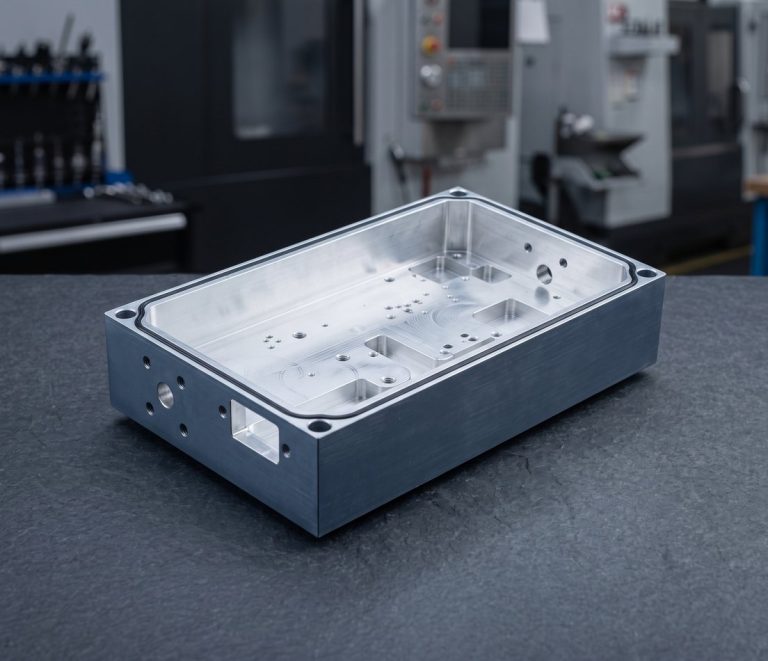
Travaux de boîtiers et d'enceintes usinés CNC
DEK usine des boîtiers de moteurs, réducteurs, actionneurs, capteurs, caméras et RF, ainsi que des enceintes électroniques en bloc, en aluminium, acier inoxydable 304/316, fonte et plastiques techniques. Les boîtiers constituent l'une des plus grandes familles de notre pièces usinées CNC sur mesure catalogue.
Un boîtier doit positionner des roulements ou des cartes, assurer l'étanchéité et évacuer la chaleur ; c'est pourquoi nous maintenons les faces de joint planes à 0,02 mm. Pour les boîtiers à parois minces ou les profilés en volume, voir la fabrication de boîtiers en aluminium ; le guide des enceintes usinées offre un aperçu plus large.
Types de boîtiers et d'enceintes que nous usinons
Boîtiers de moteurs, réducteurs, électronique, RF, capteurs et roulements, fraisés dans des blocs d'aluminium, d'inox, de fonte ou de plastique.
-
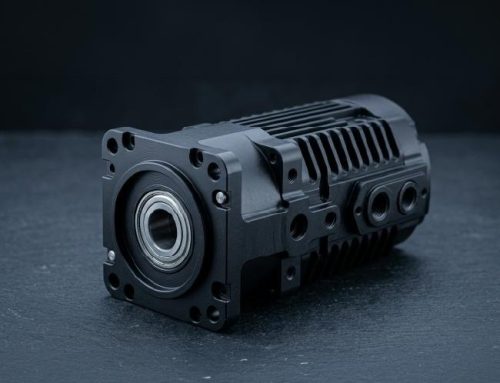 Boîtiers de moteurs et flasquesAlésages de roulements, ailettes de refroidissement et logements de stator pour moteurs électriques.
-
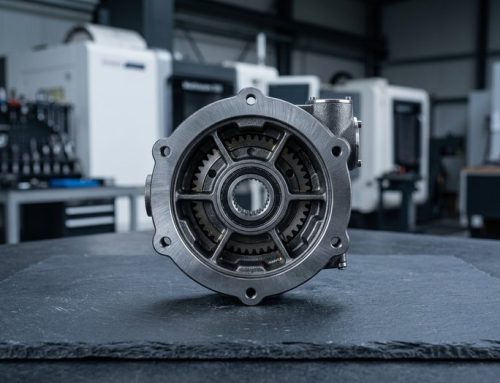 Boîtiers de réducteurs et d'actionneursBoîtiers de réducteurs, d'actionneurs et d'articulations avec plusieurs alésages coaxiaux.
-
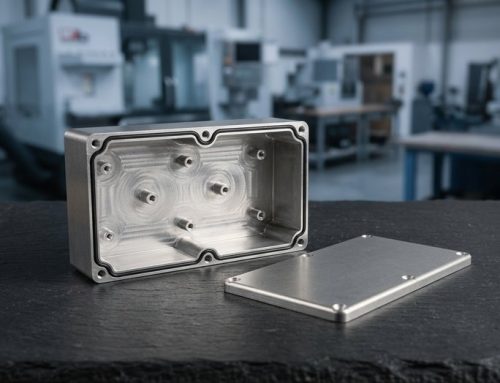 Enceintes électroniquesBoîtiers en bloc avec couvercles, gorges de joint torique, découpes et entretoises de PCB.
-
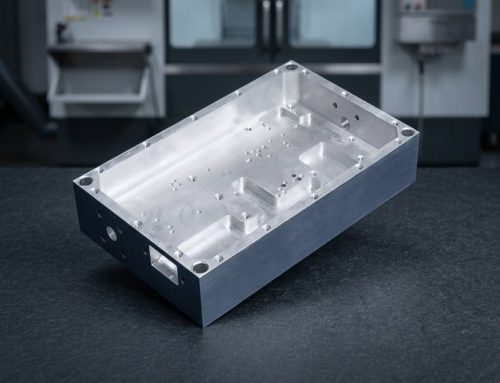 Boîtiers RF et de filtres à cavitésBoîtiers RF et hyperfréquences avec cavités serrées et surfaces traitées.
-
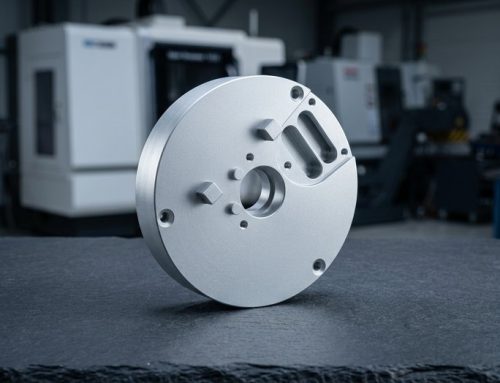 Boîtiers de capteurs et de camérasBoîtiers de capteurs, caméras et lidar avec alésages optiques et logements de lentilles.
-
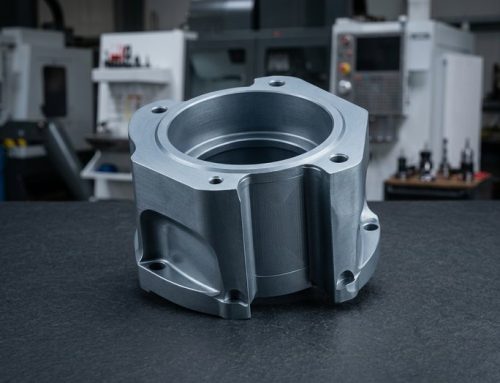 Boîtiers de roulements, corps de vannesBoîtiers de roulements, paliers et corps de vannes en acier ou en fonte.


Matériaux, procédés et tolérances des boîtiers
Choix des matériaux, gamme d'usinage, tolérances et finitions pour les boîtiers et enceintes en bloc, le tout dans un flux de travail unique validé par un ingénieur.
Conseils de conception pour boîtiers usinés
Cinq choix de plan qui réduisent le temps de cycle et maintiennent alésages, joints et ailettes dans les tolérances sur les boîtiers sur mesure.
-

Angles internes généreux
Gardez des rayons d'angle de 3 mm ou plus sur les poches profondes ; un angle de 1 mm dans une cavité de 60 mm impose un outil lent et sujet au broutement.
-

Alésages depuis une seule face
Usinez tous les alésages de roulement depuis une seule face, ou ajoutez une paire de goupilles de positionnement pour aléser les deux moitiés assemblées.
-

Positionnement des gorges de joint torique
Placez les gorges de joint torique sur la face plane, pas sur la paroi, et donnez à la gorge un rayon de 0,2 mm au fond.
-

Proportions des ailettes de refroidissement
Maintenez les ailettes de refroidissement à 2 mm d'épaisseur minimale et pas plus hautes que 4× leur épaisseur pour éviter le broutement.
-

Surépaisseur pour anodisation dure
Laissez 1,5 mm de surépaisseur sur les plans de joint en cas d'anodisation dure ; le revêtement Type III ajoute 25–50 µm par surface.
Ce qu'il faut indiquer sur votre plan
-
Alésages de roulements
Précisez l'ajustement de l'alésage (H7 standard, H6 sur demande) et la coaxialité entre alésages ; 0,01 mm est réalisable sur une référence commune.
-
Plans de joint
Indiquez les faces de joint et les gorges de joint torique : planéité 0,02 mm, largeur et profondeur de gorge ±0,02 mm, Ra 0,4 µm sur les plans de joint.
-
Finition et masquage
Précisez le type d'anodisation ou le film chimique, et les surfaces qui doivent rester conductrices pour la mise à la masse CEM.
-
Filetages et orifices
Listez les tailles de filetage (M2–M20 6H) et les orifices NPT/BSPP pour presse-étoupes et raccords, ainsi que la quantité nécessaire.
Applications et secteurs
Boîtiers d'articulation et d'entraînement pour la robotique, boîtiers pour l'électronique et les télécoms, carters moteur pour les entraînements des énergies nouvelles, boîtiers étanches de dispositifs médicaux.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits grand public
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres prototypes et en petite à moyenne série, en aluminium, en aciers alliés 4140 et 4340, en inox et en laiton.En savoir plus
-
 RobotiqueCarters d'articulation, brides de réducteur harmonique et doigts de préhenseur en aluminium et en acier trempé, avec fraisage 5 axes en une seule prise de pièce.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les portées de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour alléger sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, jeux de barres, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis d'abord pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlateaux de préhenseur, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les séries répétées.En savoir plus
-
 ConstructionÉquerres structurelles, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteur, arbres, corps de buses de pulvérisateur et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits grand publicBoutons, poignées, pièces de boîtier et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Pourquoi choisir DEK pour l'usinage de boîtiers sur mesure
Les boîtiers révèlent toutes les faiblesses d'un atelier : parois minces, poches profondes et alignement des alésages. Voici comment nous les maîtrisons.
-

Revue de plan manuelle
Nos ingénieurs examinent chaque plan avant le devis et signalent toute profondeur de poche ou paroi qui ne tiendra pas la tolérance.
-

Alésages vérifiés au CMM
Les alésages de roulement sont vérifiés au CMM selon les ajustements H7 et une coaxialité de 0.01 mm avant que les pièces ne quittent l'atelier.
-

Faces d'étanchéité planes
Les faces d'étanchéité sont contrôlées sur marbre à 0.02 mm de planéité pour que joints et O-rings étanchéifient du premier coup.
-

Parois minces maîtrisées
Parois jusqu'à 0.8 mm en aluminium, 1.5 mm sur les poches de plus de 50 mm de profondeur, avec des poches jusqu'à 6× le diamètre de l'outil.

Rapports avant expédition
Photos et rapports de contrôle sont envoyés avant chaque expédition, dans le cadre de systèmes qualité certifiés ISO 9001:2015, ISO 13485 et AS9100D, afin que vous validiez les boîtiers avant leur départ.
Une qualité certifiée pour chaque boîtier
Les boîtiers sont usinés et contrôlés selon ISO 9001:2015, ISO 13485 et AS9100D.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux et finitions de surface des boîtiers
Aluminium, inox, fonte, magnésium et plastiques, associés aux finitions appliquées aux boîtiers que nous usinons.
Finitions de surface
Plastiques techniques
Besoin d'un autre alliage ou d'une autre finition ? Consultez nos ingénieurs.
Tous les matériauxQuestions fréquentes
Réponses sur les gammes de boîtiers, les tolérances des carters moteur et la finition.
Demander un devis pour l'usinage de boîtiers sur mesure
Envoyez un fichier STEP accompagné d'un plan indiquant les alésages de roulements, les faces d'étanchéité, la finition et la quantité. Chaque devis est examiné par un ingénieur.
- Devis validé par un ingénieur sous 6 heures
- Boîtiers complexes 5 axes : jusqu'à 3 jours
- Sans quantité minimale, prototypes en 3 à 5 jours
- Dimensions critiques tenues à ±0,005 mm
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de pointage de précisionEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








