









Usinage de l'aluminium 7075
Également désigné UNS A97075 · EN AW-7075 · DIN 3.4365L'usinage de l'aluminium 7075 est la solution à retenir lorsqu'une pièce doit reprendre des charges structurelles avec la légèreté de l'aluminium : le 7075-T6 atteint une limite d'élasticité de 503 MPa pour une densité de 2,81 g/cm³. DEK usine les plaques et barres T6 et T651 à ±0,005 mm sur demande, avec anodisation dure, certification AS9100D et sans quantité minimale.
-
572 MPaRésistance à la traction
-
503 MPaLimite d'élasticité
-
11 %Allongement
-
150 HBDureté
-
2,81 g/cm³Densité
Capacités et tolérances d'usinage du 7075 chez DEK
Tolérances, finitions et dimensions de pièces que DEK maîtrise sur 7075-T6 et T651, fraisées, tournées et contrôlées sur CMM à 20 °C.
-

Fraisage et tournage
±0,025 mmstandard
-

Tolérance serrée
±0,005 mmsur demande
-

Alésages et ajustements de broches
H7±0,01 mm à 20–50 mm
-

Planéité, plaque T651
0,02 mmsur 300 mm
-

Caractéristiques de décolletage
±0,003 mmpetites caractéristiques
-

Finition brute d'usinage
Ra 0,8–1,6 µmRa 0,4 µm avec passes
-

Dimension de pièce fraisée
~1000 mmfraisage 3 et 4 axes
-

Diamètre tourné
1–250 mmtournage CNC et décolletage
Propriétés de l'aluminium 7075 et désignations équivalentes
Données de propriétés pour le 7075-T6 / T651 et le T73 surrevenu : un alliage zinc-magnésium-cuivre offrant la résistance la plus élevée de tous les aluminiums courants.
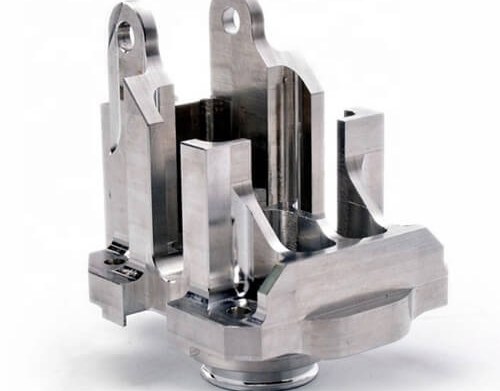

- Résistance à la traction 572 MPa (540 MPa min)
- Limite d'élasticité 503 MPa (470 MPa min)
- Allongement 11 % (7 % min)
- Dureté 150 HB
- Fatigue (5×10⁸ cycles) 159 MPa
- Usinabilité (1212=100 %) ~70–80 %
- Corrosion sous contrainte Moyenne

- Densité 2,81 g/cm³
- Conductivité thermique 130 W/m·K (T6)
- Conductivité thermique T73 155 W/m·K

- Zn 5,1–6,1 %
- Mg 2,1–2,9 %
- Cu 1,2–2,0 %
- Cr 0,18–0,28 %
- Fe ≤0,5 %
- Al Solde

- Résistance à la traction 505 MPa
- Limite d'élasticité 435 MPa
- Allongement 13 %
- Dureté 135 HB
- Fatigue (5×10⁸ cycles) 150 MPa
- Corrosion sous contrainte Bonne
Ce qu'exige l'usinage du 7075
Le comportement du 7075-T6 à l'atelier : copeaux, finition, usure des outils et contraintes résiduelles dans les plaques.
L'usinage CNC de l'aluminium 7075 n'est pas difficile, mais il diffère du 6061. Le matériau est plus dur (150 HB contre 95 HB), ce qui donne un copeau plus net, un meilleur état de surface, moins de bavures et des parois de 0,6–0,8 mm sans vibration.
Les vitesses de broche vont de 600 à 1 200 m/min avec arrosage abondant et carbure poli sur nos centres de fraisage CNC et d' usinage 5 axes .
- L'usure des outils est plus élevée, aussi les outils sont-ils changés selon un calendrier défini.
- Les contraintes résiduelles dans les plaques T6 sont maîtrisées par une ébauche des deux faces, un repos, puis une finition.
- L'alliage est sensible aux entailles : nous ébavurons et arrondissons les arêtes des pièces soumises à la fatigue.
- Spécifiez toujours le T651 pour les plaques : une poche sur une seule face peut déformer une pièce T6 de 300 mm de 0,2–0,5 mm.
-
Vitesse de broche
600–1 200 m/minArrosage abondant, carbure poli
-
Usinabilité
~70–80 %acier 1212 = 100 %
-
État de surface
Ra 0,8–1,6 µmMeilleur que le 6061, sans arrachement
-
Parois minces
0,6–0,8 mmSans vibration
-
Usure des outils
Plus élevéeOutils changés selon un calendrier défini
Applications aérospatiales, drones et robotique
Là où le rapport résistance/poids du 7075 justifie son prix : usinage de l'aluminium aérospatial, drones, robotique et outillage.
-
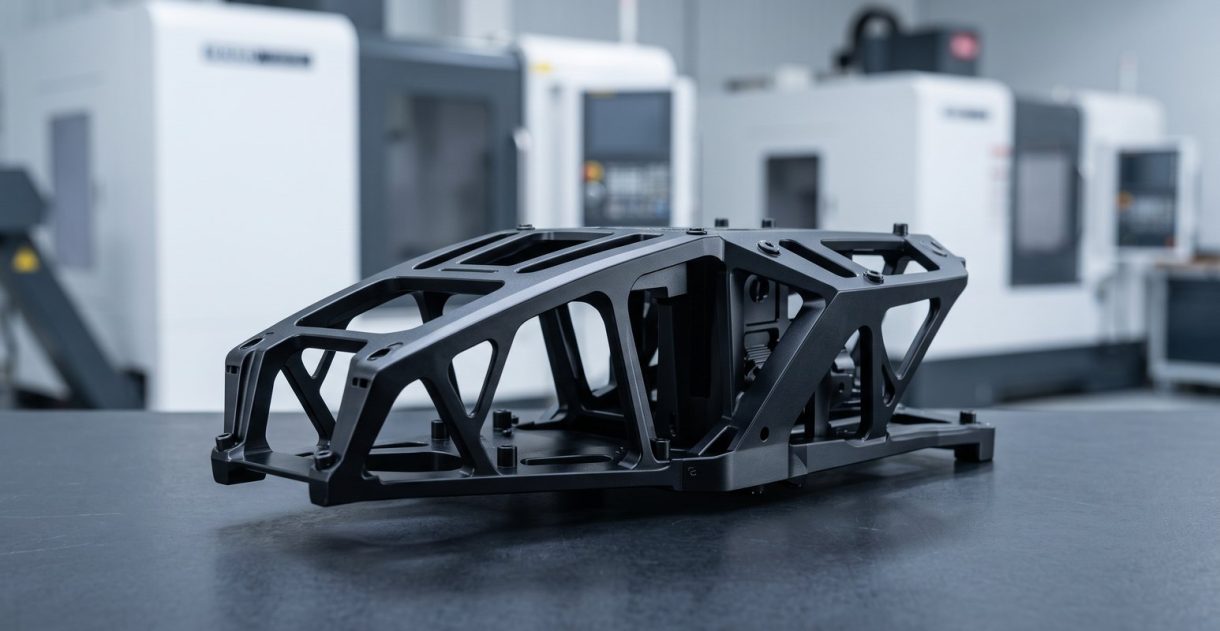
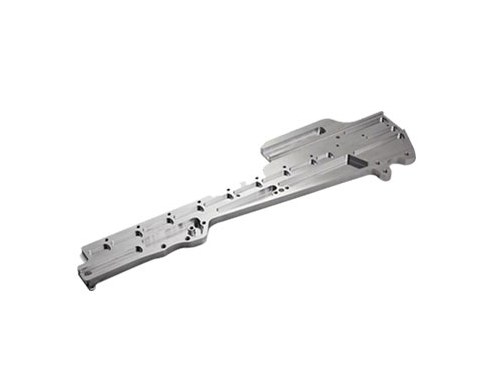
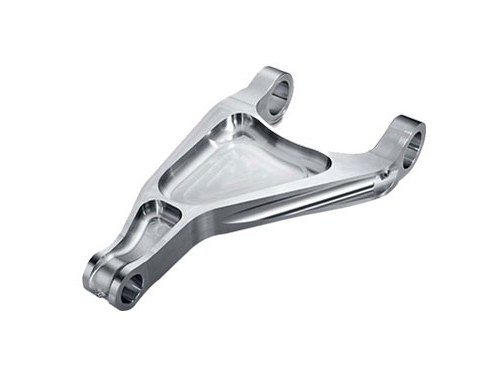
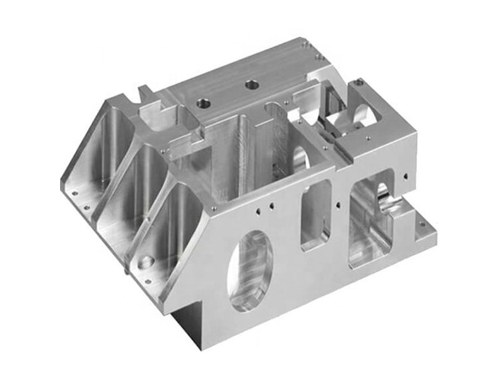
 Supports aérospatiauxSupports d'aile et de fuselage, carters d'actionneurs et ferrures d'articulation, usinés selon le système AS9100D.
-
 Châssis de dronesSupports moteur, articulations de bras, cadres de nacelle et rails de charge utile, là où le rapport résistance/poids fait gagner du temps de vol.
-
 Pièces de robotiqueBras de liaison, platines d'effecteur et doigts de préhension soumis à des charges cycliques.
-
 Outillage et sport automobileGabarits de drapage composite, plateaux d'outillage de presse, suspensions de compétition et matériel d'escalade.
Usinage 7075 vs 6061 et autres nuances d'aluminium
Le choix d'usinage entre 7075 et 6061 dépend de la charge, pas de la coupe : le 7075 l'emporte pour les pièces critiques en poids limitées par la résistance ; le 6061 pour le coût, le soudage et la couleur d'anodisation.
| Critère | Cette nuance7075-T6 | 6061-T6 | 2024-T3 | 7050-T7451 |
|---|---|---|---|---|
| Limite d'élasticité | 503 MPa | 1,8× inférieure | – | – |
| Dureté | 150 HB | 95 HB | – | – |
| Fatigue | Meilleure que le 6061 | Inférieure | Meilleure | – |
| Soudabilité | Non soudable | Soudable | – | – |
| Résistance à la corrosion | Inférieure | Meilleure | La plus faible | – |
| Coût de la matière | 1,5 à 2× le 6061 | Inférieure | – | – |
| Tôle épaisse (>75 mm) | Cœur sous résistance | – | – | Préféré |
Anodisation dure et finitions pour le 7075
Finitions appliquées aux pièces en 7075 que nous usinons, vendues en usinage CNC + finition ; le 7075 n'est pas soudable par fusion.
-
Anodisation dure DisponibleType III, 25–75 µm et 350–450 HV, pour les surfaces d'usure, glissières et carters d'engrenages ; plus sombre et moins uniforme que le 6061 en raison du cuivre.
-
Anodisation DisponibleType II incolore, noir ou couleur, 5–25 µm, pour la protection contre la corrosion et l'aspect des pièces 7075 usinées.
-
Conversion chimique / Alodine DisponibleRevêtement de conversion MIL-DTL-5541 classe 3 pour les surfaces aérospatiales conductrices et peignables sur 7075 usiné.
Demander un devis d'usinage de l'aluminium 7075
Envoyez un plan STEP, IGES ou PDF avec le traitement (T651 ou T73), les tolérances et la finition ; un ingénieur confirme la matière, l'orientation du grain et les surépaisseurs d'anodisation.
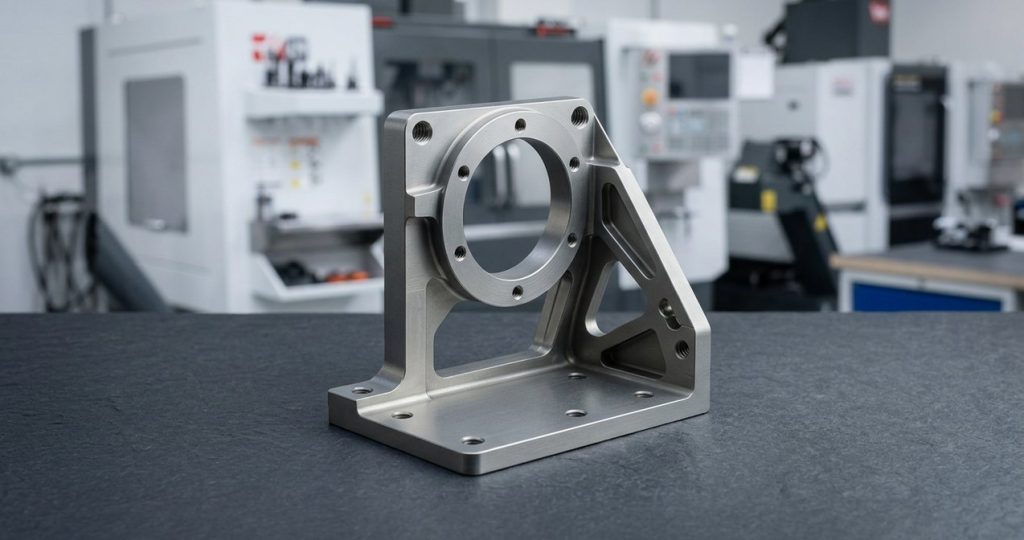
Pourquoi choisir DEK pour l'usinage de l'aluminium 7075
Travaux certifiés sur aluminium aérospatial, matière vérifiée et devis revus par un ingénieur, plus les règles de conception qui évitent les écueils du 7075 : traitement, soudage et corrosion sous contrainte.
- Certifié AS9100D, ISO 9001:2015 et ISO 13485 par TÜV ; plus de 20 ans d'usinage d'aluminium aérospatial et industriel sur plus de 100 machines CNC.
- Contrôle au spectromètre de chaque lot entrant ; inspection CMM, rapports FAI et certificats matière sur demande.
- Devis revus par un ingénieur sous 6 heures couvrant le traitement, le relâchement des contraintes et les surépaisseurs d'anodisation ; sans quantité minimale.
- Prototypes en 3 à 5 jours, expédition mondiale en 3 à 7 jours, via nos services d'usinage CNC .
Soudage. Le 7075 n'est pas soudable par fusion en pratique : la chimie zinc-cuivre provoque des criques à chaud et la zone affectée thermiquement perd l'essentiel de sa résistance T6. Usinez dans la masse ou assemblez par boulonnage ; si une construction soudée est inévitable, passez au 6061.
Corrosion sous contrainte. Le T6 peut fissurer sous contrainte de traction soutenue dans le sens travers. Orientez la charge principale avec le sens de laminage et appliquez toujours un traitement de surface ; le T73 échange environ 12 % de résistance contre une bien meilleure tenue en milieu humide ou marin.
-
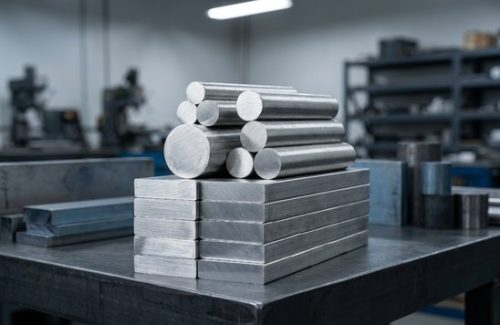 Matière brute
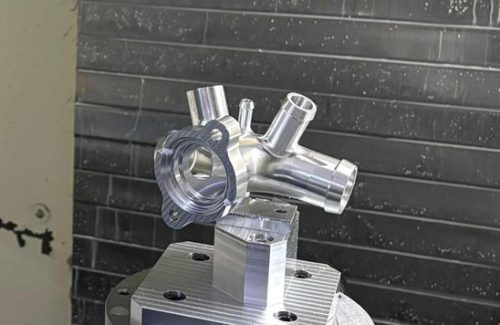 Usiné CNC
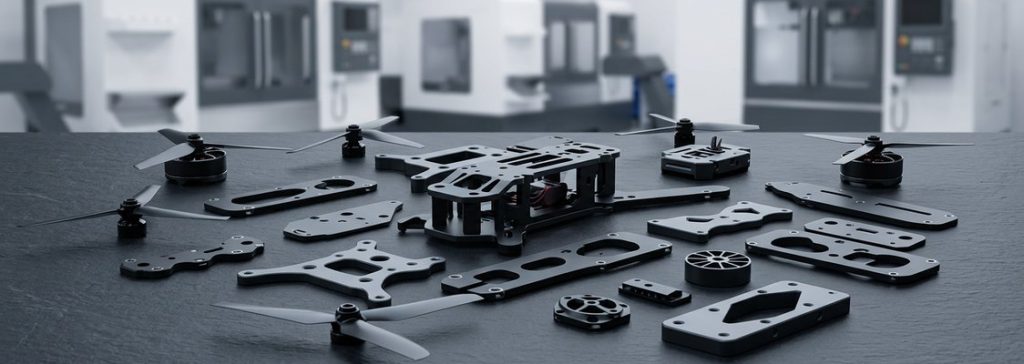 Pièces finies
-
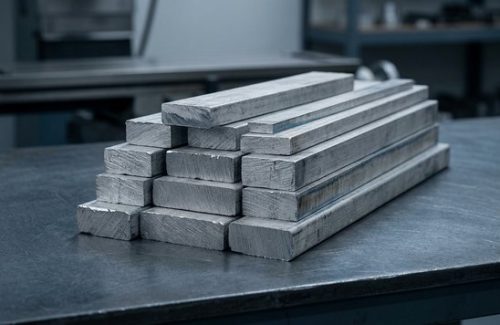 Matière brute
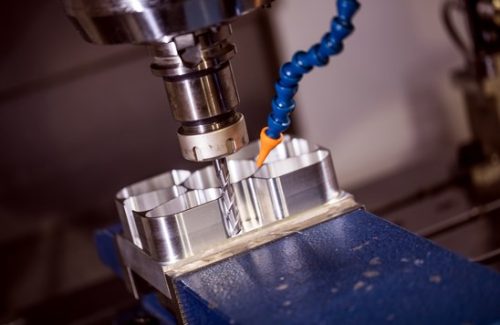 Usiné CNC
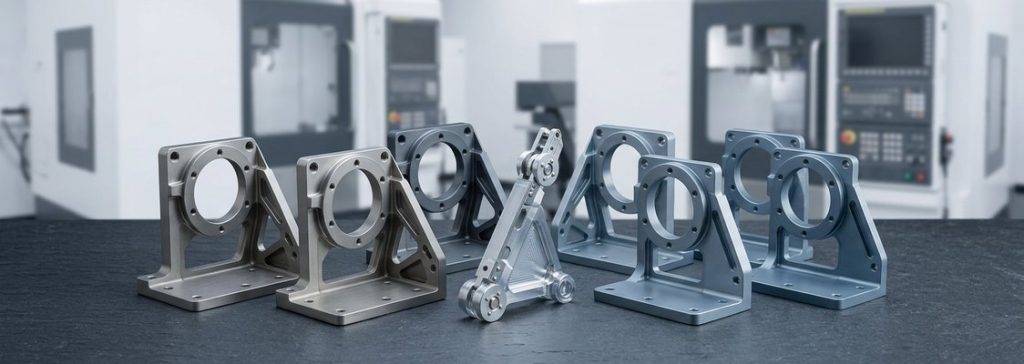 Pièces finies
Questions fréquentes
Questions courantes sur l'usinage, le soudage et l'anodisation des pièces en aluminium 7075.
Autres matériaux
-
 Aluminium MIC6Le MIC-6 est une plaque d'aluminium coulée composée d'un mélange de métaux. Il offre une grande précision et une usinabilité facile.En savoir plus
-
 Aluminium 5052L'aluminium 5052 est largement utilisé en usinage CNC pour sa formabilité et sa résistance à la corrosion. Il appartient à la série 5xxx des alliages d'aluminium et offre une résistance modérée.En savoir plus
-
 Aluminium 2014L'aluminium 2014 est un alliage résistant largement utilisé dans l'aérospatiale. Il est facilement usinable dans des conditions spécifiques et est souvent formé en barres et profilés par extrusion.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








