









Finition par oxydation noire pour pièces usinées CNC
DEK applique la finition par oxydation noire aux pièces en acier qu'elle usine en interne, dans la même commande. La couche mesure moins de 1 µm : une pièce à ±0.005 mm est donc livrée à la même dimension.
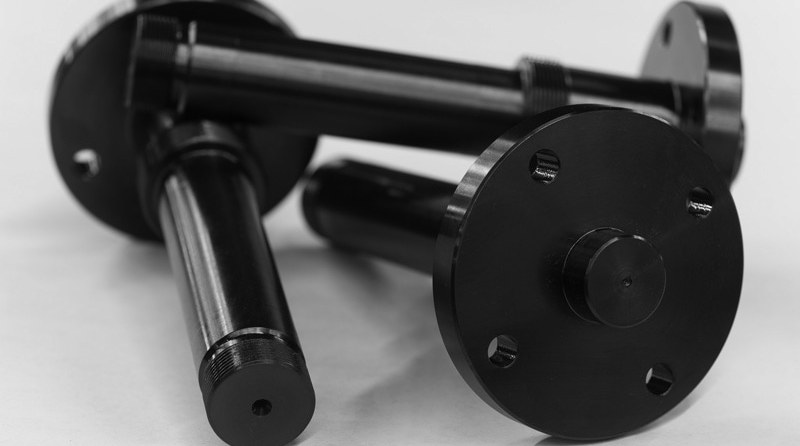
- 0,5–1 µm Épaisseur de couche
- 24–96 h Brouillard salin (huilé)
- 1 jour Délai supplémentaire


Le procédé d'oxydation noire
L'oxydation noire transforme la surface de l'acier en magnétite noire dans un bain alcalin chaud. Elle est planifiée avec l'usinage comme dernière étape de la même commande ; aucune commande de finition seule.
Ce qu'apporte l'oxydation noire et points de vigilance
L'oxydation noire est le noircissement économique des pièces en acier de précision, mais sa protection reste modérée : sachez quand une autre finition est préférable.
-

Principaux avantages
- Aucune variation dimensionnelle : la couche mesure moins de 1 µm et se forme dans la surface, les ajustements rectifiés restent donc dans la tolérance
- Ni masquage ni compensation : les alésages, filetages et diamètres de calibrage ne nécessitent aucune surépaisseur de finition
- Noir mat et non réfléchissant : réduit l'éblouissement et rend les marques d'usinage moins visibles
- Dureté inchangée : le bain à 140 °C reste en dessous de toute température de revenu pratique pour l'acier à outils
- Faible risque de fragilisation : le procédé est alcalin, non acide
- Conductivité conservée : la couche de conversion fait partie du métal, ce n'est pas un film isolant
- Finition noire la plus économique : ajoute un jour à un usinage, sans quantité minimale
-

Limites et alternatives
- Usage extérieur ou humide : l'oxydation noire n'est pas une finition extérieure ; spécifiez le zingage ou le nickelage
- Résistance à l'usure ou au grippage: DLC ou un nitrure PVD sont des films durs et non des couches de conversion
- Pièces en aluminium et en zinc : non compatibles ; spécifiez l'anodisation noire Type II pour l'aluminium
- Inox nécessitant seulement une protection: la passivation est moins chère et conserve la surface brillante
- Pièces manipulées : le scellement à l'huile laisse un film qui se transfère ; spécifiez une cire ou un scellant sec au toucher
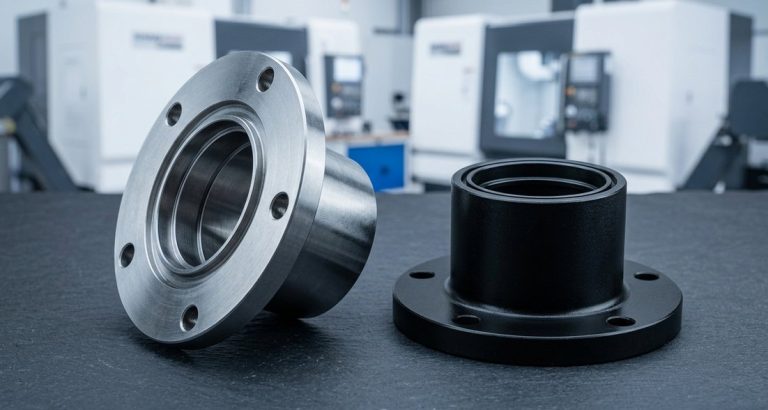
Résultats d'aspect et de protection
L'oxydation noire donne à l'acier usiné un noir uniforme avec une protection légère, tout en laissant la dimension, la rugosité et la dureté telles qu'usinées.
-

Protection contre la corrosion
24–96 heures de brouillard salin neutre avec scellement à l'huile, suffisant pour l'outillage intérieur, les calibres, les composants de machines et les armes à feu stockées au sec.
-

Noir profond sur acier
L'oxydation noire à chaud forme de la véritable magnétite sur l'acier au carbone, allié et à outils : noir profond, le plus durable, avec la meilleure rétention d'huile.
-

Réduction de l'éblouissement
Une surface mate et non réfléchissante ; combinée au sablage aux billes, elle donne un noir plat et non spéculaire pour les pièces optiques et d'instrumentation.
-

État de surface conservé
La rugosité est inchangée : une face rectifiée Ra 0.4 µm reste à Ra 0.4 µm et une face fraisée Ra 1.6 µm reste à 1.6 µm.
-

Dureté préservée
Les aciers O1, A2, D2, S7 et H13 acceptent bien l'oxydation noire après trempe ; le bain à 140 °C laisse la dureté inchangée.
-

Gris anthracite sur inox
Sur l'acier inoxydable, le bain plus chaud donne un gris anthracite à gris-noir plutôt qu'un noir profond, utilisé pour réduire l'éblouissement.
Oxydation noire à chaud, à mi-température ou à froid
| Procédé | Température du bain | Chimie | Résultat | Norme | Utilisation par DEK |
|---|---|---|---|---|---|
| Noir chaud (oxydation alcaline) | 135–145 °C | Hydroxyde de sodium, nitrates, nitrites | Magnétite véritable, noir profond, le plus durable, meilleure rétention d'huile | MIL-DTL-13924 Classe 1, AMS 2485 | Par défaut sur acier au carbone, allié et à outils |
| Température intermédiaire | 90–120 °C | Nitrate alcalin modifié | Magnétite, noir, sans émanations caustiques | MIL-DTL-13924 Classe 1 | Même résultat que le procédé chaud avec une mise en œuvre plus simple ; utilisé sur les grandes séries |
| Froid (température ambiante) | 20–30 °C | Dépôt de séléniure de cuivre | Film déposé, gris-noir, s'efface au frottement, faible durabilité | Aucune | Pas pour les pièces fonctionnelles ; sur demande pour un usage cosmétique non critique |
Pièces en acier à oxydation noire : matériaux adaptés
Les pièces en acier à oxydation noire en acier au carbone et acier allié (1018, 1045, 12L14, 1215, 4140, 4340, 8620) noircissent uniformément, et l' acier à outils le prend bien après trempe.
L'oxydation noire de l' acier inoxydable utilise un bain plus chaud (Classe 3 pour les nuances 400 et PH, Classe 4 pour les nuances 300) sur acier inoxydable. Le cuivre et le laiton utilisent un noir au sulfure sur demande ; l'aluminium et le zinc ne sont pas compatibles.
-
Acier allié 4140Noircit uniformément ; le 4140 pré-trempé à 28–32 HRC est une combinaison courante pour les arbres et les montages.Recommandé
-
Acier au carbone 1045Les aciers au carbone tels que 1018, 1045 et 12L14 noircissent uniformément avec le procédé chaud par défaut.Recommandé
-
Acier à outils D2Prend bien l'oxydation noire après trempe ; le bain à 140 °C laisse la dureté inchangée.Recommandé
-
Acier à outils H13Le H13 trempé noircit sans perdre de dureté, le bain restant en dessous de la température de revenu.Recommandé
-
Inox 17-4 PHLe bain Classe 3 donne un gris anthracite à gris-noir, utilisé pour réduire l'éblouissement sur les pièces d'instrument.Avec réserves
-
Inox 416L'oxydation noire Classe 3 donne un gris anthracite à gris-noir sur les pièces d'instrument et d'armurerie, pas un noir profond.Avec réserves
Applications typiques
La finition par oxydation noire convient aux pièces en acier qui doivent conserver leurs dimensions et présenter un noir uniforme, des calibres et montages aux armes à feu et à l'optique.
-
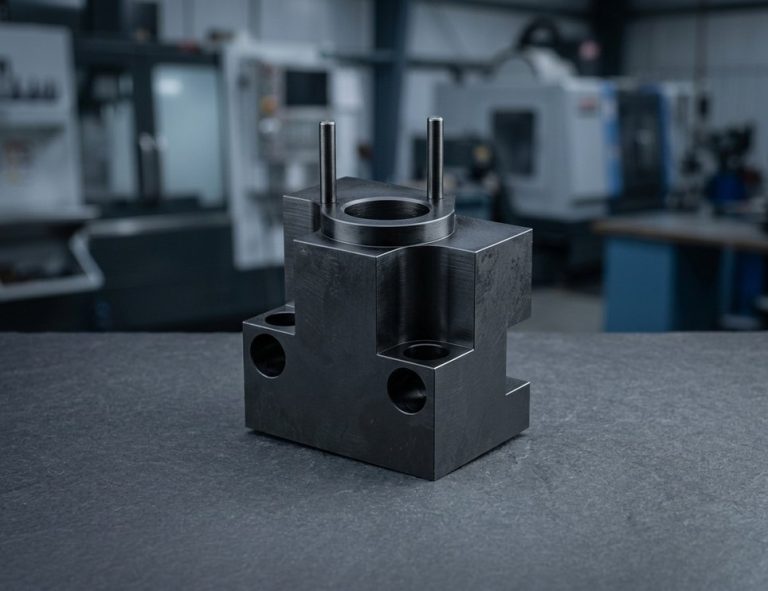 Outillage, montages et calibresMontages, pions de positionnement et calibres étalons dont la finition ne doit pas modifier les dimensions.Demander un devis
-
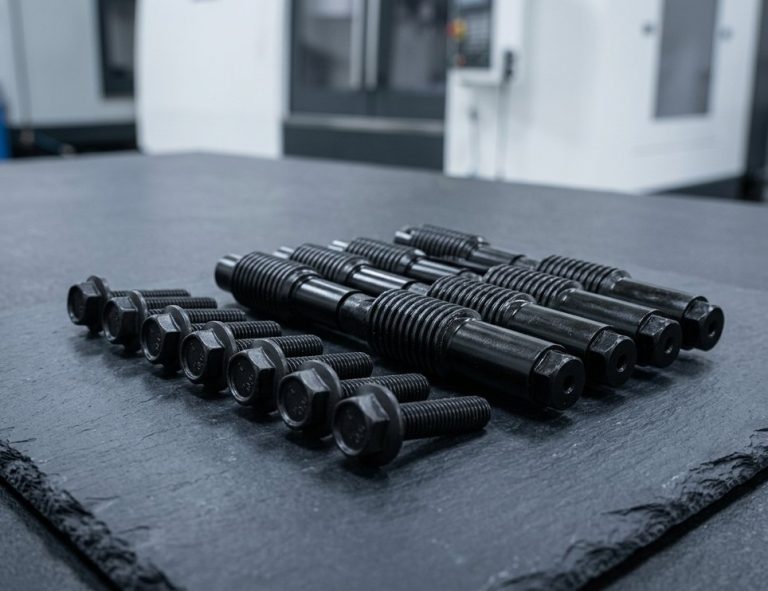 Fixations, arbres, engrenagesVis, goupilles cylindriques, arbres et ébauches d'engrenages nécessitant un noir uniforme et une légère protection huilée.Demander un devis
-
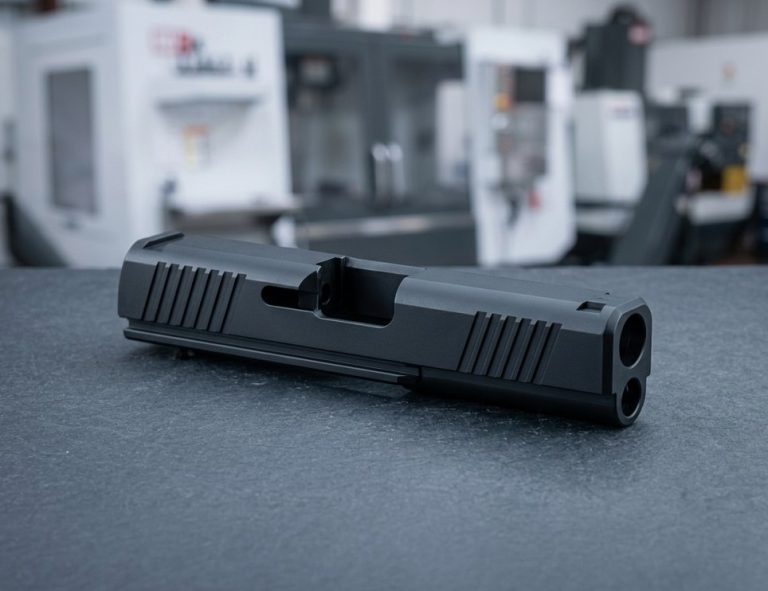 Composants d'armes à feuGlissières, carcasses et pions en 4140 et 416 pour une finition traditionnelle non réfléchissante.Demander un devis
-
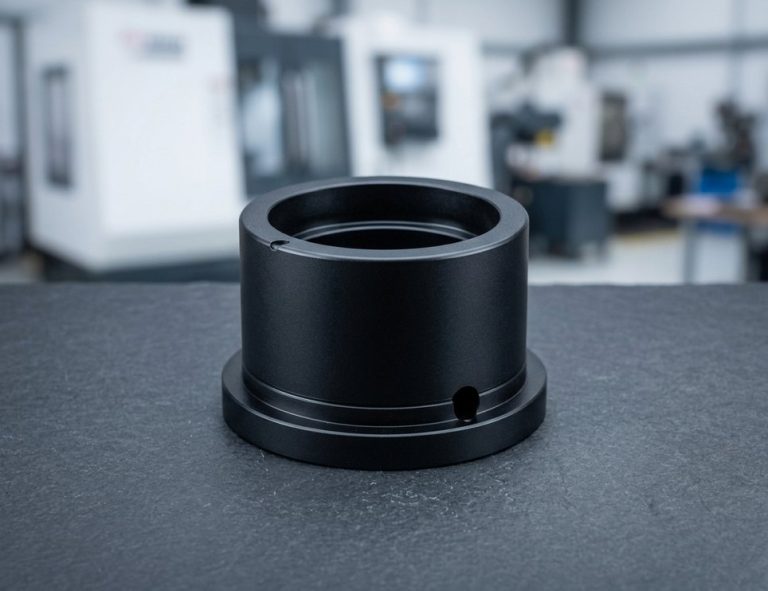 Pièces optiques et d'instrumentSupports, ouvertures et diaphragmes où la réduction de l'éblouissement importe ; combiné au sablage aux billes pour un noir mat.Demander un devis
Notes de conception et de plan
L'oxydation noire n'ajoute aucune dimension mesurable ; les notes de conception portent donc sur l'appel de finition, le scellant et la dureté de l'acier spécifié.
-
Aucune compensation nécessaire
La couche fait moins de 1 µm et se développe dans la surface : alésages, filetages et diamètres de calibres ne nécessitent aucune surépaisseur ni masquage. Un pion rectifié à ±0.005 mm reste dans la tolérance.
-
Rédiger un appel de finition complet
« Oxydation noire selon MIL-DTL-13924 Classe 1, traitement complémentaire à l'huile. Aucune variation dimensionnelle autorisée. » Utilisez la Classe 3 pour l'inox trempé.
-
Choisir le scellant
Notre revêtement par oxydation noire se scelle à l'huile, à la cire ou par film sec. L'huile se transfère sur les mains et l'emballage : indiquez « complément cire » ou « sec » pour les pièces manipulées.
-
Ajouter un sablage pour un aspect mat
Spécifiez « sablage aux billes #120 avant oxydation noire » pour une surface mate et sans éblouissement ; voir sablage.
-
Pièces trempées au-delà de 40 HRC
Le risque de fragilisation est faible car le procédé est alcalin ; au-delà d'environ 40 HRC, DEK utilise un nettoyage alcalin ou un léger sablage, pas d'acide.
Spécifications de l'oxydation noire
- Épaisseur de couche 0,5–1 µm (magnétite, Fe₃O₄)
- Variation dimensionnelle Aucune
- Acier standard MIL-DTL-13924 Classe 1, AMS 2485
- Inox standard MIL-DTL-13924 Classe 3 ou 4
- Bain chaud 135–145 °C
- Bain à température intermédiaire 90–120 °C
- Brouillard salin (huilé) 24–96 heures
- Produits d'étanchéité Huile, cire ou film sec
- Rugosité de surface Inchangée (Ra 0,4 µm reste Ra 0,4 µm)
- Conductivité Conductivité conservée
- Délai supplémentaire 1 jour
- Quantité minimale de commande Sans quantité minimale
Questions fréquentes
Réponses sur les dimensions, le choix du procédé et l'acier inoxydable pour le noircissement sur pièces usinées.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








