









Usinage 17-4 PH (H900, H1025, H1150)
Également désigné UNS S17400 · EN 1.4542 · SUS630L'usinage 17-4 PH chez DEK consiste à usiner à l'état A (recuit), à vieillir jusqu'à la dureté exigée par votre plan, puis à ne finir que ce que le retrait de vieillissement affecte. Nous tenons ±0.005 mm sur demande, avec traitement thermique et passivation sur les pièces que nous usinons, sans quantité minimale et des prototypes en 3 à 5 jours.
-
1 310 MPaRésistance à la traction (H900)
-
1 170 MPaLimite d'élasticité (H900)
-
40–47 HRCDureté (H900)
-
33–38 HRCÉtat A
Tolérances d'usinage CNC du 17-4 PH chez DEK
Tolérances et finitions que DEK tient sur le 17-4 PH, avant et après vieillissement, sur fraiseuses, tours, tours de décolletage, EDM et rectifieuses.
-

Avant vieillissement
±0.025 mm±0.005 mm sur demande
-

Après vieillissement
±0.005 mmtourné ou fraisé
-

Rectifié après vieillissement
±0.003 mmarbres, après vieillissement
-

Alésages et ajustements d'arbres
H7 / g6courant
-

Petits éléments de décolletage
±0.003 mmDécolletage
-

État de surface brut d'usinage
Ra 0.8–1.6 µmfraisé ou tourné
-

État de surface rectifié
Ra 0.2–0.4 µmou électropoli
-

Taille des pièces fraisées
1000 mmjusqu'à environ
Propriétés et désignations équivalentes du 17-4 PH
Le 17-4 PH est un acier inoxydable martensitique à durcissement par précipitation : les précipités de cuivre confèrent jusqu'à 1 310 MPa, avec une corrosion proche du 304.

- Traction, état A 1 030 MPa (courant)
- Traction, H900 1 310 MPa (min)
- Traction, H1025 1 070 MPa (min)
- Traction, H1150 930 MPa (min)
- Élasticité, état A 760 MPa (courant)
- Élasticité, H900 1 170 MPa (min)
- Élasticité, H1025 1 000 MPa (min)
- Élasticité, H1150 725 MPa (min)

- État A 33–38 HRC (1 040 °C)
- H900 40–47 HRC (482 °C, 1 h)
- H1025 35–42 HRC (552 °C, 4 h)
- H1150 28–33 HRC (621 °C, 4 h)
- Retrait, H900 −0.04 à −0.06 %
- Retrait, H1025 −0.05 à −0.08 %
- Retrait, H1150 −0.08 à −0.10 %

- Cr 15–17.5 %
- Ni 3–5 %
- Cu 3–5 %
- Nb+Ta 0.15–0.45 %
- C ≤0.07 %

- État A Usinage, pas en service
- H900 Vieillissement à résistance maximale
- H1025 Compromis aéronautique
- H1150 / H1150M Ténacité, NACE MR0175
- Désignation EN X5CrNiCuNb16-4
Gamme d'usinage de l'acier inoxydable 17-4 PH
Comment DEK séquence le 17-4 PH : usiner à l'état A, durcir par vieillissement, puis ne finir que les éléments critiques et passiver.
À l'état A, à 33–38 HRC, le 17-4 PH s'usine au carbure revêtu à environ 48 % de l'usinabilité du 1212, soit un comportement proche du 4140 à 30 HRC. Nous utilisons des plaquettes à coupe positive, des brise-copeaux et un arrosage abondant ; l'écrouissage est modéré comparé au 304 ou au 316.
Le vieillissement provoque un retrait de 0.04 à 0.10 %, uniforme et prévisible. Le vieillissement est un cycle de refroidissement à l'air sans trempe, si bien que la déformation d'une pièce plate de 150 mm reste généralement inférieure à 0.03 mm.
- Les ajustements plus serrés que ±0.02 mm sont laissés à 0.1–0.2 mm de surépaisseur ou décalés pour compenser le retrait
- Les pièces passent par un traitement thermique vers H900, H1025 ou H1150
- À l'état H900, rectification de précision à ±0.003 mm et électroérosion à fil pour les profils
- Passivation selon ASTM A967, puis contrôle CMM et essais de dureté
-
Usinabilité, état A
~48 %1212 = 100 %
-
Usinabilité, H1150
~40 %1212 = 100 %
-
Usinabilité, H1025
~35 %1212 = 100 %
-
Usinabilité, H900
~25–30 %rectification recommandée
-
Écrouissage
Faiblepar rapport au 304 ou au 316
-
Déformation au vieillissement
< 0,03 mmpièce plate de 150 mm, valeur typique
Pièces types usinées en 17-4 PH
Pièces en 17-4 PH que DEK usine pour des clients de l'aérospatiale, du médical et du pétrole et gaz, dans l'état requis par chaque application.
-
 Actionneurs aérospatiauxPistons d'actionneurs, composants de vannes et pièces de train d'atterrissage en H1025 et H1075, usinés selon AS9100D avec traçabilité complète.
-
 Raccords structurelsRaccords structurels aérospatiaux et de défense en H1025, le compromis courant entre résistance et ténacité, avec traçabilité complète.
-
 Instruments chirurgicauxInstruments chirurgicaux, guides de perçage et blocs de coupe en H900 pour la tenue de tranchant, usinés selon ISO 13485.
-
 Pièces pour le pétrole et gazArbres de pompe, tiges de vannes et corps d'outils de fond en H1150 ou H1150M pour respecter les limites de dureté NACE MR0175.
17-4 PH vs 15-5 PH, 316 et 304
Choisissez le 17-4 PH pour une limite d'élasticité supérieure à 700 MPa avec résistance à la corrosion ; le 15-5 PH pour les pièces forgées aérospatiales et les fortes sections ; le 316 ou le 304 lorsque la résistance n'est pas le critère déterminant.
| Critère | Cette nuance17-4 PH | 15-5 PH | 316 | 304 |
|---|---|---|---|---|
| Limite d'élasticité | 725–1 170 MPa | Identique | 170–240 MPa | 170–240 MPa |
| Ténacité | Standard | Meilleure | – | – |
| Chlorures | Plus faible | – | Meilleure | Meilleure |
| Coût, approvisionnement | Plus faible, plus facile | Plus élevé | – | – |
| Idéal pour | Résistance, corrosion | Fortes sections | Chlorures | Faible résistance |
Usinage CNC + finition pour le 17-4 PH
Traitements thermiques et finitions de surface que DEK applique aux pièces en 17-4 PH qu'elle usine, avant ou après vieillissement.
-
Traitement thermique DisponiblePièces usinées vieillies à H900, H1025 ou H1150 avec un cycle de refroidissement à l'air à basse température et sans trempe, pour une déformation minimale.
-
Passivation DisponibleLa passivation nitrique ou citrique selon ASTM A967 élimine le fer libre incrusté et restaure la couche d'oxyde de chrome après vieillissement et rectification.
-
Électropolissage DisponibleAppliqué aux pièces en 17-4 PH que nous usinons, atteignant Ra 0.2–0.4 µm, la même plage que les surfaces rectifiées.
-
Sablage aux billes DisponibleProposé sur les pièces en 17-4 PH usinées chez DEK, dans le cadre de la même commande et du même délai que l'usinage et le vieillissement.
-
Revêtement PVD DisponibleRevêtement PVD appliqué aux pièces en 17-4 PH que nous usinons, coordonné avec le vieillissement et la finition post-vieillissement.
-
Rectification DisponibleRectification plane, cylindrique et sans centre après vieillissement : ±0.003 mm sur les arbres, planéité 0,005 mm, Ra 0.2–0.4 µm.
Demander un devis d'usinage 17-4 PH
Envoyez un plan STEP, IGES ou PDF avec l'état, les tolérances et la spécification de passivation. Un ingénieur confirme les caractéristiques avant et après vieillissement et vous transmet un prix sous 6 heures.
Usinage des inox à durcissement par précipitation
DEK usine le 17-4 PH sur des fraiseuses 3, 4 et 5 axes, des tours CNC et à décolleter, par électroérosion et rectification, avec le vieillissement et la finition post-vieillissement coordonnés en un seul délai.
DEK est certifiée AS9100D, ISO 13485 et ISO 9001:2015 par TÜV, avec plus de 20 ans d'expérience dans l'usinage des inox à durcissement par précipitation. Le traitement thermique, la rectification, l'électroérosion à fil et la passivation sont coordonnés en interne, de sorte que le vieillissement et la finition post-vieillissement forment un seul délai.
- Contrôle au spectromètre sur chaque barre reçue ; vérification de la dureté sur chaque lot vieilli
- Inspection CMM avec IQC, IPQC, FAI et OQC
- Devis sous 6 heures incluant la marge de retrait ; sans quantité minimale ; prototypes en 3–5 jours plus vieillissement
Choisissez le 17-4 PH lorsque vous avez besoin d'une limite d'élasticité supérieure à 700 MPa avec résistance à la corrosion, ou lorsque la pièce doit être usinée à tolérance serrée puis durcie avec une déformation minimale.
Ne le choisissez pas pour un service au-dessus de 315 °C (le survieillissement le ramollit), pour des environnements riches en chlorures où le 316 ou le duplex 2205 est plus sûr, ni pour des ensembles soudés qui ne peuvent pas être revieillis après soudage.
-
 Matière brute
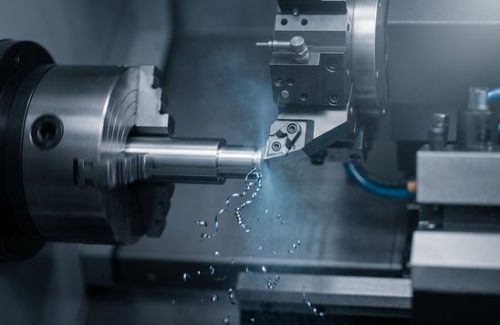 Usiné CNC
 Pièces finies
-
 Matière brute
 Usiné CNC
 Pièces finies
FAQ sur l'usinage du 17-4 PH
Questions fréquentes sur la séquence d'usinage, Condition A vs H900 et la passivation.
Autres matériaux
-
 Acier inoxydable Nitronic 60Le Nitronic 60 est un type d'acier inoxydable renforcé à l'azote dans toute sa structure, offrant une résistance accrue sur l'ensemble du matériau.En savoir plus
-
 Acier inoxydable A286L'acier inoxydable A286 est un alliage à durcissement par précipitation à haute résistance, doté d'une excellente résistance à la corrosion, en particulier aux températures élevées.En savoir plus
-
 Acier inoxydable 440CL'acier inoxydable 440C est un acier au chrome à haute teneur en carbone. Il présente une excellente dureté, une bonne résistance à l'usure et à la corrosion.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








