









Services d'électropolissage pour pièces usinées
Les services d'électropolissage DEK finissent les pièces en acier inoxydable, en titane et en alliages de nickel que nous usinons en interne, dans la même commande. Le Ra diminue d'environ 50 % avec un enlèvement de 5 à 10 µm par face.
- ~50 % Réduction du Ra
- 5–10 µm Enlèvement par face
- ASTM B912 Norme de procédé


Le procédé d'électropolissage chez DEK
L'électropolissage dissout le métal de surface dans un électrolyte acide. DEK le planifie avec l'usinage dans la même commande ; nous n'acceptons pas les commandes d'électropolissage seul.
Ce que l'électropolissage apporte et points de vigilance
L'électropolissage améliore la finition, la propreté et la résistance à la corrosion, mais il enlève du métal et ne convient pas à toutes les pièces.
-

Principaux avantages
- Ra réduit d'environ 50 % : un Ra de 0,8 µm après usinage descend à environ 0,4 µm, ou de 0,4 µm à environ 0,2 µm
- Bavures éliminées : les bavures effilées sur les trous traversants, les entrées de filetage et les arêtes disparaissent sans travail manuel
- Contamination dissoute : le fer libre, les particules d'outil incrustées et la couche usinée écrouie sont éliminés
- Surface riche en chrome : rapport Cr:Fe généralement supérieur à 1,5, une couche passive plus performante que la passivation seule
- Aspect brillant et uniforme : une finition brillante mais non miroir, plus facile à nettoyer
-

Limites et alternatives
- Protection contre la corrosion uniquement: passivation est moins chère et sans incidence dimensionnelle lorsque l'aspect n'a pas d'importance
- Finition miroir ou brossée : le polissage mécanique atteint un Ra de 0,05 µm ; l'électropolissage peut suivre
- Acier au carbone ou allié : utilisez plutôt l'oxydation noire ou une finition par dépôt
- Aspect mat uniforme: le grenaillage puis passivation coûte moins cher
- Battement ou défaut de circularité : le Ra s'améliore mais pas la géométrie ; utilisez d'abord la rectification de précision first
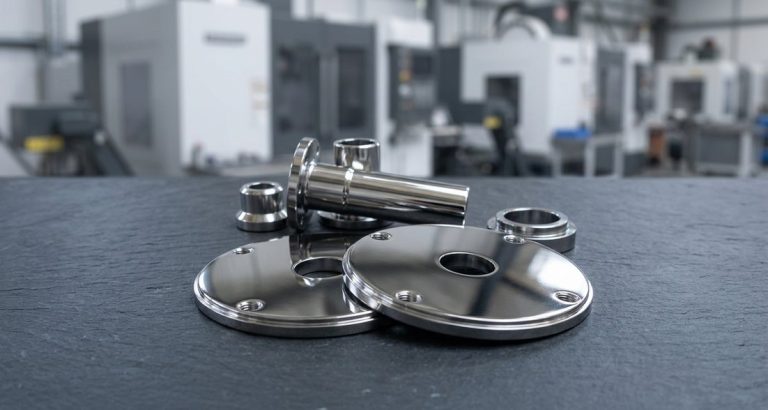
Résultats de surface et de protection
Les pièces en acier inoxydable électropolies ressortent plus lisses, plus propres et plus résistantes à la corrosion que les surfaces après usinage ou simplement passivées.
-

Surface plus lisse
Une réduction de Ra de 50 % est la valeur de planification sûre : davantage sur les surfaces de départ plus rugueuses, moins en dessous de Ra 0,2 µm.
-

Arêtes sans bavures
La densité de courant culmine sur les bavures : les bavures fines sur les trous traversants, les entrées de filetage et les arêtes se dissolvent en premier, sans ébavurage manuel.
-

Résistance à la corrosion
Une surface enrichie en chrome, avec un rapport Cr:Fe généralement supérieur à 1,5, offre une meilleure résistance à la corrosion que la passivation chimique seule.
-

Nettoyabilité
L'élimination des crevasses qui retiennent la charge biologique rend les surfaces plus faciles à nettoyer, avec des pièces dosées à Ra ≤ 0,4 µm pour le nettoyage en place.
-

Surface sans particules
Le fer libre et les particules d'outil incrustées sont dissous, ce qui donne la surface à faible dégazage et sans particules requise par le matériel sous vide.
-

Aspect brillant
Les nuances austénitiques donnent le résultat le plus brillant et le plus uniforme : une finition brillante mais non miroir sur toutes les surfaces exposées.
Électropolissage ou passivation
| Critère | Passivation | Électropolissage |
|---|---|---|
| Enlèvement de métal | Aucun | 5–10 µm par face (jusqu'à 25 µm sur demande) |
| Rugosité de surface | Inchangée | Ra réduit d'environ 50 % |
| Effet d'ébavurage | Aucun | Oui, sur les bavures fines |
| Résistance à la corrosion | Bonne | Meilleure (rapport Cr:Fe plus élevé, surface plus lisse) |
| Aspect | Inchangée | Brillant, uniforme |
| Standard | ASTM A967, AMS 2700 | ASTM B912 |
| Impact sur le coût | Faible | Modéré ; montage sur rack pièce par pièce |
Électropolissage de l'acier inoxydable et des alliages
Les nuances austénitiques donnent le meilleur résultat ; consultez notre page usinage de l'acier inoxydable pour le choix des nuances. Le titane et les alliages de nickel s'électropolissent pour les pièces médicales et aéronautiques.
L'aluminium et le laiton sont possibles mais rarement pertinents : l'aluminium reçoit généralement un anodisation et le laiton est poli mécaniquement. Renseignez-vous avant de le spécifier.
-
Électropolissage 316LRésultat le plus brillant et le plus uniforme. Le choix par défaut pour les implants médicaux, les circuits fluidiques et la quincaillerie de gaz pour semi-conducteurs.Recommandé
-
Acier inoxydable 304Comme le 304L et le 316, donne une finition brillante et uniforme. Spécifiez le 304 ou le 316 lorsque l'aspect compte.Recommandé
-
17-4 PHS'électropolit de façon acceptable mais légèrement plus terne, tout comme le 15-5 et le 420 ; l'état de traitement thermique influe sur la réponse.Bonne
-
Acier inoxydable 303Les inclusions de sulfure laissent des micro-piqûres ; le 303 décolleté s'électropolit donc moins brillant que le 304.Avec réserves
-
Titane Grade 2Le Grade 2 et le Ti-6Al-4V s'électropolissent dans un électrolyte différent pour les instruments orthopédiques et dentaires.Bonne
-
Inconel 718L'Inconel 625 et le 718 s'électropolissent bien et sont utilisés pour les pièces aéronautiques électropolies.Bonne
Secteurs et pièces typiques
Les pièces en acier inoxydable électropoli servent les secteurs qui exigent des surfaces propres, lisses et résistantes à la corrosion, des instruments médicaux à la quincaillerie de gaz pour semi-conducteurs.
-
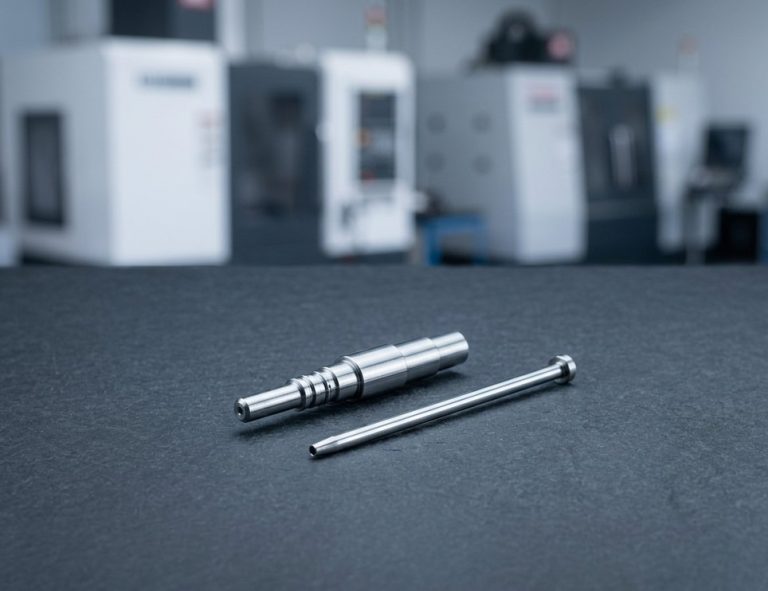 Dispositifs médicauxArbres d'instruments, canules et essais d'implants en 316L et titane, exempts des crevasses qui retiennent la charge biologique.Demander un devis
-
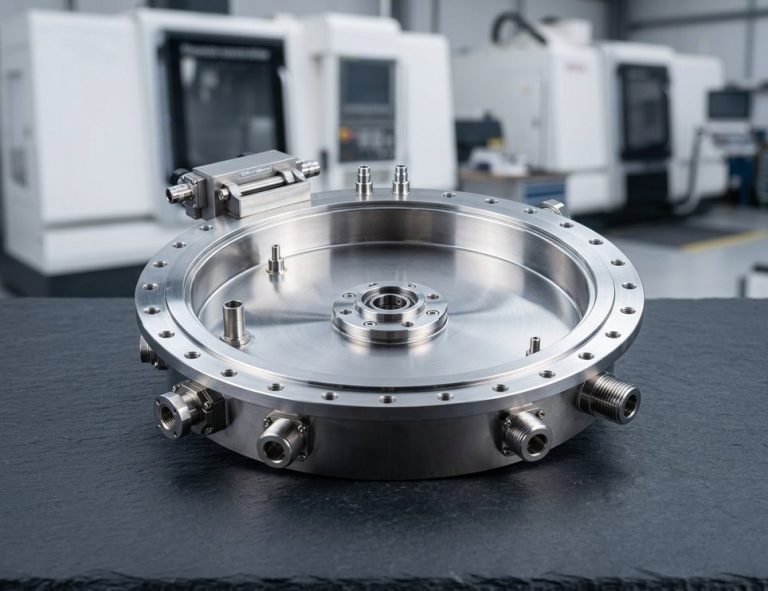 Semi-conducteurs et videCollecteurs de gaz, raccords à ultra-haute pureté et pièces de chambre nécessitant une surface à faible dégazage et sans particules.Demander un devis
-
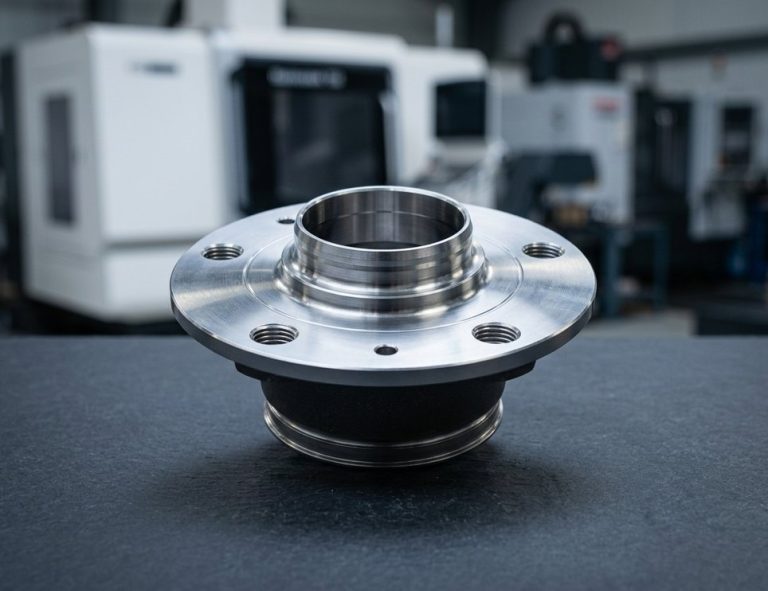 Agroalimentaire et pharmaceutiqueComposants de dosage finis à Ra ≤ 0,4 µm pour les lignes de process en nettoyage en place.Demander un devis
-
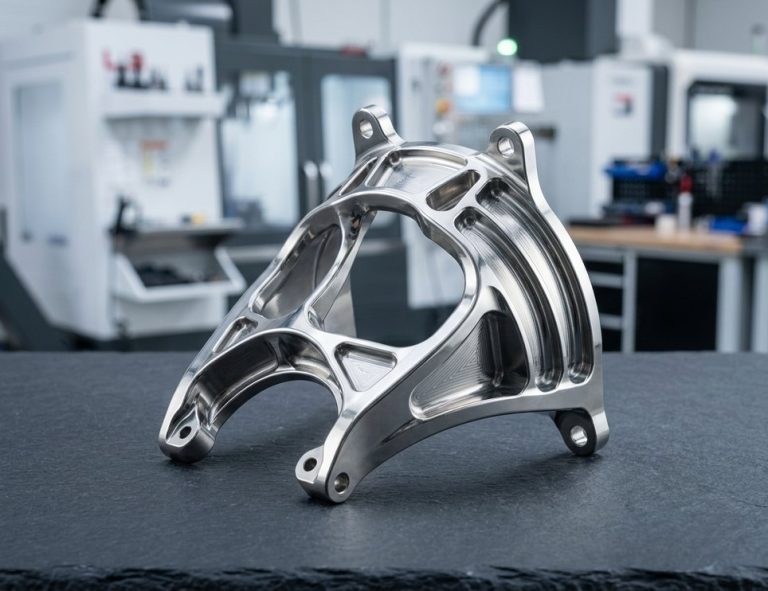 Aéronautique et marineRaccords et supports soumis à une exigence de brouillard salin, y compris les pièces aéronautiques en Inconel 625 et 718.Demander un devis
Comment spécifier les services d'électropolissage
L'électropolissage enlève de la matière : ce n'est donc pas une finition sans modification. Ces indications sur plan permettent à DEK d'usiner à la cote compensée et de respecter votre tolérance.
-
Indiquer la norme
Écrivez « Électropolissage selon ASTM B912 ». Ajoutez « suivi d'un essai de passivation selon ASTM A967 » si votre plan qualité exige un essai de vérification.
-
Préciser le Ra fini
Spécifiez, par exemple, « Ra ≤ 0,4 µm après électropolissage » et le lieu de mesure. DEK vérifie au profilomètre.
-
Prévoir la surépaisseur d'enlèvement
Prévoyez 5–10 µm par face : une broche de Ø10,000 mm finit près de Ø9,985 mm sans compensation. Cotez à ±0,01 mm et plus serré « après électropolissage ».
-
Décider du masquage
Les filetages, les alésages ajustés et les faces de référence rectifiées peuvent être masqués mais présentent une légère ligne ; la plupart des acheteurs acceptent le léger décalage sur les filetages.
-
Valider le contact sur rack
Chaque pièce nécessite un point de contact électrique qui laisse une petite marque non polie. Indiquez-nous où cela est acceptable.
-
Attention aux alésages profonds
L'enlèvement est plus lent à l'intérieur des alésages plus profonds qu'environ 3 diamètres ; ils bénéficient de moins d'amélioration sauf si une cathode interne est utilisée.
Spécifications d'électropolissage
- Norme du procédé ASTM B912
- Essai de vérification ASTM A967 (sur demande)
- Enlèvement par face 5–10 µm (jusqu'à 25 µm sur demande)
- Enlèvement sur diamètre 10–20 µm
- Réduction du Ra ~50 %
- Ra obtenu typique 0,8 → 0,4 µm ; 0,4 → 0,2 µm
- Rapport Cr:Fe en surface Généralement supérieur à 1,5
- Électrolyte Acide phosphorique-sulfurique
- Délai de prototypage 5–8 jours (usiné + 316L EP)
- Quantité minimale de commande Sans quantité minimale, de 1 à 10 000 pièces et plus
- Certifications ISO 9001:2015, ISO 13485, AS9100D
- Rapports Ra au profilomètre, certificats matière
Questions fréquentes
Réponses aux questions les plus fréquentes des acheteurs sur l'électropolissage des pièces usinées chez DEK.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








