









Services de polissage des métaux pour pièces usinées CNC
Les services de polissage des métaux de DEK amènent les pièces que nous usinons en interne à un aspect brossé, satiné, poli ou miroir dans la même commande. Les résultats miroir atteignent Ra 0,02–0,05 µm.
- 0,02–0,05 µm Ra miroir
- 5–8 jours Prototypes polis
- sans quantité minimale Commande minimale


De la pièce usinée à la pièce polie
Le polissage est planifié avec l'usinage lors de la même revue d'ingénierie qui définit le Ra et la surépaisseur ; nous n'acceptons pas de commandes de polissage seul pour des pièces fabriquées ailleurs.
Ce que le polissage apporte et points de vigilance
Le polissage améliore la fonction et l'aspect des faces usinées, mais il enlève de la matière et arrondit les arêtes : certaines pièces nécessitent une autre finition.
-

Principaux avantages
- Faible Ra sur les faces fonctionnelles : un poli grain 400–1200 atteint Ra 0,1–0,2 µm pour les faces d'étanchéité et de glissement
- Véritable miroir sur 304 et 316 : la pâte diamantée atteint Ra 0,05 µm ou mieux
- Le grain brossé masque les marques : un brossé ou satiné #120–#240 à Ra 0,4–0,8 µm masque les marques de manipulation
- Meilleure base pour les revêtements : les traitements de placage et l'anodisation reproduisent la surface polie sous-jacente
- Une commande, un plan : usinage, rectification et polissage dans un seul plan de fabrication avec la surépaisseur programmée
-

Limites et alternatives
- Géométries internes en inox : les dispositifs médicaux et les pièces où l'ébavurage est critique relèvent de l'électropolissage
- Mat uniforme à moindre coût: le sablage aux billes masque les marques d'outil à moindre coût
- Planéité et Ra 0,2–0,4 µm : choisissez la rectification plane plutôt que le polissage
- Aluminium brillant en extérieur : polissez puis appliquez une anodisation transparente, ou spécifiez un nickelage
- Petits alésages internes : les alésages inférieurs à environ Ø8 mm sont rodoirs ou électropolis plutôt que polis
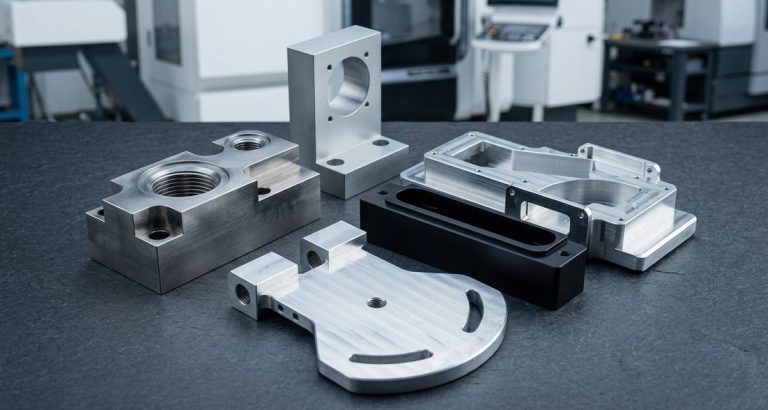
Résultats de surface sur pièces polies
Chaque méthode donne un Ra mesurable et un aspect distinct, du grain directionnel au miroir réfléchissant sans lignes visibles.
-

Grain brossé
Un métal brossé #120–#240 donne Ra 0,4–0,8 µm ; #180 à #240 correspond au satiné #4 courant, #320 et plus fin à une finition hairline.
-

Poli Ra 0,1
Le polissage au grain 400–1200 donne une finition de surface Ra 0,1 (Ra 0,1–0,2 µm) : brillante avec de fines lignes, pour les faces d'étanchéité et de glissement.
-

Surface miroir
La pâte diamantée ou le buffing atteint Ra 0,02–0,05 µm : réfléchissante sans lignes visibles, pour les pièces optiques, les empreintes de moules et les pièces de présentation.
-

Lustre bufflé
Les roues en sisal et en coton avec compound donnent rapidement un lustre brillant là où la réflectivité compte plus que la planéité.
-

Base pour revêtement
Une anodisation transparente sur 6061 poli donne une finition métallique brillante ; le Type II à 10–15 µm conserve l'essentiel du brillant, le Type III hardcoat le ternit.
-

Plastiques transparents
Le polissage à la vapeur lisse la surface des pièces en polycarbonate, acrylique et PEI par vapeur de solvant, rétablissant la clarté optique sans abrasion.
Objectifs Ra par méthode
| Procédé | Ra typique | Aspect | Coût relatif | Remarques |
|---|---|---|---|---|
| Brut d'usinage | 0,8–1,6 µm | Fines lignes d'outil | 1× | Finition standard DEK ; 1,6–3,2 µm en fraisage d'ébauche |
| Rectification plane ou cylindrique | 0,2–0,4 µm | Mat directionnel uniforme | 1,5–2× | Corrige également la planéité et la circularité ; voir rectification de précision |
| Brossé / satiné (#120–#240) | 0,4–0,8 µm | Grain directionnel | 1,5× | Esthétique ; masque les traces de manipulation |
| Poli (grain 400–1200) | 0,1–0,2 µm | Brillant, lignes légères | 2–3× | Finition de surface Ra 0,1 pour les faces d'étanchéité et de glissement |
| Miroir (pâte diamantée ou polissage au tampon) | 0,02–0,05 µm | Réfléchissant, sans lignes visibles | 4–6× | Optique, empreintes de moules, pièces de présentation |
| Électropolissage (inox) | 50 % du Ra initial | Brillant, uniforme | 2× | Voir l'électropolissage |
Matériaux pour les services de polissage des métaux
DEK polit les pièces en inox, aluminium, laiton, titane et acier à outils qu'elle usine. Les nuances de décolletage 303 et 416 présentent de fines piqûres dues aux inclusions de sulfure et s'arrêtent à un poli brillant.
Le polycarbonate et l'acrylique usinés retrouvent leur transparence grâce au polissage à la vapeur ; le PEEK, le POM et le nylon sont polis mécaniquement.
-
Inox 304Se polit jusqu'à un véritable miroir, Ra 0,05 µm ou mieux, par abrasifs gradués et pâte diamantée.Recommandé
-
Inox 316Atteint un véritable miroir comme le 304 ; précisez 304 ou 316 lorsqu'un véritable miroir est exigé.Recommandé
-
Aluminium 6061Atteint un miroir brillant mais se raye et se ternit sans anodisation transparente sur le poli.Avec réserves
-
Aluminium 7075Se polit jusqu'à un miroir brillant ; nécessite une anodisation transparente pour rester brillant et résister aux rayures.Avec réserves
-
Acier à outils H13Prend un poli miroir pour les empreintes de moules optiques, où le polissage de DEK a commencé, aux côtés du S136 et du 420.Recommandé
-
Inox 303Présente de fines piqûres dues aux inclusions de sulfure, ce qui le limite à un poli brillant, et non à un véritable miroir.Brillant uniquement
Applications typiques du polissage
Le polissage sert aux faces fonctionnelles qui assurent l'étanchéité ou le glissement ainsi qu'aux pièces esthétiques où l'aspect compte, des empreintes de moules aux boutons et aux optiques en plastique transparent.
-
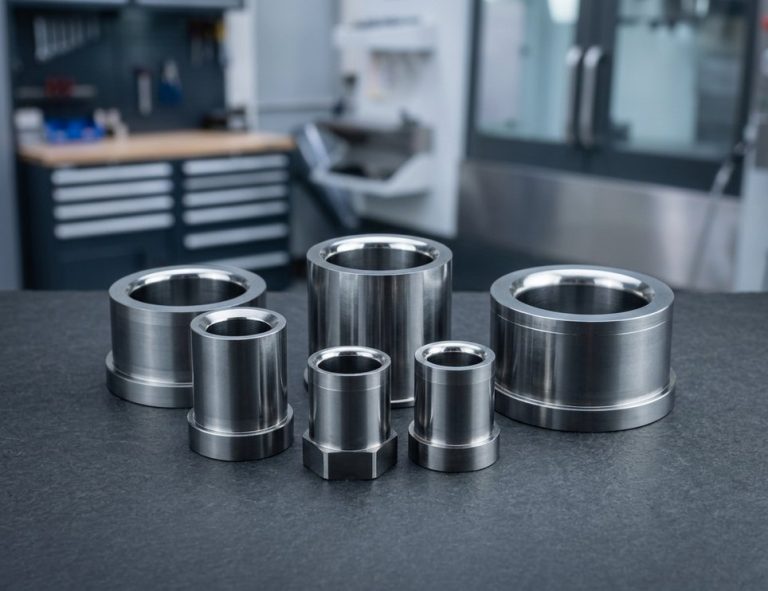 Faces d'étanchéité et de glissementFaces d'étanchéité, portées de paliers et glissières polies à Ra 0,1–0,2 µm, avec planéité ou circularité maintenue après polissage.Demander un devis
-
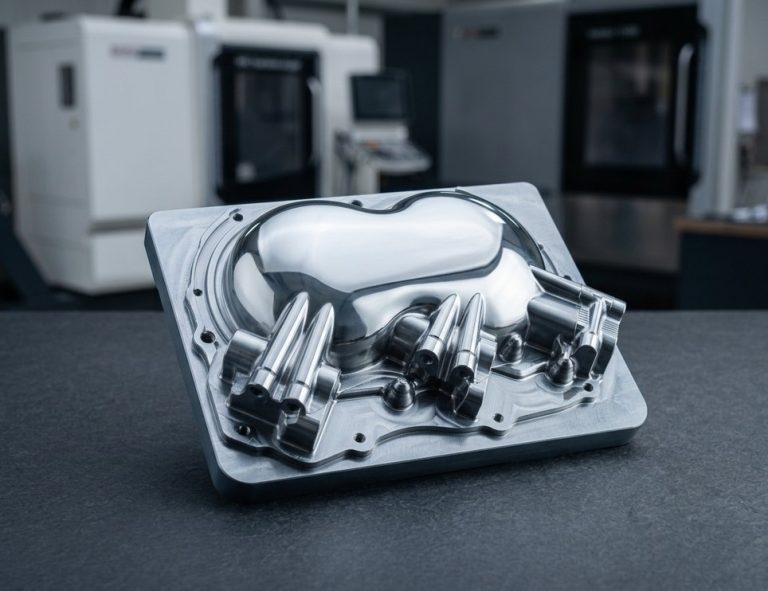 Empreintes de moules optiquesEmpreintes en acier à outils S136, H13 et 420 polies miroir pour moules optiques, où le polissage de DEK a commencé.Demander un devis
-
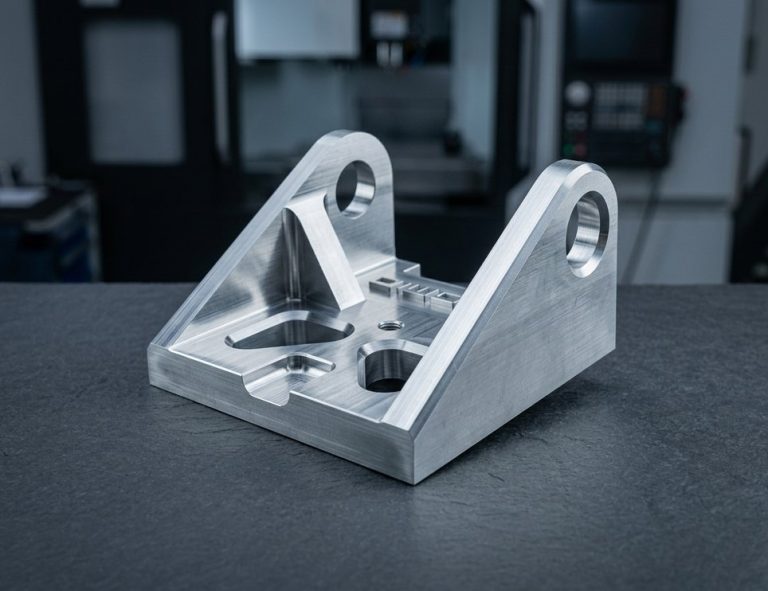 Panneaux d'instrumentsGrain satiné #4 de #180 à #240 sur les panneaux d'appareils et d'instruments, avec sens du grain défini sur le plan.Demander un devis
-
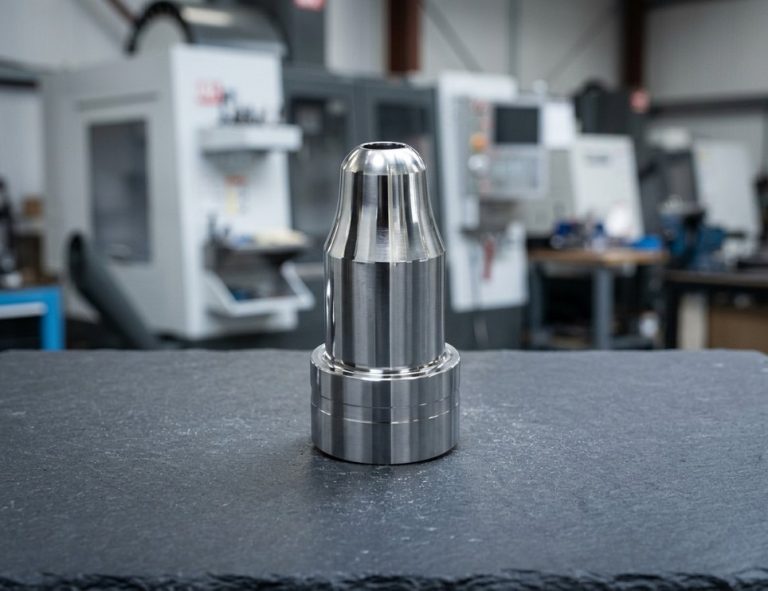 Boutons, poignées et garnituresBoutons, poignées et garnitures polis au tampon lorsque la réflectivité compte plus que la planéité.Demander un devis
-
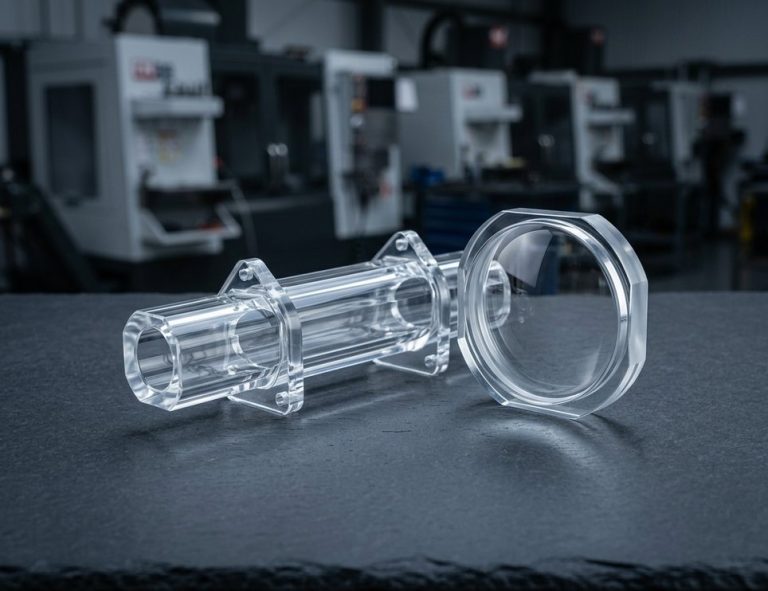 Lentilles et guides de lumièreLentilles, guides de lumière et collecteurs fluidiques en polycarbonate et acrylique polis à la vapeur, avec transparence optique restaurée.Demander un devis
-
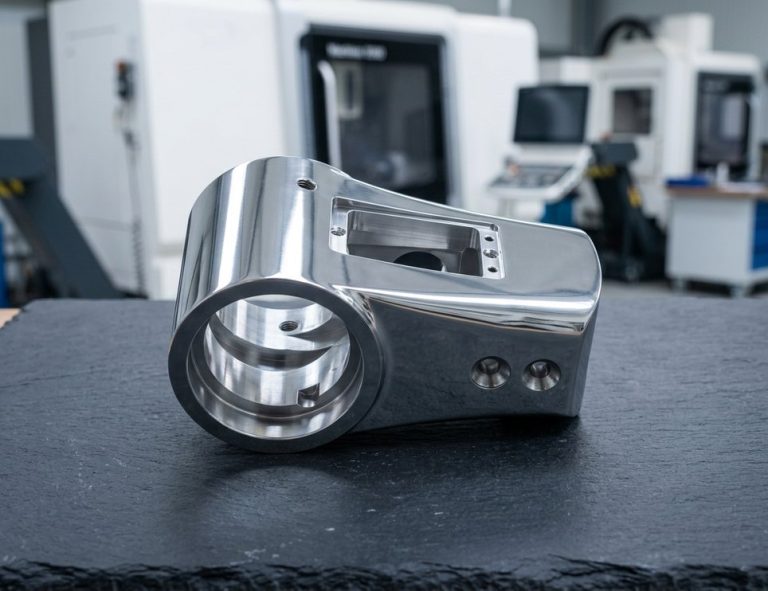 Pièces de présentationPièces de présentation finies miroir à Ra 0,02–0,05 µm, réfléchissantes et sans lignes visibles.Demander un devis
Notes de conception et de tolérance
Le polissage enlève de la matière et arrondit les arêtes. Indiquez le Ra, le sens du grain, les faces esthétiques et l'état des arêtes sur le plan afin que la surépaisseur d'usinage puisse être prévue.
-
Précisez le Ra sur les faces fonctionnelles
Indiquez un Ra avec le sens de mesure, par exemple « Ra ≤ 0,2 µm perpendiculairement aux lignes de rectification », la planéité ou la circularité à maintenir, et « dimensions applicables après polissage ».
-
Définir la finition satinée des pièces usinées
Les pièces usinées à finition satinée nécessitent un sens du grain : tracez une flèche ou notez « grain parallèle au grand axe ». Le grain ne peut pas suivre un angle de façon continue.
-
Fixez les critères d'acceptation esthétique
Donnez le nom de la finition et le grain (« #240 brossé, grain dans le sens de la longueur »), les faces concernées et les critères d'acceptation : « aucune rayure visible à 300 mm sous un éclairage normal » ou un échantillon de référence.
-
Prévoyez l'enlèvement de matière
Le polissage retire 5 à 20 µm par face, le brossage 5 à 10 µm. Un arbre Ø10.000 h6 finit hors cote si le plan ne précise pas que les dimensions s'appliquent après polissage.
-
Précisez l'état des arêtes
Indiquez si les arêtes doivent rester vives : le polissage miroir adoucit les arêtes de 0,05 à 0,1 mm et le lustrage les arrondit de 0,1 à 0,2 mm.
-
Prévoyez les revêtements après polissage
L'anodisation laisse visible le grain brossé ; pour l'inox électropoli un pré-polissage à Ra 0,4 µm donne un meilleur effet miroir.
Spécifications de polissage
- Ra brut d'usinage 0,8–1,6 µm
- Ra brossé / satiné 0,4–0,8 µm (#120–#240)
- Ra poli 0,1–0,2 µm (grain 400–1200)
- Ra miroir 0,02–0,05 µm
- Retrait par polissage 5–20 µm par face
- Retrait par brossage 5–10 µm
- Adoucissement des arêtes au miroir 0,05–0,1 mm
- Arrondi des arêtes au lustrage 0,1–0,2 mm
- Planéité après rodage 0,002 mm sur petites pièces
- Alésage min. pour polissage Environ Ø8 mm
- Délai prototype 5–8 jours
- Devis Vérifié par un ingénieur sous 6 heures
- Certifications ISO 9001:2015, ISO 13485, AS9100D


Brossé, miroir, lustré et poli vapeur
Quatre voies de polissage pour pièces usinées, chacune avec sa plage de Ra, son retrait de matière et son usage de prédilection.
Questions fréquentes
Réponses sur les cibles de Ra, les annotations sur plan, les matériaux et l'intégration du polissage à une commande d'usinage DEK.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








