









Usinage CNC de l'acrylique
L'usinage CNC de l'acrylique chez DEK transforme le PMMA coulé et extrudé en pièces optiquement transparentes, avec ±0.01 mm sur les caractéristiques critiques et des prototypes en 3–5 jours. Un outillage affûté, un refroidissement par air pulsé et une étape de polissage restaurent la transparence totale.
-
±0.01 mm
Caractéristiques critiques
-
3–5 jours
Délai prototype
-
92%
Transmission lumineuse
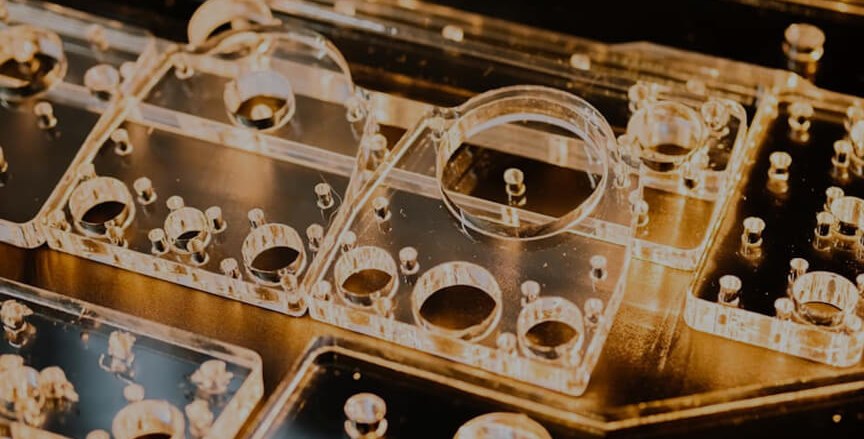

Pourquoi l'usinage de l'acrylique exige un atelier méticuleux
L'acrylique ne pardonne pas aux ateliers qui le coupent comme de l'aluminium : il fissure, s'ébrèche et se trouble sous l'effet de la chaleur, de la pression de serrage ou d'un liquide de coupe inadapté. Le PMMA fait partie des matières couvertes par nos services d'usinage CNC de plastiques, exécutés sur les mêmes fraiseuses 3, 4 et 5 axes que vos pièces métalliques.
Comme les pièces en acrylique se montent généralement dans des boîtiers métalliques, nous usinons les pièces complémentaires en aluminium ou en inox dans la même commande et vérifions l'ajustement avant l'expédition des deux. Découvrez toute la gamme sous usinage CNC de plastiques.
-

ISO 9001:2015, ISO 13485 et AS9100D
-

Tarification validée par un ingénieur sous 6 heures
-

Sans quantité minimale, de 1 à 10 000+ pièces
-

IQC, IPQC, FAI et OQC sur CMM
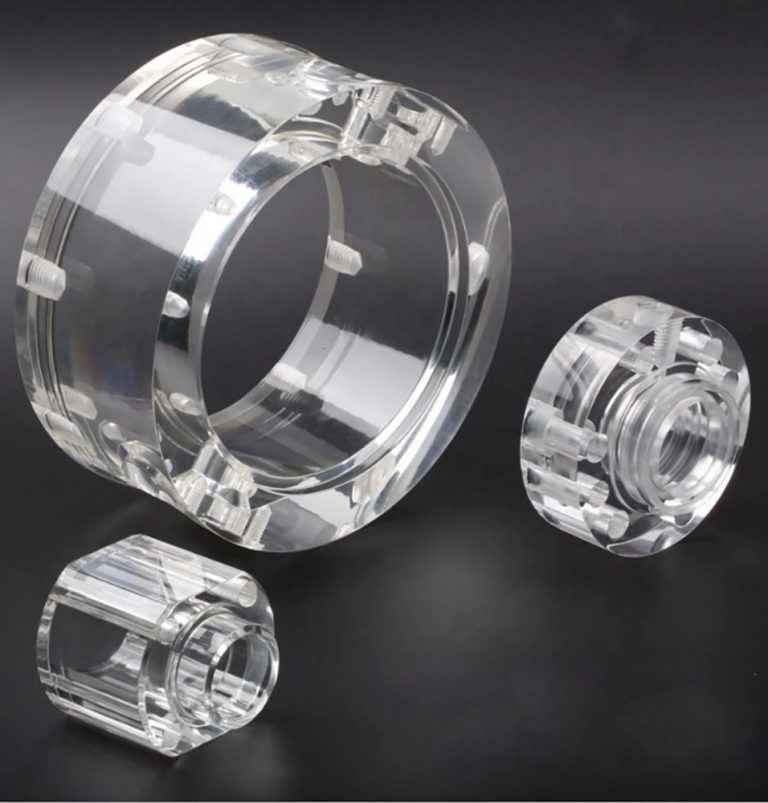
Nuances d'acrylique que nous usinons
PMMA coulé : 1,19 g/cm³, résistance à la traction de 65–75 MPa, température d'utilisation max. 80 °C. Privilégiez le coulé si la pièce est polie, collée ou dépasse 12 mm d'épaisseur.
-

Acrylique coulé (PMMA-C)
92% de transmission lumineuseMasse moléculaire plus élevée, contraintes internes plus faibles. Le choix par défaut pour les pièces optiques, les blocs épais et tout élément destiné à être poli ou collé.
-

Acrylique extrudé
Coût réduit, épaisseur plus régulièreLe PMMA-E est plus tendre, plus collant à l'outil et plus sujet au faïençage. Adapté aux capots plats et aux découpes simples à l'épaisseur du stock.
-

Acrylique modifié choc
Ténacité accruePour les protections et les composants manipulés qui subissent des chocs, au prix d'une légère perte de clarté par rapport au coulé standard.
-

Nuances filtrantes UV
Transmettant ou filtrant les UVNuances transmettant ou filtrant les UV pour les hublots d'instruments et les dispositifs de photopolymérisation qui doivent contrôler la lumière traversante.
-

Plaque miroir
Coloré, dépoli, miroirPlaques colorées, dépolies et miroir pour les pièces de présentation et de signalétique où l'aspect prime sur la clarté optique.
-

PMMA coulé (typique)
Dilatation ~70 × 10⁻⁶/KTrois fois la dilatation de l'aluminium, 0,3% d'absorption d'eau en 24 h et utilisation à 80 °C (nuances extrudées environ 70 °C). Prévoyez les jeux en conséquence.
-
±0.01 mm
Petites formes rigides
-
±0.05 mm
Pièces en plaque fines ou grandes
-
Ra 0.2 µm
Faces acrylique polies
-
Ra 0.8–1.6
État de surface brut d'usinage (µm)
Procédés d'usinage CNC de l'acrylique
En usinage de l'acrylique transparent, les tolérances d'usinage du PMMA sont mesurées après 24 heures à température ambiante, avec un contrôle du voile et de la clarté des arêtes.
-
1
Fraisage CNC
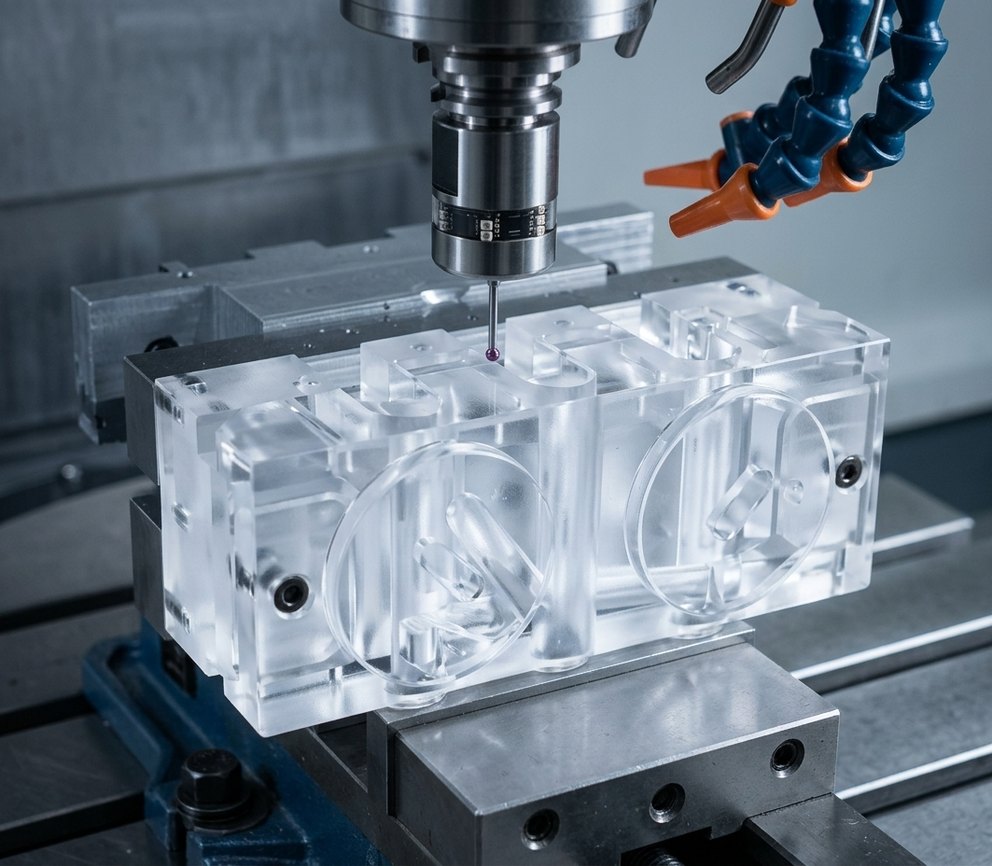
3, 4 et 5 axes Fraisage CNC pour les poches, fenêtres, arêtes chanfreinées, textes gravés et surfaces de lentilles de forme libre, avec un outillage à lèvres polies et affûtées.
-
2
Tournage CNC
Lentilles rondes, hublots, guides de lumière et bouchons filetés tournés avec refroidissement par air pulsé pour éviter la chaleur qui trouble ou fissure la surface.
-
3
Perçage et taraudage
Des cycles de perçage par saccades et une avance réduite à la percée évitent l'éclatement ; les inserts filetés vont dans les trous soumis à des assemblages répétés plutôt que dans des ajustements serrés.
-
4
Polissage et collage
Polissage à la flamme, à la vapeur et au diamant, marquage laser et collage par solvant. Pour les enceintes en plaque, voir fabrication d'acrylique sur mesure.
Conseils de conception et d'usinage pour l'acrylique
Les règles que nos ingénieurs appliquent pour préserver les pièces en acrylique sur mesure des fissures, du faïençage et des problèmes d'ajustement.
-
1
Relaxation des contraintes par recuit
Nous recuisons les ébauches coulées à environ 80 °C avec un refroidissement lent avant les passes de finition, puis à nouveau avant le collage par solvant ou l'exposition aux alcools, qui autrement fissurent les arêtes.
-
2
Dilatation thermique
Une lentille acrylique de 70 mm se dilate d'environ 0,13 mm de plus que son barillet en aluminium sur une variation de 40 °C. Laissez un jeu radial ou utilisez une bague de retenue flexible.
-
3
Angles vifs
Les angles internes amorcent des fissures : spécifiez un rayon d'au moins 0,5 mm (1 mm de préférence). Les arêtes externes reçoivent un chanfrein de 0,3 mm, sauf si elles sont polies à la flamme.
-
4
Parois minces
Maintenez les parois à 1,5 mm ou plus, 2 mm lorsque la pièce sera polie ou collée. Nous pouvons tenir 0,8 mm sur de courtes portées avec un montage de soutien.
-
5
Fissuration et craquelures
Soufflage d'air ou liquide de refroidissement non aromatique, faible pression de serrage sur mors doux ou montages à vide, et pas de goupilles emmanchées en force. Spécifiez des inserts taraudés, pas des ajustements serrés.
-
6
Trous et faces optiques
Forets à plastique à coupe nulle, surdimensionnement de 0,05 mm pour les fixations traversantes, têtes fraisées. Sur les faces optiques, indiquez la planéité et le scratch-dig, pas une dimension linéaire.
Quand choisir l'acrylique plutôt que le polycarbonate ou le PET
Comment l'acrylique se compare au polycarbonate et au PET. Si aucune fenêtre transparente n'est nécessaire, usinage de l'aluminium offre des tolérances plus serrées.
| Critère | Ce matériauAcrylique | Polycarbonate | PET |
|---|---|---|---|
| À choisir pour | Lentilles, guides de lumière | Protections, visières | Exposition chimique |
| Transmission lumineuse | 92% | 88 % | – |
| Résistance aux chocs | Plus faible | 10 à 20× l'acrylique | – |
| Aptitude au polissage | Meilleure | Plus faible | Plus faible |
| Rayures / UV | Résistant, stable aux UV | Moins résistant | – |
| Contact alimentaire | – | – | Homologations |
Où sont utilisées les pièces acryliques sur mesure
Des collecteurs microfluidiques aux lentilles d'éclairage de cabine, le PMMA usiné répond partout où une pièce doit être transparente, légère et précise.
-
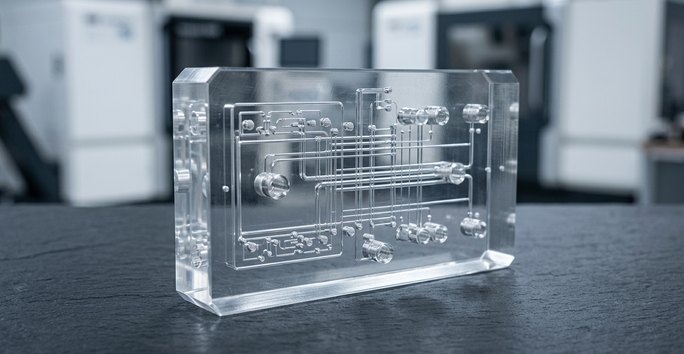 Médical et laboratoireCollecteurs microfluidiques, supports de cuves, hublots et capots d'appareils de diagnostic, usinés sous ISO 13485.
-
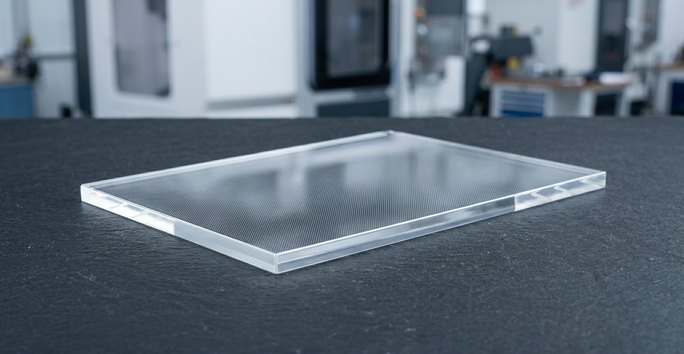 Électronique et affichageGuides de lumière, diffuseurs LED, capots d'écrans tactiles et cadres d'instruments polis pour une diffusion de lumière propre et uniforme.
-
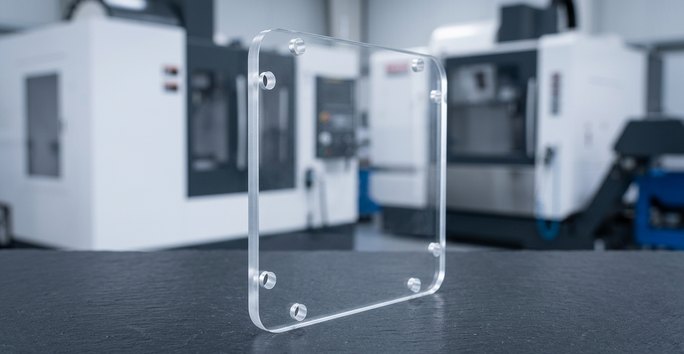 AutomatisationProtections de machines, capots de capteurs et montages d'inspection qui permettent aux opérateurs de voir le process tout en le maintenant confiné.
-
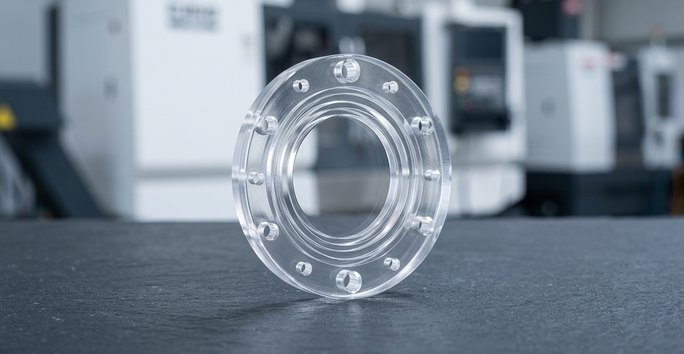 Semi-conducteursFenêtres d'observation de wafers et montages d'inspection usinés pour tenir ±0.01 mm sur de petites fonctions bien supportées.
-
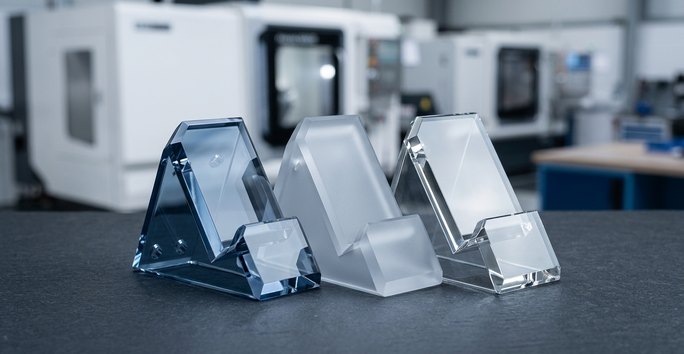 Produits grand publicPrésentoirs, composants d'éclairage et accessoires optiques en plaque transparente, colorée, dépolie ou miroir.
-
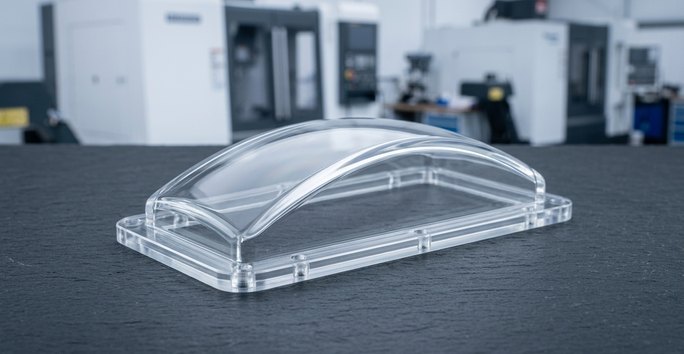 Aérospatial et défenseLentilles d'éclairage de cabine, capots d'instruments et fenêtres d'équipements de formation, inspectés de l'IQC à l'OQC avant expédition.
Options de finition pour pièces acryliques polies
Usinage CNC et finition : restaurez la clarté optique, dépolissez une face de diffuseur ou marquez des numéros de pièce sur vos pièces acryliques.
Besoin d'une autre finition sur le PMMA ? Voir toutes les options de finition
-
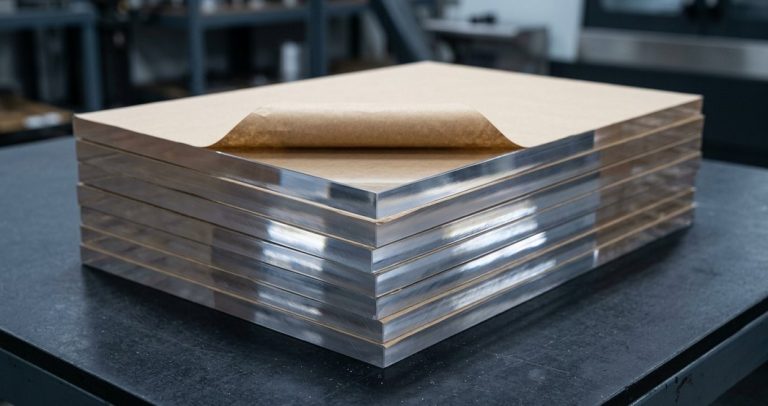 Polissage vapeurLe plus populaireRestaure la clarté optique sur les géométries complexes et les canaux internes inaccessibles à une meule à polir.Demander un devis
-
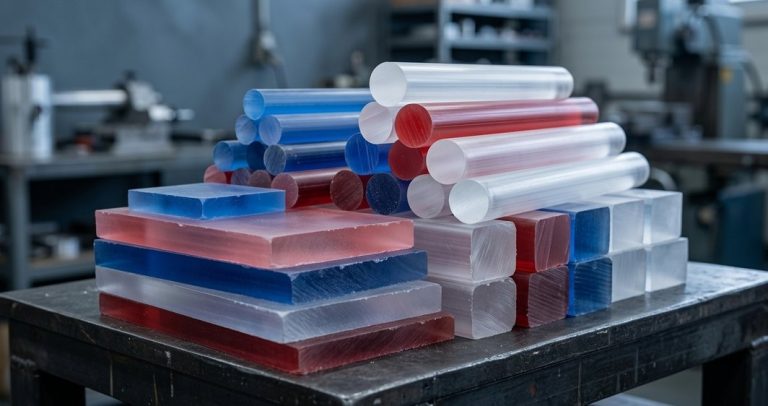 Polissage à la flammeLe plus populaireRapide sur les arêtes droites ; déconseillé pour les faces de précision car il arrondit légèrement les arêtes.Demander un devis
-
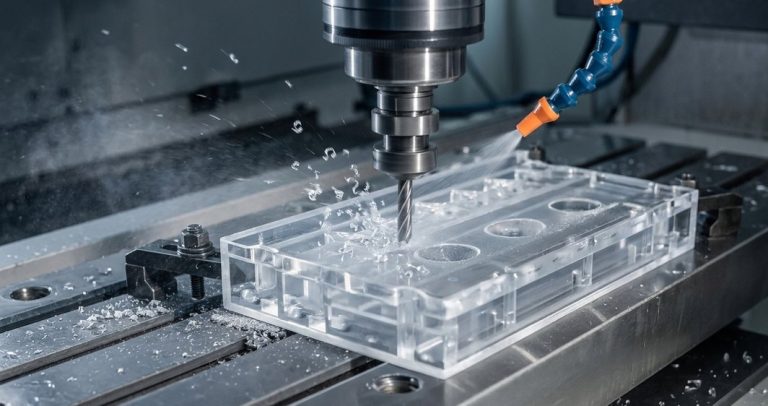 Polissage au diamant et à la meuleLe plus populaireAtteint Ra 0.2–0.4 µm ou mieux sur les faces planes et les surfaces de lentilles après usinage CNC.Demander un devis
-
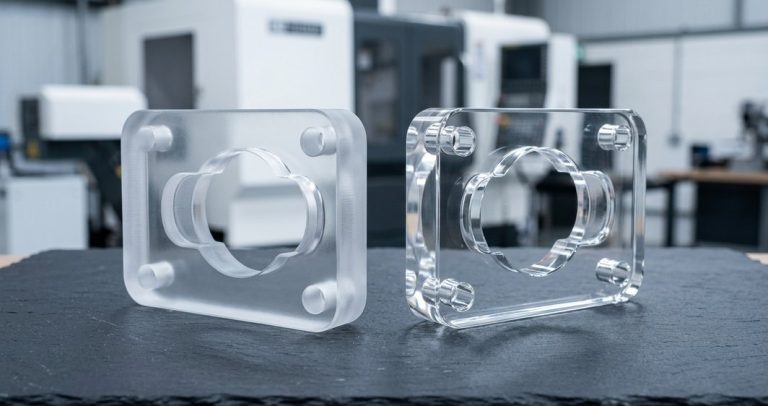 Sablage aux billesLe plus populaireCrée des surfaces de diffuseur dépoli et des faces d'affichage antireflet sur l'acrylique usiné.Demander un devis
-
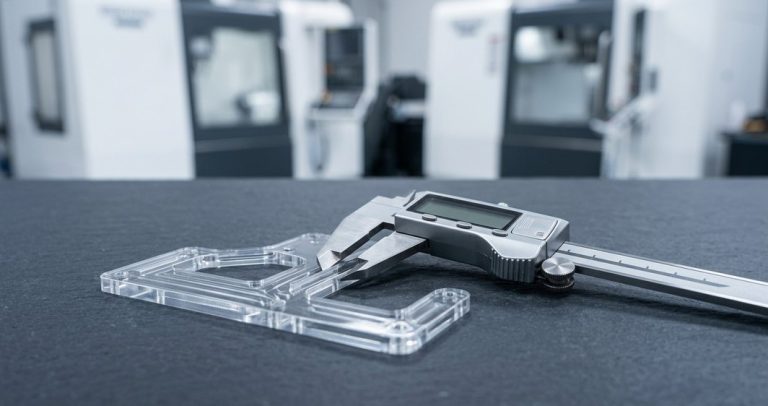 Peinture et peinture arrièreLe plus populaireCouleurs opaques sur les pièces d'affichage, avec masquage qui préserve la transparence des fenêtres.Demander un devis
-
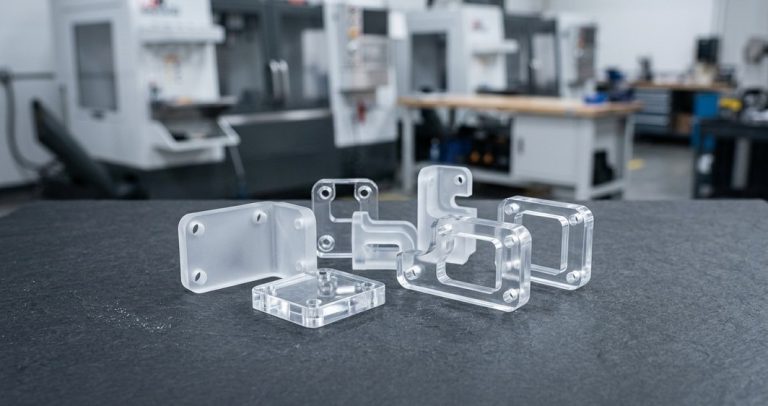 Marquage laserLe plus populaireNuméros de pièce et graduations permanents marqués sur les pièces acryliques usinées et les fenêtres d'instruments.Demander un devis
FAQ sur l'usinage de l'acrylique
Questions fréquentes des ingénieurs qui spécifient des pièces PMMA usinées.
Autres matériaux
-
 DelrinHomopolymère acétal (Delrin 150) et copolymère pour engrenages, bagues, corps de vannes et pièces en contact alimentaire : copeaux propres, faible humidité, ±0.01 mm typique.En savoir plus
-
 NylonPA6, PA66, nylon 30 % fibre de verre et MoS2 résistants, silencieux et autolubrifiants pour engrenages, bagues, patins d'usure, rouleaux et isolateurs.En savoir plus
-
 PEIPEI Ultem 1000 non chargé et Ultem 2300 30 % fibre de verre pour supports de test, plateaux de stérilisation et fixations aéronautiques : 170 °C en continu, UL 94 V-0.En savoir plus
-
 PolyéthylèneUHMW-PE et HDPE : le plastique de grande diffusion le plus résistant à l'abrasion et au plus faible frottement, conforme FDA en qualités naturelles, pour bandes d'usure et guides de chaîne.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








