









Usinage du polycarbonate
Le service d'usinage du polycarbonate de DEK maintient ±0.01 mm sur les caractéristiques critiques des protections, lentilles et boîtiers, avec des prototypes en 3 à 5 jours et sans quantité minimale. Chaque ébauche est recuite avant les passes de finition.
-
±0.01mm
Caractéristiques critiques
-
3–5 jours
Délai prototype
-
Sans quantité minimale
Dès une pièce
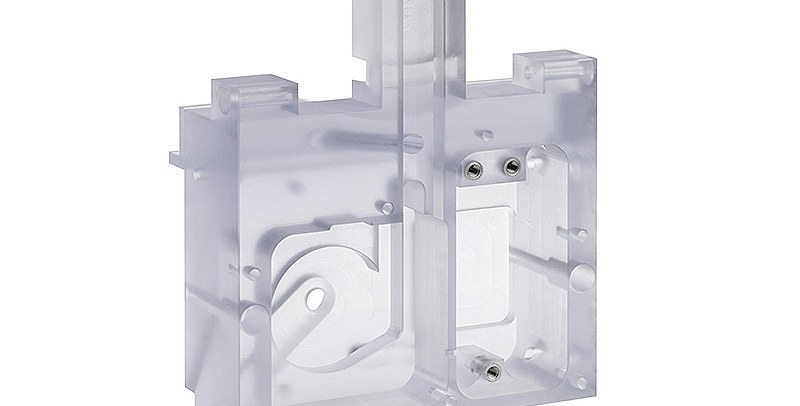

Pourquoi choisir le polycarbonate usiné CNC pour les pièces robustes ?
Le polycarbonate est le plastique transparent à choisir lorsque la pièce sera heurtée, chutée ou serrée : sa résistance aux chocs est 10 à 20 fois supérieure à celle de l'acrylique. Il fissure aussi sous contrainte avec un liquide de refroidissement inadapté et devient trouble sous un outil émoussé.
Nous usinons le PC sur les mêmes fraiseuses 3, 4 et 5 axes que vos pièces métalliques, parmi plus de 15 polymères de nos services d'usinage CNC de plastiques. Les fondamentaux sont détaillés dans notre guide de l'usinage CNC du polycarbonate.
-

ISO 9001:2015, ISO 13485 et AS9100D
-

Devis validés par un ingénieur sous 6 heures
-

Contrôle IQC, IPQC, FAI et OQC
-

Châssis métalliques usinés dans la même commande
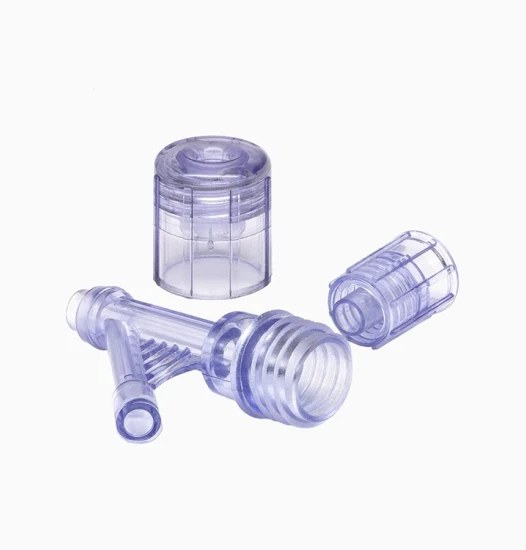
Les nuances de polycarbonate que nous usinons
De la plaque optique transparente aux nuances FR et médicales, chaque type de PC est choisi pour sa clarté, sa rigidité, sa conformité ou son indice de résistance au feu.
-

PC optique transparent
88 % de transmission lumineusePlaques et barres type Lexan 9034 / Makrolon : le choix polyvalent pour les protections, fenêtres et boîtiers transparents.
-

Stabilisé UV
Protections et fenêtres extérieuresPlaque stabilisée UV et vernie durcie pour protections et fenêtres extérieures ; le vernis durci reste intact lorsque les bords sont usinés à sec, nous le découpons donc sans liquide de refroidissement.
-

PC chargé fibre de verre
10–30 % GF, opaquePour les boîtiers structurels et montages qui exigent une rigidité supérieure et un fluage moindre qu'un PC non chargé, sans besoin de transparence.
-

FDA / USP Class VI
Autoclavable, cycles limitésPour les composants médicaux et au contact alimentaire qui nécessitent une nuance conforme et supportent un nombre limité de cycles d'autoclave.
-

PC ignifugé
UL 94 V-0Pour les boîtiers électriques et les caisses de batteries où la pièce doit satisfaire un indice de résistance au feu UL 94 V-0 tout en restant robuste.
-

Coloré et teinté
Fumé, bronze et opalePlaque colorée et teintée pour les pièces de présentation et d'éclairage qui nécessitent un aspect fumé, bronze ou opale plutôt qu'un polycarbonate totalement transparent.
-
±0.01 mm
Caractéristiques rigides sous 50 mm
-
±0.05 mm
Grandes pièces en plaque, parois minces
-
Ra 0.8–1.6
État de surface brut d'usinage (µm)
-
85 %+
Transmission, polissage vapeur
Usinage CNC du polycarbonate chez DEK
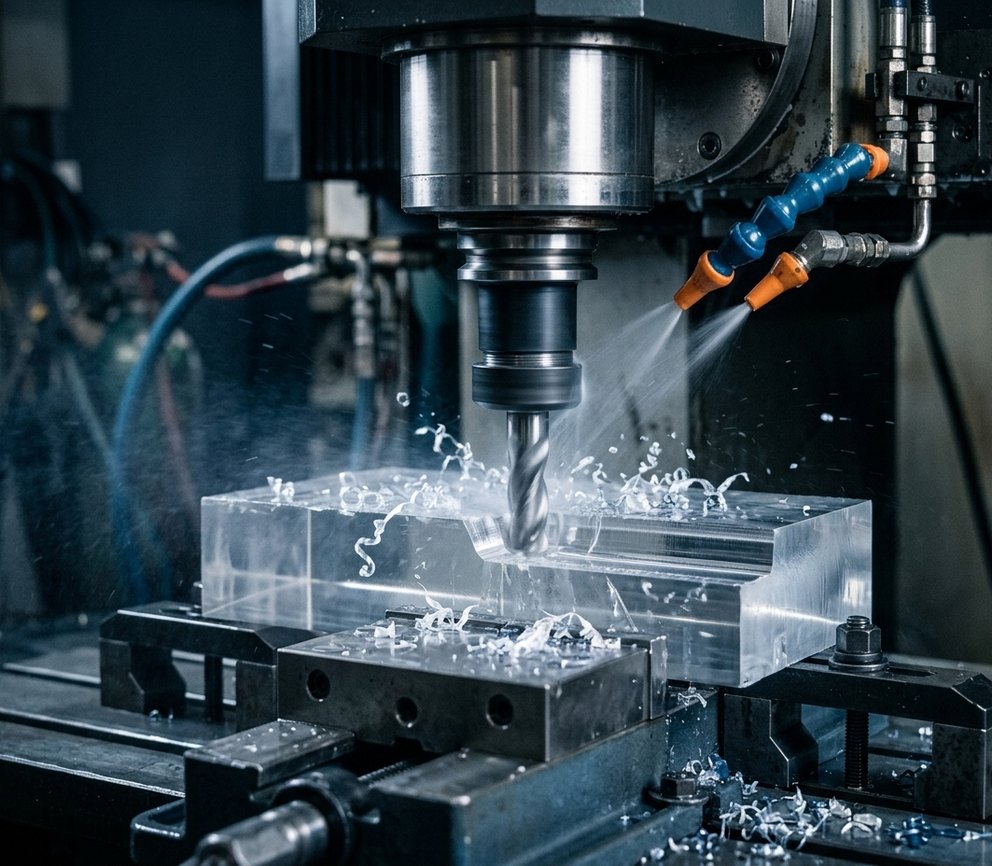
Le PC se coupe bien avec des outils carbure affûtés, un refroidissement adapté au PC et un recuit avant les passes de finition, contrôlé à 23 °C après recuit.
-
1
Fraisage CNC
Fraisage CNC sur machines 3, 4 et 5 axes pour protections, fenêtres, collecteurs de fluides, boîtiers et ébauches de lentilles.
-
2
Tournage CNC
Tournage CNC pour voyants, bagues de lentilles, bobines et bouchons filetés, avec des outils affûtés pour garder des surfaces limpides.
-
3
Perçage et taraudage
Taraudage et perçage avec forets à hélice lente, cycles de débourrage et 0.1 mm de surdimensionnement sur les trous de passage afin que les fixations ne sollicitent jamais la paroi du trou.
-
4
Gravure et fraisage de texte
Fraisage de texte et gravure pour graduations et légendes derrière des fenêtres transparentes ; collage d'assemblages multi-pièces sur demande.
Conseils de conception et d'usinage pour le polycarbonate
Comment nos ingénieurs préviennent la fissuration sous contrainte, le voile et les problèmes d'ajustement sur les pièces en polycarbonate usinées.
-
1
Recuire avant la finition
Nous recuisons les ébauches en PC à 120–125 °C pendant une heure par 3 mm d'épaisseur avec un refroidissement lent. Voir ce qu'est le recuit.
-
2
Solvants et liquides de refroidissement
Les cétones, les hydrocarbures aromatiques, de nombreux liquides de refroidissement et certains freins filetés provoquent le crazing du PC. Nous usinons à sec avec soufflage d'air ou avec un liquide de refroidissement vérifié compatible PC.
-
3
Dilatation thermique
65 µm/m·K, soit environ trois fois l'aluminium : une fenêtre de 200 mm dans un cadre en aluminium nécessite 0,3 mm de jeu pour une variation de 30 °C.
-
4
Angles et arêtes
Les angles internes amorcent des fissures sous impact : spécifiez des rayons de 1 mm et un chanfrein de 0,5 mm sur toutes les arêtes, et jamais d'entaille vive en fond de rainure.
-
5
Parois minces
1,5 mm minimum pour les parois usinées, 2 mm sur les pièces destinées au polissage vapeur. En dessous de 1 mm, le PC fléchit et fond au contact de l'outil.
-
6
Trous et fixations
Surdimensionnez les trous de 0,1 mm, fraisez et utilisez des rondelles : une vis serrée contre une arête de trou vive fissure les pièces en polycarbonate usinées.
Quand choisir le polycarbonate plutôt que l'acrylique, l'Ultem ou l'ABS
Comment le polycarbonate se compare aux plastiques transparents, hautes températures et opaques que les ingénieurs lui opposent le plus souvent.
| Critère | Ce matériauPolycarbonate | Acrylique | Ultem (PEI) | ABS |
|---|---|---|---|---|
| Idéal pour | Protecteurs, boîtiers | Lentilles | Stérilisation en autoclave | Pièces opaques |
| Temp. max | 120 °C | 80 °C | 170 °C | – |
| Impact | Le plus élevé | Plus faible | – | Plus faible |
| Transparence | Transparent | Plus transparent | Non | Opaque |
| Coût | Modéré | – | 5× PC | Moins cher |
Où sont utilisées les pièces en polycarbonate usinées
Partout où une pièce transparente doit résister aux impacts, le polycarbonate remplace le verre et l'acrylique dans ces secteurs.
-
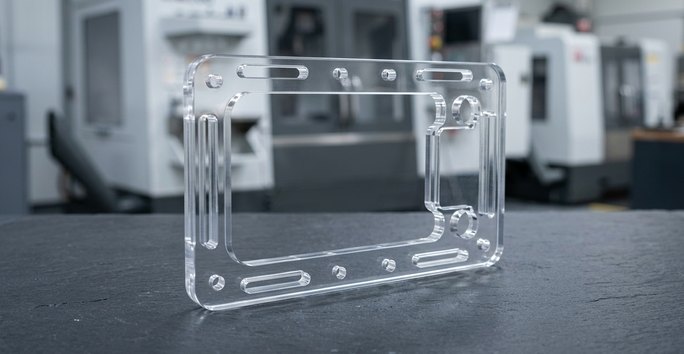 Automatisation industrielleProtecteurs de machines, fenêtres de sécurité, barrières immatérielles et capots de capteurs qui doivent rester intacts sous les chocs.
-
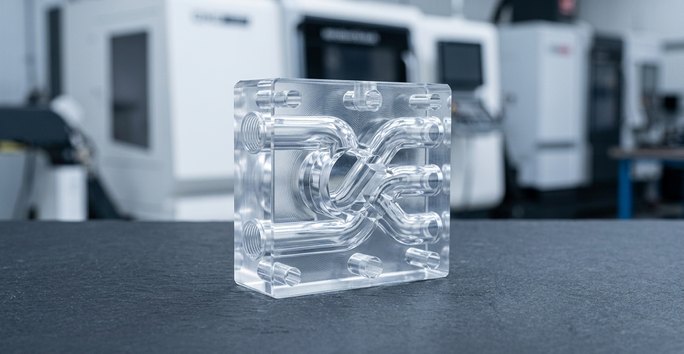 Dispositifs médicauxCollecteurs de fluides, hublots de contrôle, boîtiers d'instruments et composants de dispositifs à usage unique, sous contrôle ISO 13485.
-
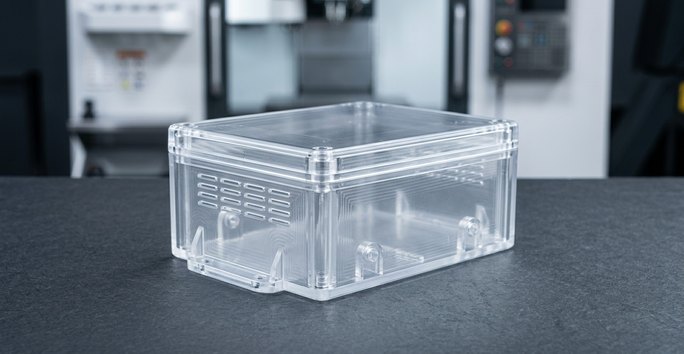 Électronique et télécomsBoîtiers transparents, lentilles LED, capots de bancs de test et isolateurs classés FR pour ensembles électroniques.
-
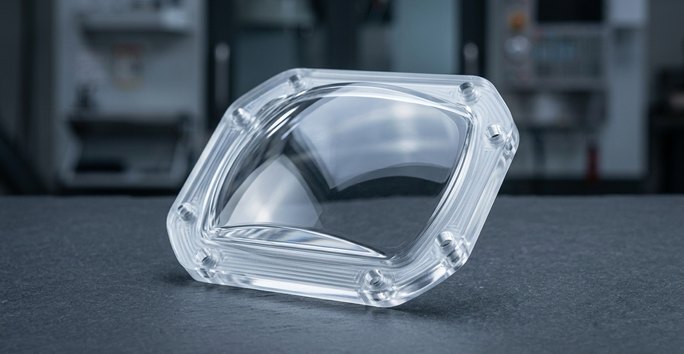 Automobile et dronesLentilles de prototype de phare, fenêtres de caméra et verrières de protection usinées dans une plaque optique transparente.
-
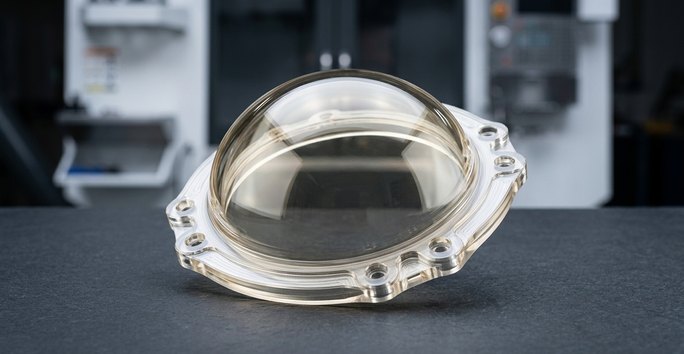 AérospatialLentilles d'éclairage de cabine, capots de cadrans et habillages de cockpit usinés dans des nuances de polycarbonate ignifugées.
-
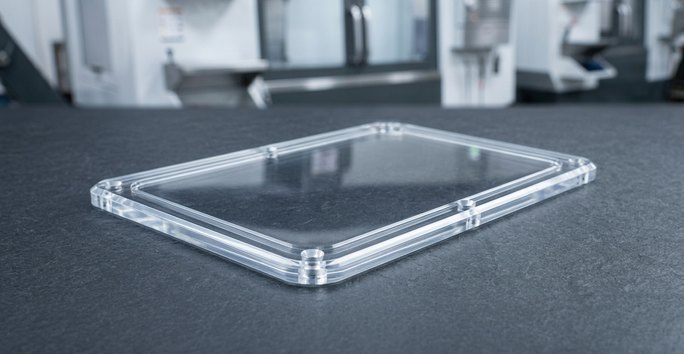 Produits grand publicFenêtres d'appareils, étuis de protection et composants d'affichage qui exigent transparence et résistance aux impacts.
Usinage CNC + finitions pour le polycarbonate
Les pièces en PC usinées peuvent recevoir des finitions de transparence, de texture ou de revêtement ; l'anodisation et le placage ne s'appliquent pas au polycarbonate.
Besoin d'un durcissement de surface ou d'un traitement antibuée ? Demandez un devis à nos ingénieurs.
-
 Polissage vapeurPréféréRestaure la transparence optique sur les faces, poches et canaux internes usinés sans la chaleur du polissage mécanique.Demander un devis
-
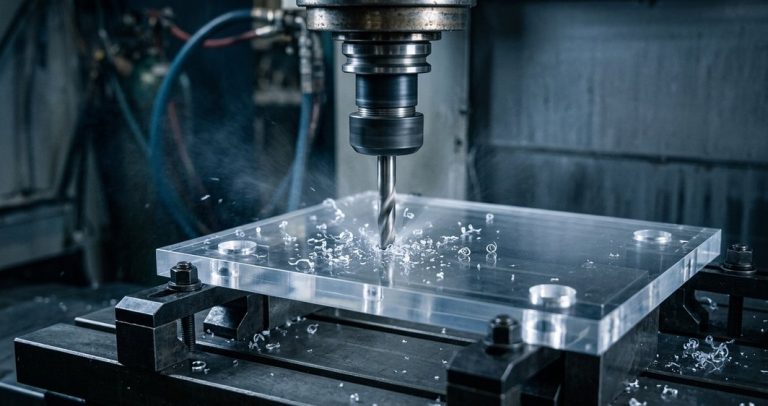 Polissage au tamponLe plus populaireAmène les fenêtres planes et les arêtes du polycarbonate usiné à Ra 0,1 µm pour une finition transparente et brillante.Demander un devis
-
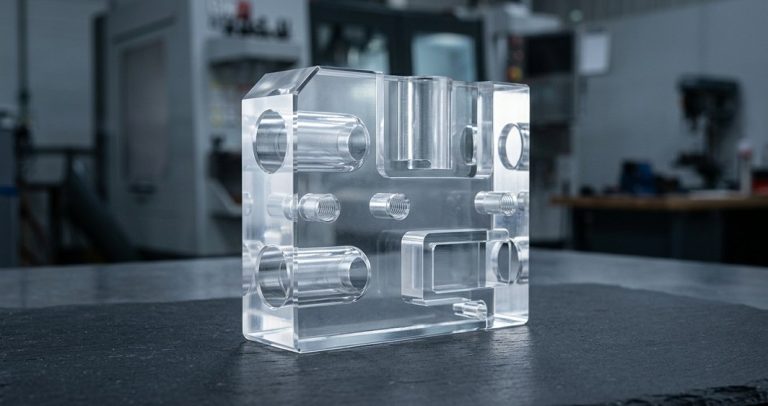 Sablage aux billesLe plus populaireCrée des surfaces dépoli diffuseur et antireflet sur les pièces en PC usinées pour l'éclairage et l'affichage.Demander un devis
-
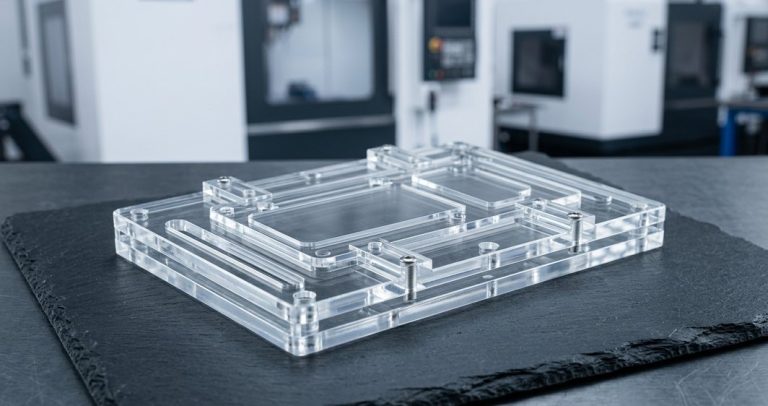 Peinture et masquageLe plus populaireRevêtements opaques appliqués après recuit et promoteur d'adhérence ; peinture par l'arrière pour les façades d'affichage.Demander un devis
-
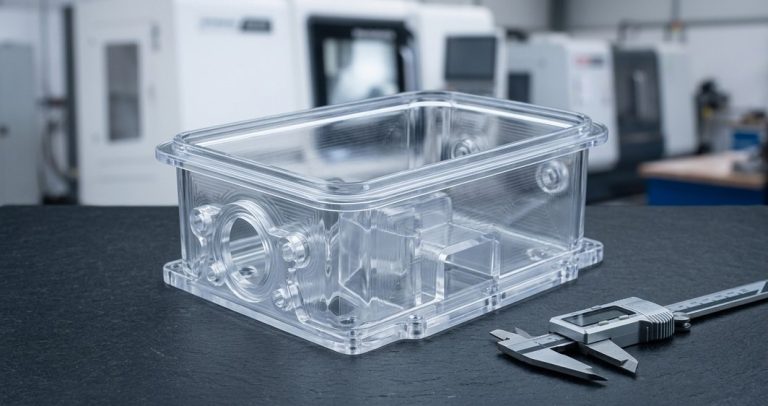 Marquage laserLe plus populaireMarquages permanents et numéros de pièce inscrits sur les boîtiers, capots et fenêtres en polycarbonate usinés.Demander un devis
FAQ sur l'usinage du polycarbonate
Questions fréquentes des ingénieurs qui spécifient des pièces en polycarbonate usinées.
Autres matériaux
-
 DelrinHomopolymère acétal (Delrin 150) et copolymère pour engrenages, bagues, corps de vannes et pièces au contact alimentaire : copeaux propres, faible humidité, ±0.01 mm typique.En savoir plus
-
 NylonPA6, PA66, nylon chargé 30 % fibre de verre et nylon MoS2, résistants, silencieux et autolubrifiants, pour engrenages, bagues, patins d'usure, rouleaux et isolateurs.En savoir plus
-
 PEIPEI Ultem 1000 non chargé et Ultem 2300 chargé 30 % fibre de verre pour supports de test, plateaux de stérilisation et fixations aéronautiques : 170 °C en continu, UL 94 V-0.En savoir plus
-
 PolyéthylèneUHMW-PE et HDPE : le plastique de grande diffusion le plus antifriction et le plus résistant à l'abrasion, conforme FDA dans les nuances naturelles, pour bandes d'usure et guides de chaîne.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








