









Services de sablage pour pièces usinées CNC
Les services de sablage de DEK sont appliqués aux pièces que nous usinons en interne, dans le même ordre : microbillage, oxyde d'aluminium, céramique et grenaillage de précontrainte. Le sablage ajoute un jour au maximum, sans quantité minimale.
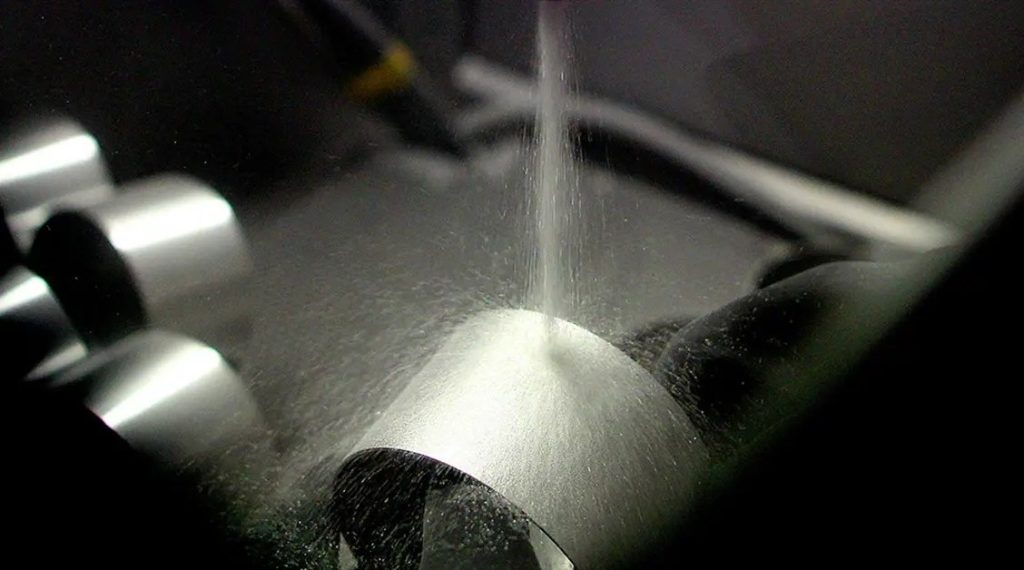
- Ra 0,8–3 µm Mat typique
- AMS 2430 Norme de grenaillage
- ±0.005 mm Tolérance des caractéristiques


Services de sablage chez DEK
L'air comprimé projette le média sur la surface usinée, laissant une texture uniforme et non directionnelle. Le sablage est planifié avec l'usinage dans le même ordre ; aucune commande de sablage seule.
Ce que le sablage apporte et points de vigilance
Le sablage modifie la texture et la propreté, pas la géométrie. Connaissez ses atouts et ses limites avant de le spécifier sur une pièce usinée.
-

Principaux avantages
- Les marques d'outil disparaissent : les trajectoires de fraisage et les lignes de recouvrement sont remplacées par une texture uniforme et non directionnelle
- Masque les traces de doigts : la surface mate reste propre en apparence sur les boîtiers et pièces de fixation manipulés
- Ébavurage léger : le sablage élimine les bavures légères laissées par l'usinage
- Surface propre : calamine, coloration thermique et refonte d'électroérosion sont éliminées avant la finition suivante
- Accroche pour peinture et poudre : l'oxyde d'aluminium laisse une texture gravée adaptée à l'adhérence de la peinture
- Durée de vie en fatigue prolongée : le grenaillage de précontrainte ajoute une contrainte de compression sur 0,1–0,5 mm de profondeur
-

Limites et alternatives
- Aucune amélioration de précision : le sablage n'améliore ni la planéité, ni la circularité, ni le Ra d'une face de précision
- Surface lisse ou brillante : choisissez le polissage ou l' électropolissage sur l'inox ; le sablage va dans le sens inverse
- Passages internes : le sablage ne peut pas atteindre les trous croisés ; voir l' ébavurage pour le travail des bords à l'intérieur
- Petites pièces en volume : le tonnelage vibratoire donne un mat similaire à un coût unitaire inférieur
- Enlèvement de matière sur les ajustements : l'oxyde d'aluminium enlève 5–10 µm sur l'aluminium, les alésages serrés nécessitent donc un masquage
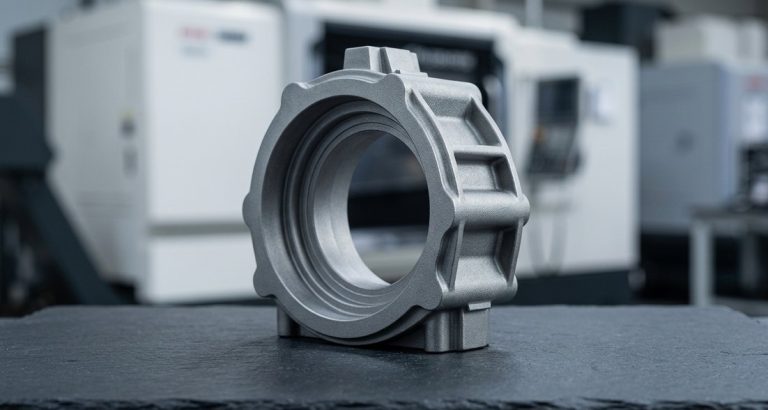
Finition mate et résultats de surface
Chaque média donne un résultat mesurable sur une pièce usinée : texture, rugosité, propreté ou résistance à la fatigue, en adéquation avec la finition suivante.
-

Mat satiné uniforme
Le microbillage au verre #80–#170 donne un Ra de 0,8–1,6 µm avec une variation dimensionnelle négligeable (< 2 µm) sur l'aluminium et l'inox esthétiques.
-

Satin plus brillant
La bille céramique 60–150 µm donne un Ra de 0,4–1,0 µm, plus fin et plus régulier d'un lot à l'autre sur l'inox, le titane et l'aluminium.
-

Accroche gravée pour peinture
L'oxyde d'aluminium 60–220 grit laisse un Ra de 1,5–4 µm pour l'adhérence de la peinture et de la poudre et l'élimination de la calamine sur l'acier et le titane.
-

Résistance à la fatigue
Le grenaillage de précontrainte referme les microfissures de surface et retarde l'amorçage des fissures de fatigue, prolongeant couramment la durée de vie en fatigue de plusieurs fois.
-

Nettoyage doux
Le média plastique Type II / Type V, 20–40 mesh laisse un Ra ≤ 0,8 µm sans variation dimensionnelle sur les plastiques et l'aluminium mince.
-

Acier décalaminé
La grenaille d'acier S110–S330 donne un Ra de 2–6 µm avec une légère croissance ; elle n'est jamais utilisée sur l'aluminium ou l'inox (contamination par le fer).
Comparaison des médias de sablage
| Média | Grit / taille | Ra obtenu | Effet sur les dimensions | Objectif et matériaux typiques |
|---|---|---|---|---|
| Billes de verre | #80–#170 | 0,8–1,6 µm | Négligeable (< 2 µm) | Mat satiné ; aluminium et inox cosmétiques ; avant anodisation ; léger martelage |
| Billes céramiques | 60–150 µm | 0,4–1,0 µm | Négligeable | Satin plus fin et plus brillant ; régularité d'un lot à l'autre ; inox, titane, aluminium |
| Oxyde d'aluminium | Grain 60–220 | 1,5–4 µm | 5–10 µm enlevés sur aluminium ; arêtes arrondies ~0,05 mm | Décapage agressif ; accroche peinture/poudre ; décalaminage ; acier, titane, fonte |
| Grenaille d'acier | S110–S330 | 2–6 µm | Léger gonflement, surface martelée | Grenaillage et décalaminage de l'acier ; jamais sur aluminium ou inox |
| Média plastique | Type II / Type V, 20–40 mesh | ≤ 0,8 µm | Aucun | Nettoyage doux, décapage peinture, ébavurage des plastiques et de l'aluminium mince |
Matériaux adaptés au sablage
Les billes de verre et céramique conviennent à l' aluminium, l'inox et le titane; aluminium l'oxyde d'aluminium et la grenaille d'acier conviennent à l'acier et à la fonte.
L'inox et le aluminium ne sont jamais sablés ni grenaillés avec des médias acier, afin d'éviter toute contamination par le fer. Le sable de silice n'est pas utilisé : une mention « sablage CNC des pièces » est traitée comme oxyde d'aluminium ou billes de verre, confirmée lors de la revue du devis.
-
Aluminium 6061Un sablage aux billes de verre #120 masque les traces d'outil avant anodisation claire ou noire ; désoxydé avant le bain.Recommandé
-
Aluminium 6063Reçoit le même mat satiné uniforme et peu brillant au sablage avant anodisation que le 6061 pour les boîtiers cosmétiques.Recommandé
-
Acier inoxydableLes billes de verre ou céramique donnent un mat satiné ; grenaillé uniquement avec des médias inox, céramique ou verre.Pas de média acier
-
TitaneLes billes céramiques donnent un satiné brillant et régulier ; l'oxyde d'aluminium le décape pour l'accroche sous peinture.Bon
-
Acier alliéL'oxyde d'aluminium élimine la calamine ; la grenaille d'acier coulée S110–S330 sert au grenaillage et au décalaminage.Grenaillage
-
FonteL'oxyde d'aluminium produit un décapage agressif et l'élimination de la calamine avant peinture ou poudre.Bon
Applications typiques
Le sablage sert aux pièces aluminium cosmétiques et aux arbres et engrenages critiques en fatigue, de l'électronique grand public au train d'atterrissage aéronautique.
-
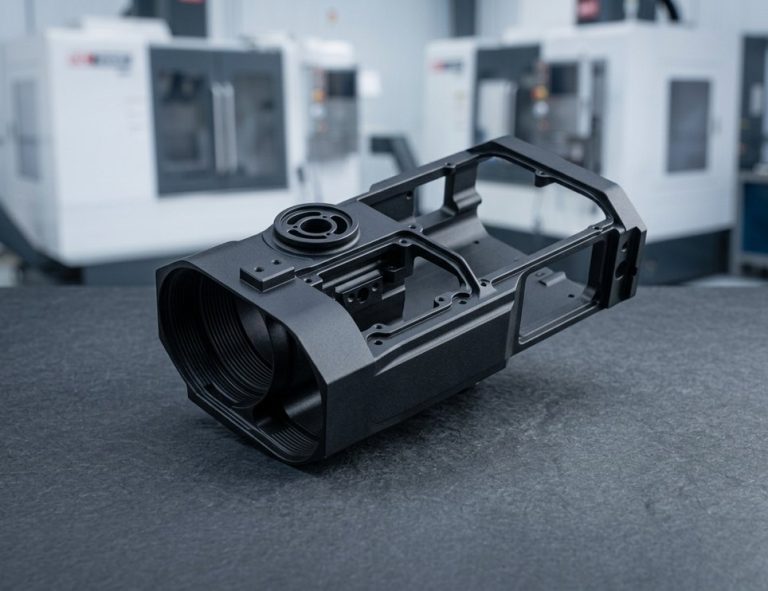 Boîtiers électroniquesBoîtiers usinés en 6061 ou 6063 sablés aux billes #120 puis anodisés clair ou noir pour un mat uniforme et peu brillant.Demander un devis
-
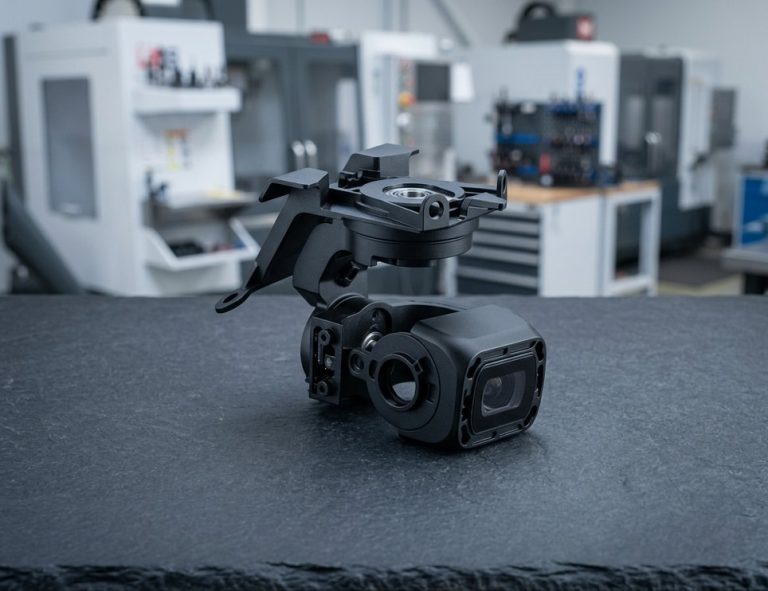 Pièces d'appareils photoLe sablage avant anodisation masque toutes les traces d'outil sur les pièces visibles d'appareils photo.Demander un devis
-
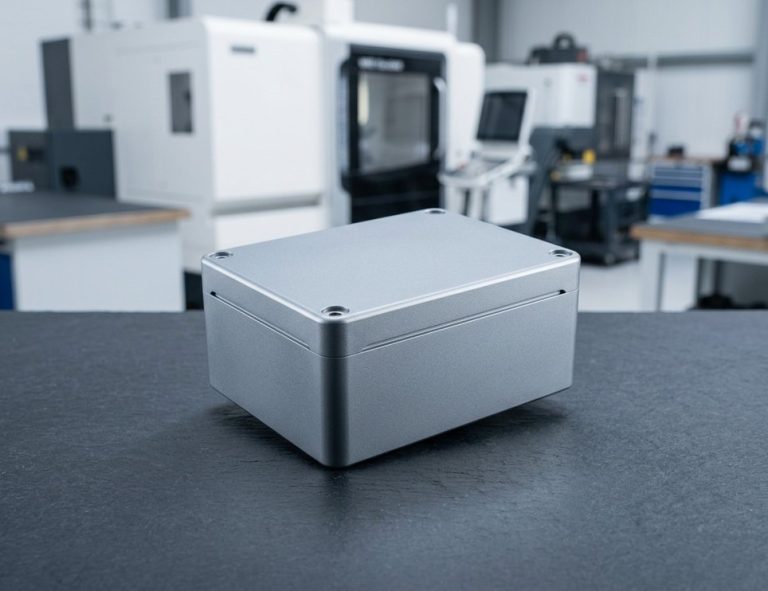 Boîtiers d'instrumentsMat uniforme qui masque les marques d'outil et les traces de doigts sur les boîtiers d'instruments usinés.Demander un devis
-
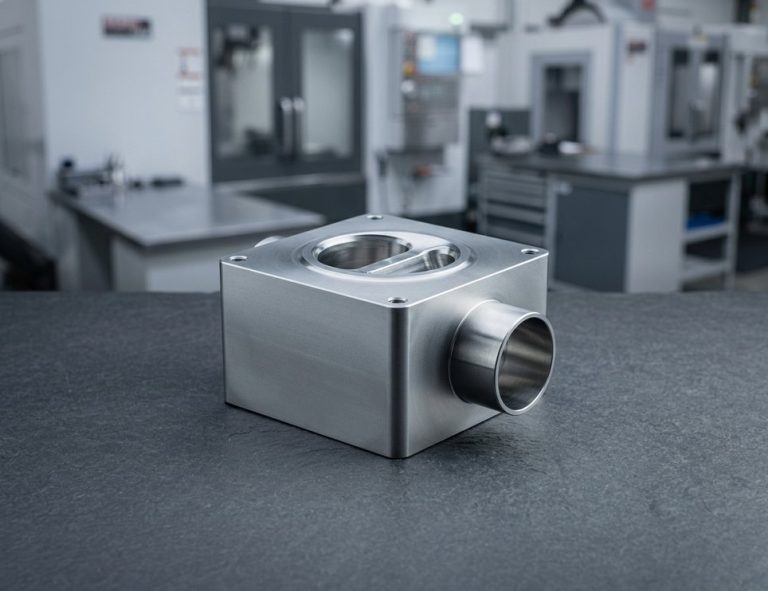 Pièces médicalesLes billes céramiques donnent un satiné brillant sur les pièces médicales en inox, titane et aluminium, régulier d'un lot à l'autre.Demander un devis
-
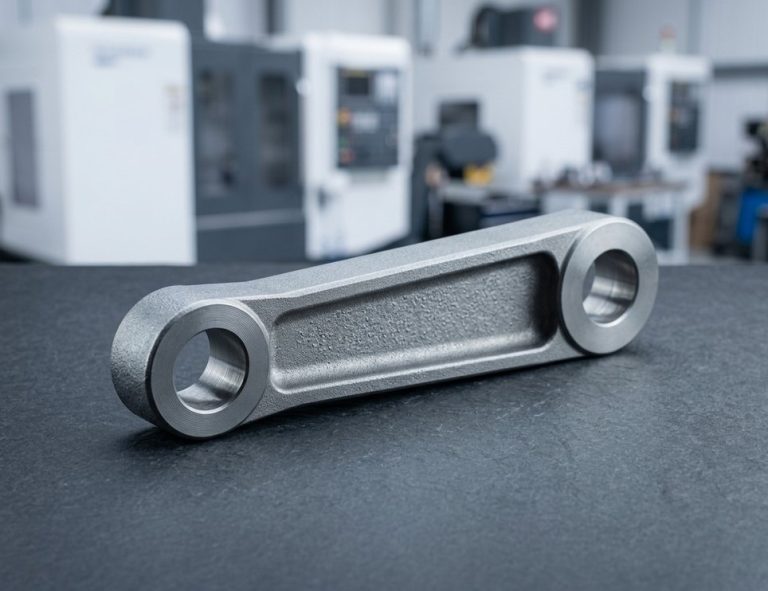 Composants aéronautiquesLe grenaillage est une exigence standard sur les trains d'atterrissage et les composants de turbine.Demander un devis
-
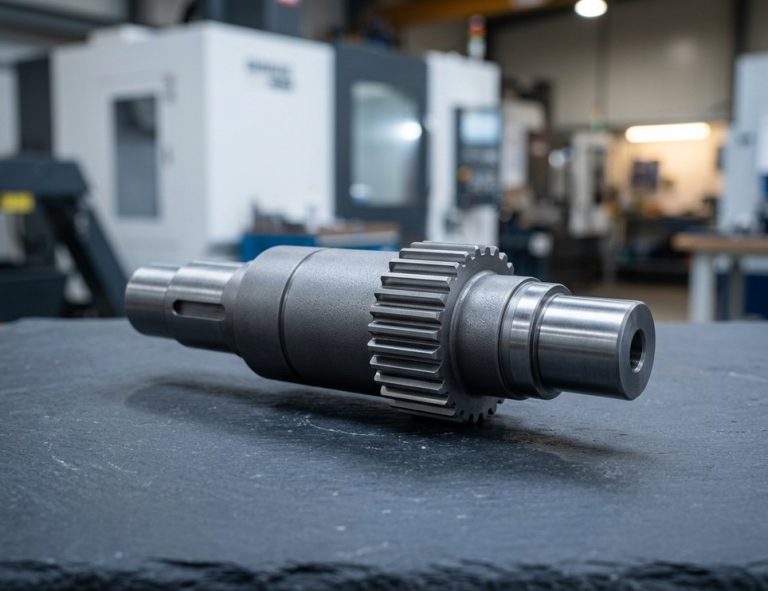 Arbres et engrenages grenaillésLes ressorts, engrenages et arbres qui rompent en flexion ou en torsion sont grenaillés après la rectification finale.Demander un devis
Notes de conception et de tolérance
Le sablage atteint toutes les surfaces exposées et peut enlever de la matière : le plan doit donc préciser le média, les surfaces, le masquage et la finition ultérieure.
-
Masquer les ajustements critiques
Masquez les alésages et arbres aux ajustements H7/g6 ou plus serrés, les filetages, les faces d'étanchéité, les gorges de joint torique, les faces rodées et de référence, ainsi que les zones marquées au laser .
-
Prévoir l'arrondi des arêtes
Les pièces non masquées sablées à l'oxyde d'aluminium prennent un rayon d'arête de 0,05 mm ; les zones polies perdent un peu de brillance.
-
Rédiger la note sur le plan
Exemple : « Sablage aux billes de verre #120 sur toutes les surfaces extérieures ; masquer l'alésage Ø12 H7, les filetages et la face A ». Ajoutez un échantillon de référence lorsque l'uniformité cosmétique est importante.
-
Préciser la finition ultérieure
Indiquez « puis anodisation Type II incolore » ou « puis passivation » ; le même sablage fonctionne aussi avant l'oxydation noire sur acier pour un noir mat non réfléchissant.
-
Séquence pour pièces grenaillées
Usinage, traitement thermique, rectification, grenaillage, puis dépôt ou revêtement ; un léger polissage peut retirer moins de 10 % de la profondeur de compression.
-
Spécifier les services de grenaillage de précontrainte
Pour les services de grenaillage de précontrainte, indiquez sur le plan la norme, le média, l'intensité Almen, la couverture et les surfaces grenaillées.
Spécifications de sablage et de grenaillage
- Granulométrie du billes de verre #80–#170 (#120 satiné standard)
- Ra au billes de verre 0,8–1,6 µm
- Ra au billes céramique 0,4–1,0 µm
- Enlèvement à l'oxyde d'aluminium 5–10 µm sur aluminium
- Enlèvement au billes < 2 µm
- Profondeur de grenaillage 0,1–0,5 mm en compression
- Intensité Almen 0,008–0,012 A / 0,006–0,010 N
- Couverture 100 % min, 200 % critique
- Norme de grenaillage AMS 2430 ou SAE J2441
- Ra après grenaillage 2–6 µm
- Tolérance des caractéristiques ±0.005 mm
- Délai supplémentaire Un jour au maximum
- Certifications ISO 9001:2015, ISO 13485, AS9100D


Le sablage aux billes et le processus de grenaillage de précontrainte
Deux procédés aux objectifs différents : le sablage aux billes pour l'aspect avant anodisation, le grenaillage pour la durée de vie en fatigue.
Questions fréquentes
Réponses sur le choix du média, les dimensions, l'anodisation et le grenaillage sur pièces usinées.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








