









Services d'ébavurage pour pièces usinées CNC
Services d'ébavurage sur chaque pièce usinée en interne par DEK, du chanfrein de 0,1 mm au débourrage thermique des trous croisés. Le cassage d'arêtes n'ajoute aucun délai ; le tonnelage ou le traitement thermique ajoute un jour.
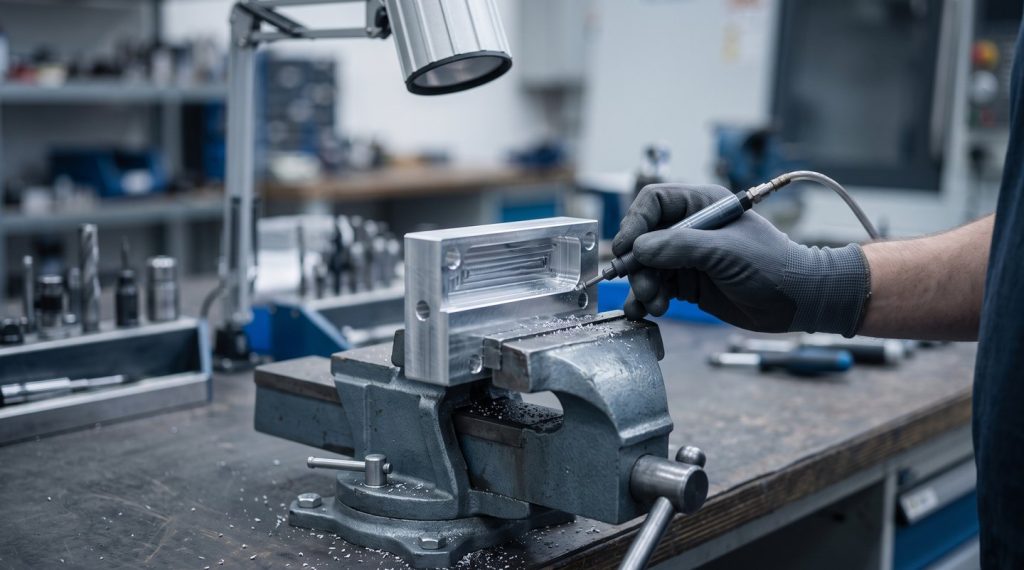
- 0,1 mm Cassage d'arêtes à partir de
- +1 jour Tonnelage ou traitement thermique
- 10× Loupe d'inspection


Notre processus de services d'ébavurage
L'ébavurage des pièces CNC élimine les bavures et casse les arêtes vives à une dimension définie. Il est planifié dans le programme d'usinage et contrôlé dans le même ordre ; pas de commandes d'ébavurage seul.
Ce que l'ébavurage apporte et points de vigilance
Des arêtes propres et définies protègent l'assemblage, les joints et la durée de vie en fatigue, mais chaque méthode a ses limites en géométrie, matière et dimensions.
-

Principaux avantages
- Assemblage propre : aucune bavure sur les arêtes d'alésage ou les entrées de filetage pour empêcher les goupilles de se loger ou rayer les faces de contact
- Protection des joints : gorges de joint torique sans bavure pour que le joint ne soit pas coupé au montage
- Meilleure durée de vie en fatigue : un rayon d'arête défini élimine les concentrations de contraintes sur les arbres et les supports
- Aucune contamination résiduelle : les bavures à l'intérieur des collecteurs et des vannes ne peuvent pas se détacher et bloquer les tiroirs
- Aucun délai supplémentaire : le cassage d'arêtes standard est intégré à chaque pièce usinée
- Prêt pour la finition suivante : les arêtes sont finies avant toute étape de sablage aux billes ou d'anodisation
-

Limites et alternatives
- Le tonnelage arrondit toutes les arêtes : il enlève 2–10 µm ; à éviter sur les ajustements à ±0,01 mm ou masquez ces zones
- Le traitement thermique laisse un film d'oxyde : le film doit être éliminé, et la méthode ne convient pas aux plastiques
- L'ECD et l'AFM nécessitent un outillage : un outil par pièce ; l'ECD est économique au-delà d'environ 50 pièces
- Inox et titane médicaux : faites suivre l'ébavurage manuel d'un polissage électrolytique pour éliminer les fines bavures
- Surface brillante, pas seulement les arêtes : choisissez le polissage pour une finition lisse et brillante
- Texture mate uniforme : ajoutez un sablage aux billes après l'ébavurage, puis une anodisation
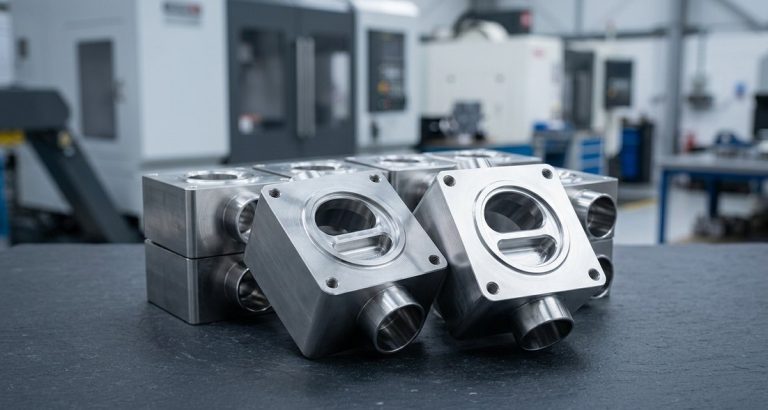
Résultats sur les arêtes et les surfaces
Chaque méthode d'ébavurage laisse un état d'arête différent, d'un chanfrein défini à un trou croisé légèrement arrondi et sans bavure.
-

Chanfreins définis
Le chanfreinage dans le programme donne des arêtes de 0,1–0,5 mm × 45° ou R tenues à ±0,05 mm, contrôlées comme une dimension sur chaque arête accessible.
-

Arêtes tonnelées
Le tonnelage vibratoire arrondit toutes les arêtes à un rayon de 0,05–0,3 mm et laisse un léger satiné sur les petites pièces traitées en lots.
-

Arêtes brossées
Les brosses en nylon abrasif ou métalliques donnent une arête de 0,05–0,2 mm sur les faces planes, les arêtes de trous croisés et les dents d'engrenage, automatisées en machine.
-

Trous croisés sans bavure
Le débourrage thermique brûle les bavures en quelques millisecondes, y compris dans les trous croisés internes, avec une arête légèrement arrondie et sans variation dimensionnelle.
-

Rayon ciblé
L'ébavurage électrochimique dissout le métal sur une arête ciblée pour un rayon précis de 0,1–0,5 mm, idéal pour un trou croisé spécifique de collecteur.
-

Passages lisses
L'usinage par flux abrasif arrondit les arêtes internes en intersection et ramène le Ra interne à 0,2 µm dans les injecteurs et les lumières médicales.
Comparaison des méthodes d'ébavurage
| Méthode | Principe | Résultat sur l'arête | Idéal pour | Limites |
|---|---|---|---|---|
| Chanfreinage dans le programme | Outil à chanfreiner ou à rayonner dans le cycle CNC | Défini 0,1–0,5 mm × 45° ou R, ±0,05 mm | Toutes les arêtes accessibles ; la méthode la plus reproductible | Nécessite l'accès de l'outil ; allonge le temps de cycle |
| Ébavurage manuel | Outils à main, grattoirs, tampons abrasifs sous grossissement | Casse-arête de 0,1–0,5 mm, selon l'opérateur | Prototypes, pièces complexes, arêtes esthétiques | Coût par pièce ; dépend de personnel qualifié |
| Tonnage vibratoire | Pièces et médias céramiques ou plastiques vibrent dans une cuve pendant 1 à 8 heures | Rayon de 0,05–0,3 mm sur toutes les arêtes | Petites pièces en série : goupilles, entretoises, raccords | Arrondit toutes les arêtes ; déconseillé pour parois minces ou filets fins sauf obturation |
| Ébavurage à la brosse | Brosses en nylon abrasif ou métalliques sur la machine ou sur établi | 0,05–0,2 mm | Faces planes, arêtes de trous croisés, dents d'engrenage ; automatisé en machine | Accès limité dans les alésages |
| Ébavurage thermique (TEM) | Un mélange gazeux s'enflamme dans une chambre scellée et brûle les bavures en quelques millisecondes | Bavure éliminée, arête légèrement arrondie ; aucune modification dimensionnelle | Trous croisés internes dans les boîtiers en acier, aluminium et zinc | Laisse un film d'oxyde à nettoyer ; déconseillé pour les plastiques |
| Ébavurage électrochimique (ECD) | Un électrolyte et une cathode profilée dissolvent le métal sur une arête ciblée | Rayon précis de 0,1–0,5 mm à un emplacement donné | Trous croisés de collecteurs hydrauliques, dents d'engrenage, pièces médicales | Outil par pièce ; rentable au-delà d'environ 50 pièces |
| Usinage par flux abrasif (AFM) | Un polymère chargé d'abrasif est extrudé à travers les passages | Arêtes internes rayonnées ; Ra interne jusqu'à 0,2 µm | Canaux internes sécants, injecteurs, lumières médicales | Outil par pièce ; enlève de la matière sur les parois des passages |
Matières que nous ébavurons après usinage
DEK ébavure tous les métaux qu'elle usine, notamment l'aluminium, l'acier, l'acier inoxydable et le titane.
L'ébavurage thermique convient aux l'acier, l'aluminium et aux boîtiers en zinc, mais pas aux plastiques ; les pièces médicales en inoxydable et en titane sont ébavurées à la main sous grossissement, puis électropolies.
-
AluminiumÉbavurage thermique pour les blocs de collecteurs ; chanfrein et finition manuelle sur les boîtiers esthétiques avant sablage et anodisation.Recommandé
-
AcierL'ébavurage thermique élimine les bavures des trous croisés internes dans les blocs et boîtiers en acier sans modification dimensionnelle.Recommandé
-
Acier inoxydableÉbavurage manuel sous grossissement sur les instruments médicaux, puis électropolissage pour éliminer les fines bavures.Adapté
-
TitaneLes pièces médicales en titane sont ébavurées à la main sous grossissement, l'électropolissage constituant l'étape suivante.Adapté
-
ZincLes boîtiers en zinc à trous croisés internes se prêtent à l'ébavurage thermique ; le film d'oxyde laissé doit être nettoyé.Avec réserves
-
PlastiquesL'ébavurage thermique ne convient pas aux plastiques ; les arêtes sont cassées par chanfreinage dans le programme ou à la main.Pas de thermique
Choisir la bonne approche d'ébavurage
La bonne méthode dépend de la pièce : les boîtiers esthétiques, les petites pièces tournées en série, les collecteurs hydrauliques ou les instruments médicaux appellent chacun une méthode différente.
-
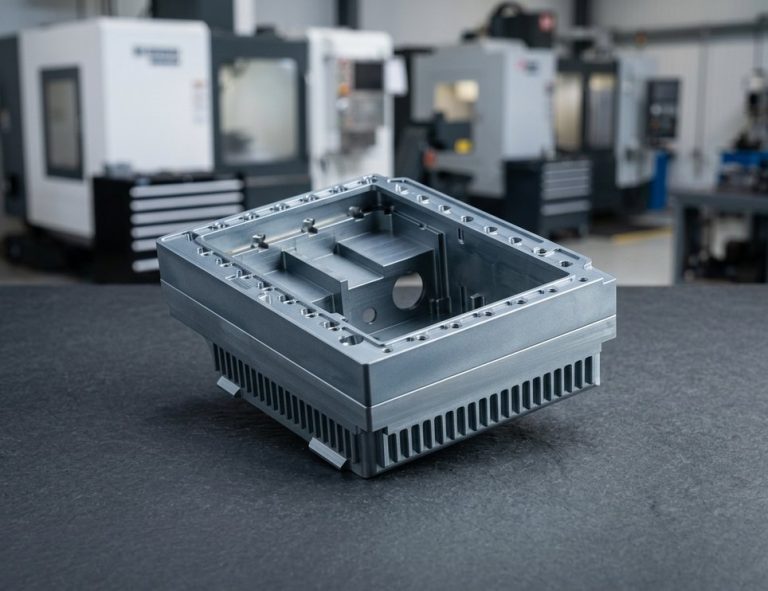 Boîtiers en aluminiumChanfrein dans le programme sur les arêtes visibles, finition manuelle, puis sablage et anodisation sur les boîtiers et supports en aluminium esthétiques.Demander un devis
-
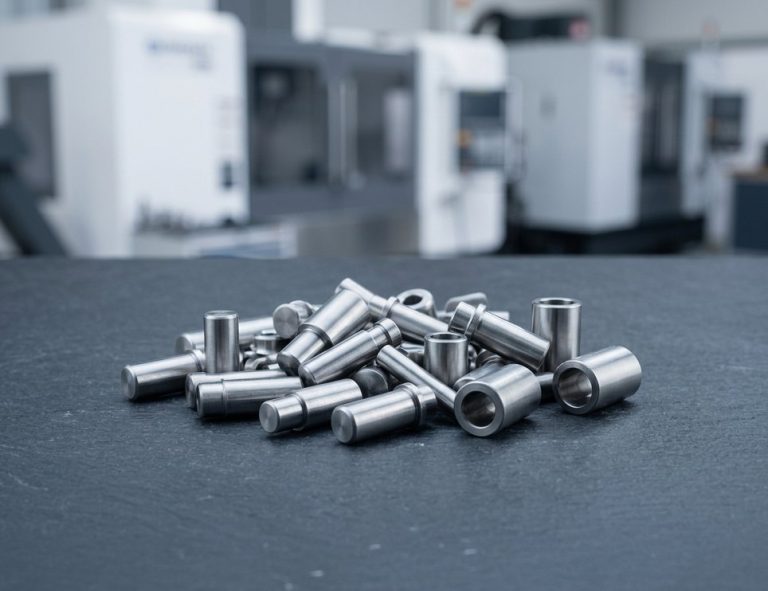 Petites pièces tonnéesGoupilles, entretoises et raccords : services de tonnage vibratoire avec médias céramiques, la solution la plus économique au-delà d'environ 200 pièces.Demander un devis
-
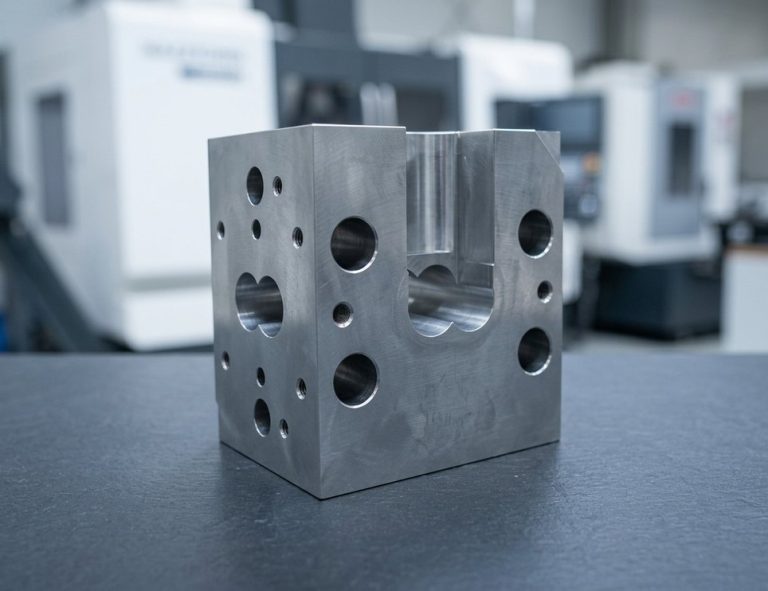 Collecteurs hydrauliquesÉbavurage thermique pour les blocs en aluminium et en acier, électrochimique pour un rayon de trou croisé défini, puis un test de propreté.Demander un devis
-
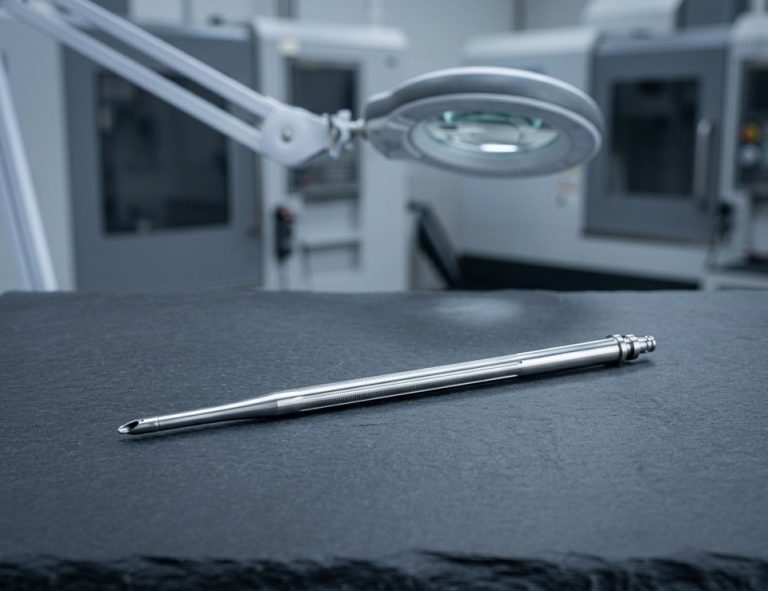 Instruments médicauxLes instruments en inoxydable et en titane sont ébavurés à la main sous grossissement, puis électropolies pour éliminer les fines bavures.Demander un devis
Bris d'arêtes sur pièces usinées : annotations sur plan
Le bris d'arêtes sur les pièces usinées est souvent laissé à l'interprétation. Ces annotations vous aident à définir un état d'arête précis et à comprendre l'effet de chaque méthode sur les dimensions.
-
Utiliser une note générale
« Casser toutes les arêtes vives 0,1–0,3 mm » ou « Ébavurer et casser toutes les arêtes vives » selon ASME Y14.5 constitue le minimum et permet à DEK d'employer la méthode la plus économique.
-
ISO 13715 sur les arêtes critiques
Le symbole accompagné d'une valeur indique l'état autorisé, par ex. « −0,1 à −0,3 » pour le bris d'arête et « +0,05 » comme bavure maximale. Voir notre guide des symboles de dessin technique .
-
Coter les arêtes de contact
Indiquez « C0,2 », « 0,3 × 45° » ou « R0,2 » sur les arêtes en contact avec des joints, roulements ou montages, afin que l'arête soit usinée dans le programme et contrôlée comme une cote.
-
Signaler les arêtes vives
Notez « pas de bris d'arête, arête vive » sur les arêtes de coupe, les arêtes de joint et les angles esthétiques qui doivent rester nets.
-
Spécifier les passages internes
Écrivez « Trous croisés sans bavure, contrôlés au boroscope » ainsi qu'une exigence de propreté telle que ISO 16232 ou ISO 4406 pour les pièces hydrauliques et de carburant.
-
Tenir compte de l'enlèvement de matière
Le chanfreinage, le travail manuel, le traitement thermique et l'ECD laissent les cotes, les filetages et le Ra inchangés ; le tonneau enlève 2–10 µm et le flux abrasif 5–50 µm sur les parois des passages.
Spécifications d'ébavurage
- Chanfrein d'arête 0,1–0,5 mm × 45° ou R, ±0,05 mm
- Bris manuel 0,1–0,5 mm
- Rayon de tonneau 0,05–0,3 mm
- Enlèvement par tonneau 2–10 µm, toutes surfaces
- Cycle de tonneau 1–8 heures
- Bris à la brosse 0,05–0,2 mm
- Rayon ECD 0,1–0,5 mm
- Enlèvement AFM 5–50 µm sur les parois des passages
- Ra interne AFM Jusqu'à 0,2 µm
- Normes de dessin ASME Y14.5, ISO 13715
- Propreté ISO 16232, ISO 4406
- Inspection Visuel 10×, comparateur, boroscope
- Délai supplémentaire Tonneau ou thermique : un jour
- Certifications ISO 9001:2015, ISO 13485, AS9100D


Ébavurage thermique et électrochimique
Pour les trous croisés et passages internes, DEK propose ces méthodes lorsque la quantité ou la géométrie le justifie.
Questions fréquentes
Réponses sur les bris d'arêtes, les méthodes d'ébavurage et la façon dont DEK gère l'ébavurage dans votre commande d'usinage.

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








