









Services d'alésage de précision sur perceuse d'établi
Nos services d'alésage sur perceuse d'établi garantissent des trous d'une localisation, d'un diamètre et d'une profondeur exacts, tenus à ±0.005. Devis vérifiés par un ingénieur en 6 heures, sans quantité minimale, et délai d'exécution de 4 à 7 jours.
-
±0.005
Tolérance serrée
-
4–7 jours
Délai d'exécution
-
6 heures
Devis ingénieur
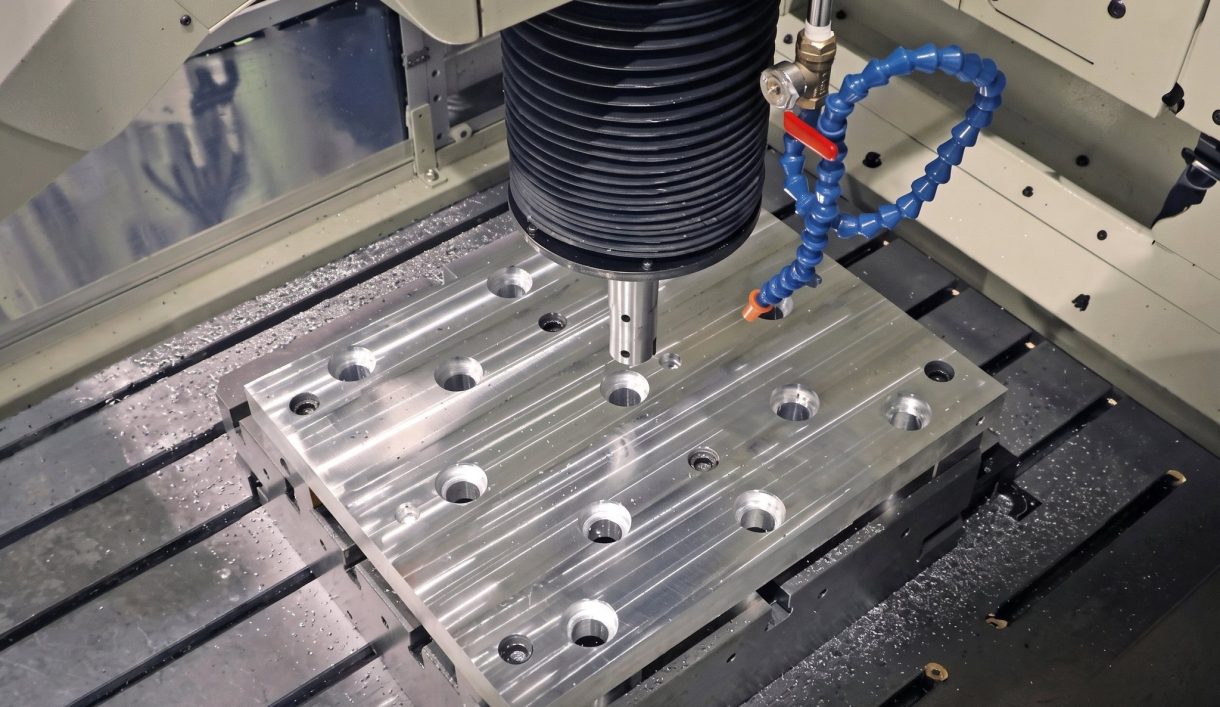

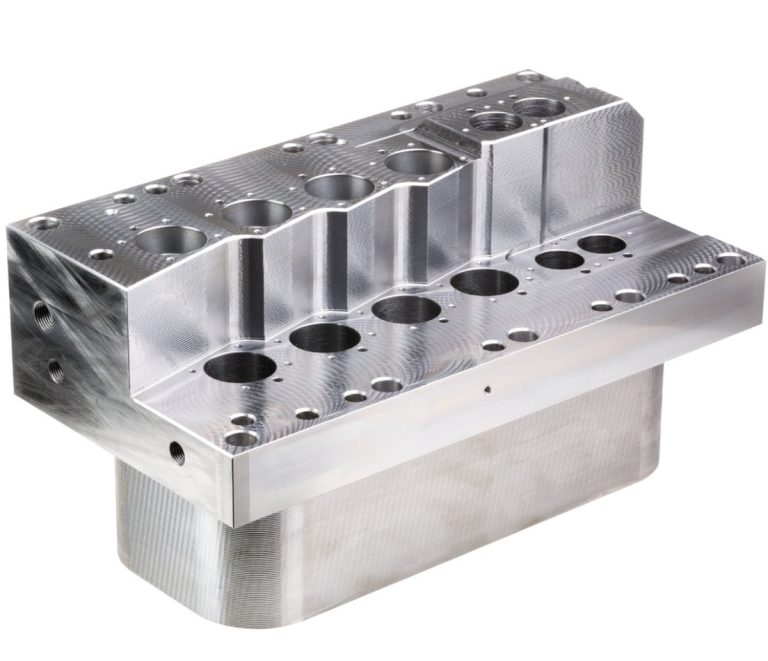
Alésage sur perceuse d'établi pour des trous précis et reproductibles
L'alésage sur perceuse d'établi est une opération de finition qui place des trous précis à une localisation, un diamètre et une profondeur exacts. Contrairement au perçage CNC ou au fraisage CNCclassiques, il s'effectue sur une machine spécialisée conçue pour tenir des tolérances de l'ordre du micron.
Chez DEK, nos ingénieurs y ont recours pour les pièces nécessitant un alignement exact entre les trous ou des dimensions identiques d'une unité à l'autre, dans les métaux et les plastiques. Ce procédé permet également de reprendre des pièces existantes en agrandissant ou en corrigeant des trous mal alignés, en complément de nos services d'alésage CNC.
Pourquoi les ingénieurs choisissent DEK pour l'alésage sur perceuse d'établi
Plus de 2300 ingénieurs travaillent avec nous pour la précision des trous, la capacité sur pièces complexes et des devis vérifiés par des ingénieurs expérimentés.
-

Précision exceptionnelle
Des tolérances serrées et un contrôle au micron sur les trous, alésages et éléments d'alignement garantissent des ajustements constants qui réduisent le temps d'assemblage et les reprises.
-

Géométrie complexe
Pièces à multiples caractéristiques, contours et contraintes spatiales serrées, y compris alésages angulaires et trous profonds, traitées par une programmation intelligente.
-

Livraison fiable
Un flux de travail efficace et une planification flexible permettent d'exécuter les projets d'alésage sur perceuse d'établi en 4 à 7 jours, avec une livraison mondiale fluide dans les délais annoncés.
-

Solutions économiques
Sans quantité minimale, une approche sans gaspillage et des réglages optimisés maintiennent les coûts sous contrôle, même pour de faibles volumes ou des pièces complexes.

Devis vérifiés par un ingénieur
Nous n'utilisons pas d'outils de devis automatisés. Des ingénieurs mécaniciens forts de plus de 10 ans d'expérience examinent chaque plan, en tenant compte de la déformation due au traitement thermique et des tolérances serrées, et établissent un devis sous 6 heures.


Capacités et matériaux d'alésage sur perceuse d'établi
Précision des trous, capacités machine, métaux, plastiques et délais pour chaque projet d'alésage sur perceuse d'établi chez DEK.
Alésage sur perceuse d'établi vs perçage et fraisage CNC
Choisissez l'alésage sur perceuse d'établi lorsque la position, la taille et la profondeur des trous doivent respecter des tolérances au micron. Comparez les options de réalisation des trous dans notre guide perçage vs alésage vs alésage de finition.
| Critère | Ce procédéAlésage sur perceuse d'établi | Perçage CNC | Fraisage CNC |
|---|---|---|---|
| Idéal pour | Position et taille exactes des trous | Réalisation de trous courants | Caractéristiques fraisées courantes |
| Niveau de précision | Ordre du micron, ±0.005 | Moins serré que l'alésage sur perceuse d'établi | Moins serré que l'alésage sur perceuse d'établi |
| Alignement des trous | Exact, reproductible | Moins critique | Moins critique |
| À choisir quand | Les microns décident de l'ajustement | Précision des trous moins critique | Les trous ne sont pas la caractéristique clé |
Secteurs qui font appel à l'alésage sur perceuse d'établi
Les programmes aéronautiques, automobiles, électroniques et de dispositifs médicaux nous envoient des plans où les trous doivent s'aligner parfaitement, ainsi que des travaux de fabrication d'outillage.
-

Aéronautique
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AéronautiqueSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en inox 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et petites à moyennes séries, en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, barres omnibus, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et quincaillerie de pont en inox 316, bronze et bronze d'aluminium, choisis d'abord pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec fixations conservées pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, quincaillerie d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisée, sablée ou polie selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, pièces de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Alésages : défis que nous relevons
L'alésage sur machine à pointer traite les types d'alésages et les géométries de pièces où l'alignement, la profondeur et la qualité de surface déterminent la réussite d'un assemblage.
-

Alésages angulaires
Alésages angulaires sur pièces complexes, positionnés avec des équipements avancés et une programmation intelligente.
-

Alésages profonds
Alésages profonds tenus à la cote et à la profondeur exactes, avec des parois lisses ; pour les longs trous forés, voir le perçage profond.
-

Alignement multi-alésages
Alignement exact d'un alésage à l'autre et positionnement précis, avec moins de recours au tracé manuel ou à des gabarits et montages sur mesure.
-

Contraintes spatiales serrées
Pièces à fonctions multiples, à contours et à contraintes spatiales serrées : celles que les autres ateliers jugent trop difficiles.
-

Alésages d'outillage et de montages
Alésages précis dans l'Invar et l'acier à outils, châssis et montages pour des environnements techniques exigeants.
Défis courants que nous traitons
-
Alésages existants désalignés
Reprise ou restauration de pièces existantes en agrandissant ou en corrigeant des alésages désalignés, pour retrouver l'ajustement et la fonction requis.
-
Plastiques tendres
Le PTFE et le PE sont tendres ; une technique d'alésage sur machine à pointer spécialisée évite toute déformation et tout arrachement, avec des coupes sans bavure et des ajustements serrés.
-
Pièces transparentes sensibles à la chaleur
L'accumulation de chaleur est minimisée lors de l'alésage des pièces en PC, en évitant déformation ou voile et en préservant la transparence des capots.
-
Aciers à outils trempés
L'acier à outils trempé est usiné efficacement avec d'excellentes finitions pour la fabrication de moules, l'emboutissage et les pièces d'outillage.
Certifié, mesuré, documenté
Chaque opération d'alésage sur machine à pointer suit le même système qualité certifié, du plan à l'expédition.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Métaux et plastiques pour l'alésage sur machine à pointer
Choisissez un métal ou un plastique technique pour votre pièce alésée sur machine à pointer ; chaque page matière détaille les nuances et les propriétés.
Plastiques techniques
Besoin d'un autre métal ou plastique ? Demandez conseil à nos ingénieurs
Toutes les matièresComment commander des pièces alésées sur machine à pointer
Demander un devis pour des services d'alésage sur machine à pointer
Que votre projet soit simple ou complexe, métallique ou plastique, envoyez vos plans et recevez un devis précis, validé par un ingénieur, sous 6 heures.
- Tolérances dans ±0.005
- Délai de 4 à 7 jours
- Sans quantité minimale
- ISO 9001:2015, ISO 13485, AS9100D
- Livraison mondiale fluide et sans souci
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus
-
 Services d'électroérosion par enfonçage de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








