









Services d'usinage PTFE
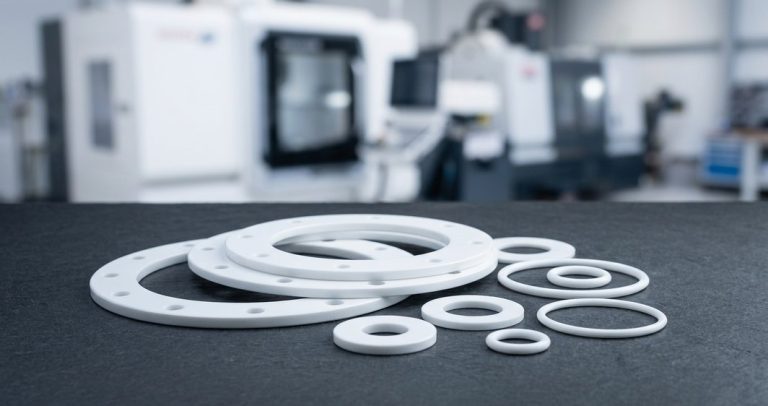
L'usinage PTFE de DEK maintient ±0.005 mm sur les pièces courantes et ±0.003 mm sur les micro-composants de moins de 10 mm, sans quantité minimale et avec des prototypes en 3 jours seulement. Chaque série de pièces Teflon sur mesure est livrée sous les systèmes qualité ISO 9001, AS9100D et ISO 13485.
-
±0.005mm
Tolérance générale
-
3 jours
Délai prototype
-
260°C
Temp. de service max.
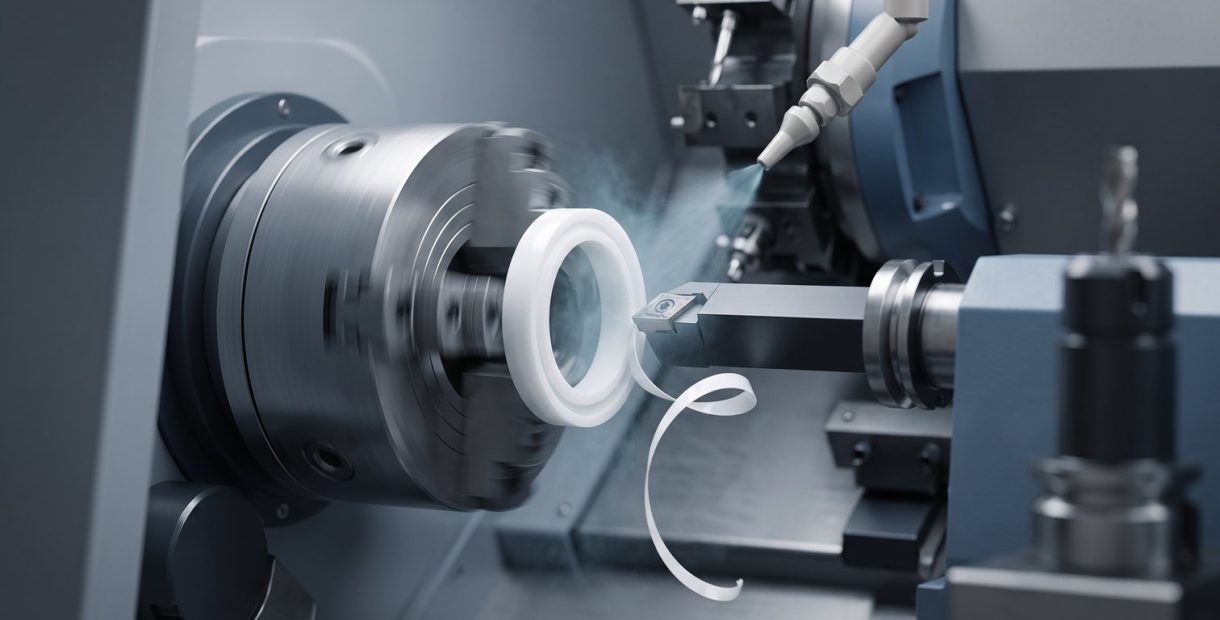

Pourquoi les ingénieurs choisissent l'usinage PTFE
Le PTFE (polytétrafluoroéthylène), vendu sous le nom de Teflon, est spécifié pour son faible coefficient de frottement, sa résistance à presque tous les produits chimiques industriels, ses performances stables sur une large plage de températures et sa rigidité diélectrique élevée. Son fluage à froid le rend plus difficile à sourcer que la plupart des plastiques techniques.
Sous charge continue, le PTFE se déforme lentement ; un service d'usinage PTFE qui l'ignore livre des pièces qui sortent des tolérances après avoir quitté l'atelier. Lorsque la moulabilité compte aussi, comparez avec Delrin AF (13% PTFE-filled).
-

±0.005 mm général, ±0.003 mm micro-pièces
-

Sans quantité minimale, prototypes en 3 jours seulement
-

Systèmes ISO 9001, AS9100D et ISO 13485
-

Inspection CMM interne sur chaque pièce
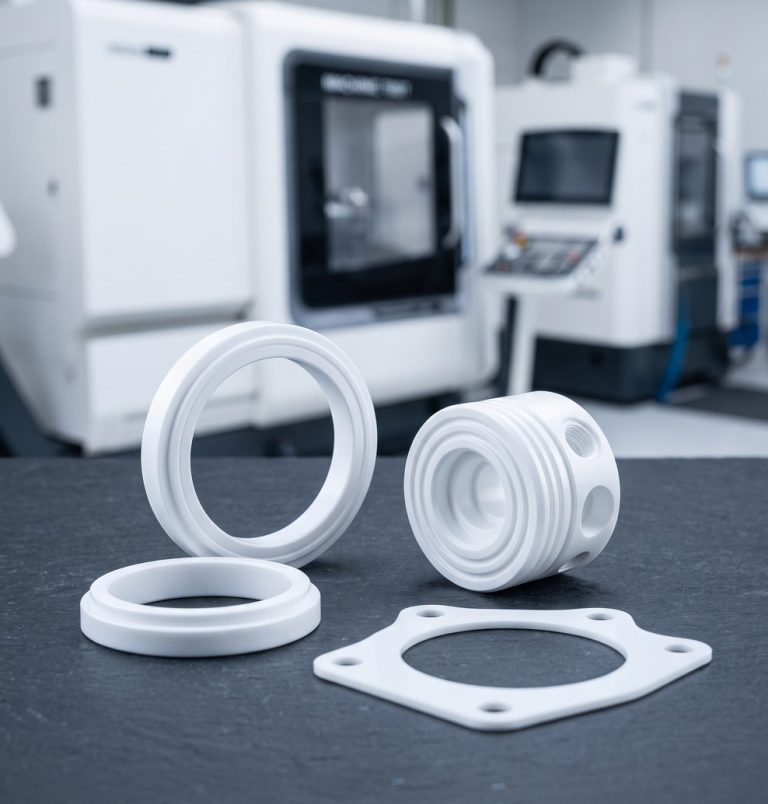
Propriétés du Teflon en un coup d'œil
Propriétés typiques du PTFE non chargé (vierge) ; les grades chargés échangent une partie de leurs performances de frottement et chimiques contre de la stabilité ou une durée de vie à l'usure.
-

Résistance à la traction
3,000–5,000 psiMesurée selon ASTM D638. Suffisante pour les joints et isolateurs, mais les pièces PTFE porteuses nécessitent une marge de conception pour le fluage à froid.
-

Module de flexion
72,000 psiMesuré selon ASTM D790 sur PTFE vierge. Les charges de fibres de verre augmentent le module de flexion pour les faces de joints soumises à des cycles répétés.
-

Allongement à la traction
300–500%Mesuré selon ASTM D638. Le matériau ne se cisaille pas nettement, c'est pourquoi DEK le coupe avec un outillage affûté et fraîchement rectifié pour limiter les bavures.
-

Coefficient de frottement
0.05–0.10Mesuré selon ASTM D1894. La principale raison pour laquelle le PTFE est choisi pour les roulements et bagues fonctionnant à sec ou avec une lubrification minimale.
-

Point de fusion
621°F (327°C)Mesuré selon ASTM D3418. L'échauffement pendant l'ébauche reste important bien en dessous de ce point, car il peut déformer les pièces (ovalisation).
-

Plage de températures
500°F (260°C)Température de service continue max. selon UL746B. Couvre les joints et garnitures sur les lignes de process corrosives ou à haute température.
-
±0.005mm
Tolérance PTFE générale
-
±0.003mm
Micro-pièces de moins de 10 mm
-
1.6–3.2μm
Ra après usinage
-
1000 mm
Encombrement max. de pièce (approx.)
Comment DEK gère l'usinage CNC du PTFE
La tendreté et le fluage à froid du PTFE rendent le bridage aussi important que la coupe ; les dimensions sont donc contrôlées à plusieurs étapes, pas seulement à l'inspection finale.
-
1
Fraisage multi-axes
Les pièces Teflon de précision telles que les boîtiers, isolateurs et composants de collecteurs sont usinées sur des centres de fraisage CNC3, 4 et 5 axes, sans serrage excessif du matériau tendre.
-
2
Décolletage
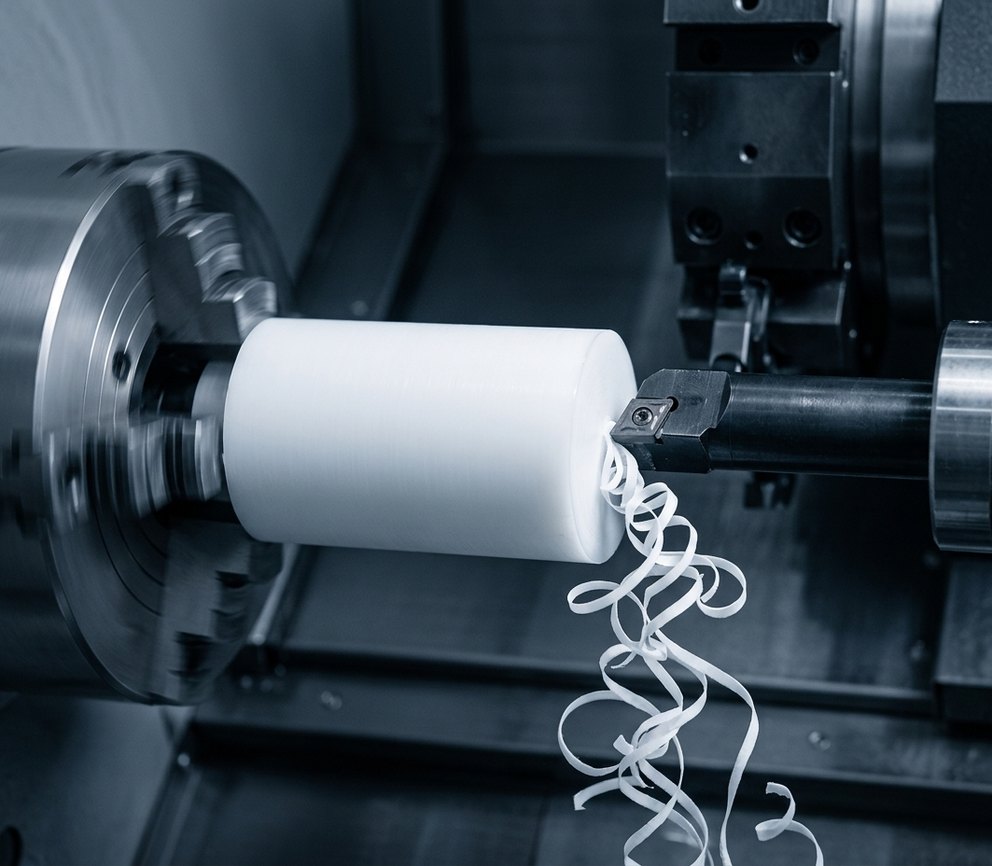
Les bagues et composants de joints de petit diamètre sont usinés sur des centres de décolletage , où la concentricité compte plus que le taux d'enlèvement de matière brut.
-
3
Contrôles en cours de process
Un serrage excessif ou l'échauffement d'ébauche peut déformer le PTFE après relâchement ; les dimensions sont donc vérifiées à plusieurs étapes sur nos équipements CMM.
-
4
Libération documentée
Les enregistrements IQC, IPQC, FAI, OQC, SPC et CAPA sous notre Systèmes ISO 9001, AS9100D et ISO 13485 tracent chaque lot jusqu'au rapport CMM final.
Points d'attention pour l'usinage du PTFE
Ce que nos ingénieurs anticipent avant de couper le PTFE, pour que les pièces restent dans les tolérances après avoir quitté l'atelier.
-
1
Fluage à froid sous charge continue
Le PTFE continue de se déformer légèrement sous charge continue après usinage ; des tolérances plus serrées que ±0.003 mm sur les micro-composants sont donc difficiles à garantir à long terme.
-
2
Choisir entre PTFE vierge et chargé
Si la défaillance provient de l'usure sous charge, orientez-vous vers les grades chargés de verre ou de bronze ; pour une exposition chimique ou une isolation électrique, restez sur du PTFE vierge, car les charges réduisent ces propriétés.
-
3
Maîtrise des bavures sur un matériau tendre
Le PTFE ne se coupe pas nettement. Un outillage affûté et fraîchement rectifié limite les bavures au minimum, mais les bavures et le fluage à froid augmentent tout de même la main-d'œuvre et le coût de finition.
-
4
Formes de stock et taille des pièces
Les pièces sont usinées à partir de barres et de plaques plutôt que moulées ou extrudées à la forme finale, jusqu'à environ 1000 mm pour les grands composants structurels.
Quand choisir le PTFE plutôt que le PEEK, le Delrin ou l'UHMW-PE
Le PTFE est généralement le point de départ pour la résistance chimique ; dès que le coût, la tolérance ou la charge entrent en jeu, ces plastiques techniques peuvent être le meilleur choix.
| Critère | Ce matériauPTFE | PEEK | Delrin | UHMW-PE |
|---|---|---|---|---|
| Idéal pour | Produits chimiques | Forte charge | Tolérance | Abrasion |
| Stabilité | Fluage à froid | Stable | Aucun fluage à froid | – |
| Produits chimiques | Presque tous | – | Plus faible | Plus faible |
| Température | 260°C | Haute température | Plus faible | Plus étroite |
| Coût | – | Bien plus élevé | – | Plus bas |
Où sont utilisés les composants PTFE usinés
Des paliers fonctionnant à sec aux pièces de process pour semi-conducteurs, le PTFE usiné résout les problèmes de frottement, de résistance chimique et d'isolation électrique.
-
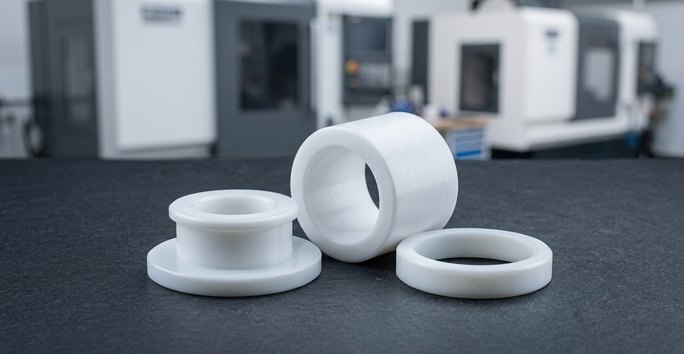 Douilles et paliers en TeflonPaliers et douilles fonctionnant à sec ou avec une lubrification minimale, où le coefficient de frottement de 0,05–0,10 du PTFE est le plus déterminant.
-
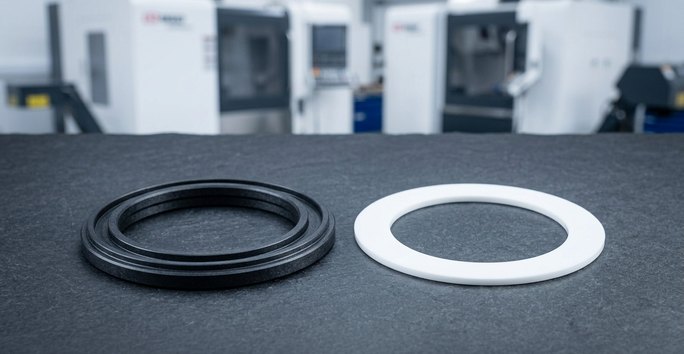 Joints et garnitures en PTFEJoints et garnitures pour circuits de process corrosifs ou à haute température ; les grades chargés de carbone conviennent aux sièges de vannes et aux joints tournants.
-
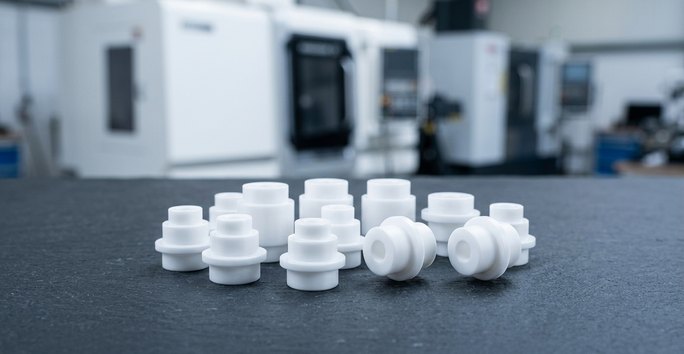 Isolateurs en PTFEIsolateurs électriques et entretoises reposant sur la rigidité diélectrique élevée du PTFE ; le PTFE vierge offre les meilleures performances électriques.
-
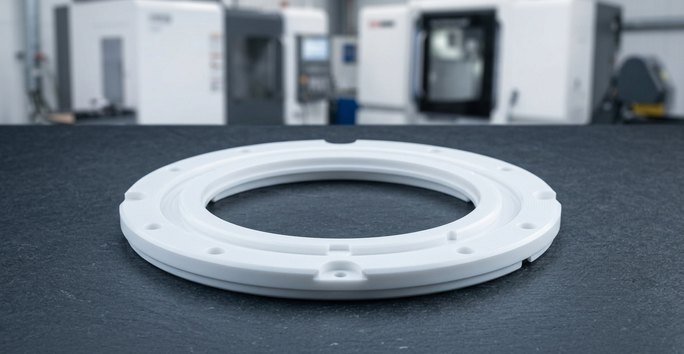 Composants pour semi-conducteursComposants de process pour semi-conducteurs exposés à des produits chimiques agressifs, usinés en PTFE pour sa résistance à presque tous les produits chimiques.
-
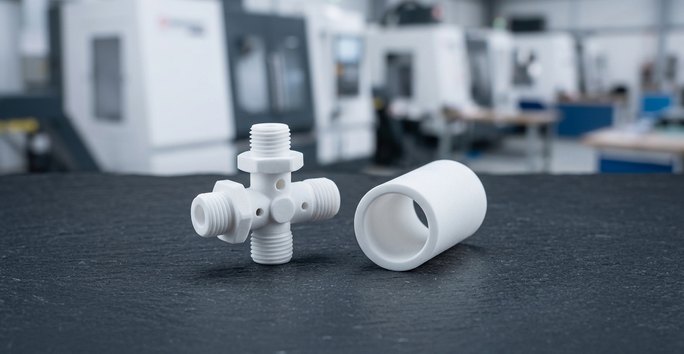 Instruments médicaux et de laboratoirePièces d'instrumentation médicale et de laboratoire exigeant biocompatibilité et stabilité chimique, produites sous ISO 13485.
-
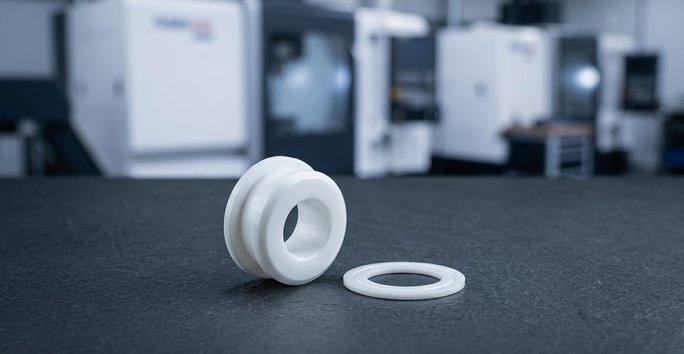 Ensembles aérospatialuxLes paliers, isolateurs et joints en PTFE pour ensembles aérospatiaux bénéficient de la même traçabilité documentaire AS9100D qu'une pièce métallique.
Options de grades de PTFE pour pièces usinées
Choisissez le grade de PTFE selon ce qui défaillit en premier : frottement, produits chimiques, charge ou usure. Tous les grades sont usinés CNC à partir de barres et de plaques.
Vous ne savez pas quel grade de PTFE choisir ? Demandez à nos ingénieurs de l'étudier
-
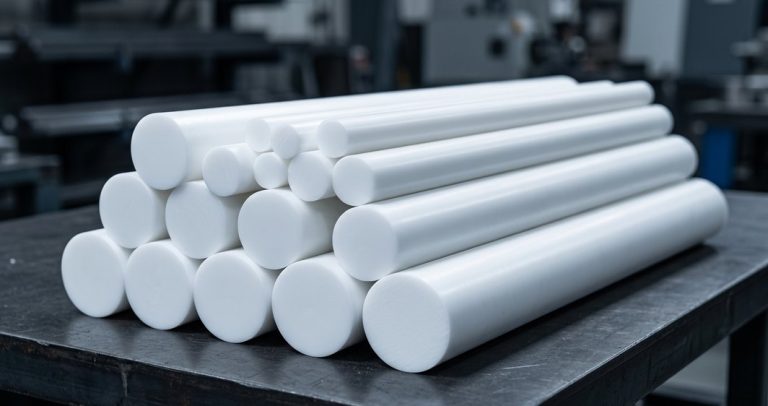 PTFE viergeLe plus populaireFrottement le plus faible et meilleures performances chimiques et électriques, mais grade le plus tendre et le plus sujet au fluage à froid sous charge.Demander un devis
-
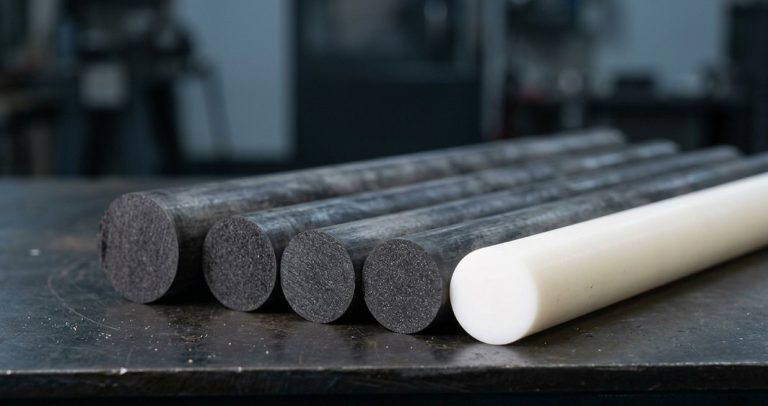 PTFE chargé de verreLe plus populaireLa fibre de verre augmente le module de flexion et la résistance à l'usure pour les paliers et les faces de joints soumis à des cycles répétés.Demander un devis
-
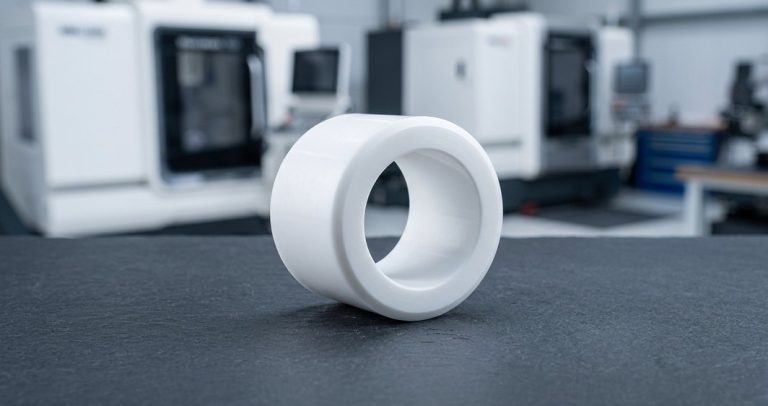 PTFE chargé de carboneLe plus populaireApporte résistance à la compression et conductivité thermique, utile pour les sièges de vannes et les joints tournants.Demander un devis
-
 PTFE chargé de bronzeLe plus populaireCapacité de charge et résistance à l'usure les plus élevées des grades courants, au détriment de l'isolation électrique et de la résistance chimique.Demander un devis
FAQ sur l'usinage du PTFE
Questions que se posent ingénieurs et acheteurs avant de commander des pièces en PTFE usiné.
Autres matières
-
 DelrinHomopolymère d'acétal (Delrin 150) et copolymère pour engrenages, bagues, corps de vannes et pièces en contact alimentaire : copeaux propres, faible humidité, ±0.01 mm typique.En savoir plus
-
 NylonPA6, PA66, nylon chargé verre 30 % et nylon MoS2, tenaces, silencieux et autolubrifiants, pour engrenages, bagues, patins d'usure, galets et isolateurs.En savoir plus
-
 PEIPEI Ultem 1000 non chargé et Ultem 2300 chargé verre 30 % pour supports de test, plateaux de stérilisation et fixations aéronautiques : 170 °C en continu, UL 94 V-0.En savoir plus
-
 PolyéthylèneUHMW-PE et HDPE : le plastique de grande diffusion au plus faible frottement et à la meilleure résistance à l'abrasion, conforme FDA dans les grades naturels, pour bandes d'usure et guides de chaîne.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








