









Usinage CNC du nylon
Le service d'usinage CNC du nylon de DEK transforme le PA6 coulé, le PA66, le nylon chargé à 30 % de fibre de verre et le nylon MoS2 en engrenages, bagues et patins d'usure à ±0,01 mm sur les portées stabilisées. Le relâchement des contraintes et la maîtrise de l'humidité maintiennent les pièces aux cotes.
-
±0,01 mm
Portées stabilisées
-
3 à 5 jours
Délai de prototypage
-
sans quantité minimale
Lots de 1 à 10 000+
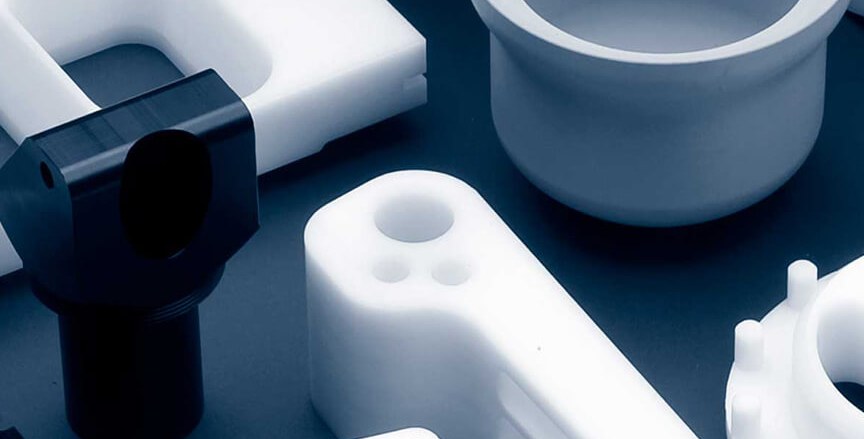

Pourquoi l'usinage CNC du nylon exige un stock stabilisé
Le nylon est résistant, silencieux et autolubrifiant, mais il absorbe l'eau et se déforme après la coupe : c'est là que la plupart des pièces en nylon usinées échouent au contrôle. Nous maîtrisons cela avec un stock sec à l'état moulé et un relâchement des contraintes entre l'ébauche et la finition.
Les pièces sont réalisées sur les mêmes centres de fraisage et de tournage que vos composants métalliques. Le nylon côtoie plus de 15 autres polymères dans nos services d'usinage CNC de plastiques.
-

Plastiques techniques aux côtés des métaux depuis 2002
-

ISO 9001:2015, ISO 13485 et AS9100D
-

Stockage étanche pour maîtriser la reprise d'humidité
-

Devis validés par un ingénieur sous 6 heures
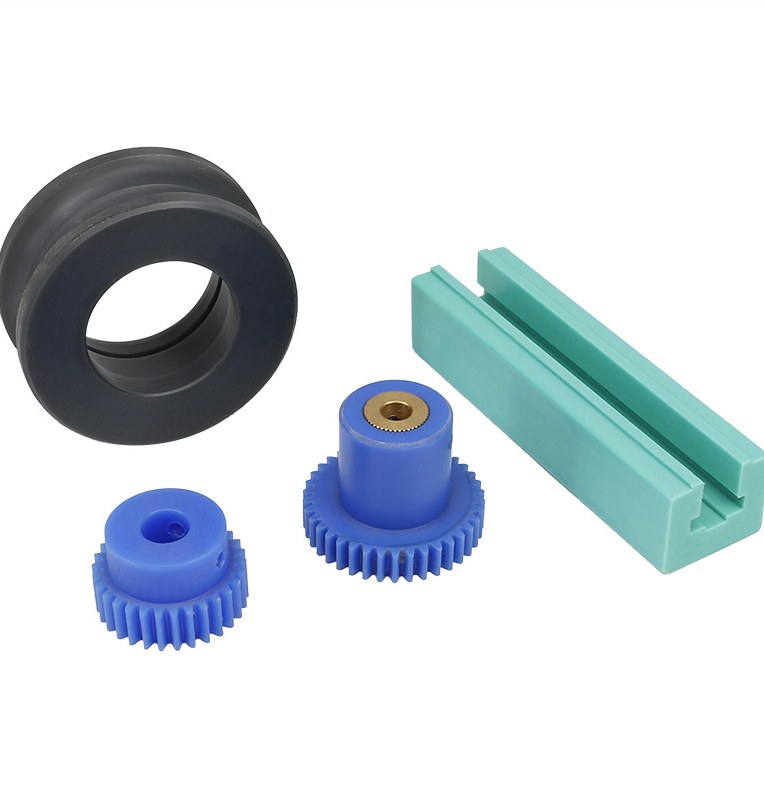
Nuances de nylon que nous usinons
Nuances de nylon coulé, extrudé, chargé de fibre de verre et lubrifié, chacune choisie selon la forme du stock, la rigidité et son amplitude de déformation avec l'humidité.
-

Nylon 6 (PA6 coulé)
80 MPa en traction (sec)Blocs de grande taille, poulies, patins d'usure et engrenages, avec moins de contraintes que le stock extrudé. Voir Nylon 6.
-

Nylon 6/6 (PA66)
Température d'utilisation 105 °CRigidité et dureté supérieures au PA6, avec une résistance à la traction de 85 MPa (sec). Le choix habituel pour les bagues et les galets.
-

Chargé à 30 % de fibre de verre
Rigidité 2× celle du PA6 non chargéBase PA6 pour les supports structurels et les boîtiers nécessitant plus de rigidité. Voir Nylon 6 chargé à 30 % de fibre de verre.
-

PA66 GF30
160 MPa en traction (sec)Résistance et tenue au fluage les plus élevées de la famille, utilisation à 120 °C. Voir Nylon 6/6 chargé à 30 % de fibre de verre.
-

Nylon chargé MoS2
PA6 + bisulfure de molybdènePaliers, guides et engrenages à frottement réduit et usure moindre par rapport au nylon coulé non chargé.
-

Nylon 6 ignifugé
UL 94 V-0Isolateurs électriques et boîtiers nécessitant UL 94 V-0. Voir Nylon 6 FR.
-
±0,01 mm
Non chargé, moins de 50 mm
-
±0,05 mm
Long, fin ou chargé de fibre de verre
-
Ra 0,8–1,6
Finition brute d'usinage (µm)
-
23 °C
Contrôlé à 50 % HR
Usinage du PA6 et usinage du PA66 chez DEK
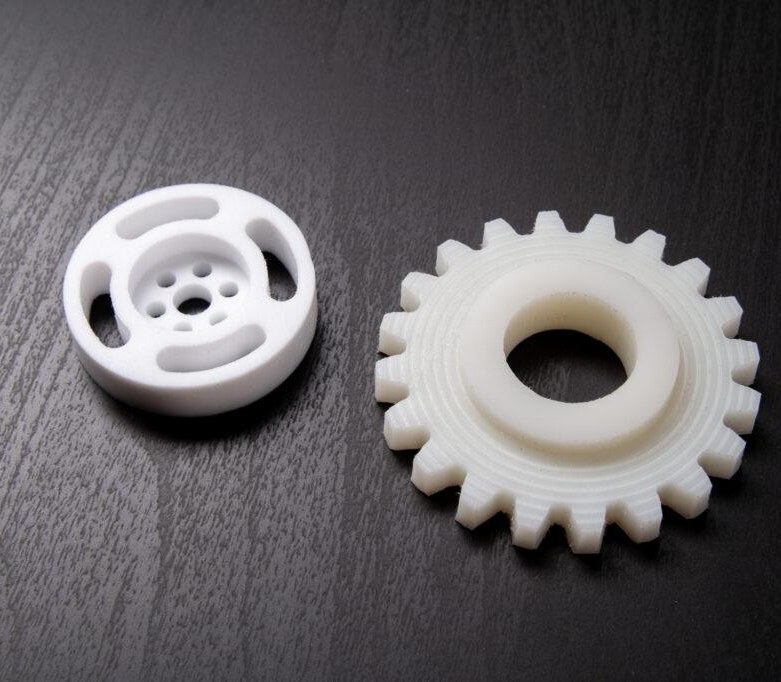
Le PA6 et le PA66 utilisent les mêmes outils et les mêmes vitesses ; c'est la forme du stock et la déformation due à l'humidité qui déterminent le procédé, pas la difficulté de coupe.
-
1
Fraisage CNC
3, 4 et 5 axes Fraisage CNC pour les patins d'usure, blocs de guidage, plaques de came et boîtiers, sur les mêmes centres qui usinent vos composants métalliques.
-
2
Tournage CNC et décolletage
Tournage CNC pour les bagues, galets, entretoises et raccords filetés ; décolletage pour les goupilles et isolateurs de petit diamètre.
-
3
Taillage d'engrenages
Taillage d'engrenages par fraisage et mortaisage en PA66 et PA6 coulé pour des transmissions silencieuses à faible charge, s'engrenant avec les pignons en acier que nous usinons dans la même commande.
-
4
Perçage et taraudage
Perçage, taraudage et alésage avec des outils à forte hélice bien affûtés pour éviter les trous sous-dimensionnés et baveux que le nylon produit avec des forets émoussés.
Conseils de conception et d'usinage pour le nylon
Les facteurs clés que nos ingénieurs vérifient pour que les pièces en nylon conservent leurs cotes après usinage, en service et au contrôle.
-
1
Relâchement des contraintes
La tige extrudée porte des contraintes de peau. Nous ébauchons, recuisons à 150 °C dans l'huile ou sous atmosphère inerte, puis finissons ; le PA6 coulé en demande moins car il est exempt de contraintes dès le moulage.
-
2
Humidité et stabilité dimensionnelle
Un alésage PA6 de 100 mm peut croître de 0,3 à 0,5 mm entre l'état sec et la saturation. Précisez l'état d'humidité au contrôle, ou choisissez le PA66 GF30 ou le Delrin pour un usage en milieu humide.
-
3
Dilatation thermique
80–90 µm/m·K, soit quatre fois l'acier. Une bague en nylon pressée dans un logement en acier se resserre sur son arbre à chaud ; dimensionnez l'alésage avec un jeu de fonctionnement de 0,3–0,5 %.
-
4
Angles vifs
Le nylon est sensible aux entailles sous impact. Prévoyez des rayons internes de 0,5 mm minimum et des chanfreins de 0,3 mm sur les arêtes soumises à des charges répétées.
-
5
Parois minces
1,0 mm minimum, 1,5 mm pour les grades chargés de fibre de verre ; les parois non soutenues de moins de 1 mm fléchissent sous l'outil et ressortent coniques.
-
6
Filetages dans le PA66
Les trous taraudés tiennent bien dans le PA66 ; spécifiez un pas grossier et une paroi de 2 mm minimum autour du filet. Utilisez des inserts pour les cadences élevées.
Quand choisir le nylon plutôt que le Delrin, l'UHMW ou le bronze
Comment le nylon se compare aux matériaux avec lesquels les ingénieurs le mettent en balance. Analyse complète dans notre guide nylon vs Delrin .
| Critère | Ce matériauNylon | Delrin | UHMW | Bronze |
|---|---|---|---|---|
| À choisir pour | Engrenages chargés | Engrenages de précision | Guides de chaîne | Charges élevées |
| Absorption d'eau | Plus élevée | Un cinquième du nylon | – | – |
| Résistance à l'usure | Meilleure | Plus faible | Usage humide et abrasif | – |
| Résistance mécanique | Plus résistant | – | Moitié du nylon | Charges plus élevées |
| Coût | Plus faible | Plus élevée | – | – |
Où sont utilisées les pièces en nylon usinées
Des pièces en nylon silencieuses et autolubrifiantes fonctionnent à sec dans des entraînements, convoyeurs et ensembles électriques de six secteurs.
-
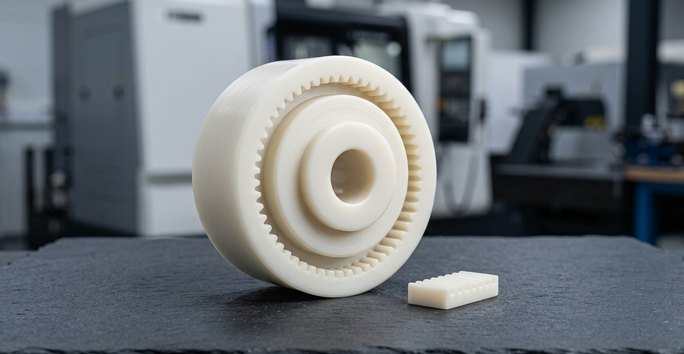 Automatisation et robotiqueEngrenages, galets de came, patins de préhension, guides de chaîne porte-câbles et bagues pour un mouvement silencieux et peu exigeant en entretien.
-
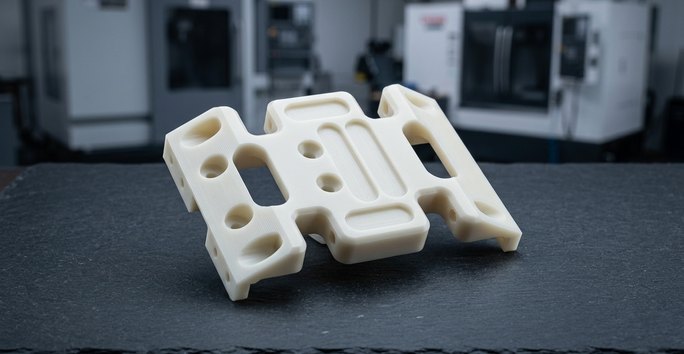 Équipements industrielsPoulies, patins d'usure, pignons, rails de glissement et têtes de marteau qui remplacent le métal là où le bruit et le poids comptent.
-
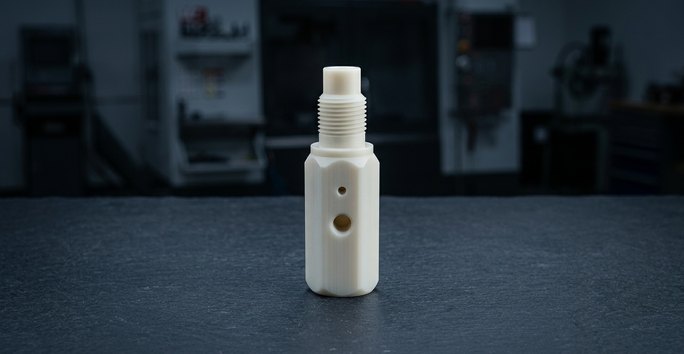 Électronique et télécomsIsolateurs, entretoises et corps de connecteurs usinés dans des grades de nylon ignifugés.
-
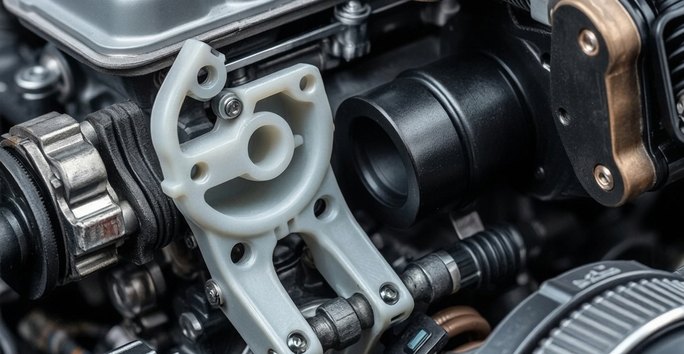 AutomobileClips sous capot, supports de conduite de carburant et engrenages de pompe usinés en PA66 GF30 pour la résistance et la tenue au fluage.
-
 Agriculture et constructionRouleaux, blocs de guidage et bagues de pivot fonctionnant à sec dans des conditions poussiéreuses où la graisse retient l'abrasif.
-
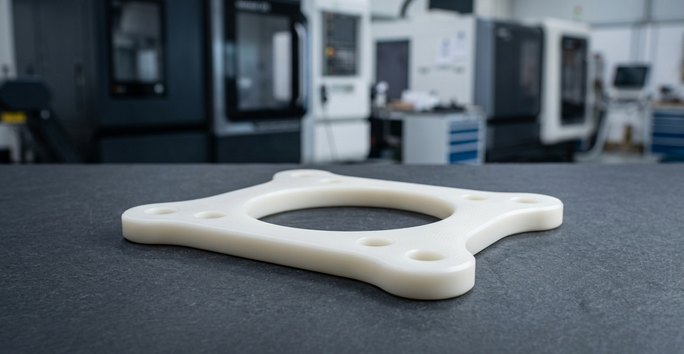 AgroalimentairePièces de convoyeur en PA6 naturel conformes FDA, usinées dans de la matière coulée pour des lignes propres et silencieuses.
Options de finition pour les pièces en nylon usinées
Usinage CNC plus finition : le nylon accepte le sablage, la teinture et le marquage ; l'anodisation et le placage ne s'appliquent pas.
Vous ne savez pas quelle finition choisir ? Voir toutes les options de finition
-
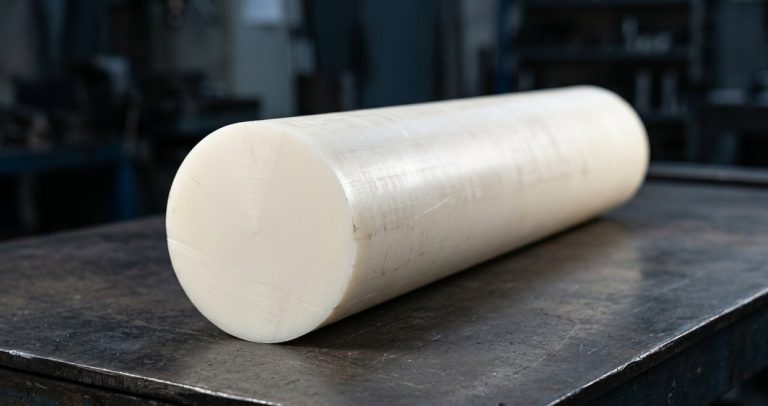 Brut d'usinageLe plus courantRa 0,8–1,6 µm, ébavuré. La plupart des pièces d'usure sont livrées ainsi, sans étape de finition supplémentaire.Demander un devis
-
 Sablage aux billesLe plus populaireL'usinage CNC suivi d'un sablage aux billes donne un mat uniforme pour les capots esthétiques et les surfaces de préhension.Demander un devis
-
 PeintureLe plus populairePossible après un traitement plasma ou à la flamme sur du nylon usiné ; l'adhérence est plus faible que sur l'ABS.Demander un devis
-
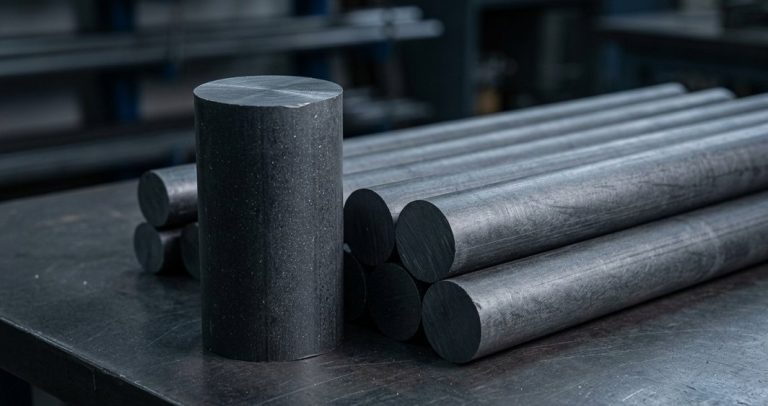 TeintureLe plus populaireLa teinture noire ou colorée pénètre le nylon usiné et ne s'écaille pas, contrairement à un revêtement de surface.Demander un devis
-
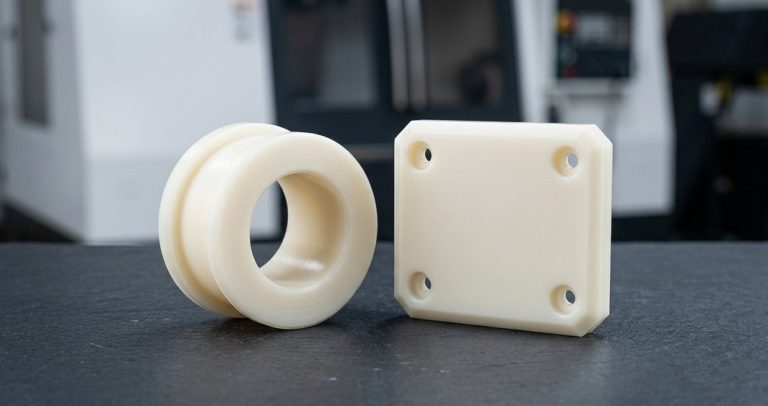 Marquage laserLe plus populaireL'usinage CNC suivi d'un marquage laser ajoute des numéros de pièce et des codes de date permanents sur les pièces en nylon.Demander un devis
FAQ sur l'usinage du nylon
Questions fréquentes des ingénieurs avant de commander des engrenages, bagues et pièces d'usure en nylon.
Autres matériaux
-
 DelrinAcétal homopolymère (Delrin 150) et copolymère pour engrenages, bagues, corps de vannes et pièces en contact alimentaire : copeaux propres, faible humidité, ±0,01 mm typique.En savoir plus
-
 PEIPEI Ultem 1000 non chargé et Ultem 2300 chargé à 30 % de fibre de verre pour supports de test, plateaux de stérilisation et supports aéronautiques : 170 °C en continu, UL 94 V-0.En savoir plus
-
 PolyéthylèneUHMW-PE et HDPE : le plastique de grande diffusion le plus résistant à l'abrasion et au plus faible frottement, conforme FDA dans les grades naturels, pour bandes d'usure et guides de chaîne.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








