









Usinage CNC pour l'exploitation minière : pièces d'usure et de transmission
Usinage CNC pour l'exploitation minière d'arbres, pignons, bagues et pièces d'usure en 4140, 4340, 17-4 PH et carbure de tungstène à ±0.005 mm. Sans quantité minimale, et un ingénieur examine chaque plan avant devis.
-
ISO 9001

Fabrication de pièces pour équipements miniers chez DEK
Les pièces minières doivent résister à la roche, aux boues et aux charges de choc, et une pièce de rechange doit atteindre un site isolé avant qu'un concasseur ou un convoyeur à l'arrêt ne coûte une équipe. DEK usine des pièces de série pour les constructeurs d'équipements et des pièces de rechange pour les équipes de maintenance minière, des arbres de transmission aux collecteurs hydrauliques.
Une pièce de rechange rétro-conçue ou un lot de 500 pignons bénéficie du même examen technique, et les pièces simples sont expédiées en 3 à 5 jours. Nous fournissons également aux acheteurs du secteur pétrolier et gazier et de la construction confrontés à la même abrasion et aux mêmes chocs ; consultez notre aperçu des secteurs.
Cahier des charges selon lequel nous produisons
- Surfaces durcies là où les pièces rencontrent la roche, le minerai, les abrasifs ou les boues
- Cœurs tenaces pour les arbres, broches et engrenages soumis aux charges de choc
- Ajustements h6/h7 là où les pièces s'assemblent avec roulements, joints et engrenages
- Pièces de rechange réalisées à partir d'échantillons usés lorsque les plans du fabricant d'origine ont disparu
-
0.005mm
Tolérance sur les pièces métalliques
-
6h
Devis validé par un ingénieur
-
2 300+
Clients depuis 2002
-
1000mm
Capacité pour grandes pièces
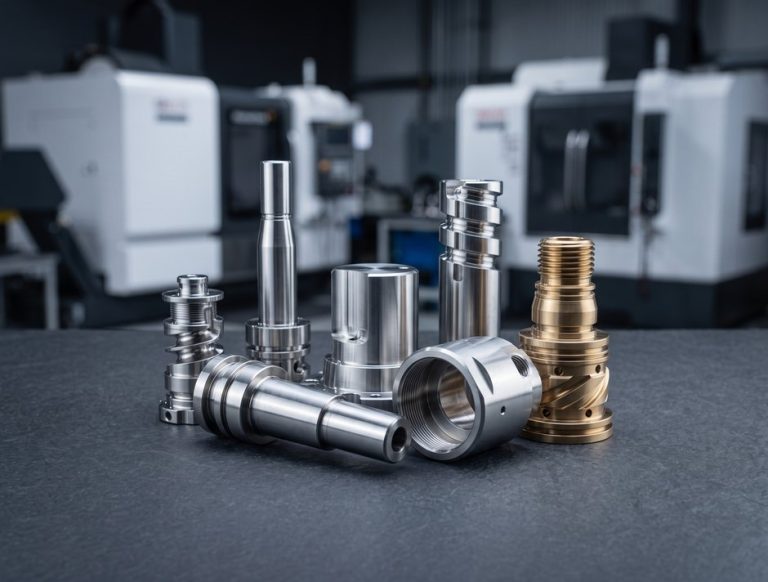
Pièces de rechange pour machines minières que nous usinons
Pièces de série pour machines neuves et pièces de rechange pour parcs en activité, usinées selon la dureté, la ténacité et les ajustements exigés par chaque application.
-
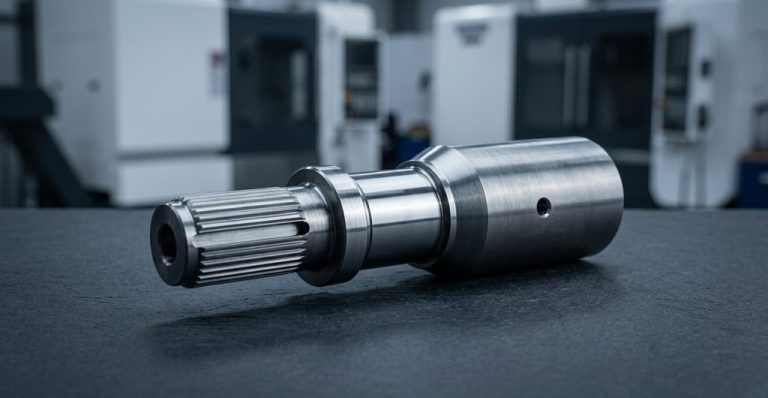 Arbres de transmission et essieuxArbres de transmission de concasseurs, broyeurs, alimentateurs et convoyeurs tournés et rectifiés avec rainures de clavette, cannelures et portées de roulement aux ajustements h6/h7.
-
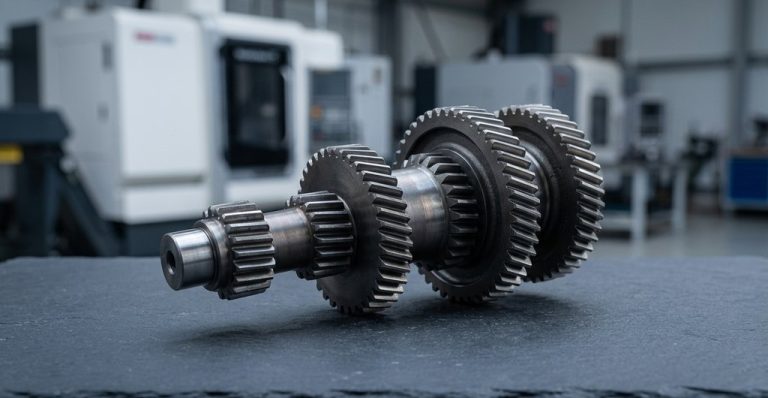 Pignons, engrenages et roues dentéesEngrenages et pignons pour transmissions par chaîne, alimentateurs à tablier et réducteurs, taillés par fraisage ou mortaisage, puis durcis pour obtenir des flancs durs.
-
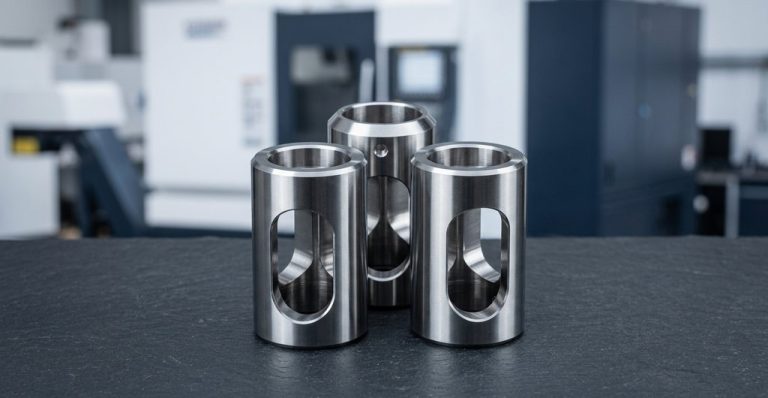 Bagues et douillesBagues pour axes d'articulation, tringleries de godet et paliers de pompes en bronze, acier trempé ou UHMW, fonctionnant sur acier trempé.
-
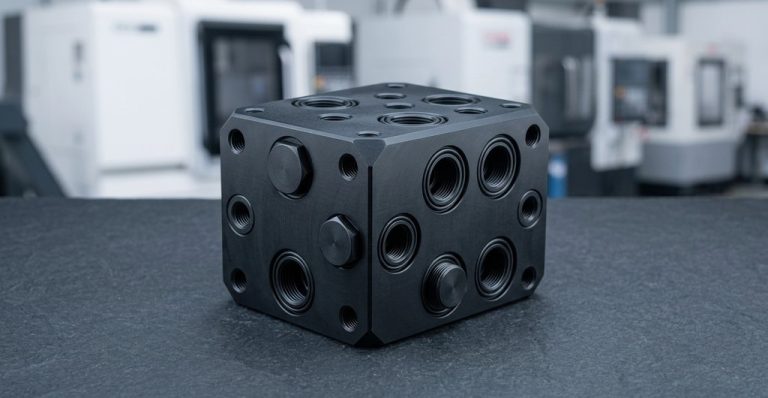 Collecteurs hydrauliquesCollecteurs et blocs de distribution pour hydrauliques de pelles, foreuses et longues tailles, avec galeries percées en profondeur et orifices SAE ou BSPP.
-
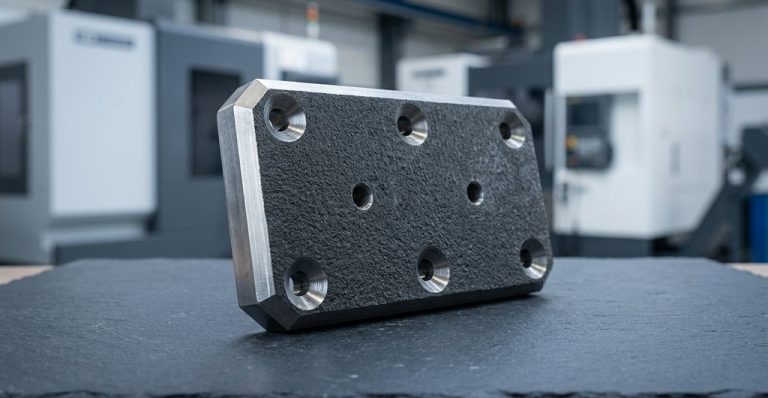 Plaques et garnitures d'usurePlaques d'usure, garnitures et composants de goulottes en acier trempé, acier à outils, acier à plaquettes de carbure ou UHMW pour service abrasif.
-
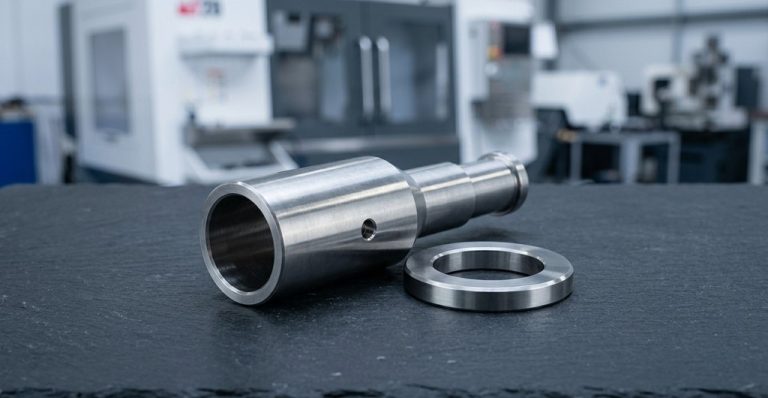 Pièces de pompes et de vannesTurbines, bagues d'usure, douilles d'arbre, sièges et tiges de vannes pour pompes à boues et systèmes de déshydratation en zones humides.
-
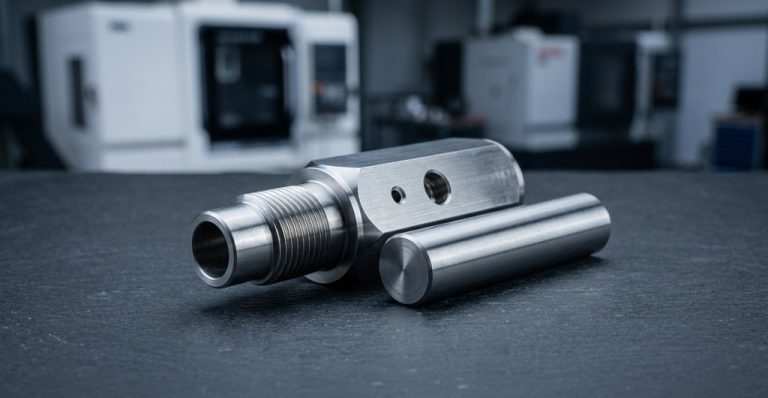 Composants de concasseursBagues excentriques, sièges de bascule, écrous de manteau, axes de marteau, tiges de vérins hydrauliques et bagues de réglage pour concasseurs.
-
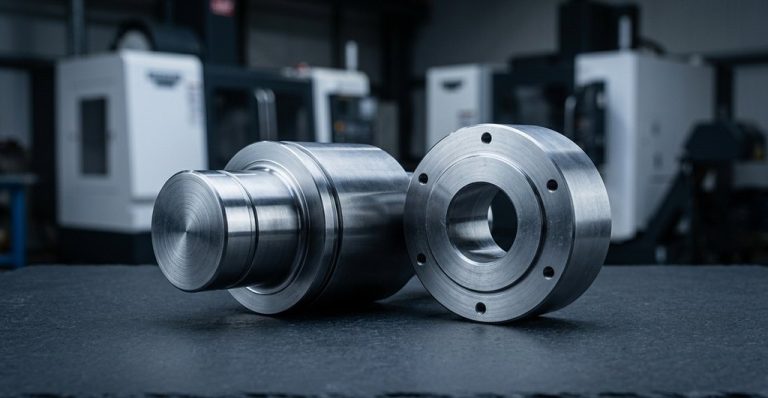 Rouleaux et galets de convoyeursRouleaux de convoyeurs, arbres de galets et flasques de poulies avec portées de roulement usinées et gorges de joint pour lignes de convoyage.


Usinage CNC de composants pour l'industrie minière
Les pièces grandes, lourdes et dures exigent des gammes de fabrication planifiées, une dureté spécifiée, des délais réalistes et une qualité documentée.
Matériaux pour l'abrasion, l'impact et la corrosion
Les pièces minières défaillent par abrasion due au minerai et aux grains, par impact des roches ou par corrosion due aux eaux de mine acides ; choisissez le matériau et le traitement thermique selon le mode dominant.
| Matériau | État typique | Utilisation |
|---|---|---|
| Acier allié 4140 | Trempé et revenu 28–32 HRC, ou tourillons trempés par induction 55+ HRC | Arbres, axes, essieux, tiges hydrauliques |
| Acier allié 4340 | Trempé et revenu 30–38 HRC ; trempabilité plus profonde que le 4140 | Arbres de forte section, excentriques de concasseur, engrenages |
| Inox 17-4 PH | H900 à H1150, 35–44 HRC | Arbres de pompe, tiges de vanne, fixations en zone humide |
| Fonte | Grise ou ductile, usinée à partir de la pièce coulée | Carters, corps de pompe, bâtis de machine |
| Bronze | Bronze antifriction C932, bronze d'aluminium C954 | Douilles, bagues d'usure, rondelles de butée |
| Carbure de tungstène | Fritté, rectifié, 88–92 HRA | Plaquettes de forets, buses, pointes d'usure, faces d'étanchéité |
| Acier à outils trempé | D2 à 58–62 HRC pour l'abrasion, S7 pour les chocs | Plaques d'usure, arêtes de coupe, pointes de marteau |
| UHMW-PE | Tôle vierge ou chargée | Garnitures de goulotte, rails de guidage, bagues non métalliques |
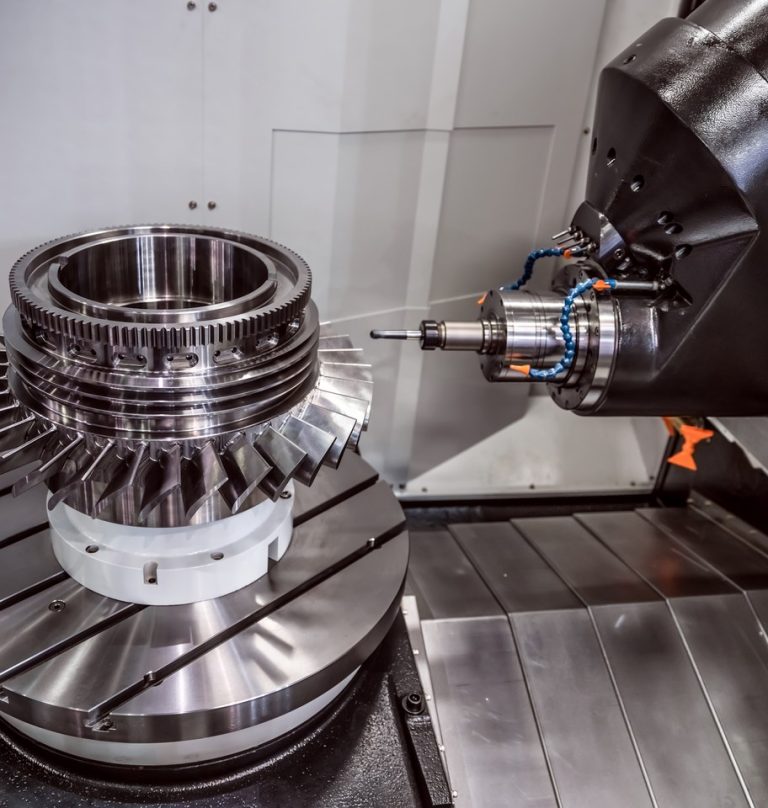
Pourquoi choisir DEK pour l'usinage CNC minier
Depuis 2002, DEK usine des pièces de précision pour plus de 2 300 clients dans des secteurs confrontés aux mêmes contraintes d'abrasion, de chocs et de logistique sur sites isolés.
-

Devis validés par un ingénieur
Un ingénieur, et non un algorithme, examine chaque plan : les déformations de traitement thermique, les surépaisseurs de rectification et les essais de dureté sont donc chiffrés dès le départ.
-

±0.005 mm sur les pièces métalliques
Nous tenons ±0.005 mm sur les pièces métalliques et demandons la dureté ou l'état lorsque le plan l'omet : du 4140 recuit et du 4140 à 50 HRC exigent des gammes différentes.
-

Sans quantité minimale
De 1 pièce à 10 000 et plus : une simple bague excentrique de rechange ou une commande de réapprovisionnement d'arbres de rouleaux de convoyeur bénéficient des mêmes étapes de revue et de contrôle.
-

Équipe de contrôle qualité expérimentée
Huit inspecteurs, chacun avec plus de 5 ans d'expérience des normes d'exportation européennes et américaines, contrôlent les pièces minières avant leur expédition sur site.
Notre processus de commande
Matériaux, finitions et services pour le secteur minier
Aciers, finitions et services d'usinage choisis pour résister à l'abrasion, aux chocs et à la corrosion dans les équipements miniers, réunis dans une seule commande.
Finitions de surface
Vous concevez une nouvelle pièce ? Lisez comment améliorer l'usinage CNC des pièces pour l'industrie minière.
Tous les matériauxQuestions fréquentes
Questions courantes des fabricants d'équipements miniers et des équipes de maintenance des mines.
Demander un devis pour des pièces d'équipements miniers
Envoyez les plans, ou un échantillon ou une photo de la pièce usée, avec la matière, la dureté et la quantité. Un ingénieur vous répond sous 6 heures.
- Plans au format PDF, STEP, IGES ou SLDPRT
- Échantillon usé ou photo accepté
- Réponse d'un ingénieur sous 6 heures
- Prix, délai et questions de traitement thermique ou d'ajustement
- Fret jusqu'au site chiffré avec les pièces

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








