









Usinage de l'acier à outils
DEK usine l'acier à outils depuis 2002 : A2, D2, H13, O1, S7 et A3, recuits ou trempés à 60+ HRC, tenus à ±0.005 mm. Fraisage à grande dureté, électroérosion à fil et rectification en interne, sans quantité minimale.
-
±0.005mm
Tolérance d'usinage
-
60+ HRC
Usinage à grande dureté
-
2002
Racines de composants de moules
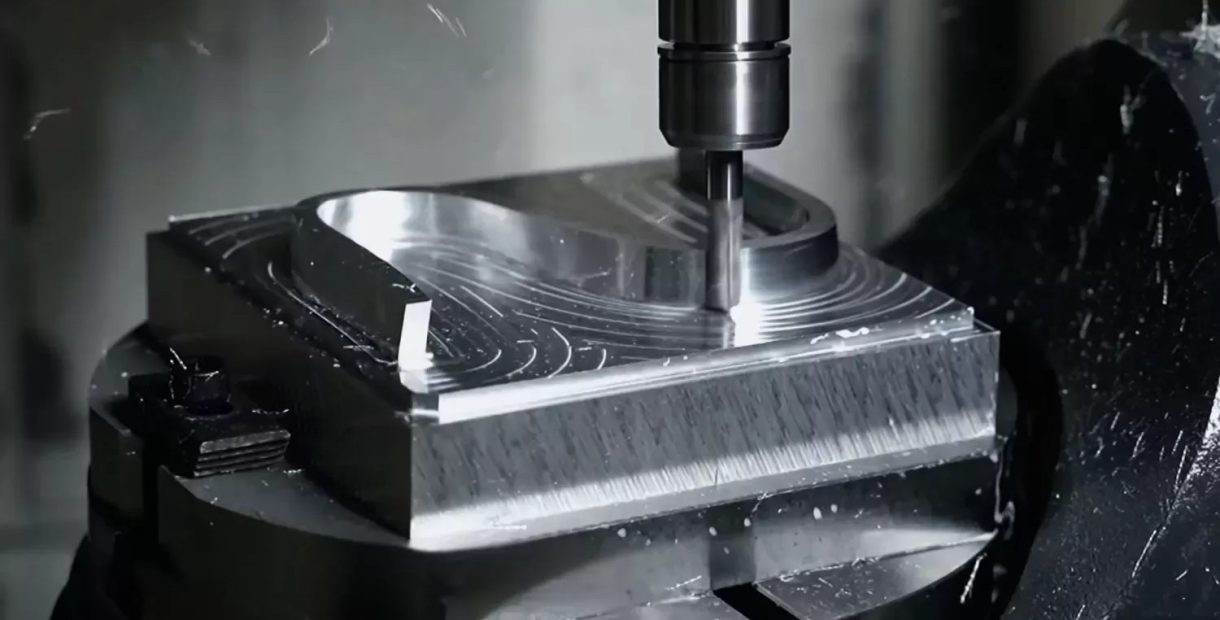

Pourquoi l'usinage de l'acier à outils commence chez DEK
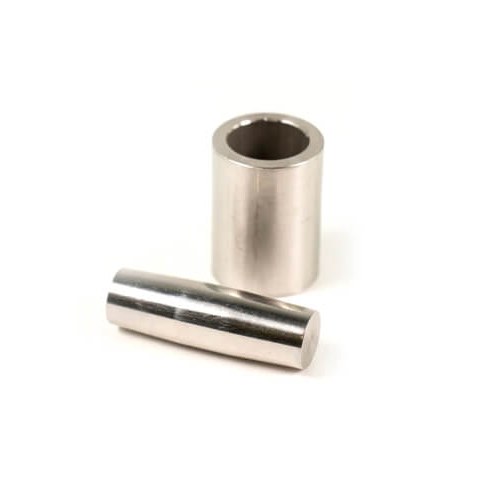
DEK a démarré en 2002 en fabriquant des broches de noyau, des éjecteurs et des bagues de guidage pour l'outillage de moules. L'acier à outils fait partie des familles d'acier de notre usinage CNC de métaux gamme, utilisé lorsqu'une pièce coupe, forme ou s'use contre une autre surface dure, ou doit conserver un tranchant.
Ne le spécifiez pas par habitude : un 4140 acier allié à 28–36 HRC est moins cher, plus tenace et plus simple à usiner pour les arbres et les montages qui n'ont pas besoin de 58 HRC, et l'inox 440C convient mieux lorsqu'une pièce trempée est exposée à l'humidité.
-

ISO 9001:2015, ISO 13485, AS9100D par TÜV
-

Électroérosion et rectification en interne après trempe
-

Devis validés par un ingénieur sous 6 heures
-

Sans quantité minimale ; prototypes en 3–5 jours
Nuances d'acier à outils que nous usinons
Six nuances, usinées recuites ou trempées. Les indices d'usinabilité sont relatifs à l'acier de décolletage AISI 1212, à l'état recuit.
-

A2
57–62 HRC trempéMatrices de travail à froid générales à bonne stabilité dimensionnelle ; trempe à l'air, variation de dimensions de +0,03 à +0,10 %.
-

D2
58–62 HRC ; usinabilité ~30–35 %Usure abrasive : matrices de découpe, couteaux de refente. Les carbures à 12 % Cr émoussent les arêtes, donc D2 exige des montages rigides.
-

H13
44–52 HRC trempéTravail à chaud : outillage d'extrusion, inserts de moules à haute température. Le H13 s'usine recuit, puis est trempé ; H13 conserve environ 40 HRC à 500 °C.
-

O1
usinabilité ~55–60 %Calibres et petits poinçons où le coût compte plus que la déformation ; O1 est trempé à l'huile à 57–62 HRC.
-

S7
54–58 HRC trempéChocs : burins, lames de cisaille, poinçons lourds. S7 est trempé à l'air, à l'huile sur les fortes sections.
-

A3
58–63 HRC trempé1,25 % C, 5 % Cr, 1,1 % Mo, 1 % V ; ≤235 HB recuit et usinabilité ~40–45 %. Voir la page A3.
-
±0.003mm
Diamètres rectifiés
-
0.005 mm
Planéité rectifiée
-
Ra 0.2µm
Meilleur état de surface rectifié
Usinage de l'acier trempé chez DEK
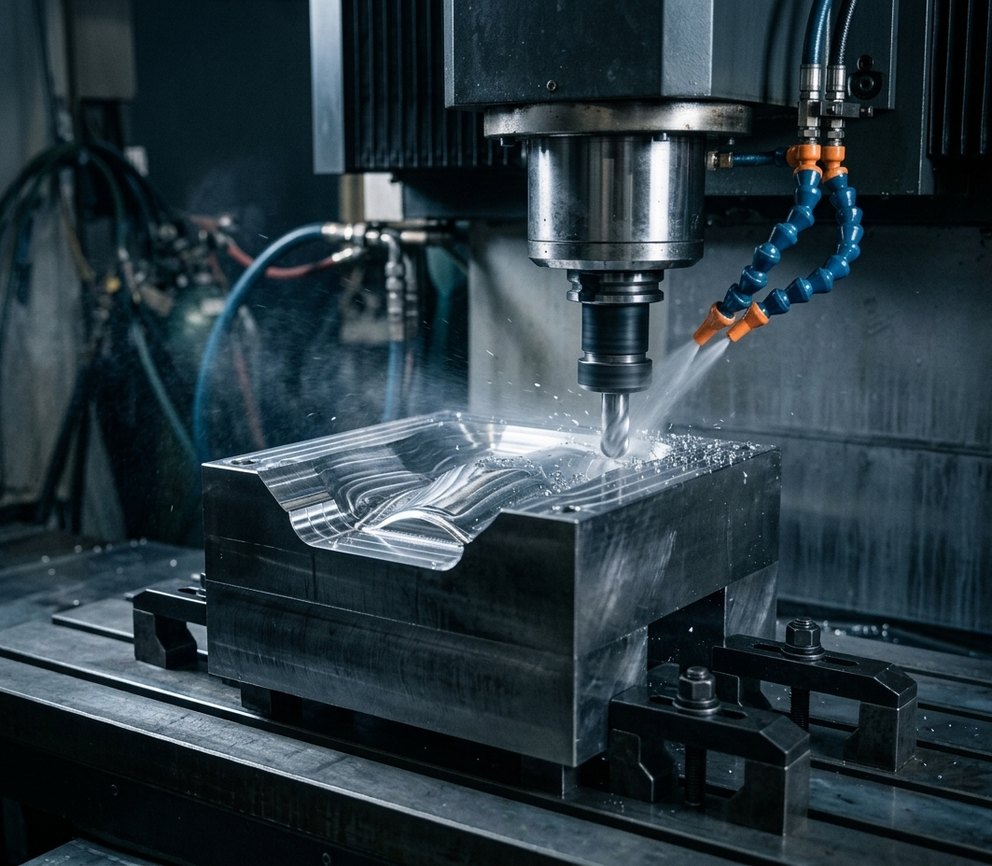
Les pièces recuites sont ébauchées, traitées thermiquement, puis finies ; les ébauches trempées passent directement au fraisage à grande dureté, à l'électroérosion à fil et à la rectification.
-
1
Fraisage CNC sur recuit
À 200–255 HB, les six nuances se coupent au carbure revêtu. Fraisage CNC sur machines 3, 4 et 5 axes pour des blocs jusqu'à environ 1000 mm.
-
2
Fraisage à grande dureté
Usinage de l'acier trempé jusqu'à 60–62 HRC au CBN et au carbure à grain fin, faible engagement radial et passes légères ; un cycle de traitement thermique supprimé.
-
3
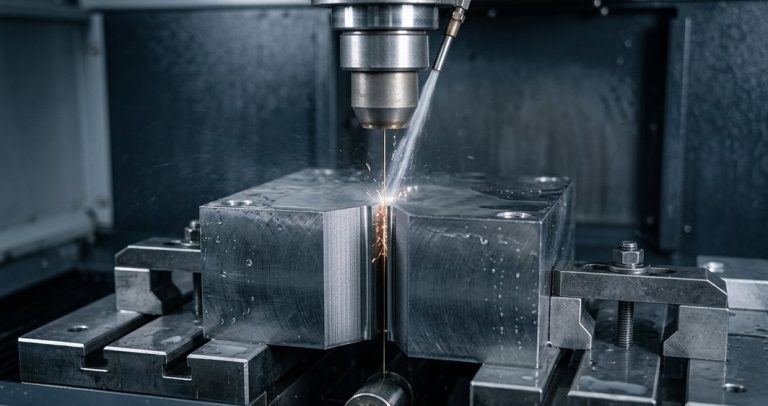
Électroérosion à fil
Électroérosion à fil découpe les poinçons et sections de matrice en D2 à ±0.005 mm, Ra 0.4 µm en passes de finition ; angles internes limités par le fil de 0,1–0,25 mm.
-
4
Rectification de précision
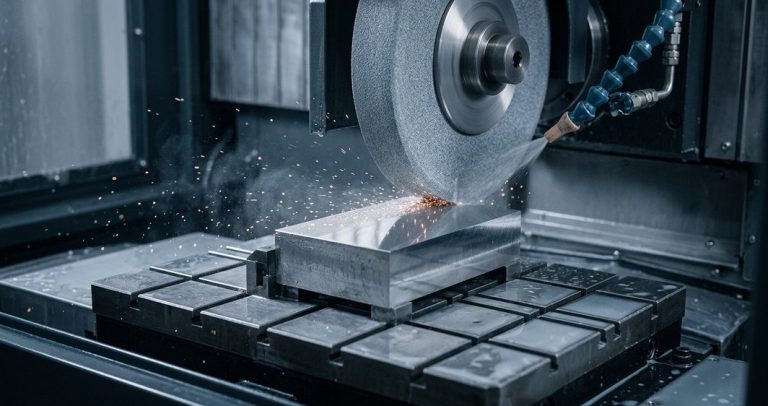
Rectification plane, cylindrique et par coordonnées : planéité 0.005 mm, ±0.003 mm sur les queues de poinçon, Ra 0.2–0.4 µm.
Conseils sur la déformation et les surépaisseurs
La variation de dimensions à la trempe est intégrée au programme, nuance par nuance, avant la première coupe.
-
1
Surépaisseur de rectification par nuance
Nous laissons 0,15–0,25 mm par face sur A2 et A3, 0,2–0,3 mm sur D2, H13 et S7, et 0,3–0,5 mm sur O1, qui varie de +0,10 à +0,20 % à la trempe à l'huile.
-
2
Usiner avant la trempe
Les filetages, trous transversaux et canaux de refroidissement H13 sont usinés recuits ; les trous rectifiés par coordonnées sont percés sous-dimensionnés et le revenu est terminé avant les travaux de finition.
-
3
Mouvement directionnel du D2
Le D2 croît de +0,05 à +0,10 % et peut se déplacer de façon directionnelle ; il reçoit donc la surépaisseur de 0,2–0,3 mm par face et un montage rigide dès l'ébauche.
-
4
Dureté et nuance vérifiées
Test Rockwell sur chaque lot traité thermiquement ; certificats matière recoupés par un contrôle au spectromètre, pour qu'une commande de D2 ne soit jamais livrée dans une nuance d'aspect similaire.
Nuances d'acier à outils en stock
Fiches techniques pour A2, A3, D2, H13, O1 et S7 : équivalences, composition chimique, dureté à l'état recuit et trempé, et pièces typiques pour chacune.
-
L'acier à outils S7, réputé pour sa résistance aux chocs. Il présente une résistance élevée aux impacts, une bonne résistance à l'usure et une grande ténacité.Obtenir un prix
-
L'acier à outils O1 est un acier à outils non déformant, trempant à l'huile, qui appartient au groupe des aciers à outils pour travail à froid. Il offre une résistance élevée à l'usure, une bonne stabilité dimensionnelle, de la ténacité et une bonne usinabilité.Obtenir un prix
-
L'acier à outils H13 est largement utilisé en usinage CNC en raison de son excellente dureté, de sa résistance à la chaleur et de sa ténacité.Obtenir un prix
-
L'acier à outils D2 est un acier à haut carbone et haut chrome, trempant à l'air, doté d'une excellente résistance à l'usure, d'une résistance à la compression élevée et d'une bonne ténacité.Obtenir un prix
-
L'acier à outils A3, également appelé AISI A3 ou W1-A-1, est un acier à haut carbone et fortement allié offrant une excellente résistance à l'usure et une bonne ténacité.Obtenir un prix
-
L'acier à outils A2 est un acier à outils pour travail à froid trempant à l'air, couramment utilisé en usinage CNC en raison de son excellente résistance à l'usure et de sa ténacité.Obtenir un prix
Quand choisir l'acier à outils plutôt que le 4140 ou le 440C
L'acier à outils face aux options moins coûteuses citées par la source pour les pièces ne nécessitant pas 58 HRC, notamment 4340 l'acier allié.
Pièces types en acier à outils que nous usinons
Poinçons, matrices, inserts de moule et calibres pour l'emboutissage, les machines d'emballage, l'automatisation et l'outillage automobile.
-
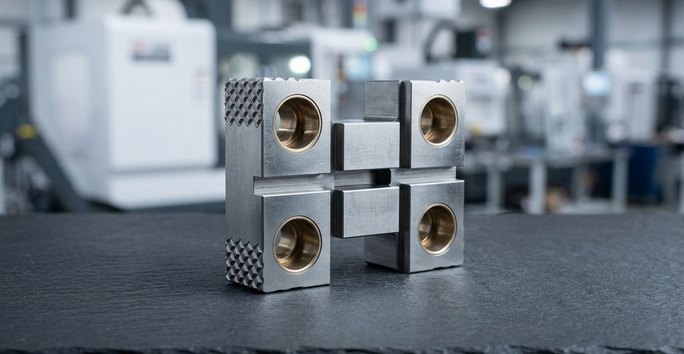 Matrices et poinçons d'emboutissagePoinçons et matrices de découpe, de perçage et de formage en D2, A2 et S7 ; sections de matrices progressives et dévêtisseurs.
-
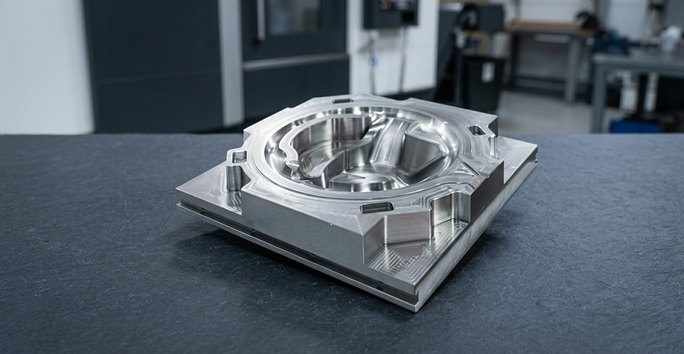 Composants de mouleInserts d'empreinte et de noyau, coulisseaux, relevés et éjecteurs en H13 et O1, le métier sur lequel DEK a été fondé.
-
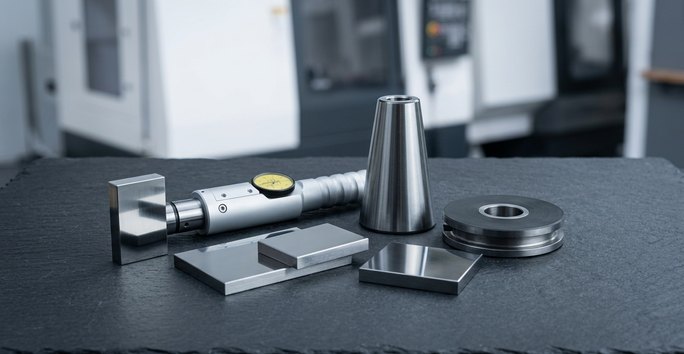 Calibres et montagesCalibres blocs, calibres à tampon et montages de contrôle en O1 et A2, rectifiés pour des dimensions stables et précises.
-
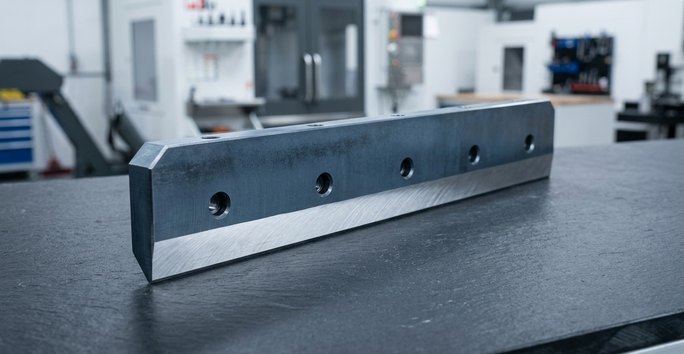 Lames de cisaille et burinsLames de cisaille, burins et poinçons lourds en S7 résistant aux chocs, trempés à 54–58 HRC pour une bonne résistance aux impacts.
-
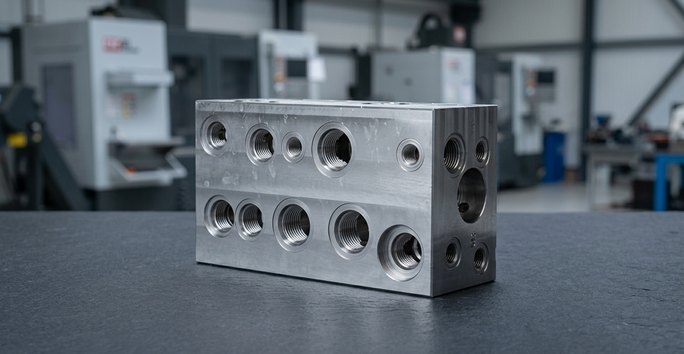 Pièces d'usurePlaques d'usure, rails de guidage et patins de positionnement pour machines d'emballage et équipements d'automatisation.
-
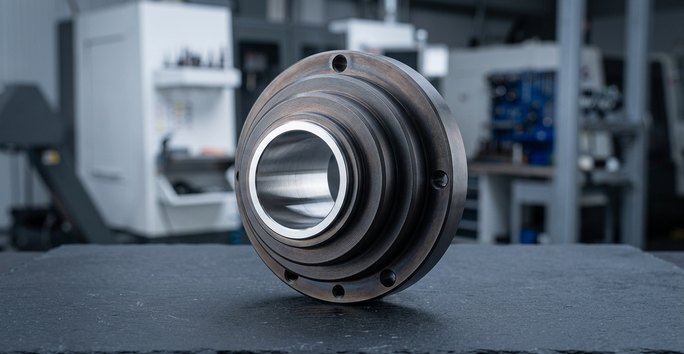 Outillage automobileOutillage trempé pour lignes d'emboutissage automobile, ainsi que filières d'extrusion H13 et inserts d'outillage pour travail à chaud.
Options de finition pour les pièces en acier à outils
Usinage CNC plus traitement thermique, revêtement ou polissage, coordonnés par DEK sur les pièces que nous usinons.
Besoin d'une nitruration pour le H13 ? Demandez une gamme à nos ingénieurs.
-
 Traitement thermiqueLe plus populaireUsinage CNC + trempe et revenu, passage sous zéro pour le D2 ; test Rockwell sur chaque lot.Demander un devis
-
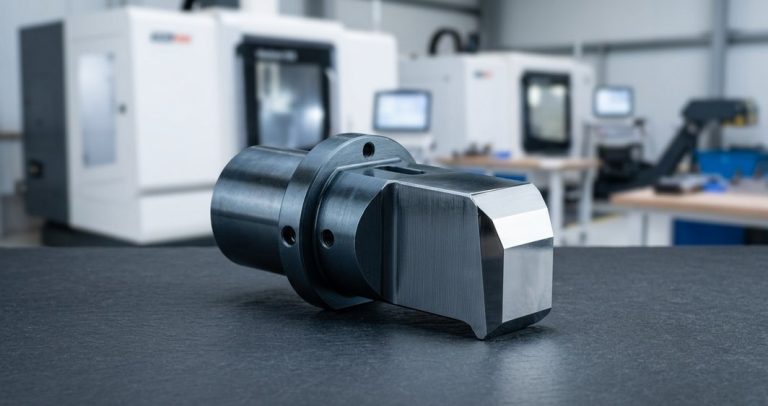 Revêtement PVDLe plus populaireUsinage CNC + revêtement PVD appliqué sur les poinçons et pièces d'usure en acier à outils finis.Demander un devis
-
 Oxydation noireLe plus populaireUsinage CNC + finition par oxydation noire sur les pièces et montages en acier à outils usinés.Demander un devis
-
 PolissageLe plus populaireUsinage CNC + polissage des surfaces d'inserts de moule H13 lorsque la pièce moulée l'exige.Demander un devis
FAQ sur l'usinage de l'acier à outils
Questions des ingénieurs sur les travaux en état trempé, recuit et spécifiques à chaque nuance.
Autres matériaux
-
 Acier alliéNuances d'acier allié 4140, 4340, 8620, 4130 et A514 pour arbres, engrenages et pièces structurelles nécessitant une meilleure résistance à la fatigue que l'acier au carbone ordinaire.En savoir plus
-
 LaitonLaiton de décolletage C260, C360 et Cz121 usiné pour raccords, pièces de robinetterie, engrenages et connecteurs, du prototype à la production en série.En savoir plus
-
 BronzeBronze phosphoreux C544, C841 fritté, bronze pour paliers 932 et bronze d'aluminium 954 pour bagues, paliers lisses, engrenages, connecteurs et raccords marins.En savoir plus
-
 CuivreCuivre 101 et 110 en stock pour guides d'ondes, barres omnibus, connecteurs et dissipateurs thermiques ; cuivre au béryllium et au tellure usinés sur demande.En savoir plus
-
 InconelSuperalliages au nickel Inconel 600, 625 et 718, usinés pour des pièces aérospatiales, énergétiques, médicales et industrielles exposées à la chaleur et à des environnements chimiques corrosifs.En savoir plus
-
 InvarInvar 36 et alliages de la famille Invar à faible dilatation, coefficient de dilatation d'environ 1,2 ppm/°C, usinés pour supports optiques, fixations pour semi-conducteurs et outillage de mesure.En savoir plus
-
 MagnésiumLe métal structurel le plus léger en usage industriel. AZ31B, AZ61B et AZ91D usinés avec des contrôles de sécurité incendie sur les copeaux et le liquide de coupe pour les pièces critiques en poids.En savoir plus
-
 Acier douxAcier à bas carbone 1018, à moyen carbone 1045 et de décolletage 1215 et 12L14 : acier économique pour arbres, supports, goupilles, bagues et engrenages.En savoir plus
-
 TitaneTitane Grade 1, Grade 2 et Grade 5 (Ti-6Al-4V), fraisé, tourné et découpé par électroérosion pour des pièces aérospatiales, médicales, robotiques et pour semi-conducteurs. Sans quantité minimale.En savoir plus
-
 Acier au tungstèneNuances de tungstène et de carbure de tungstène (YG6, YG8, YG10X, YG15, YL10.2) pour pièces d'usure, matrices, poinçons et blindages, fraisées, tournées, usinées par électroérosion et rectifiées.En savoir plus
-
 Aluminium6061, 6063, 5083 et 5052 en stock pour supports, boîtiers, pièces marines et de manutention de fluides, tenus à ±0.005 mm sur les portées critiques d'ajustement, sans quantité minimale.En savoir plus
-
 Acier inoxydable303, 304, 316L, 17-4PH et duplex 2205 usinés pour des pièces médicales, robotiques, pour semi-conducteurs et aérospatiales, du prototype à la production, ±0.005 mm.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








