









Services d'électroérosion par enfonçage de précision
Les services d'électroérosion par enfonçage de DEK creusent des cavités borgnes, des nervures profondes et des angles internes vifs dans l'acier à outils trempé et le carbure, avec une tolérance typique de ±0.01mm. Sans quantité minimale et délais de prototypage de 3 jours.
-
±0.005mm
Caractéristiques critiques
-
3 jours
Prototype le plus rapide
-
Ra 0.15 μm
Finition la plus fine
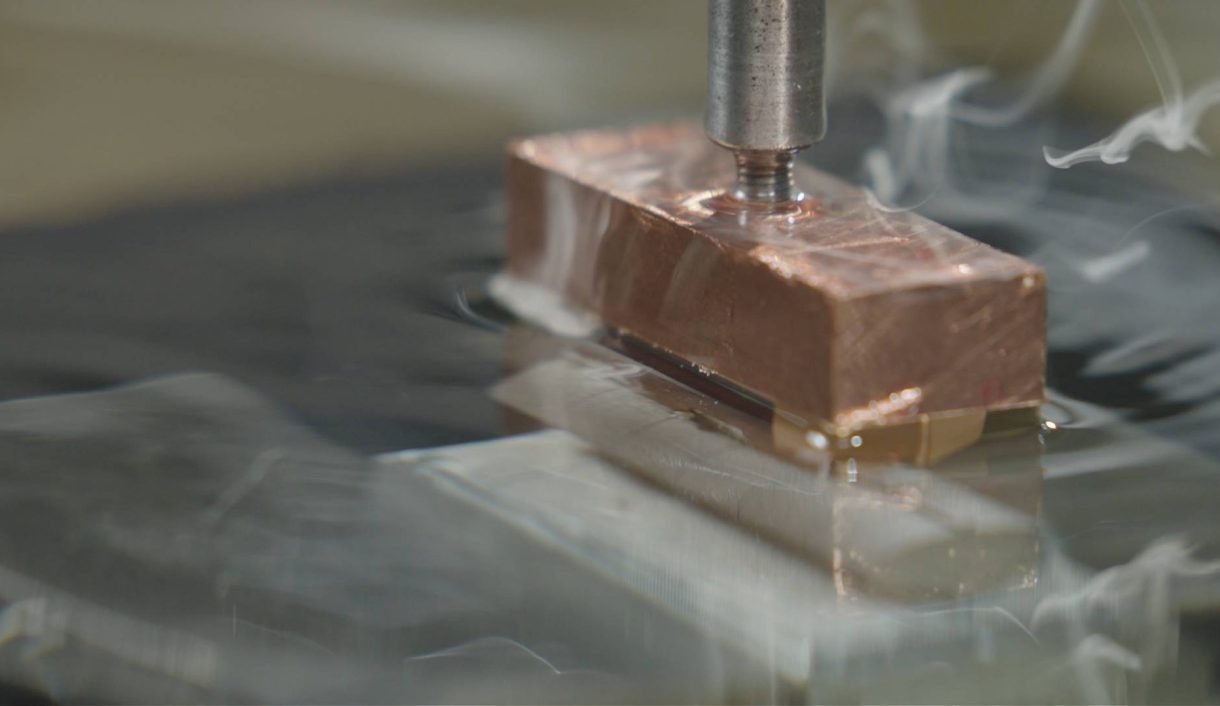

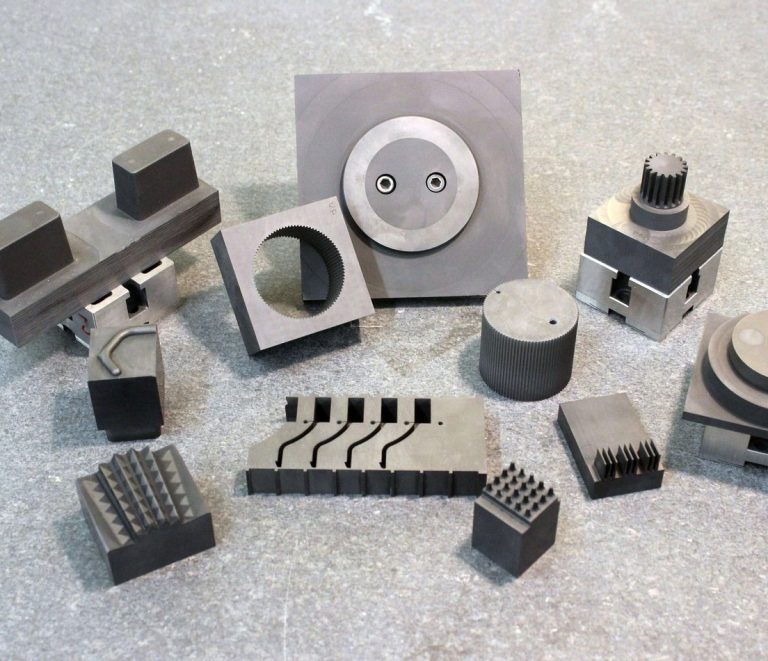
Électroérosion par enfonçage sur mesure pour moules, matrices et outillage
L'électroérosion par enfonçage, aussi appelée enfonçage par électrode, érode une pièce conductrice à l'aide d'une électrode profilée, sans contact ni contrainte induite. Les mécanismes d'étincelle, d'usure et de rinçage sont expliqués dans Le guide complet de l'électroérosion par enfonçage.
DEK la met en œuvre pour les moulistes, les outilleurs de l'aérospatiale et du médical, et tous ceux qui finissent de l'acier à outils trempé ou du carbure après traitement thermique, avec plus de 20 ans d'expérience en usinage de précision. Les formes traversantes passent généralement par nos services d'électroérosion à fil; tous les procédés relèvent de nos services d'usinage par électroérosion.
Pourquoi choisir DEK pour l'électroérosion par enfonçage
Une opération d'usinage de précision complète derrière chaque cavité érodée par électrode, d'un simple insert de moule à un jeu complet.
-

Qualité certifiée
Certifié ISO 9001, AS9100D et ISO 13485 (via TUV), chaque cavité passant par les contrôles IQC, IPQC, FAI, OQC, SPC et CAPA.
-

Éprouvé à grande échelle
L'électroérosion par enfonçage s'inscrit dans une opération qui usine plus de 1,2 M de pièces par an pour plus de 2300 clients OEM dans le monde.
-

Livraison dans les délais
Un taux de livraison dans les délais supérieur à 98,6 %, les commandes de prototypes étant expédiées en aussi peu que 3 jours une fois la production lancée.
-

Usinage par électroérosion à la demande
Sans quantité minimale : un seul insert de moule suit la même chaîne d'inspection qu'un jeu complet de cavités de production.

Électrodes fabriquées en interne
Les électrodes en cuivre sont usinées en interne, et ce travail est inclus dans le délai de prototypage de 3 jours annoncé pour la pièce finie, et non facturé séparément. Consultez un ingénieur en électroérosion par enfonçage avant de valider le plan.


Capacités des services d'électroérosion par enfonçage
Configuration des axes, précision, matériaux trempés et travail des électrodes : les spécifications clés de chaque opération d'électroérosion par enfonçage chez DEK.
Électroérosion par enfonçage vs électroérosion à fil et fraisage CNC
Choisissez l'électroérosion par enfonçage lorsque la forme doit rester en aveugle. Pour les formes débouchantes, consultez le guide de l'électroérosion à fil.
| Critères | Ce procédéÉlectroérosion par enfonçage | Électroérosion à fil | Fraisage CNC |
|---|---|---|---|
| Idéal pour | Cavités en aveugle, rainures de clavette, nervures | Lumières, dents d'engrenage, profils | Formes accessibles aux outils |
| Géométrie de la forme | Fond fermé, s'arrête à une profondeur | Traverse la pièce | Formes ouvertes et accessibles |
| Angles internes | Vifs | Profils contourés | Limité par le rayon d'outil |
| Acier à outils trempé | Oui, après traitement thermique | Formes débouchantes | Usure rapide des outils |
| Aluminium | Formes en aveugle uniquement | Formes débouchantes | Privilégié, se coupe facilement |
| Choisir quand | Découpe débouchante impossible | Découpes débouchantes plus rapides et économiques | Géométrie tendre et accessible |
Secteurs que nous servons
Électroérosion par enfonçage pour les moulistes, les outilleurs de l'aérospatiale et du médical, et l'outillage de turbines et de moteurs en alliages à haute température.
-

Aérospatiale
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialeSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres de prototype et de production en petite à moyenne série en aluminium, acier allié 4140 et 4340, inoxydable et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhenseur en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavures.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, barres omnibus, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inoxydable, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inoxydable 316, bronze et bronze d'aluminium, choisis d'abord pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlaques de préhenseur, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec outillages conservés pour les séries répétées.En savoir plus
-
 ConstructionSupports structurels, quincaillerie d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteur, arbres, corps de buses de pulvérisateur et supports de capteurs en fonte, acier et inoxydable pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtier et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseur et raccords hydrauliques en acier allié trempé, bronze et inoxydable pour résister à la poussière et aux vibrations.En savoir plus
Caractéristiques de moules et matrices que nous réalisons par électroérosion
L'électrode s'enfonce à la profondeur voulue et s'arrête, atteignant des géométries que les outils de fraisage ne peuvent usiner sans déformation ni limite de rayon.
-

Cavités borgnes
Cavités de moules et de matrices à fond fermé, érodées à la profondeur voulue sans toucher au reste de la pièce.
-

Rainures de clavette borgnes
Rainures de clavette borgnes usinées à la profondeur voulue là où une découpe traversante n'est pas acceptable ou pas possible sur la pièce finie.
-

Nervures profondes et étroites
Nervures étroites nécessitant un fond fermé, formées par l'électrode en une seule plongée, sans limite d'accessibilité de l'outil.
-

Parois minces
L'érosion sans contact évite les déformations que le fraisage provoque sur les parois minces en acier à outils et en carbure.
-

Angles internes vifs
Angles intérieurs affranchis des limites de rayon d'outil du fraisage, pour les composants de moules.
-
Cavités de moules texturées
Surfaces de cavités et poches texturées pour la fabrication de moules, avec une finition jusqu'à Ra 0,15 μm.
Défis courants que nous relevons
-
Pièces après traitement thermique
L'acier à outils trempé et le carbure sont finis après traitement thermique, lorsque les outils de coupe conventionnels s'usent vite ou ne coupent plus.
-
Réparation de trous endommagés
Les alésages et parois de cavités usés ou endommagés sont repris sur place sans altérer la forme ni la position d'origine de la pièce.
-
Inserts de moule à l'unité
Sans quantité minimale : un insert suit la même chaîne FAI et OQC qu'un jeu complet ; voir usinage de prototypes.
-
Caractéristiques borgnes dans l'aluminium
L'aluminium s'érode proprement mais est généralement fraisé ; l'électroérosion par enfonçage est réservée aux caractéristiques borgnes inaccessibles au fraisage.
Une qualité certifiée à chaque étape
Chaque opération d'électroérosion par enfonçage est réalisée sous certification ISO 9001, AS9100D et ISO 13485 (via TUV).
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux que nous usinons par électroérosion par enfonçage
Tout métal conducteur s'érode par électroérosion par enfonçage. Voici les alliages trempés et hautes performances que nous traitons le plus souvent.
Matériau non listé ? Consultez un ingénieur en électroérosion par enfonçage
Voir les matériauxComment commander des pièces par électroérosion par enfonçage
FAQ sur l'électroérosion par enfonçage
Des réponses claires sur la précision, les matériaux et ce dont nous avons besoin pour chiffrer votre pièce.
Demander un devis électroérosion par enfonçage
Envoyez un plan STEP, IGES ou PDF avec la matière, l'état de dureté et les dimensions critiques de la cavité pour obtenir un devis validé par un ingénieur.
- Prototypes expédiés en 3 jours seulement
- Sans quantité minimale, d'un insert à un jeu complet
- ±0.01mm typique, ±0.005mm sur demande
- Électrodes en cuivre usinées en interne
- Certifié ISO 9001, AS9100D, ISO 13485
Capacités associées
-
 Raccords de précision à très haute puretéEn savoir plus
-
 Services de pointage de précisionEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








