









Le guide ultime de l'électroérosion par enfonçage

ÉCRIT PAR
Bing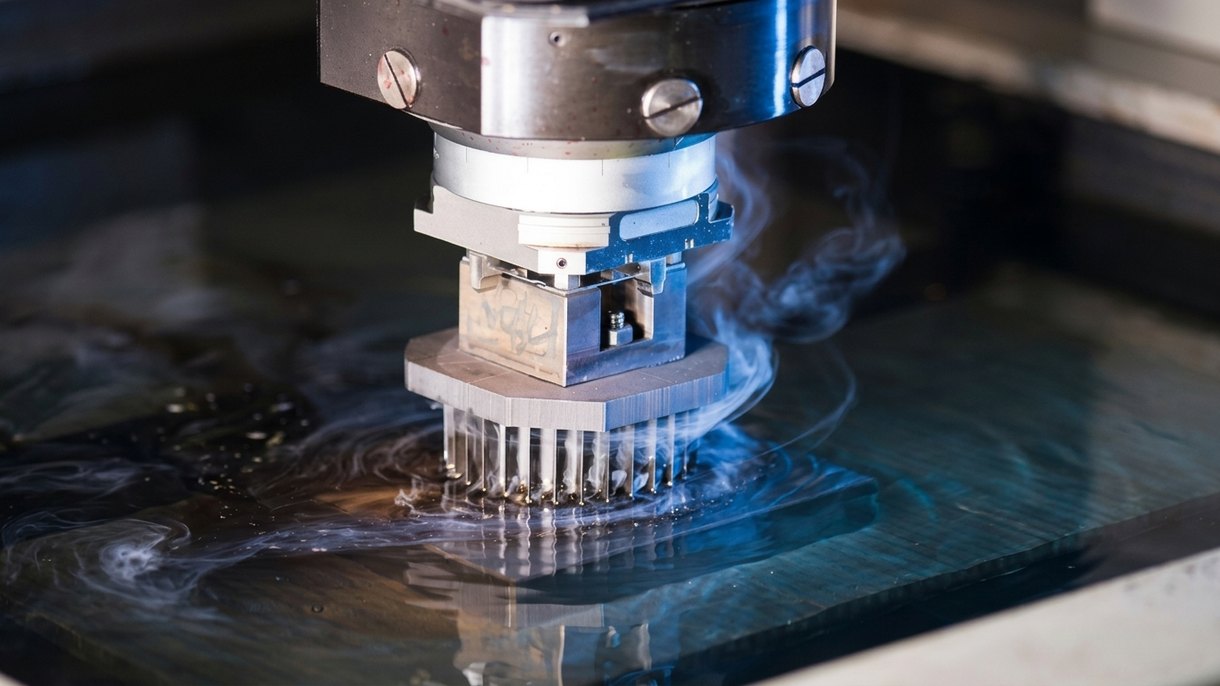
L'électroérosion par enfonçage (EDM, Electrical Discharge Machining) est un procédé d'usinage qui utilise des décharges électriques pour façonner des matériaux conducteurs, principalement des métaux. Elle est largement utilisée dans de nombreux secteurs pour fabriquer avec précision des composants métalliques tels que des matrices et des moules.
Cependant, savoir quand et comment utiliser au mieux une machine d'électroérosion par enfonçage peut s'avérer difficile. De nombreux facteurs doivent être soigneusement pris en compte, notamment le choix du matériau de l'électrode, le débit du fluide diélectrique, les exigences de qualité des finitions de surface, le contrôle de l'entrefer ainsi que d'autres paramètres importants propres à l'application concernée.
C'est pourquoi cet article de blog vise à offrir un aperçu facile à comprendre de « Une introduction de base à l'électroérosion par enfonçage », afin que vous puissiez mieux cerner quand vous pourriez avoir besoin de ce type sophistiqué de technologie d'usinage.
Découvrez comment vos projets pourraient en bénéficier en termes d'efficacité et de précision !
Qu'est-ce que l'électroérosion par enfonçage ?
L'électroérosion par enfonçage, ou Electrical Discharge Machining, est un procédé d'usinage des métaux qui utilise des étincelles électriques pour éroder la matière et créer des moules, des matrices et des pièces.
La différence essentielle entre l'électroérosion par enfonçage et les autres procédés d'usinage réside dans le fait qu'elle repose sur un courant électrique à haute tension pour enlever la matière sans contact direct.
Cela signifie qu'aucun outil de coupe physique n'est nécessaire. À la place, une électrode en graphite forme un « positif » de la cavité dans laquelle les étincelles arrachent des fragments de matière brute. L'entrefer entre eux est très faible (en moyenne seulement un dixième de millimètre de large), ce qui évite toute déformation ou fusion due à une accumulation excessive de chaleur pendant le traitement.
De plus, comme aucun outil de coupe physique n'est utilisé, votre équipement s'use moins que dans les méthodes d'usinage traditionnelles – ce qui signifie plus de production pour moins de coûts !
Comment fonctionne l'électroérosion par enfonçage ?
Le procédé d'électroérosion par enfonçage, communément appelé électroérosion (EDM), combine une électricité à haute tension et un liquide isolant pour produire des pièces d'une précision extrême. Voici un aperçu du processus :
- La pièce à usiner, généralement en métal ou en matériau conducteur, est immergée dans un fluide diélectrique (généralement de l'huile ou de l'eau déminéralisée) pour éviter les arcs et évacuer les débris.
- Un outil ou une électrode est façonné selon les caractéristiques souhaitées et relié à l'alimentation électrique. La pièce à usiner est également reliée à l'alimentation électrique.
- L'électrode et la pièce à usiner sont rapprochées sans se toucher. Le faible espace entre elles est rempli de fluide diélectrique.
- Une différence de potentiel est appliquée entre l'électrode et la pièce à usiner. Une décharge électrique ou étincelle se produit dans l'entrefer lorsque la tension est suffisamment élevée.
- Les étincelles à haute énergie générées lors de la décharge vaporisent ou érodent une petite quantité de matière sur l'électrode et sur la pièce à usiner. Le fluide diélectrique contribue à refroidir le processus et à évacuer les particules érodées.
- L'électrode est contrôlée et guidée avec précision sur la pièce à usiner pour suivre la trajectoire souhaitée et créer la forme désirée.
- Le fluide diélectrique est continuellement mis en circulation pour maintenir un entrefer constant, évacuer les débris et refroidir la zone d'usinage.
- L'électroérosion par enfonçage est reconnue pour sa capacité à créer des formes complexes et précises avec une grande exactitude. Le processus peut être affiné pour obtenir la finition de surface souhaitée.
Quels sont les avantages et les inconvénients de l'électroérosion par enfonçage ?
Après avoir compris les subtilités opérationnelles de l'électroérosion par enfonçage, passons en revue ses avantages et ses inconvénients, essentiels à prendre en compte pour les ingénieurs.
Cette technologie présente des avantages uniques tout en comportant certaines limites. Voici un récapitulatif clair de chacun, présenté de manière concise pour une consultation rapide et une meilleure lisibilité.
| Avantages | Inconvénients |
|---|---|
| L'électroérosion par enfonçage découpe facilement les matériaux difficiles. Nécessite peu ou pas de polissage après traitement. Découpe avec précision les matériaux minces sans déformation. Procédé efficace qui augmente le débit de production. Traite efficacement toutes les duretés de matériaux. L'usure de l'électrode est minimale, ce qui prolonge sa durée de vie. Crée des caractéristiques de taille micrométrique avec une grande précision. Le procédé sans contact élimine les contraintes mécaniques. | Les découpes sur toute l'épaisseur nécessitent un bord ou un trou préalable pour démarrer. Plus lent que certains autres procédés d'usinage pour l'enlèvement de matière en volume. Une configuration complexe peut nécessiter des opérateurs qualifiés. Coûts d'exploitation plus élevés que l'usinage conventionnel. Le taux d'enlèvement de matière peut être faible pour les pièces de grande taille. La fabrication des électrodes peut être longue et coûteuse. Ne convient pas aux pièces à parois très minces en raison d'un risque de déformation. Risque de fissures de surface en cas d'utilisation dans des conditions non optimales. |
Comment choisir les matériaux pour l'électroérosion par enfonçage ?
Le choix des bons matériaux pour l'électroérosion par enfonçage (EDM) implique de prendre en compte plusieurs facteurs afin de garantir des performances et une efficacité optimales.
Voici quelques facteurs clés à considérer lors de la sélection des matériaux pour l'électroérosion par enfonçage :
Conductivité : L'électroérosion par enfonçage repose sur la conductivité électrique du matériau de la pièce. Les matériaux à forte conductivité électrique, comme le cuivre et le graphite, sont couramment utilisés en électroérosion par enfonçage.
Point de fusion : Le matériau doit avoir un point de fusion élevé pour résister à la chaleur intense générée pendant le processus d'EDM. Les matériaux haute température comme le tungstène et certaines céramiques conviennent souvent à l'électroérosion par enfonçage.
Dureté : Le matériau de la pièce doit être suffisamment dur pour conserver sa forme et ses tolérances pendant l'usinage. Les matériaux durs comme les aciers à outils et les carbures sont couramment utilisés.
Usinabilité : Certains matériaux sont plus facilement usinables par EDM que d'autres. Les matériaux à bonne usinabilité permettent des opérations d'EDM plus rapides et plus efficaces. Le graphite, par exemple, est reconnu pour son excellente usinabilité dans les applications d'EDM.
Résistance à l'usure : Le matériau doit présenter une bonne résistance à l'usure pour supporter le caractère abrasif du processus d'EDM. Les aciers à outils et autres alliages résistants à l'usure sont souvent choisis pour leur durabilité.
Conductivité thermique : Une conductivité thermique élevée aide à dissiper la chaleur générée pendant le processus d'EDM, ce qui prévient l'usure excessive de l'outil et maintient la précision dimensionnelle. Le cuivre et certains alliages sont reconnus pour leur bonne conductivité thermique.
Coût du matériau : Tenez compte du coût de la matière première, car il peut impacter significativement le coût de fabrication global. Il est essentiel de concilier les exigences de performance avec les considérations de coût.
Taille et complexité de la pièce : La taille et la complexité de la pièce usinée peuvent influencer le choix du matériau. Certains matériaux peuvent mieux convenir à des formes ou tailles spécifiques, et la facilité d'usinage de géométries complexes doit être prise en compte.
Exigences de finition de surface : La finition de surface souhaitée de la pièce finale est une considération importante. Certains matériaux peuvent naturellement offrir une finition plus lisse, tandis que d'autres peuvent nécessiter des processus de finition supplémentaires.
Impact environnemental : Tenez compte de l'impact environnemental du matériau choisi, en particulier si vous travaillez dans des secteurs soumis à des réglementations spécifiques ou ayant des objectifs de durabilité.
Matériau de l'électrode-outil : Le matériau utilisé pour l'électrode-outil (généralement en cuivre ou en graphite) doit compléter le matériau de la pièce afin d'obtenir un enlèvement de matière efficace et de minimiser l'usure de l'outil.
Quand avez-vous besoin de l'usinage par électroérosion par enfonçage ?
L'usinage par électroérosion par enfonçage est essentiel pour réaliser des découpes précises dans des métaux difficiles. Il est préféré à l'usinage CNC pour la découpe d'acier à outils car il excelle dans la découpe précise de surfaces difficiles.
Cette méthode est avantageuse pour créer des caractéristiques complexes, comme des nervures minces ou des cavités borgnes, dans des composants métalliques durs avec une précision exceptionnelle.
Dans la fabrication de dispositifs médicaux, l'électroérosion par enfonçage est précieuse pour façonner des formes complexes et très précises difficiles à obtenir avec les méthodes traditionnelles.
Ses applications s'étendent à l'aérospatiale, l'électronique, la joaillerie et le moulage par injection pour le prototypage rapide, offrant une production rentable de pièces précises à partir de matériaux difficiles sans compromettre la qualité.
Différence entre l'électroérosion par enfonçage et l'électroérosion à fil
Ce tableau résume les principales différences entre l'électroérosion par enfonçage et l'électroérosion à fil en termes de type d'électrode, de processus de découpe, d'enlèvement de matière, d'applications, d'adéquation aux formes complexes, de délai de livraison, de polyvalence, de demande industrielle, de dépendance à l'opérateur et d'adéquation au prototypage.
| Caractéristique | L'électroérosion par enfonçage | Électroérosion à fil |
|---|---|---|
| Type d'électrode | Utilise une électrode | Utilise un fil fin en alliage de laiton |
| Processus de découpe | Le fluide diélectrique génère des étincelles de courant | Les fils CNC recoupent continuellement la forme existante |
| Enlèvement de matière | La matière est pulvérisée | La matière est découpée par le fil |
| Application | Moulage, outils, haute précision | Opérations de rainurage rapides et précises |
| Formes complexes | Adapté aux formes complexes avec bords profonds ou petits trous | Adapté aux formes géométriquement complexes |
| Délai de livraison | Haute précision obtenue rapidement | Délai plus court pour les composants prototypes ou de série |
| Polyvalence | Électrodes sur mesure pour formes complexes | Guidé par des coordonnées absolues pour plus de précision |
| Demande industrielle | Recherché pour les applications de précision | Très recherché dans les exigences industrielles modernes |
| Dépendance à l'opérateur | Nécessite des opérateurs qualifiés | Dépendance réduite à l'opérateur grâce au contrôle CNC |
| Adaptation au prototypage | Adapté aux prototypes de haute précision | Production rapide de prototypes géométriquement complexes |
Quelle est la principale similitude entre l'électroérosion par enfonçage et l'électroérosion à fil ?
L'électroérosion par enfonçage et l'électroérosion à fil partagent une similitude clé : l'utilisation d'un courant électrique ou d'étincelles pour enlever la matière de la pièce.
Les deux méthodes consistent à immerger une électrode dans un fluide isolant pour générer des étincelles qui érodent le métal.
Ce point commun permet leur application dans la fabrication de moules, le découpage à l'emporte-pièce, l'outillage rapide et la création de formes complexes comme les nervures profondes et les cavités borgnes.
Applications de l'électroérosion par enfonçage
Ce procédé d'usinage est généralement utilisé pour des formes et cavités très précises et complexes dans des matériaux difficiles à usiner tels que l'aluminium, l'acier inoxydable et les aciers au carbone trempés, ce qui le rend idéal pour créer des matrices d'estampage métallique, des moules d'injection plastique et d'autres composants complexes.
Poursuivez votre lecture pour en savoir plus sur les applications de production courantes de l'électroérosion par enfonçage.
Fabrication de moules : L'électroérosion par enfonçage est couramment utilisée en fabrication de moules pour produire des moules complexes et détaillés, garantissant une grande précision dans la reproduction de formes complexes pour le moulage ou la mise en forme de matériaux.
Matrices : Dans la fabrication de matrices, l'électroérosion par enfonçage est employée pour façonner et affiner les matrices avec précision, permettant la production de produits estampés ou formés cohérents et finement détaillés.
Outillage rapide : L'électroérosion par enfonçage est utilisée dans les processus d'outillage rapide où la production rapide et précise d'outils est cruciale, souvent pour le prototypage ou les petites séries de production.
Moules d'injection plastique : La technologie est employée dans la création de moules pour les processus de moulage par injection, garantissant la production de pièces plastiques aux spécifications exactes.
Création de nervures profondes et fines : L'électroérosion par enfonçage excelle dans la réalisation de formes complexes comme les nervures profondes et fines avec une grande précision, permettant la production de composants aux géométries complexes.
Création de cavités borgnes : Les cavités borgnes, qui ne traversent pas la pièce, peuvent être usinées avec précision par électroérosion par enfonçage, ce qui la rend adaptée aux applications nécessitant des formes fermées.
Création de rainures de clavette borgnes : L'électroérosion par enfonçage est employée pour fabriquer des rainures de clavette borgnes, qui sont des gorges encastrées servant à fixer des clavettes dans les composants mécaniques. La méthode garantit une formation précise et maîtrisée de la rainure de clavette.
Cannelures internes : Les cannelures internes, utilisées pour transmettre le couple dans les arbres et les engrenages, peuvent être usinées efficacement par électroérosion par enfonçage, garantissant un haut degré de précision des profils de cannelures au sein d'une pièce.
Quels secteurs ont besoin de l'électroérosion par enfonçage ?
L'électroérosion par enfonçage est une technologie largement utilisée dans de nombreux secteurs, en particulier ceux impliqués dans la fabrication métallique complexe. Voici pourquoi elle est essentielle dans divers secteurs :
Fabrication de moules et de matrices : l'électroérosion par enfonçage est cruciale pour créer des moules et matrices complexes avec une grande précision et des détails fins. Les moules servent au moulage par injection plastique ou les matrices à l'estampage métallique.
Aérospatial : L'industrie aérospatiale exige des composants de haute précision, et l'électroérosion par enfonçage garantit la précision de mise en forme et de finition des pièces. Elle est utilisée pour la fabrication de pales de turbine, de composants de moteur ou de pièces complexes pour aéronefs.
Médical : L'électroérosion par enfonçage est essentielle pour fabriquer de petits composants complexes requis dans les dispositifs médicaux avec des tolérances serrées. Elle est utilisée pour produire des composants de stimulateurs cardiaques, d'instruments chirurgicaux ou d'implants orthopédiques.
Électronique : L'électroérosion par enfonçage permet de créer des formes précises et complexes pour les composants électroniques, garantissant une fonctionnalité optimale. Elle peut fabriquer des pièces complexes pour la microélectronique, les connecteurs ou les petits capteurs.
Automobile : L'industrie automobile fait appel à l'électroérosion par enfonçage pour l'usinage de précision de pièces complexes avec des tolérances serrées. Elle peut réaliser des moules pour pièces automobiles, tels que des composants de moteur ou des pièces de transmission.
Joaillerie : L'électroérosion par enfonçage est employée pour créer des motifs complexes et détaillés en joaillerie, offrant une grande précision dans la mise en forme des métaux précieux. Elle sert à fabriquer des bijoux fins aux motifs délicats ou aux designs complexes.
Conclusion
L'électroérosion par enfonçage est une technologie d'usinage essentielle utilisée dans diverses industries en raison de sa capacité à produire efficacement des détails précis et complexes. Elle peut être appliquée à la création de moules métalliques, de matrices, d'outils, d'outillage rapide, de moules d'injection plastique et de cannelures internes.
Grâce à sa capacité de perçage sans contact et à sa flexibilité pour les formes complexes tout en maintenant la précision, l'électroérosion par enfonçage restera un outil prisé pour les applications de précision pendant de nombreuses années.

ÉCRIT PAR
Bing supervise la production quotidienne, couvrant la planification, la coordination des flux de travail et le contrôle de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles similaires
-
 Le guide ultime du laiton pour l'électroérosion à fil
-
 Guide des contacts de batterie
-
 Acier allié ou acier au carbone : lequel choisir ?
-
 Le guide du débutant sur le vilebrequin et l'arbre à cames
-
 Chanfrein ou biseau : comprendre leurs différences
-
 Perçage, alésage et alésage de finition : comparaison détaillée
-
 Aluminium 2024 vs 6061 : lequel choisir ?
-
 Température de transition vitreuse des polymères : le guide complet
-
 Le guide complet de l'usinage CNC de l'acrylique

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








