









Perçage, alésage et alésage de finition : comparaison détaillée

RÉDIGÉ PAR
Bing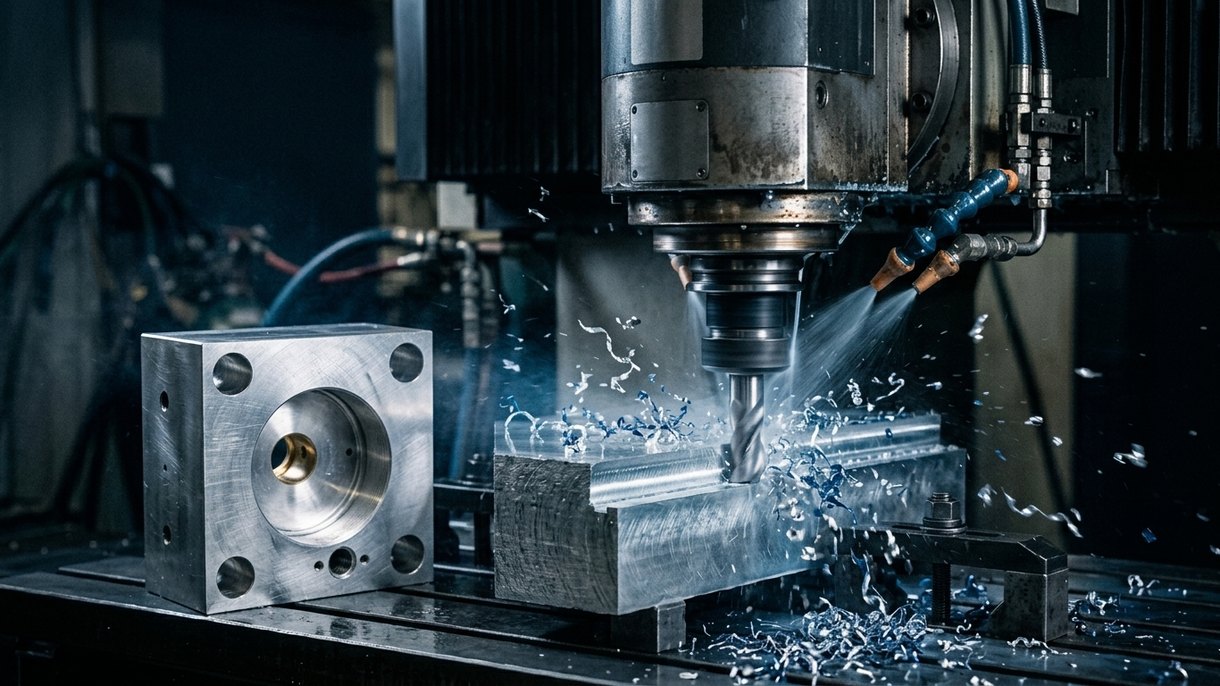
Le perçage, l'alésage et l'alésage de finition sont trois techniques d'usinage essentielles en fabrication. Chacune produit ou modifie des trous selon des méthodes spécifiques.
Dans cet article, vous découvrirez les différences entre le perçage, l'alésage et l'alésage de finition, leurs points communs, leurs applications, et comment choisir la meilleure méthode pour réaliser des trous précis.
Qu'est-ce que le perçage ?
Le perçage crée un nouveau trou cylindrique à l'aide d'un outil à coupe frontale en rotation. L'outil est un foret doté de cannelures qui coupent et évacuent les copeaux. Le perçage sert à amorcer la plupart des formes intérieures avant toute étape de finition.
Comparé aux autres méthodes, le perçage est rapide, efficace et économique. Il n'offre ni ajustement parfait ni grande régularité. Considérez-le comme la première passe qui enlève l'essentiel de la matière.
Comment fonctionne le perçage ?
- Poinçonnez le foret perpendiculairement à la surface.
- Réglez la vitesse de broche et l'avance en fonction du matériau.
- Apportez un arrosage centralisé pendant que les cannelures évacuent les copeaux.
- Utilisez le perçage par étapes ou le refroidissement par l'outil pour les trous profonds.
- Affinez et mesurez avant toute opération complémentaire.
Types de perçage
Perçage hélicoïdal
Le perçage hélicoïdal est la technique de perçage la plus courante et la plus répandue. Il utilise un foret à cannelures hélicoïdales qui coupent le matériau tout en évacuant les copeaux de la zone de coupe.
Cette technique donne de bons résultats sur la plupart des métaux, plastiques et composites, ce qui la rend adaptée au perçage polyvalent sur une grande variété de diamètres. Grâce à sa flexibilité, le perçage hélicoïdal est généralement le choix par défaut dans les processus d'usinage.
Perçage de trous profonds
Le perçage de trous profonds s'utilise lorsque la profondeur du trou dépasse dix fois son diamètre. Les forets standard rencontrent alors des difficultés d'évacuation des copeaux et de déviation de l'outil, ce qui peut entraîner des écarts ou une casse d'outil. Pour y remédier, on recourt à des étapes de perçage spécifiques, à des avant-trous et à des systèmes modernes de contrôle du liquide de refroidissement.
Le perçage de trous profonds garantit précision, rectitude et évacuation régulière des copeaux dans des applications telles que la fabrication de moules, l'aérospatiale et le forage pétrolier.
Perçage par canon
Le perçage par canon est un procédé spécialement conçu pour réaliser des trous présentant un rapport longueur/diamètre particulièrement élevé. Ces trous sont réalisés avec des outils à arête unique, dotés de canaux internes de refroidissement destinés à une évacuation rapide des copeaux. Cette technique assure un alignement parfait et une remarquable régularité dans des conditions qui génèrent encore de faibles variations.
Trépanation
La trépanation est une technique de perçage particulière qui retire une couronne de matière tout en laissant un noyau plein. Au lieu de réduire tout le trou en copeaux, la trépanation extrait la matière d'un seul tenant, ce qui permet d'économiser sur le coût des matières premières et de réduire la consommation d'énergie.
Cette technique est idéale pour réaliser des trous de grand diamètre dans des matériaux épais ; elle est généralement appliquée à la fabrication d'équipements sous pression, à la construction navale et aux applications de mécanique lourde.
Avantages et inconvénients du perçage
Le perçage est le meilleur moyen de réaliser des trous. Il prépare les opérations de finition suivantes. Découvrez les compromis ci-dessous :
Avantages
- Ouvre un trou très rapidement.
- Le coût de l'outillage est également le plus faible dans la plupart des cas.
- Compatible avec une large gamme de matériaux.
- Programmation et mise en œuvre simples.
- Une cadence élevée est possible en usinage CNC.
Inconvénients
- Précision et circularité limitées.
- Les finitions de surface sont plus rugueuses que celles obtenues avec des techniques de finition.
- Le fléchissement peut affecter la position réelle.
- Peut nécessiter un alésage ou un alésage de finition par la suite.
Applications du perçage
- Trous pilotes pour la finition, le calibrage et le formage.
- Trous d'espacement pour les fixations et les boulons.
- Canaux pour liquides, liquide de refroidissement et câblage.
- Fabrication en grande série de trous courants.
Qu'est-ce que l'alésage ?
L'alésage agrandit et redresse un trou existant à l'aide d'un outil à pointe unique. Il garantit une dimension, un alignement et une géométrie précis après perçage ou coulée. L'alésage améliore la circularité, la rectitude et le positionnement.
L'alésage peut être réalisé sur des fraiseuses. L'alésage est bien plus lent que le perçage, mais il offre le plus haut degré de contrôle sur le diamètre et l'axe.
Comment fonctionne l'alésage ?
- Commencez par un trou pré-percé ou coulé.
- Engagez une barre d'alésage ou une tête d'alésage équipée d'une plaquette unique.
- Réalisez des passes légères en surveillant la déflexion et le broutement.
- Réglez le décalage pour dépasser le diamètre cible.
- Confirmez l'alignement et la position réelle.
Types d'alésage
Alésage horizontal
Idéal pour les pièces entières qui ne tournent pas. La barre est maintenue et la flexion est maîtrisée.
Alésage vertical
Adapté aux pièces volumineuses et lourdes. Sur les machines verticales, la gravité facilite l'évacuation des copeaux.
Alésage en ligne
Aligne une série de trous alignés en position, généralement réalisé en réparation et pour les équipements lourds.
Alésage en dépouille
Pour un contre-diamètre plus grand, l'alésage en dépouille est souvent utilisé lorsqu'une sortie est nécessaire.
Avantages et inconvénients de l'alésage
L'alésage est l'étape de précision avant la finition ultra-fine. Connaissez ses forces et ses faiblesses.
Avantages
- Aligne et rend concentrique.
- Contrôle précis de la dimension avec réglabilité.
- Améliore la circularité et la rectitude.
- Grand diamètre.
- Trous borgnes et débouchants.
Inconvénients
- Ne peut pas créer un trou dans la masse.
- Plus lent que le perçage pour l'enlèvement de matière.
- Risque élevé de broutement de l'outil sur les longs porte-à-faux.
- Nécessite un réglage et un contrôle qualifiés.
- Le coût de l'outillage augmente avec la profondeur et la taille.
Applications de l'alésage
- Logements de roulements et de bagues.
- Bonne précision dans les carters et les alésages de boîtes de vitesses.
- Caractéristiques du bloc moteur et du cylindre.
- Alésages de grandes vannes et de collecteurs.
- Aligne les machines à carter divisé.
Qu'est-ce que l'alésage de finition ?
L'alésage de finition est une opération de finition multi-arêtes qui permet d'amener un trou déjà réalisé à sa cote avec un état de surface lisse. Il enlève peu de surépaisseur. Lorsque l'ajustement et la finition finaux sont cruciaux, l'alésage de finition devient le choix privilégié.
L'alésage de finition ne peut pas corriger les erreurs de positionnement. De plus, il peut atteindre la cote parfaite. Pour réussir, réduisez donc au minimum les erreurs d'alignement avant l'alésage de finition.
Comment fonctionne l'alésage de finition ?
- Percez petit ou alésez près de la cote au préalable.
- Laissez une surépaisseur constante pour l'outil de calibrage.
- Alignez soigneusement l'outil avec l'axe de perçage.
- Utilisez une avance régulière et une lubrification suffisante.
- Mesurez régulièrement pour confirmer la cote.
Types d'alésoirs
Alésoirs droits
Alésoirs à diamètre constant et cannelures droites. Usage courant pour les trous débouchants et divers matériaux.
Alésoirs pour goupilles coniques
Pour produire des trous coniques destinés aux goupilles coniques. Utiles pour l'alignement avec verrouillage mécanique.
Alésoirs à coquille
Alésoirs de grand diamètre qui se fixent sur un arbre. Économiques pour les grands trous.
Alésoirs réglables
Conception à lames flexibles couvrant une petite plage de dimensions, pratique pour la maintenance et la réparation.
Avantages et inconvénients de l'alésage de finition
L'alésage de finition est l'étape de calibrage final lorsque les variations et la finition comptent. Maîtrisez la qualité de l'entrée pour de meilleurs résultats.
Avantages
- Des tolérances diamétrales très serrées sont maintenues.
- Un excellent état de surface est obtenu.
- Cycle rapide pour un faible enlèvement de matière.
- Bonne durée de vie de l'outil avec lubrifiant.
- Prévisible et reproductible.
Inconvénients
- Ne peut pas produire de trous ni définir précisément la position.
- La surépaisseur peut nécessiter d'être égalisée.
- Il est parfois difficile d'éviter le brûlage dans l'alésage en raison de la chaleur et de l'accumulation de copeaux.
- Inadapté aux coupes interrompues.
- Capacité limitée à corriger les trous non circulaires.
Applications de l'alésage de finition
- Trous de goupilles et de chevilles avec ajustement serré.
- Alésages de précision pour montages, gabarits ou outils.
- Cartes de vannes hydrauliques et pneumatiques.
- Un ajustement précis pour les applications médicales et aérospatiales.
Perçage, alésage et alésage de finition : tableau comparatif
| Critère | Perçage | Alésage | Alésage de finition |
|---|---|---|---|
| Crée un nouveau trou | Oui | Non | Non |
| Objectif principal | Enlèvement rapide de matière | Dimension et géométrie correctes | Dimension finale et état de surface lisse |
| Corrige la position/l'axe | Faible | Élevé | Aucun |
| Tolérance typique* | ±0,10–0,30 mm | ±0,05–0,10 mm | ±0,005–0,020 mm |
| État de surface (Ra) | ~3,2–6,3 µm | ~1,6–3,2 µm | ~0,4–0,8 µm |
| Vitesse | Le plus rapide | Modérée | Rapide, passe légère |
| Coût par trou | Le plus bas | Moyen | Moyen |
| Idéal pour | Nouveaux trous | Alignement + agrandissement | Précision finale |
Quels sont les points communs entre le perçage, l'alésage et l'alésage de finition ?
- Tous sont des procédés de réalisation de trous par enlèvement de matière .
- Tous peuvent être réalisés sur CNC et avec des forets.
- Tous bénéficient d'un serrage rigide et d'un arrosage.
- Vous pouvez les enchaîner dans un même programme.
- Chacun nécessite un bon contrôle des copeaux.
Les différents types de trous
Trou débouchant : Traverse complètement la pièce.
Trou borgne : Se termine avant de déboucher, la profondeur doit être contrôlée de près.
Trou taraudé : Comporte un filetage interne pour fixer des éléments de fixation.
Lamage : Épaulement à fond plat pour loger les têtes de vis.
Trou conique : Généralement, variation de diamètre le long de l'axe pour des goupilles ou des joints.
Quelle est la meilleure méthode de réalisation de trous pour des tolérances serrées ?
Appliquez un enchaînement, pas un procédé unique. La plupart des pièces doivent être pré-percées, puis alésées pour l'alignement, puis alésées de finition à la cote. Dans cet ordre, la géométrie de position et l'état de surface sont maîtrisés. La forme débute au perçage, tandis que l'alésage finalise l'axe et la circularité. Pour cette comparaison précise, l'alésage de finition donnera la cote et l'état de surface exacts après le dimensionnement préalable.
Surépaisseurs pratiques :
- 0,10-0,30 mm de surépaisseur à laisser pour l'alésage de finition des petits trous.
- 0,05 à 0,10 mm par rapport à la cote finale à approcher pour la précision d'alésage.
- Vérifiez le faux rond, la rigidité du serrage et l'arrosage avant la finition.
Conclusion
Vous comprenez désormais la différence entre le perçage, l'alésage et l'alésage de finition, et où chacun est précis. Utilisez le perçage pour la création, l'alésage pour la géométrie et l'alésage de finition pour la cote finale.
Besoin de trous à tolérances serrées sans approximation ? DEK réalise le perçage, l'alésage et l'alésage de finition CNC avec un accompagnement DFM et des délais courts. Partagez vos plans, et nous vous recommanderons la meilleure voie pour le coût, la rapidité et la précision.

RÉDIGÉ PAR
Bing gère la production quotidienne : planification, coordination des flux de travail et pilotage de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles similaires
-
 Magnésium ou titane : comparer les métaux légers
-
 Acier à ressort : types et utilisations
-
 Fly cutters : types, composants et applications
-
 Finition Alodine (film chimique) : guide détaillé du revêtement de conversion au chromate
-
 Le seul guide sur les tiges de forage dont vous aurez jamais besoin
-
 Guide complet du système à canaux chauds
-
 Bronze ou cuivre : quelle est la différence ?
-
 Le guide complet de l'usinage CNC de l'acrylique
-
 Chanfrein vs biseau : comprendre leurs différences

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








