









Services de taraudage CNC de précision
Les services de taraudage DEK réalisent des filets UNC, UNF, métriques et NPT avec une position de filet maintenue à ±0.005 mm. Le taraudage s'exécute dans le même cycle de fraisage ou de tournage que votre pièce, sans quantité minimale.
-
±0.005mm
Position du filet
-
3 jours
Prototype le plus rapide
-
98,6 %+
Livraison dans les délais
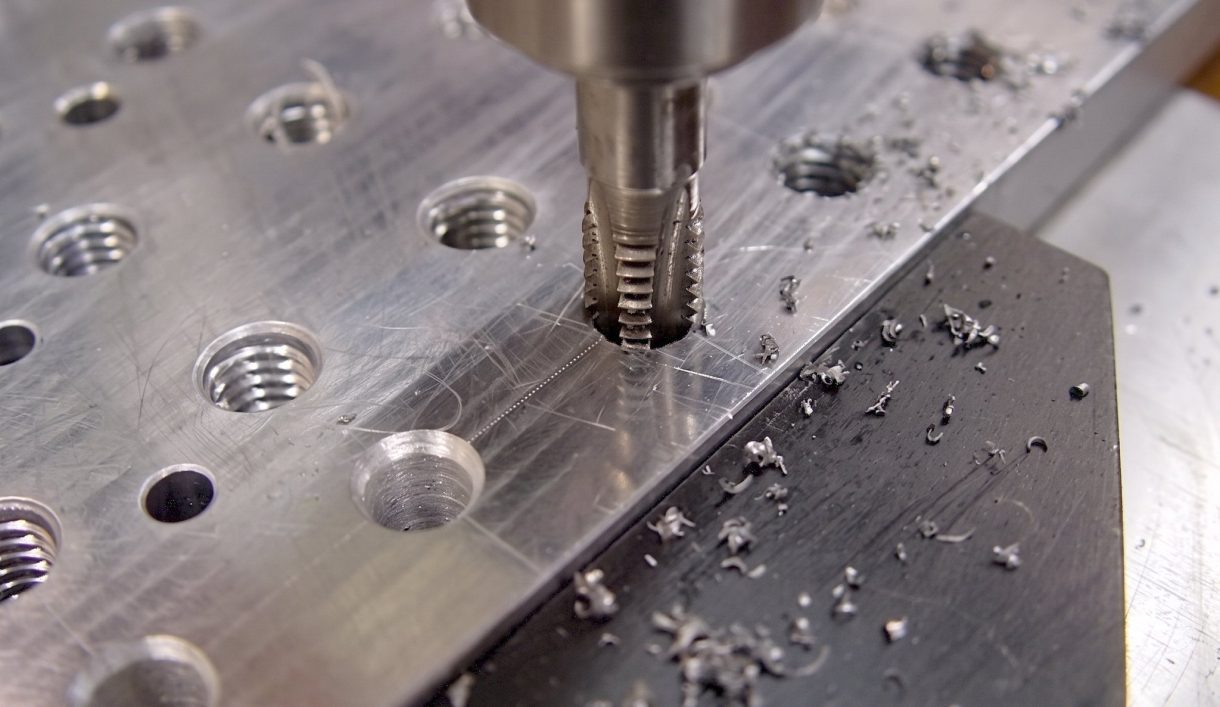

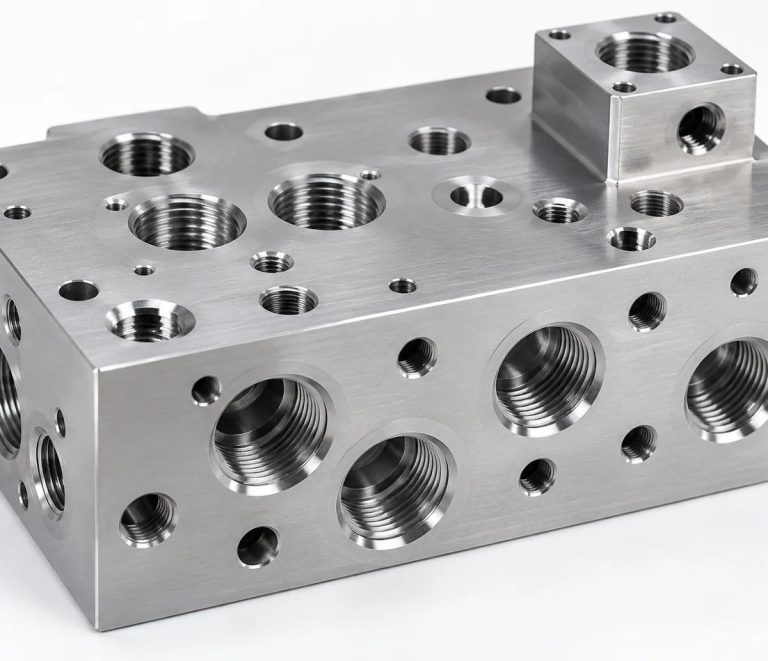
Un taraudage de précision intégré à chaque programme CNC
Le taraudage réalise des filets internes dans une pièce usinée, transformant un simple trou foré en une liaison UNC, UNF, métrique ou NPT pour une vis, un goujon ou un raccord. DEK l'intègre directement dans les mêmes cycles fraisage CNC et tournage CNC 3, 4 et 5 axes qui réalisent le reste de la pièce.
Les trous taraudés sur mesure restent rattachés à la même structure de références que les formes environnantes, sans étape de manutention supplémentaire ajoutant une accumulation de tolérances ou un risque sur les délais. Un prototype unique et une série de 5 000 unités bénéficient de la même programmation et du même contrôle, dans le cadre de nos services d'usinage CNC.
DEK : votre fournisseur de taraudage sur mesure
Le taraudage n'est jamais sous-traité chez DEK : les filets sont programmés, usinés et contrôlés en interne, au même titre que toutes les autres formes.
-

Documentation certifiée
ISO 9001, ISO 13485 et AS9100D, obtenues par TUV. Certificats matière, enregistrements en cours de fabrication et rapports FAI accompagnent chaque trou taraudé.
-

Plus de 20 ans d'usinage
DEK usine plus de 1,2 M de pièces critiques par an pour plus de 2 300 clients OEM dans le monde, avec des filetages sur presque chaque programme.
-

Livraison fiable
Un taux de livraison dans les délais supérieur à 98,6 %, car le taraudage s'exécute dans le même cycle que la pièce plutôt que dans une étape sous-traitée séparée.
-

Sans quantité minimale, prototypes rapides
Sans quantité minimale. Les prototypes avec trous taraudés sont expédiés en 3 jours seulement, et le même procédé de taraudage se poursuit en production.

Devis validés par un ingénieur
Un ingénieur examine vos spécifications de filetage et renvoie un devis sous 6 heures pour la plupart des pièces. La profondeur de filet requise est confirmée lors de la revue du plan, et les conceptions validées passent en production sans nouveau cycle de devis.


Capacités d'usinage de filets CNC
Le standard de filet, le type de trou, la classe d'ajustement, le contrôle et le délai déterminent chacun une stratégie de taraudage différente. Voici comment DEK les traite.
Filetages taraudés sur pièces fraisées ou tournées
Le taraudage s'ajoute au procédé qui réalise la géométrie de base : fraisage pour les pièces prismatiques, tournage pour les pièces à symétrie de révolution nécessitant des orifices filetés.
| Critère | Ce procédéServices de taraudage | Fraisage CNC | Tournage CNC |
|---|---|---|---|
| Rôle | Réalise les filetages internes | Réalise la géométrie de base | Réalise la géométrie de base |
| Idéal pour | Vis, goujons, raccords | Boîtiers, supports, plaques | Arbres, bossages |
| Positionnement du filetage | Même référence que la pièce | Trous sur faces 3, 4 et 5 axes | Orifices axiaux ou radiaux |
| Tolérance critique pour l'ajustement | ±0.005 mm | ±0.01 mm sur surfaces 5 axes | Ajustements arbre-alésage à ±0.005 mm |
| Manipulation supplémentaire | Aucune, même cycle | Taraudage dans le cycle de fraisage | Taraudage dans le cycle de tournage |
Secteurs qui font appel aux pièces taraudées
Les filetages apparaissent sur les pièces de cabine et de structure aéronautiques, les dispositifs médicaux, la robotique, les équipements pour semi-conducteurs et les composants d'automatisation.
-

Aéronautique
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AéronautiqueSupports, matériels de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres de prototype et de petite à moyenne série en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec fraisage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavures.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les portées de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, jeux de barres, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlateaux de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les séries répétées.En savoir plus
-
 ConstructionSupports structurels, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Défis du taraudage selon le matériau
La qualité du filetage dépend de l'écrouissage du matériau, de sa fragilité sur les parois minces et de sa réaction à la chaleur du taraudage.
-

Taraudage de l'aluminium
Les 6061, 6063, 5083 et 5052 se coupent rapidement avec un faible risque de casse de taraud, courants pour les boîtiers en aluminium légers.
-

Taraudage de l'acier inoxydable
Les 17-4PH et 316LVM s'écrouissent rapidement, c'est pourquoi l' inox reçoit une vitesse et un liquide de coupe maîtrisés pour éviter le grippage.
-

Filetages dans le titane
Le Ti-6Al-4V a une faible conductivité thermique qui concentre la chaleur sur l'arête de coupe, c'est pourquoi le titane nécessite des avances plus lentes.
-

Filetages dans le PEEK
Le PEEK est dimensionnellement stable sous charge et se taraude proprement, sans les problèmes de fusion-reformage des plastiques plus tendres.
Défaillances de filetage que nous prévenons
-
Tarauds cassés dans les trous borgnes
Les copeaux piégés dans un trou borgne cassent les tarauds et arrachent les filets. Une évacuation maîtrisée des copeaux et un taraud à fond de filet maintiennent une profondeur utile près du fond.
-
Grippage dans l'inox
L'inox s'écrouit rapidement au niveau du taraud. Une vitesse de coupe et un liquide de coupe maîtrisés gardent le filet propre et le taraud intact.
-
Arrachement des filets dans le PTFE
Le PTFE tendre arrache les filets s'il est mal taraudé, c'est pourquoi la géométrie du taraud et la vitesse sont choisies pour l'éviter.
-
Filetages hors axe
Un trou taraudé qui dérive par rapport à la référence est une défaillance sur le terrain. L'usiner sur la référence de la pièce et la vérification CMM maintiennent la coaxialité à ±0.005 mm.
Usinage certifié ISO pour les filetages
Chaque trou taraudé est documenté selon ISO 9001, ISO 13485 et AS9100D, obtenues par TUV.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux pour pièces taraudées
Le matériau change le type de taraud et les paramètres de coupe, pas le contrôle appliqué. Le taraudage des plastiques exige sa propre géométrie de taraud et sa propre vitesse.
Cuivre et plastiques
Besoin d'un autre alliage ou polymère ? Parcourir la liste complète des matériaux
Voir les métauxComment commander des pièces taraudées sur mesure
FAQ sur les services de taraudage
Coût, tolérance de filetage, trous borgnes et délais pour les pièces taraudées.
Demander un devis de services de taraudage
Envoyez votre plan avec les indications de filetage et le matériau de base. DEK chiffre le taraudage dans le cadre du travail d'usinage complet, sans étape de sous-traitance séparée.
- Devis validé par un ingénieur sous 6 heures
- Filetages UNC, UNF, métriques, BSW et NPT
- Trous borgnes et débouchants, ajustement 2B ou 3B
- Prototypes en 3 jours minimum
- Sans quantité minimale
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de perçage de précision sur aléseuseEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus
-
 Services d'électroérosion par enfonçage de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








