









Services de rectification de précision
Les services de rectification de précision de DEK garantissent ±0.002 mm et Ra 0.2–0.4 µm sur les arbres, plaques et alésages trempés. La rectification est réalisée en interne après l'usinage et le traitement thermique, dans une seule commande.
-
±0.002 mm
Tolérance de rectification
-
Ra 0.05 µm
Finition par rodage
-
6 heures
Examen par un ingénieur
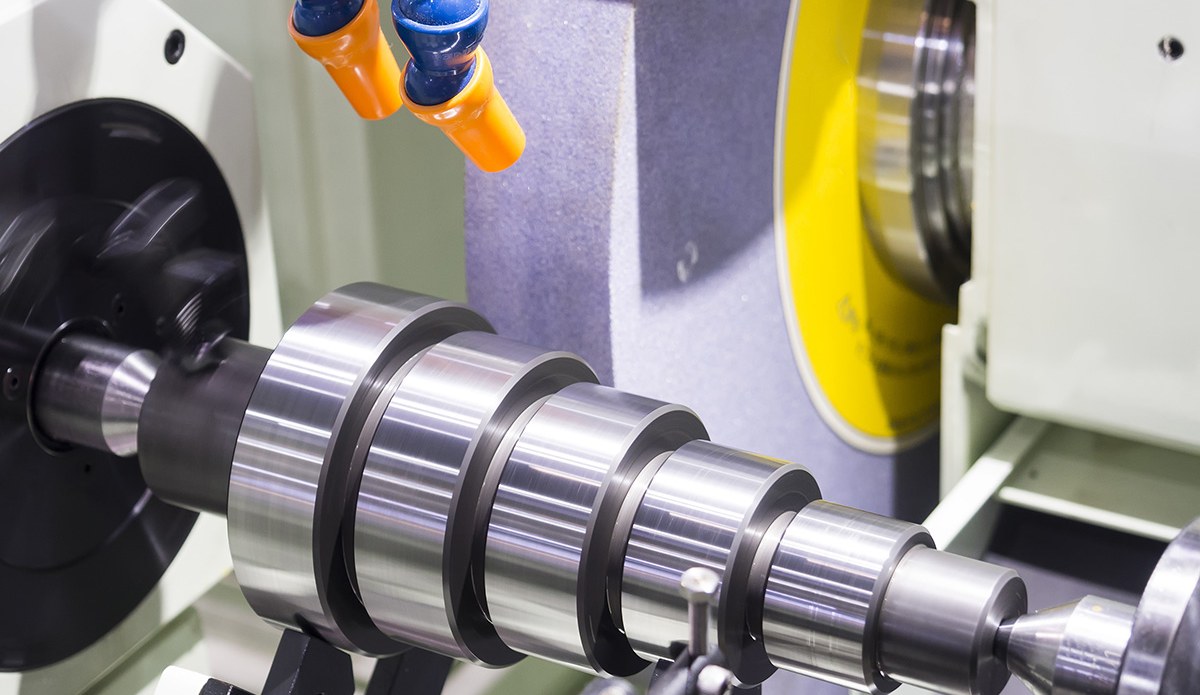

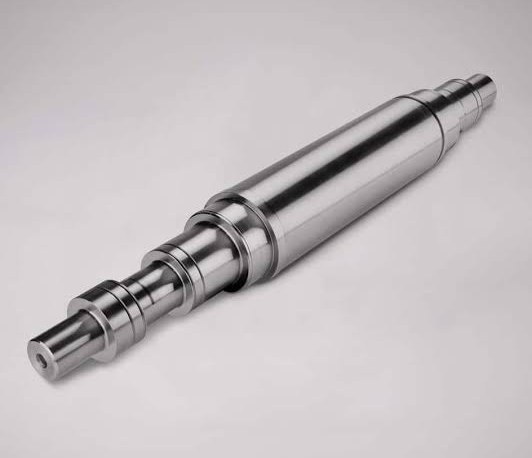
Services de rectification CNC pour pièces trempées
La rectification finit les formes que le fraisage CNC et le tournage CNC ne peuvent pas réaliser : arbres et plaques en acier trempé, plaquettes carbure, alésages ronds à 0.002 mm près et faces d'étanchéité à Ra 0.2 µm. Les pièces au-delà d'environ 45 HRC sont usinées avec surépaisseur, trempées, puis rectifiées aux cotes.
Rectification plane, cylindrique, sans centre, intérieure/extérieure et de coordonnées, ainsi que pierrage et rodage, sont réalisés en interne sur les pièces que nous usinons. Sans quantité minimale, devis examiné par un ingénieur sous 6 heures et rectification planifiée dans la même commande que votre usinage CNC et traitement thermique.
Pourquoi choisir DEK pour vos services de rectification de précision
La rectification n'est pas un service annexe chez DEK : elle fait partie de l'atelier depuis le premier jour et suit le même dossier qualité que l'usinage.
-

En interne depuis 2002
DEK a débuté en 2002 par la rectification de broches de noyau, d'éjecteurs et de bagues de guidage de moules ; la rectification reste en interne aux côtés du fraisage, du tournage, du décolletage et de l'électroérosion.
-

Contrôle maîtrisé
Les pièces rectifiées sont contrôlées dans une salle à température régulée sur CMM, appareils de mesure de circularité et de rugosité de surface, avec rapports dimensionnels sur demande.
-

Une commande, un dossier
Usinage, traitement thermique et rectification finale sont réalisés sous un seul dossier qualité et un seul devis, de la matière première aux cotes rectifiées finales.
-

Sans quantité minimale, plus de 2 300 clients
Sans quantité minimale et plus de 2 300 clients dans le monde, avec les certifications ISO 9001:2015, ISO 13485 et AS9100D délivrées par TÜV.

Séquence validée par un ingénieur
Un ingénieur examine chaque plan, choisit la surépaisseur de rectification selon la matière et la déformation attendue au traitement thermique, et confirme la surépaisseur et la séquence avant devis, sous 6 heures pour la plupart des pièces.


Capacités de rectification de précision
Sept procédés de rectification et de finition abrasive, chacun adapté à une géométrie : faces planes, diamètres extérieurs, alésages et motifs de trous.
Rectification vs fraisage, tournage et alésage de coordonnées
Rectifiez lorsqu'une caractéristique est trempée au-delà d'environ 45 HRC, nécessite ±0.002 mm ou un Ra inférieur à 0.4 µm. Consultez ce qu'est la rectification cylindrique pour les bases.
| Critère | Ce procédéRectification de précision | Fraisage CNC | Tournage CNC | Alésage de coordonnées |
|---|---|---|---|---|
| Tolérance typique | ±0.002 mm | ±0.005 mm | ±0.005 mm | ±0.003 mm de position |
| État de surface | Ra 0.2–0.4 µm | Ra 0.8–1.6 µm | Ra 0.8–1.6 µm | Voir la page alésage de coordonnées |
| État du matériau | Trempé, au-delà de 45 HRC | Matériau tendre | Matériau tendre | Matériau tendre |
| Place dans la séquence | Cote finale après trempe | Ébauche, semi-finition | Ébauche, semi-finition | Alésages en matériau tendre |
| Coût relatif | Plus élevé | Plus faible | Plus faible | Plus faible que la rectification de coordonnées |
Pièces rectifiées pour chaque industrie
Des plaques de moules et de matrices aux vérins hydrauliques, composants médicaux et arbres de moteur, les pièces rectifiées sont livrées avec des rapports dimensionnels sur demande.
-

Aérospatiale
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécommunications
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialeSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et production en petite à moyenne série, en aluminium, aciers alliés 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de plaquettes et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les caractéristiques de contact.En savoir plus
-
 TélécommunicationsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports de moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre de rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, barres omnibus, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en acier inoxydable 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés en dossier pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, matériel d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inoxydable pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inoxydable pour résister à la poussière et aux vibrations.En savoir plus
Pièces rectifiées typiques et défis associés
La rectification est indépendante du matériau : la meule est choisie en fonction du matériau, si bien que la même cellule finit arbres, goupilles, plaques et carbure.
-

Arbres et broches
Portées de roulement, épaulements et cônes rectifiés sur arbres de moteurs et de réducteurs, souvent usinés d'abord chez DEK comme arbres sur mesure.
-

Goupilles et calibres
Goupilles éjectrices, de noyau et de positionnement, calibres mâles, calibres bagues et plaques de calibrage tenus à ±0.002 mm sur le diamètre ou l'épaisseur.
-

Composants de moules et d'outils
Poinçons, inserts d'outils et plaques de moules rectifiés plans et parallèles, souvent usinés d'abord comme composants de moules chez DEK.
-

Bagues et manchons
Bagues, manchons de guidage et tiroirs de vannes où la relation entre l'alésage et le diamètre extérieur importe plus que chaque dimension prise isolément.
-

Portées d'étanchéité et pièces en carbure
Portées d'étanchéité, clapets et carbure de tungstène pièces d'usure rodées planes à 0.001 mm, Ra 0.05–0.1 µm.
Défis de rectification que nous maîtrisons
-
Déformation au traitement thermique
Le traitement thermique modifie les dimensions de 0.02–0.1 mm. Nous laissons 0.2–0.5 mm de surépaisseur, trempons, puis rectifions en prenant comme référence des surfaces non rectifiées ou les centres.
-
Matériau trempé
Les pièces au-delà d'environ 45 HRC ne peuvent pas être finies à un taux utile. Les aciers à outils à 58–62 HRC exigent des meules en oxyde d'aluminium ou CBN ; le carbure exige le diamant.
-
Faux rond d'épaulement
Là où un diamètre rectifié rejoint un épaulement, une gorge de dégagement ou une saignée permet à la meule de sortir sans laisser de congé.
-
Pièces cémentées
La profondeur de cémentation doit dépasser la surépaisseur de rectification. Indiquez la plage de dureté et si la pièce est trempée à cœur ou cémentée afin que la surépaisseur soit correctement définie.
Qualité de rectification certifiée
Les pièces rectifiées sont fabriquées selon ISO 9001:2015, ISO 13485 et AS9100D, certifiées par TÜV.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux et finitions pour pièces rectifiées
Nous rectifions les aciers trempés, les inoxydables et le carbure, puis appliquons les finitions qui doivent suivre la rectification, le tout dans une seule commande d'usinage CNC.
Finitions de surface
Nuances trempées
Vous devez rectifier un matériau absent de cette liste ? Voir tous les matériaux d'usinage CNC
Toutes les finitionsSéquence traitement thermique et rectification
FAQ sur la rectification de précision
Tolérances, rodage ou polissage et surépaisseur de rectification, expliqués par nos ingénieurs en rectification.
Demander un devis de rectification
Envoyez votre plan avec la dureté, les surfaces rectifiées et l'état de surface indiqués. Un ingénieur confirme la surépaisseur et la séquence de rectification avant d'établir le devis.
- Devis sous 6 heures pour la plupart des pièces
- Tolérances jusqu'à ±0,002 mm, Ra 0,2–0,4 µm
- Usinage, traitement thermique et rectification en une seule commande
- Sans quantité minimale
- Rapports dimensionnels sur demande
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de perçage d'alésage de précisionEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








