









Usinage de arbres sur mesure
Usinage d'arbres sur mesure de Ø1 à 200 mm et jusqu'à 1 000 mm de long, tenus à ±0.005 mm. Les portées de roulement sont rectifiées en h5/h6 avec un faux rond de 0.005 mm, sans quantité minimale.
-
±0.005 mm
Diamètres tournés
-
0.005 mm
Faux rond des portées
-
3–5 jours
Expédition des prototypes
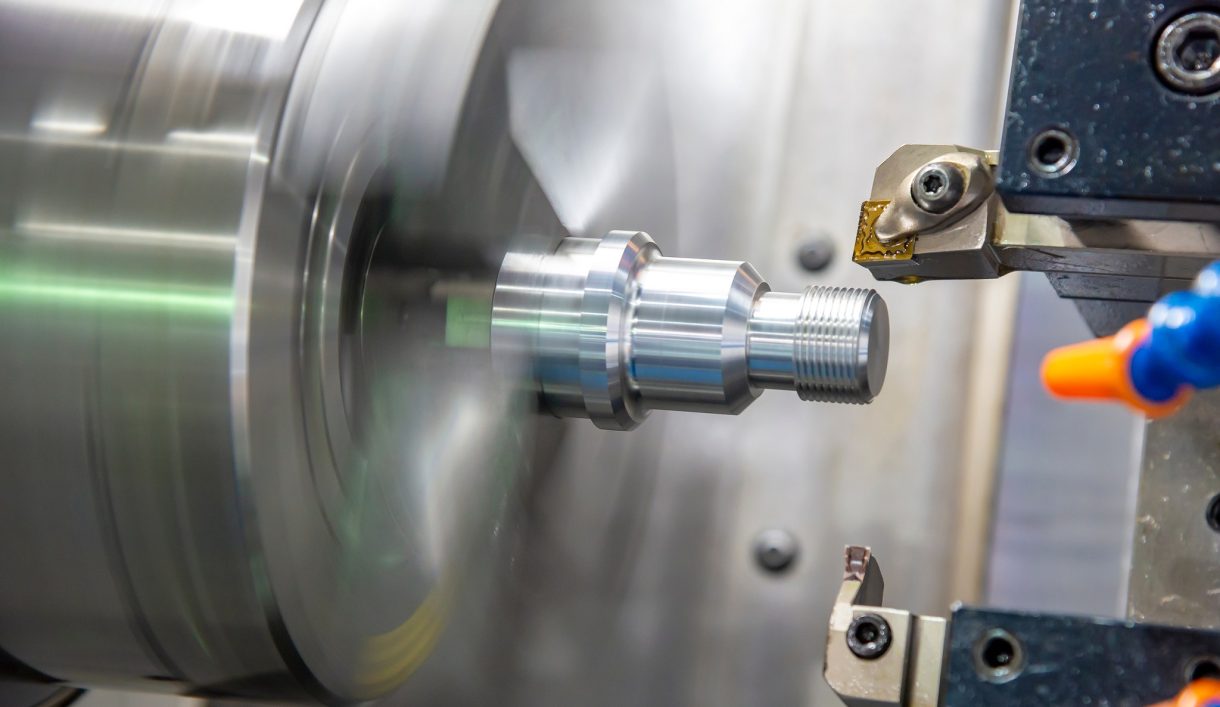

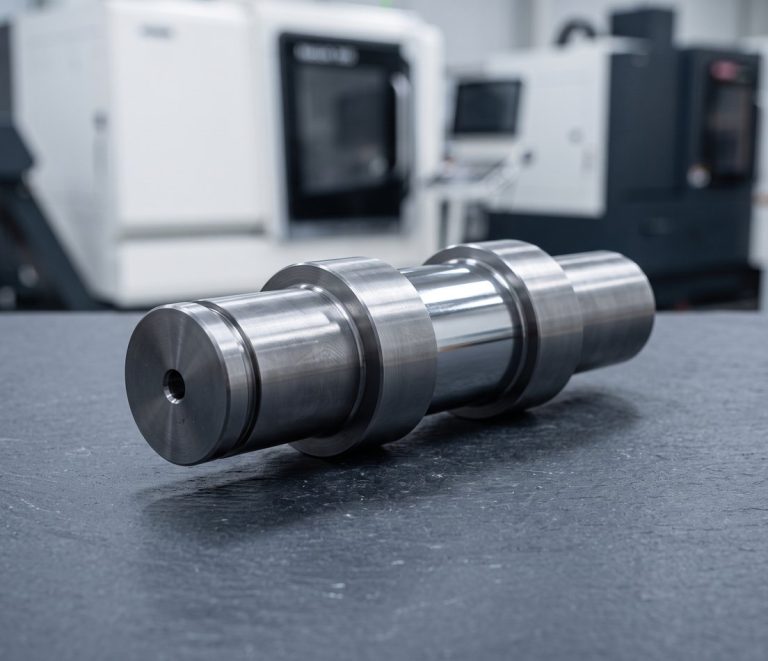
Fabrication d'arbres de précision selon votre plan
DEK tourne et rectifie des arbres lisses, étagés, clavetés, cannelés, filetés et creux en 4140, 1045, 303, 17-4 PH, 440C et titane. Les arbres constituent une famille phare de notre catalogue de pièces usinées CNC sur mesure .
Un arbre casse au niveau de ses portées : les portées de roulement sont donc rectifiées en h5/h6 avec Ra 0.2–0.4 µm ; le reste est tenu à ±0.005 mm. Chaque plan est examiné par un ingénieur avant devis. Pour les types et fonctions d'arbres, voir qu'est-ce qu'un arbre.
Types d'arbres que nous usinons
Des portées lisses aux dentures intégrales, chaque type d'arbre est tourné à partir de barres, puis fraisé, taillé ou rectifié selon le plan.
-
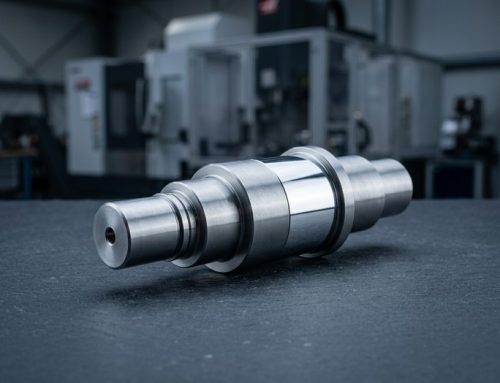 Arbres lisses et étagésPortées de roulement rectifiées, gorges de circlips et trous de centre.
-
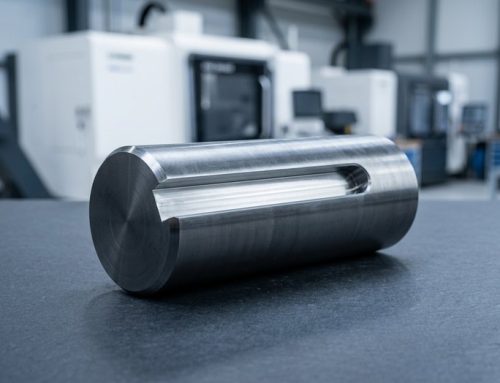 Pièces CNC à arbre clavetéClavetages selon DIN 6885 ou ANSI B17.1, fraisés à une largeur N9/P9.
-
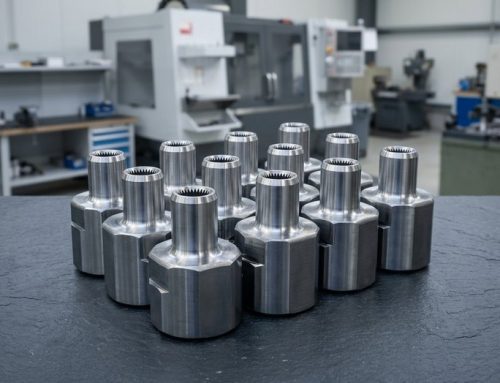 Usinage d'arbres cannelésCannelures en développante selon DIN 5480 ou ANSI B92.1 et cannelures à flancs droits.
-
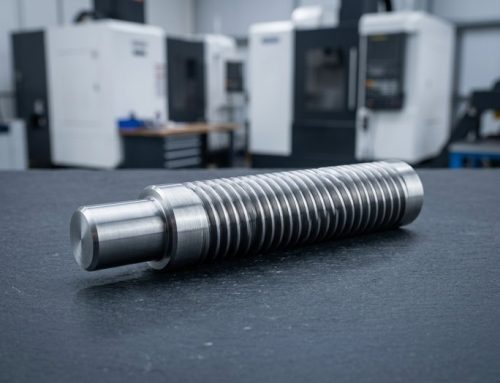 Arbres filetés et vis-mèresVis-mères et goujons à filet trapézoïdal Tr et ACME, filets roulés ou taillés.
-
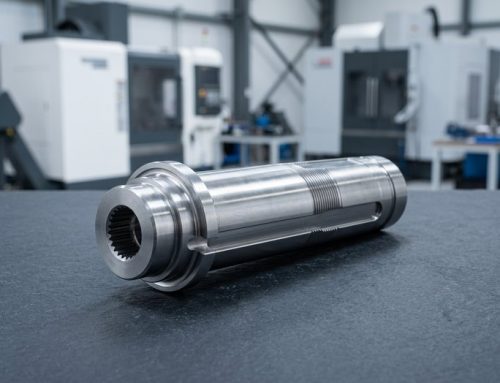 Arbres moteur et rotorMéplats en D, trous transversaux et épaulements pour ajustement serré des entraînements moteur et rotor.
-
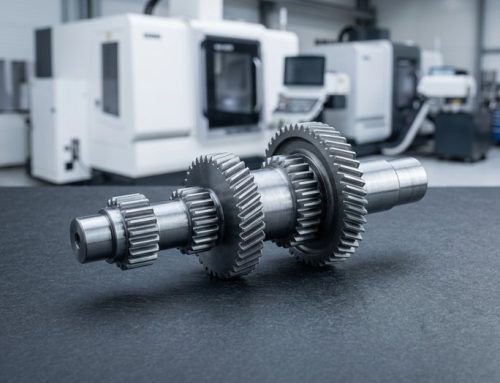 Arbres de pignons et de roues dentéesArbres de pignons et de roues dentées avec dentures taillées directement dans le corps de l'arbre.


Matériaux, procédés et tolérances pour les arbres
Aciers et alliages pour arbres, gamme de tournage et de rectification, et tolérances, filetages et duretés que DEK tient sur chaque portée.
Conseils de conception pour arbres sur mesure
Six choix de plan qui déterminent si un arbre se rectifie proprement, conserve son faux-rond et résiste à la fatigue en service.
-

Dégagements à chaque épaulement
Prévoyez des dégagements ou des rayons aux épaulements : une marche vive sur une portée rectifiée amorce des fissures de fatigue et bloque la meule.
-

Classe de portée et référence
Indiquez la tolérance de portée par classe (Ø25 h6) et le faux-rond par rapport à un axe de référence commun (A–B), et non aux épaulements adjacents.
-

Tolérance de largeur de rainure de clavette
Spécifiez N9 pour une clavette fixe ou P9 pour une clavette ajustée serrée, ainsi que la tolérance de position de la rainure par rapport à l'axe de l'arbre.
-

Tremper uniquement les portées
Spécifiez une trempe par induction sur les zones de portée ; la trempe à cœur d'un arbre long provoque des déformations que la rectification doit ensuite corriger.
Ce qu'il faut indiquer sur votre plan
-
Trous de centre aux deux extrémités
Prévoyez des trous de centre DIN 332 forme B aux deux extrémités afin que l'arbre puisse être rectifié entre pointes pour un faux-rond de 0,005 mm.
-
Ajustement et mesure des cannelures
Sur les arbres cannelés, précisez la classe d'ajustement et si la cannelure est mesurée sur piges : cela détermine le taillage par fraise-mère ou par mortaisage.
-
Dureté et quantité
Envoyez un fichier STEP et un plan avec les tolérances de portée, la dureté et la quantité afin que la revue d'ingénierie couvre l'ensemble de la gamme.
Applications et secteurs pour les arbres
Arbres d'articulation et d'actionneur pour la robotique, arbres de broche et de convoyeur pour l'automatisation, arbres de rotor pour les énergies nouvelles et arbres de transmission automobiles.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en inox 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et production en petite à moyenne série, en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhenseur en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en alliages d'aluminium et de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batteries, jeux de barres, boîtiers d'onduleurs et raccords de piles à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlateaux de préhension, supports de guidages linéaires, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les séries répétées.En savoir plus
-
 ConstructionSupports structurels, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Pourquoi choisir DEK pour la fabrication d'arbres sur mesure
Tournage, rectification, taillage de dentures et contrôle sont réunis sous un même toit : chaque arbre est un seul travail et un seul fournisseur responsable.
-

Un seul toit, un seul travail
Tournage, décolletage, taillage de dentures, coordination des traitements thermiques et rectification cylindrique en interne : un arbre cannelé trempé et rectifié est un seul travail, pas trois fournisseurs.
-

Barres vérifiées
Les barres sont contrôlées au spectromètre à réception : les arbres en 4140, 17-4 PH ou 440C partent d'une matière confirmée.
-

Faux rond contrôlé au FAI
Le faux rond est vérifié sur cales en V et au CMM lors du contrôle de première pièce, par rapport à l'objectif de 0.005 mm TIR sur les portées rectifiées.
-

Sans quantité minimale, prototypes rapides
Il n'y a pas de quantité minimale de commande et les arbres prototypes sont expédiés en 3 à 5 jours, de la pièce unique aux séries pilotes.

Devis revus par un ingénieur
Chaque plan est revu par un ingénieur avant devis. Les rapports de contrôle accompagnent les pièces sur demande, sous certification ISO 9001:2015, ISO 13485 et AS9100D.
Une qualité certifiée pour chaque arbre
Les arbres sont usinés selon les systèmes qualité ISO 9001:2015, ISO 13485 et AS9100D.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux et finitions de surface des arbres
Aciers pour arbres, nuances inox et titane, associés aux traitements de durcissement et aux finitions de protection sur les arbres que nous usinons.
Finitions de surface
Besoin d'une autre configuration d'arbre ? Lire notre guide des arbres
Tout voirFAQ sur les arbres sur mesure
Tolérances, cannelures et arbres moteur : les questions que posent les acheteurs avant d'envoyer un plan.
Demander un devis pour l'usinage d'arbres sur mesure
Envoyez un fichier STEP et un plan indiquant les tolérances des tourillons, la dureté et la quantité. Un ingénieur l'examine et vous devisera sous 6 heures.
- Arbres cannelés complexes : jusqu'à 3 jours
- Sans quantité minimale
- Prototypes expédiés sous 3 à 5 jours
- Diamètres tournés tenus à ±0.005 mm
- Rapports d'inspection sur demande
Capacités associées
-
 Raccords de précision à très haute puretéEn savoir plus
-
 Services de perçage d'alésage de précision sur gabaritEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








