









Usinage de l'acier 4140
Aussi connu sous les désignations 42CrMo4 · SCM440 · EN19L'usinage de l'acier 4140 chez DEK couvre les barres recuites à environ 200 HB, les stocks pré-trempés à 28–32 HRC et les pièces trempées et revenues rectifiées à 50+ HRC. Nous tournons, fraisons, rectifions et traitons thermiquement les arbres, engrenages et outillages à ±0.005 mm sur demande, sans quantité minimale et avec des prototypes en 3 à 5 jours.
-
655 MPaRésistance à la traction, recuit
-
28–32 HRCDureté pré-trempée
-
830–900 MPaLimite d'élasticité, pré-trempé
-
45–55 HRCHaute dureté après trempe et revenu
Capacités d'usinage et tolérances du 4140
Tolérances, finitions et dimensions de pièces que DEK maîtrise sur les arbres, engrenages et outillages en 4140, en tournage, fraisage et rectification.
-

Tourné et fraisé
±0.025 mmstandard
-

Tolérance serrée
±0.005 mmsur demande
-

Diamètres rectifiés
±0.003 mmcircularité de 0.002 mm
-

Alésages et ajustements
H7, g6, k6tourné ou rectifié
-

Finition brute d'usinage
Ra 0.8–1.6 µmtourné et fraisé
-

Finition rectifiée
Ra 0.2–0.4 µmarbres et faces trempés
-

Diamètre de tournage
3–300 mmy compris production à partir de barres
-

Qualité des engrenages
Qualité 7–8ISO 1328, taillage
Propriétés et désignations équivalentes du 4140
Données de propriétés de l'acier chromoly 4140 à l'état recuit, pré-trempé (trempe et revenu) et haute dureté après trempe et revenu, avec composition et équivalences.
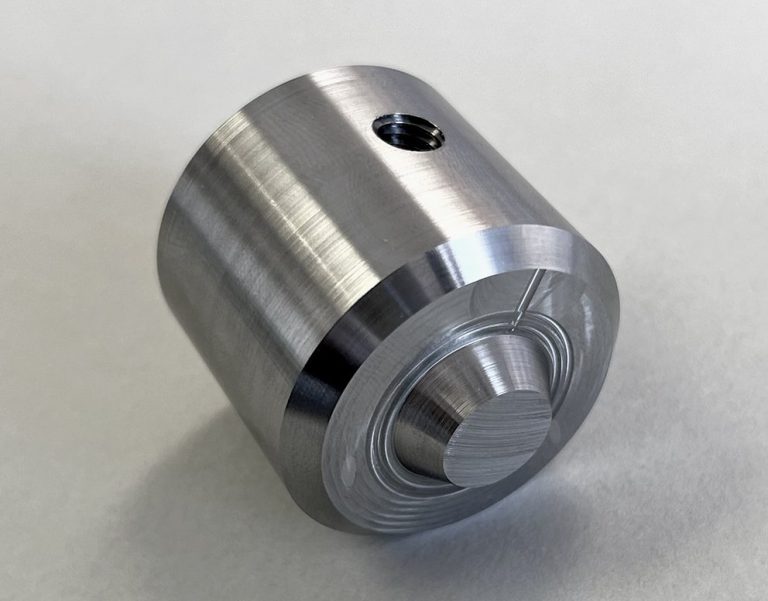

- Dureté, recuit 190–230 HB (~200)
- Dureté, pré-trempé 28–32 HRC (269–302 HB)
- Dureté, haute dureté après trempe et revenu 45–55 HRC
- Résistance à la traction, recuit 655 MPa
- Résistance à la traction, pré-trempé 950–1 050 MPa
- Résistance à la traction, haute dureté après trempe et revenu 1 500–1 900 MPa
- Limite d'élasticité, recuit 415 MPa
- Limite d'élasticité, pré-trempé 830–900 MPa

- Limite d'élasticité, haute dureté après trempe et revenu 1 300–1 600 MPa
- Usinabilité, recuit ~66 % (1212 = 100 %)
- Usinabilité, pré-trempé ~55 % (1212 = 100 %)
- Au-dessus de 45 HRC Rectification, tournage dur ou EDM

- C 0.38–0.43 %
- Mn 0.75–1.0 %
- Cr 0.8–1.1 %
- Mo 0.15–0.25 %
- Si 0.15–0.35 %

- UNS G41400
- EN 1.7225 (42CrMo4)
- BS EN19, 708M40
- JIS SCM440
- AMS 6382
Usinabilité du 4140 selon chaque état
Comment l'usinage de l'acier allié 4140 évolue, à l'atelier, de la barre recuite au stock pré-trempé et aux pièces trempées.
L'usinage de l'acier allié 4140 recuit se comporte comme celui du 1045 avec des copeaux légèrement plus tenaces : carbure revêtu à 150–220 m/min en tournage et fraisage fraisage CNC.
L'usinage du 4140 pré-trempé à 28–32 HRC est courant mais plus exigeant : les vitesses diminuent, les efforts de coupe augmentent et les copeaux sont raides et chauds. La finition est meilleure qu'à l'état recuit car la matière ne s'arrache pas.
- Commandez à l'état recuit lorsque la pièce est trempée à un HRC précis après usinage.
- Le pré-trempé est le stock de 4140 le plus courant chez DEK, pour les pièces mises en service directement.
- Au-dessus de 36 HRC, la coupe conventionnelle devient non rentable.
- À 45–55 HRC, nous tournons dur au CBN, rectifions ou utilisons l' électroérosion à fil.
-
Vitesse de tournage, recuit
150–220 m/minCarbure revêtu
-
Vitesse de tournage, pré-trempé
100–150 m/minMontage rigide, carbure tenace
-
Usinabilité, recuit
~66 %Par rapport à 1212 = 100 %
-
Usinabilité, pré-trempé
~55 %Courant mais plus exigeant
-
Finition, pré-trempé
MeilleurLe matériau ne se déchire pas
-
Coupe trempée
45–55 HRCCBN, rectification ou électroérosion
Pièces typiques en 4140 : arbres, engrenages, outillage
Pièces en 4140 que DEK usine pour les clients de la machinerie industrielle, de l'automatisation, de l'automobile, de l'agriculture et des mines.
-
 Arbres de transmission et d'arbre moteurArbres de transmission et d'arbre moteur, broches et arbres cannelés nécessitant une trempe à cœur et une résistance à la fatigue.
-
 Engrenages et pignonsEngrenages, pignons et roues dentées taillés par fraisage ou façonnage selon ISO 1328 grade 7–8, trempés et revenus pour les charges élevées.
-
 Montages et gabaritsMontages, gabarits, plaques de fixation et pions de positionnement, généralement usinés dans de l'acier pré-trempé à 28–32 HRC.
-
 Outillage et bases de moulesPorte-poinçons, semelles de matrices et bases de moules prêts à l'emploi directement en 4140 pré-trempé.
-
 Tiges de vérins hydrauliquesTiges de vérins hydrauliques rectifiées à ±0.003 mm, avec une surface d'usure nitrurée lorsque le plan l'exige.
-
 Accouplements et moyeuxAccouplements et moyeux tournés de 3 mm à 300 mm de diamètre, avec alésages et ajustements réalisés en H7, g6 ou k6.
-
 Corps d'outils pétroliers et gaziersCorps d'outils pétroliers et gaziers nécessitant une limite d'élasticité de 800–1 000 MPa et une trempe à cœur dans les fortes sections.
-
 Mines et agriculturePièces d'usure et de transmission pour les clients de l'agriculture et des mines, avec tourillons et dents d'engrenages trempés par induction.
4140 vs 4130 et 4340
Choisissez le 4140 pour les arbres, engrenages et outillages non soudés ; le 4130 en cas de soudage, le 4340 pour les fortes sections. Voir acier allié vs acier au carbone.
| Critères | Cette nuance4140 | 4130 | 4340 | 1045 |
|---|---|---|---|---|
| Carbone | 0,38–0,43 % | 0,30 % | – | – |
| Nickel | – | – | 1,65–2,0 % | – |
| Soudabilité | Non soudé | Plus facile | – | – |
| Trempe à cœur | 25–100 mm | – | La plus profonde | Pas épais |
| Coût relatif | Référence | – | +30–50 % | 20–30 % de moins |
| Idéal pour | Arbres, engrenages | Tubes, raccords | Arbres >75 mm | Supports |
Traitement thermique, nitruration et finition
Usinage CNC + finition pour le 4140 : traitement thermique et traitements de surface réalisés dans le cadre du travail sur les pièces que nous usinons.
-
Trempe et revenu DisponibleAusténitisation à 845–870 °C, trempe à l'huile, revenu : 45 HRC à 400 °C, 28–32 HRC à 540–600 °C. Nous laissons 0,3–0,5 mm de surépaisseur de rectification pour la déformation.
-
Nitruration DisponibleLa nitruration gazeuse ou ionique à 500–530 °C donne une couche de 0,2–0,5 mm à 55–62 HRC avec une croissance de 0,01–0,02 mm, réalisée après l'usinage de finition.
-
Trempe par induction DisponibleTourillons et dents d'engrenages trempés par induction à 50–58 HRC avec un cœur mou, puis rectifiés à la cote finale sur la pièce usinée.
-
Oxydation noire DisponibleOxydation noire appliquée aux pièces finies en 4140 selon le plan, après usinage et tout traitement thermique.
-
Zingage DisponibleZingage appliqué aux pièces finies en 4140 selon le plan, après usinage et tout traitement thermique.
-
Phosphatation ou QPQ DisponiblePhosphatation ou QPQ appliquée aux pièces finies usinées en 4140 selon le plan, après usinage et tout traitement thermique.
Demander un devis d'usinage d'acier 4140
Envoyez un plan STEP, IGES ou PDF avec l'état, le traitement de surface et les tolérances. Un ingénieur confirme la gamme et les caractéristiques de rectification et vous renvoie un prix sous 6 heures.
Usinage CNC de l'acier chromoly 4140
Le 4140 est un acier au chrome-molybdène à moyen carbone : sa trempabilité profonde permet à une barre de 100 mm de tremper à cœur, avec une tenue de la résistance jusqu'à environ 400 °C.
DEK apporte plus de 20 ans d'usinage de l'acier 4140 pour des clients export, que le plan indique 42CrMo4, SCM440 ou EN19. Nous sommes certifiés ISO 9001:2015, ISO 13485 et AS9100D par TÜV, avec tournage, fraisage, taillage d'engrenages, rectification et électroérosion en interne.
- Contrôle au spectromètre sur chaque lot entrant ; essai de dureté sur chaque lot traité thermiquement.
- Inspection CMM avec IQC, IPQC, FAI et OQC.
- Devis vérifiés par un ingénieur sous 6 heures, avec surépaisseur de rectification et tolérance de déformation ; sans quantité minimale ; prototypes en 3 à 5 jours.
Choisissez le 4140 pour les pièces nécessitant une limite d'élasticité de 800 à 1 000 MPa, une trempe à cœur sur des sections de 25 à 100 mm, une résistance à la fatigue et une surface nitrurable.
Choisissez une autre nuance lorsque la pièce est soudée en production (4130), lorsqu'une résistance à la corrosion est requise (17-4 PH), lorsque les sections dépassent 100 mm à haute dureté (4340), ou pour une équerre peu chargée où le 1018 ou le 1045 coûte moins cher.
-
 Matière brute
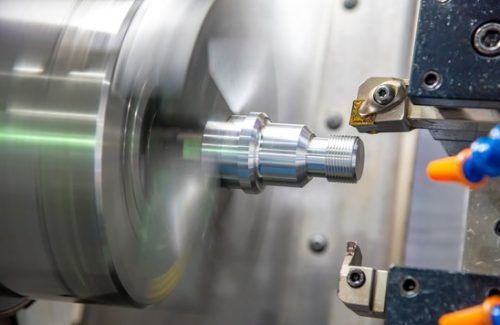 Usiné CNC
 Pièces finies
-
 Matière brute
 Usiné CNC
 Pièces finies
FAQ sur l'usinage du 4140
Questions fréquentes des ingénieurs commandant des pièces usinées en 4140 et 42CrMo4.
Autres matériaux
-
 Acier allié A514L'acier A514 est un matériau performant et économique, reconnu pour sa résistance, sa soudabilité et sa ténacité, notamment à basse température.En savoir plus
-
 Acier allié 8620L'acier allié 8620 est un acier faiblement allié contenant du nickel, du chrome et du molybdène, offrant une haute résistance et une bonne ténacité. C'est un acier couramment utilisé qui peut être cémenté.En savoir plus
-
 Acier allié 4340L'acier allié 4340 appartient à la série AISI 4000, un acier faiblement allié trempable et revenu, à haute résistance et ténacité.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








