









Usinage de raccords et poulies sur mesure
Usinage de raccords sur mesure avec alésages ajustés H7 et faux rond au diamètre primitif de 0,01 mm TIR. Sans quantité minimale, prototypes en 3 à 5 jours, chaque plan vérifié par un ingénieur.
-
0,01 mm
Faux rond TIR par rapport à l'alésage
-
3–5 jours
Livraison de prototype
-
H7
Ajustement d'alésage standard
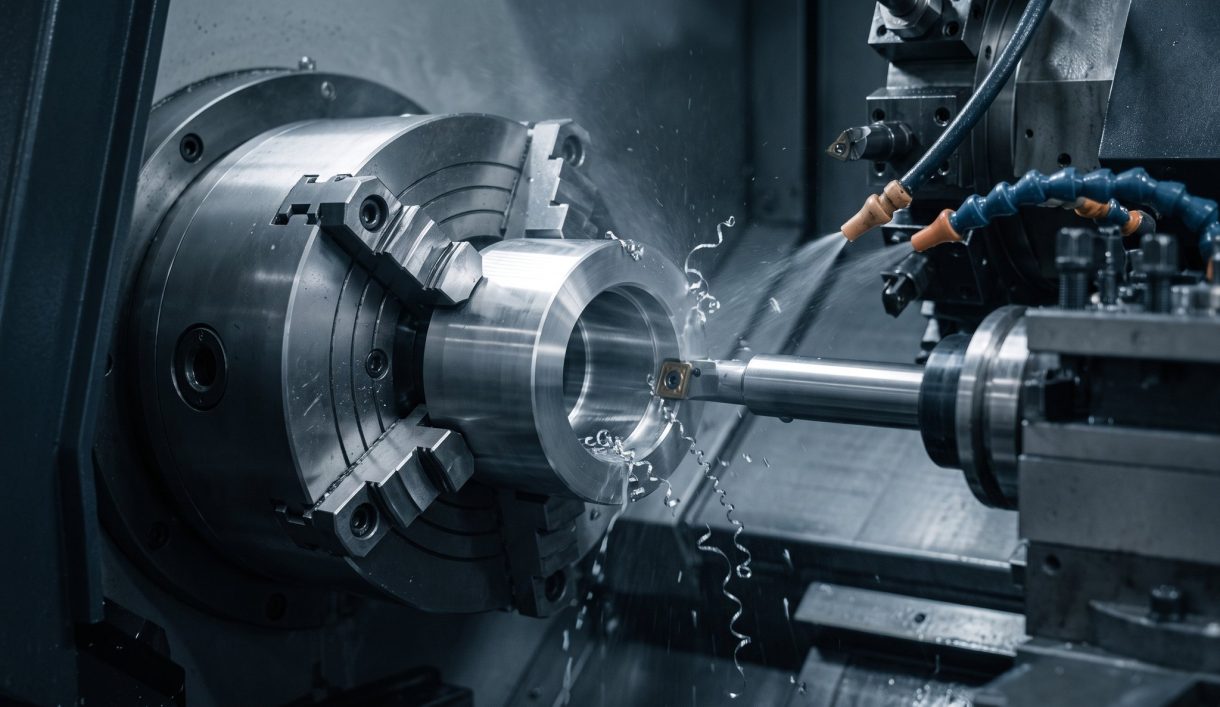

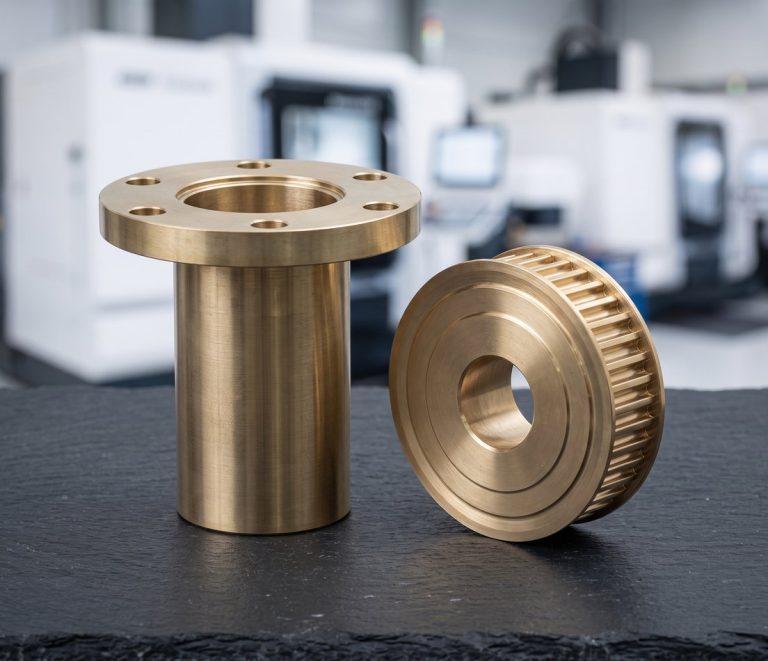
Usinage de raccords et poulies sur mesure
DEK usine des raccords d'arbre rigides et à serrage, des raccords à brides, des moyeux à mâchoires et à lames, des poulies synchrones et des poulies de courroie trapézoïdale, tournés et fraisés dans l'aluminium 6061 et 7075, l'acier 1045 et 4140, l'inox 303 et le Delrin.
Les deux familles reposent sur la concentricité alésage/diamètre extérieur et l'ajustement de l'alésage : alésages à H7 (H6 sur demande), dimensions critiques à ±0.005 mm. Ils sont référencés avec les arbres et engrenages dans notre gamme de pièces usinées CNC sur mesure .
Types de raccords et poulies que nous usinons
Raccords, moyeux de raccords, poulies synchrones et poulies de courroie, tournés et fraisés à partir de barres d'aluminium, d'acier, d'inox et de Delrin.
-
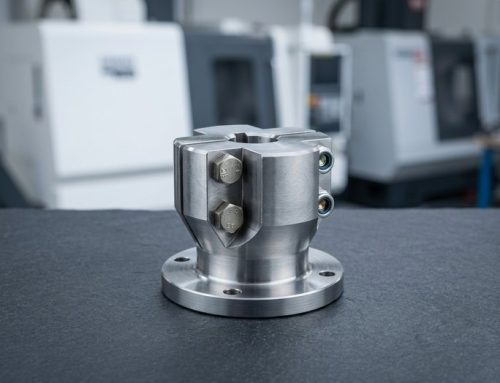 Raccords rigides et à serrageRaccords à manchon, à vis de pression et à serrage en une ou deux pièces pour toute paire d'arbres.
-
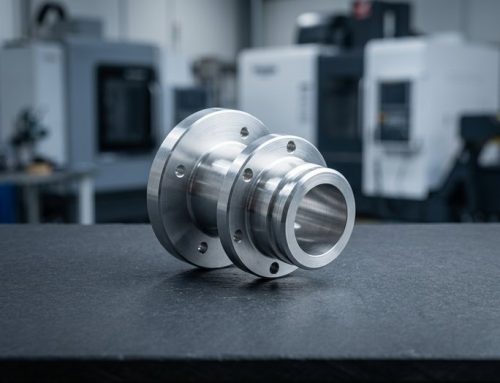 Raccords à bridesRaccords à brides et demi-raccords avec cercles de boulons et ajustements de centrage.
-
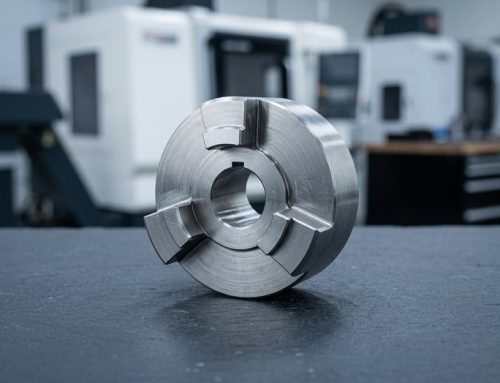 Moyeux à mâchoires, Oldham et à disqueMoyeux de raccords à mâchoires (araignée), Oldham et à disque avec rainures de clavette ou moyeux à serrage.
-
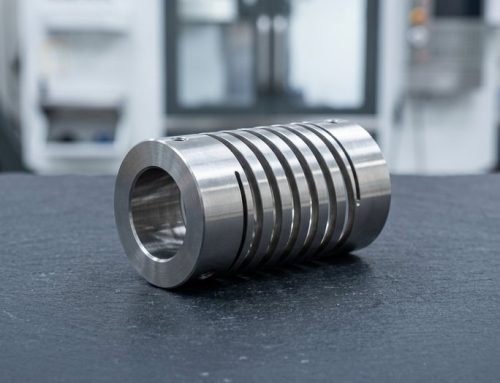 Raccords à lamesFentes hélicoïdales ou parallèles découpées par électroérosion à fil ou scie à refendre pour la flexibilité.
-
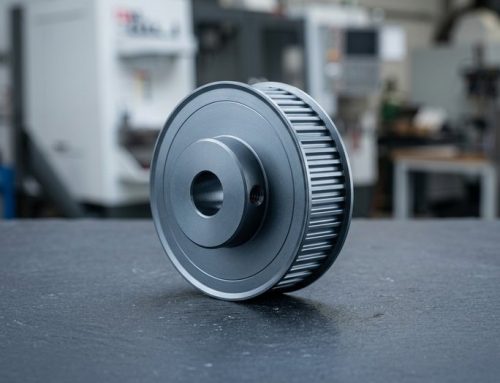 Pièces CNC de poulies synchronesProfils GT2, GT3, HTD 3M/5M/8M, T5/T10, MXL, XL et L, avec ou sans flasques.
-
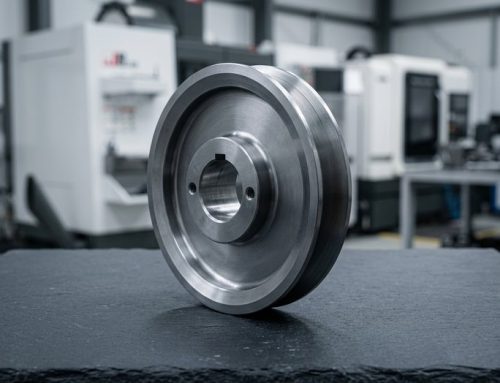 Poulies sur mesure pour courroie trapézoïdalePoulies A, B, SPZ, SPA, poulies bombées pour courroie plate et poulies de renvoi.


Matériaux, procédés et tolérances des raccords
Matériaux, gammes d'usinage, tolérances et finitions pour raccords et poulies, tous issus de la pratique de production chez DEK.
Conseils de conception pour accouplements et poulies sur mesure
Cinq décisions de dessin qui déterminent la prise d'un accouplement et le guidage d'une courroie sur sa poulie, avant le premier copeau.
-

Profil de courroie et nombre de dents
Indiquez le profil et le nombre de dents, pas un diamètre primitif approximatif : le diamètre extérieur dépend du différentiel de ligne primitive de la courroie.
-

Paroi de la fente de serrage
Gardez la vis de serrage tangente à l'alésage et laissez au moins 1,5 mm de paroi à la racine de la fente ; les parois plus fines se fissurent en cas de serrage excessif.
-

Flancs sur les poulies synchrones
Ajoutez un flanc sur au moins un côté lorsque les axes d'arbre ne sont pas parfaitement parallèles ; les courroies dérivent sur les poulies sans flanc.
-

Ajustement d'alésage et couple
Un H7 avec vis de pression sur méplat convient à la plupart des entraînements ; utilisez une rainure de clavette ou un moyeu à serrage au-delà d'environ 5 N·m ou en charges alternées.
-

Angle de gorge pour un réa sur mesure
Précisez l'angle de gorge (34° ou 38° selon la section et le diamètre) et le pas de gorge ; les deux varient avec le diamètre du réa.
Ce qu'il faut indiquer sur votre dessin
-
Ajustement d'alésage et rainure de clavette
Indiquez H7 ou H6, ainsi que la rainure de clavette (DIN 6885 / ANSI B17.1, P9 ou JS9) ou la position de la vis de pression, afin que l'alésage soit tourné à votre arbre.
-
Section de courroie ou de gorge
Donnez le profil GT2, HTD, T5 ou MXL avec le nombre de dents, ou la section de gorge A, B, SPZ ou SPA, afin que les dents soient taillées selon ISO 5294.
-
Matière et dureté
Nommez l'alliage et toute dureté : 4140 à 28–32 HRC, ou faces de gorge trempées par induction à 50–55 HRC sur demande.
-
Quantité et délai
Ajoutez la quantité : sans quantité minimale, les réas unitaires ou prototypes sont expédiés en 3–5 jours après validation par un ingénieur.
Applications et secteurs
Axes entraînés par courroie pour la robotique, entraînements de convoyeurs et d'indexation pour l'automatisation, accouplements moteur pour pompes et ventilateurs des énergies nouvelles, entraînements de nacelle pour drones.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en acier inoxydable 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres pour prototypes et production en petite à moyenne série, en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, flasques de réducteurs harmoniques et doigts de préhension en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les portées de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports de moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, jeux de barres, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavure.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipement industrielPlateaux de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisateur et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtier et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Pourquoi DEK pour l'usinage d'accouplements d'arbres
Dents taillées par fraise-mère, un seul toit pour chaque procédé et faux-rond mesuré : pourquoi les acheteurs confient accouplements et poulies à DEK.
-

Dents taillées par fraise-mère, pas fraisées
Les dents de poulies synchrones sont taillées à la fraise-mère, pas avec une fraise à profil, car une approximation fraisée d'une dent GT2 use les courroies.
-

Un seul toit, quatre procédés
Tournage, taillage par fraise-mère, fraisage et électroérosion à fil sont réalisés en interne, si bien qu'une paire de poulies appariée et ses accouplements de serrage partent en kit.
-

Faux-rond mesuré à la FAI
Les alésages sont contrôlés et le faux-rond mesuré lors de l'inspection du premier article, par rapport à une cible de 0.01 mm TIR sur le diamètre primitif.
-

Sans quantité minimale, prototypes rapides
Sans quantité minimale ; prototypes et poulies unitaires expédiés en 3–5 jours, d'une pièce à la production de série.

Revue d'ingénieur sur chaque plan
Chaque plan d'accouplement et de poulie est examiné par un ingénieur avant devis, avec vérification de l'ajustement d'alésage, du profil de courroie et de la section de gorge, et les devis sont renvoyés sous 6 heures.
Qualité certifiée sur chaque pièce de transmission
Certifié ISO 9001:2015, ISO 13485 et AS9100D, avec alésages contrôlés à la FAI.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux et finitions pour accouplements
Choisissez l'alliage et la finition de votre accouplement ou poulie : faible inertie, couple, lavage ou fonctionnement silencieux.
Finitions de surface
Besoin d'un autre alliage ou d'une autre finition ? Consultez nos ingénieurs.
Tous les matériauxFAQ accouplements et poulies
Réponses sur les alésages, le nombre de dents, les types d'accouplements et les petites séries de poulies.
Demander un devis pour l'usinage d'accouplements sur mesure
Envoyez un plan avec l'ajustement d'alésage, le profil de courroie et le nombre de dents ou la section de gorge, la matière et la quantité. Les devis validés par un ingénieur sont renvoyés sous 6 heures.
- Sans quantité minimale, dès une seule poulie
- Prototypes expédiés sous 3 à 5 jours
- Alésages H7 standard, H6 sur demande
- Faux rond 0,01 mm TIR, mesuré lors du FAI
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de pointage de précision sur aléseuse d'outillageEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








