









Usinage de l'acier inoxydable 316
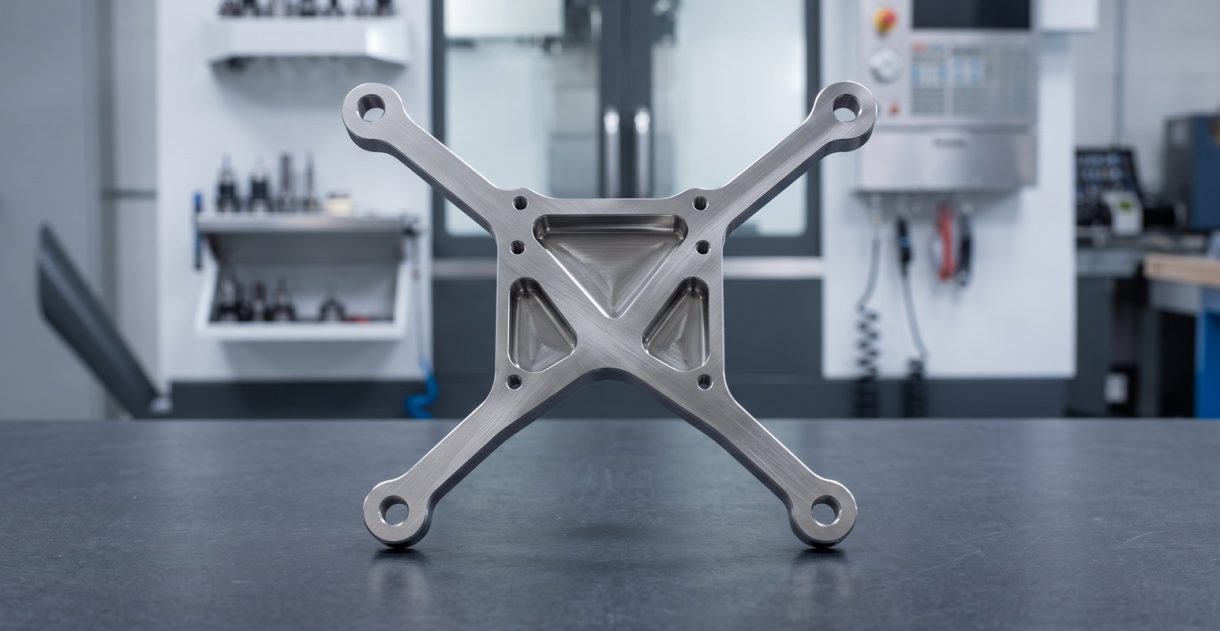
Également désigné UNS S31600 · DIN 1.4401L'usinage de l'acier inoxydable 316 chez DEK couvre les pièces en 316, 316L et 316LVM, un alliage austénitique chrome-nickel-molybdène qui résiste mieux à la piqûre par les chlorures que le 304. Nous maîtrisons son écrouissage grâce à un outillage carbure affûté, des avances contrôlées et un arrosage régulier, avec un contrôle CMM complet derrière chaque lot.
-
480–600 MPaRésistance à la traction
-
170–230 MPaLimite d'élasticité
-
38–55%Allongement
-
≤217 HBDureté à l'état recuit
Capacités d'usinage et tolérances du 316
Usinage de l'UNS S31600 chez DEK : tolérances, finition, dimensions des pièces et délais sur fraisage 3/4/5 axes, tournage, électroérosion et rectification.
-

Tolérance standard
±0.025 mmusinage CNC standard
-

Tolérance de précision
±0.005 mmsur demande
-

Profil 5 axes
±0.01 mmgéométrie complexe
-

Micro-détails
±0.003 mmdétails inférieurs à 10 mm
-

Finition de surface
Ra 0.8–3.2 μmbrut d'usinage
-

Encombrement max. des pièces
~1000 mmjusqu'à
-

Délai prototype
3 jourssans quantité minimale
-

Expédition
1 jouraussi rapide que
Propriétés et désignations de l'acier inoxydable 316
Données de propriétés typiques du 316 (UNS S31600, DIN 1.4401), la nuance austénitique choisie pour les services riches en chlorures.

- Résistance à la traction 480–600 MPa
- Limite d'élasticité 170–230 MPa
- Allongement à la rupture 38–55%
- Dureté ≤217 HB (recuit)
- Usinabilité ~36% du B1112

- Cr 16–18%
- Ni 10–14%
- Mo 2–3%
- C ≤0.08%

- UNS S31600
- DIN 1.4401
- Résistance à la corrosion Excellente (chlorures)
- Température max. de service 750–925 °C
- Formes en stock Barre, plaque, tôle
- Encombrement max. des pièces Jusqu'à ~1000 mm
Pourquoi le 316 est plus difficile à usiner que le 304
Le comportement du 316 à la broche : écrouissage, efforts de coupe, usure des outils et le montage qui maintient les pièces dans les tolérances.
La ténacité du 316 est un atout en service et un handicap à la broche. Il s'écrouit rapidement sous un outil émoussé ou hésitant, ce qui augmente les efforts de coupe et l'usure des outils, avec un risque réel de formation de bavures à la ligne de profondeur de passe si les paramètres dérivent.
L'usinage du 316L et du 316 exige un montage différent de celui du 304. Nous les usinons sur fraisage CNC et tournage CNC centres, avec décolletage pour les petites pièces à parois minces.
- Outillage carbure affûté pour garder une longueur d'avance sur l'écrouissage
- Avances contrôlées pour que l'outil n'hésite jamais dans la coupe
- Arrosage régulier pour limiter la chaleur et l'usure des outils
- Électroérosion et rectification de précision complètent la gamme de procédés
-
Usinabilité
~36%de l'acier de décolletage B1112
-
Dureté
≤217 HBétat recuit
-
Résistance à la traction
480–600 MPaaugmente les efforts de coupe
-
Allongement à la rupture
38–55%ténacité en coupe
-
Tolérance standard
±0.025 mm±0.005 mm sur demande
Pièces types usinées en acier inoxydable 316
La résistance à la corrosion et la biocompatibilité font du 316 la référence pour les pièces médicales, de fixation, d'échange thermique et au contact des aliments.
-
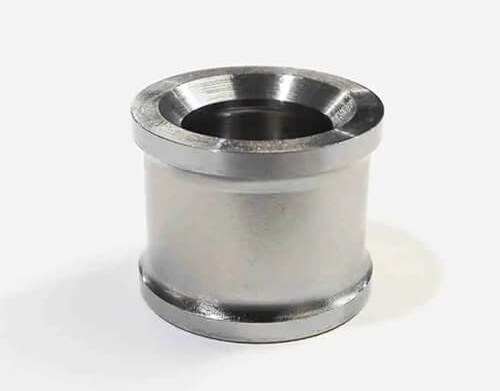
 Pièces de dispositifs médicauxUsinage du 316LVM pour les composants médicaux implantables et autres composants critiques, où la propreté micro-structurale d'un alliage fondu sous vide est essentielle.
-
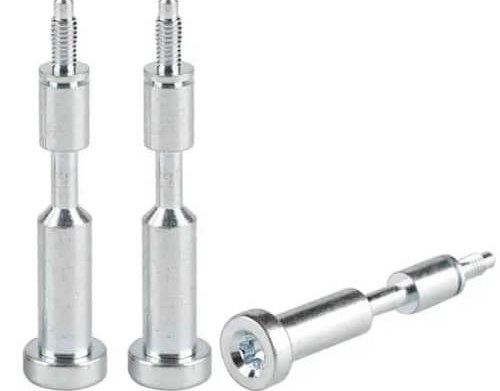
 FixationsFixations résistantes à la corrosion usinées en 316 pour l'exposition aux chlorures, où sa résistance à la piqûre surpasse celle du 304.
-
 Échangeurs de chaleurPièces d'échangeurs de chaleur pour environnements riches en chlorures, s'appuyant sur la résistance du 316 à la piqûre et à la corrosion caverneuse.
-
 Équipements au contact des alimentsPièces d'équipements au contact des aliments qui s'appuient sur la résistance à la corrosion du 316 et une surface nettoyable, électropolie.
316 vs 304 et autres nuances d'inox
Choisissez le 316 lorsque le risque est la piqûre par les chlorures ; le 304 coûte moins cher et s'usine plus facilement. Le 304 vs 316 guide détaille les avantages de chacun.
| Critère | Cette nuance316 | 304 | 17-4 PH | 303 | 416 |
|---|---|---|---|---|---|
| Piqûre par les chlorures | Excellente | Plus faible | – | Plus faible | Plus faible |
| Usinabilité | ~36 % B1112 | Plus facile | – | Plus rapide | Rapide |
| Coût | Plus élevé | Plus faible | – | Plus faible | – |
| Résistance | 480–600 MPa | – | Plus élevé | – | – |
| Soudabilité | Via 316L | – | Réduite | – | – |
| Ajout clé | Mo | – | PH | Soufre | – |
| Rôle typique | Chlorures | Général | Résistance | Coupes rapides | Décolletage |
Options de finition pour les pièces en inox 316
Chaque pièce en 316 est livrée usinée CNC avec une finition adaptée à son usage, de l'état brut d'usinage à l'électropolissage.
-
Brut d'usinage DisponibleUsinage CNC sans finition supplémentaire : Ra 0,8–3,2 μm selon le procédé, l'option la plus économique pour les pièces 316 internes ou fonctionnelles.
-
Grenaillage DisponibleUsinage CNC plus grenaillage pour une texture mate et non directionnelle uniforme qui masque les marques d'outil sur les surfaces 316 visibles.
-
Passivation (ASTM A967) DisponibleUsinage CNC plus passivation selon ASTM A967 : élimine le fer libre laissé par la coupe et restaure la couche passive d'oxyde de chrome.
-
Électropolissage DisponibleUsinage CNC plus électropolissage pour lisser et brillanter la surface et améliorer la nettoyabilité des pièces médicales et en contact alimentaire.
Demander un devis d'usinage pour inox 316
Envoyez un plan ou un fichier STEP de pièces en 316, 316L ou 316LVM pour un chiffrage validé par un ingénieur. Sans quantité minimale, délai prototype de 3 jours, expédition en 1 jour.
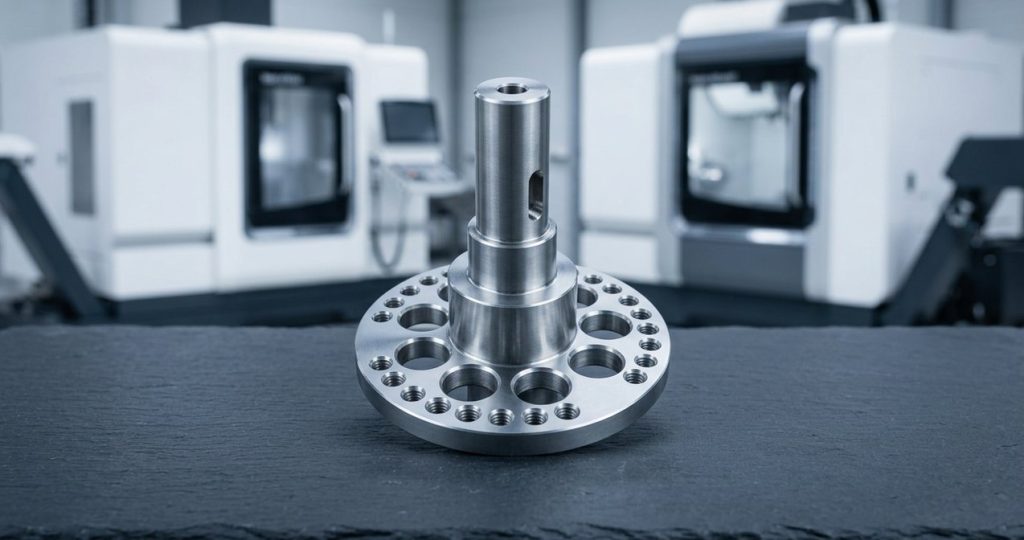
Pourquoi DEK pour les pièces en inox 316
DEK usine le 316, le 316L et le 316LVM du prototype à la production sous ISO 9001, ISO 13485 et AS9100D, avec contrôle à chaque étape et une préparation pensée pour l'écrouissage.
L'usinage CNC du DIN 1.4401 chez DEK s'appuie sur le fraisage 3/4/5 axes, le tournage, le décolletage, l'électroérosion et la rectification, avec un contrôle CMM complet derrière chaque lot. Le 316LVM est une matière validée de notre gamme de métaux durs, aux côtés du Ti-6Al-4V, de l'Inconel 718 et du 17-4PH.
Chaque commande passe les points de contrôle IQC, IPQC, FAI, OQC et SPC sous certification ISO 9001, ISO 13485 et AS9100D et l'usinage 5 axes des géométries complexes maintient un contrôle de profil de ±0,01 mm.
Choisissez le 316 lorsque le mode de défaillance est la piqûre par les chlorures ou la corrosion caverneuse ; le molybdène ajouté le distingue du 304, au détriment de l'usinabilité. Si les exigences de corrosion sont moindres, le 304 ou le 303 s'usinent plus vite et coûtent moins cher.
- 316L: carbone plus bas pour une meilleure soudabilité et une sensibilisation réduite
- 316LVM : refondu sous vide pour une micro-propreté élevée, spécifié pour les pièces médicales implantables
-
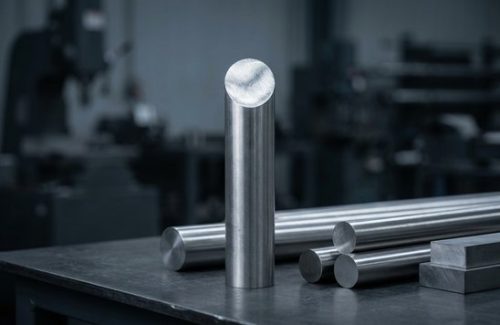 Matière brute
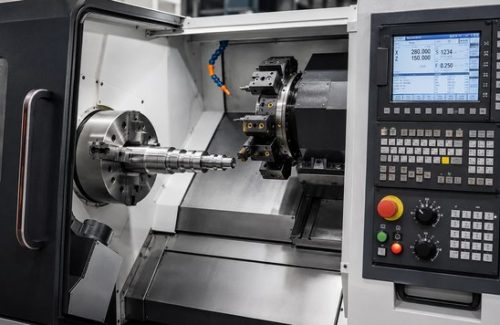 Usiné CNC
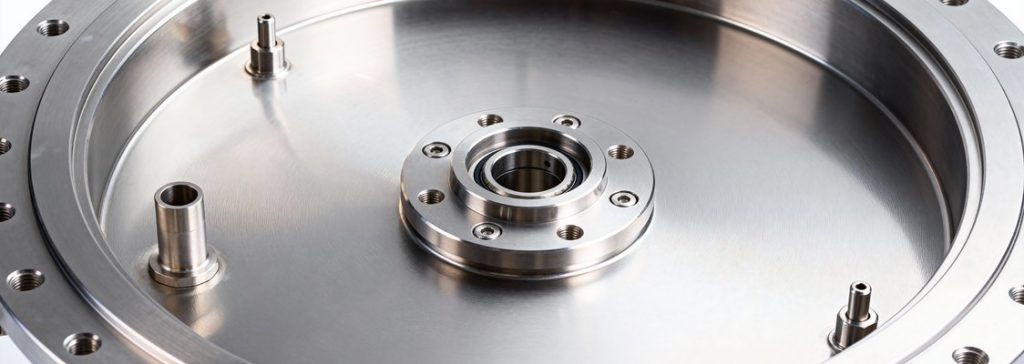 Pièces finies
-
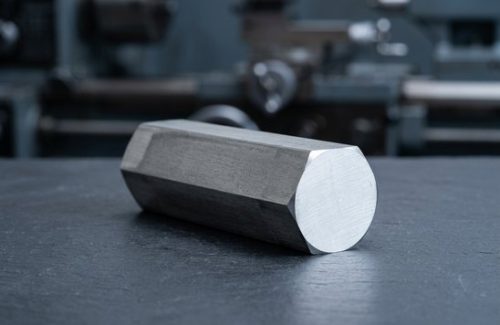 Matière brute
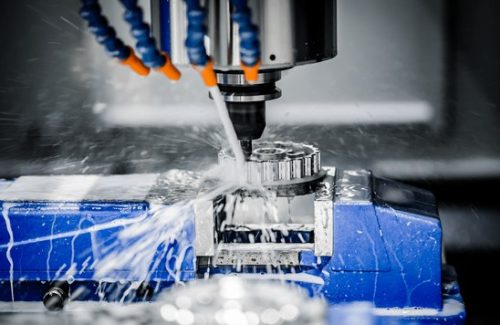 Usiné CNC
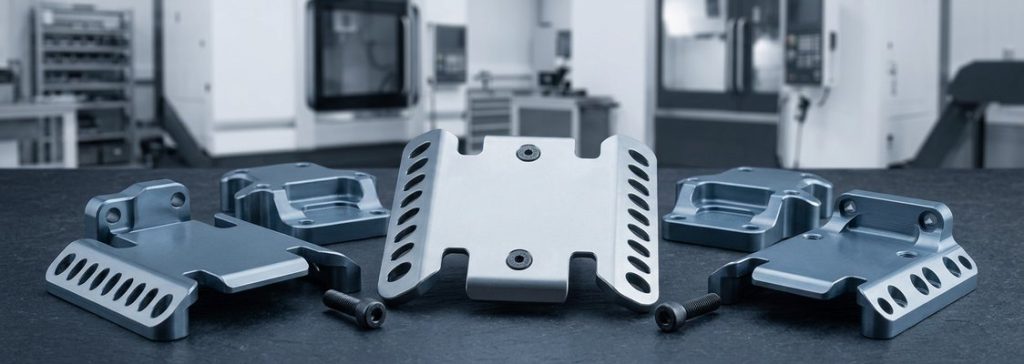 Pièces finies
FAQ sur l'usinage de l'inox 316
Questions fréquentes des ingénieurs qui sourcent des pièces 316 usinées.
Autres matières
-
 Inox Nitronic 60Le Nitronic 60 est un type d'inox renforcé à l'azote dans toute sa structure, offrant une résistance accrue sur l'ensemble de la matière.En savoir plus
-
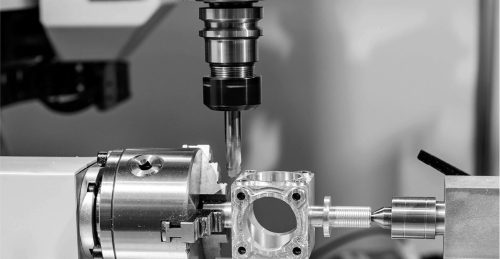 Inox A286L'inox A286 est un alliage à durcissement structural à haute résistance avec une excellente résistance à la corrosion, notamment aux températures élevées.En savoir plus
-
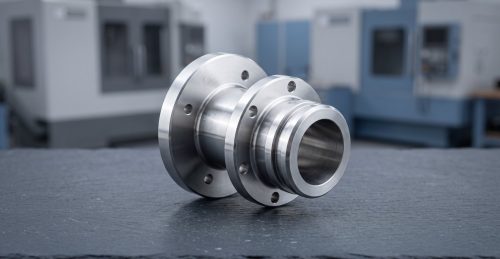 Inox 440CL'inox 440C est un acier au chrome à haute teneur en carbone. Il offre une excellente dureté, une bonne résistance à l'usure et à la corrosion.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








