









Fabrication de fixations sur mesure
Fabrication de fixations sur mesure : boulons, écrous, vis et goujons de M1.6 à M42, avec ±0.005 mm sur les diamètres critiques. Sans quantité minimale ; les prototypes sont expédiés en 3 à 5 jours.
-
M1.6–M42
Plage de filetage
-
0,02 mm
Concentricité de tête
-
3–5 jours
Expédition des prototypes
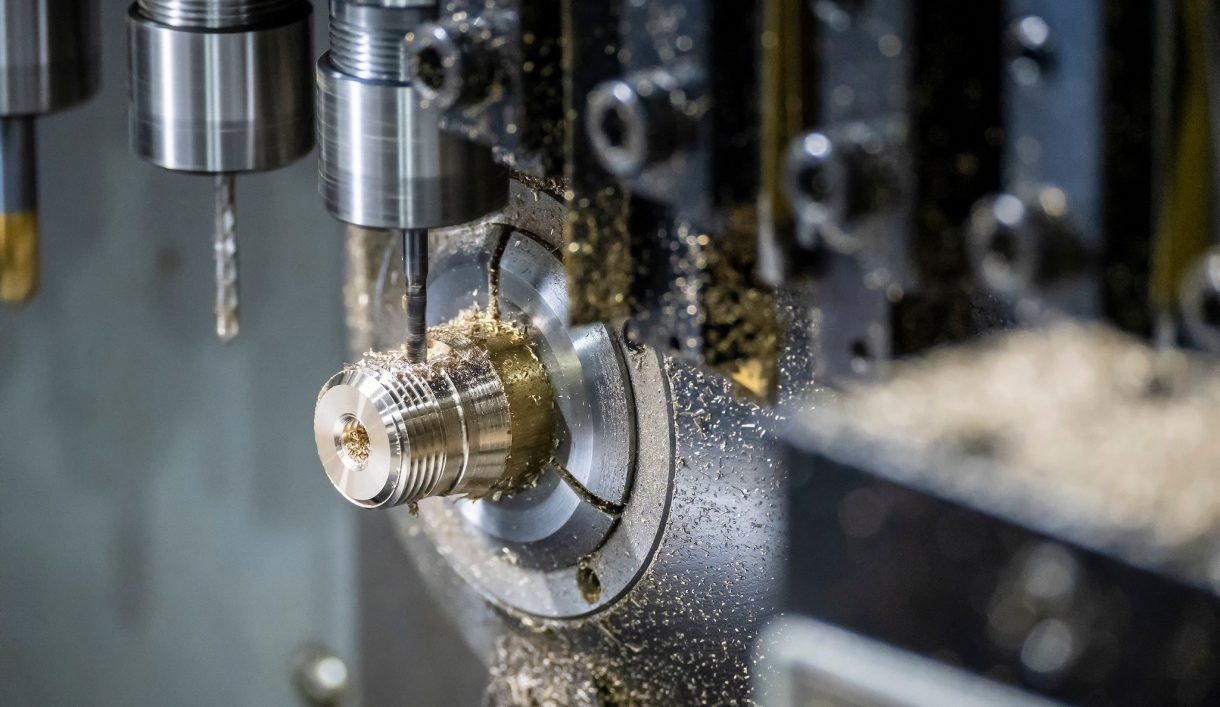

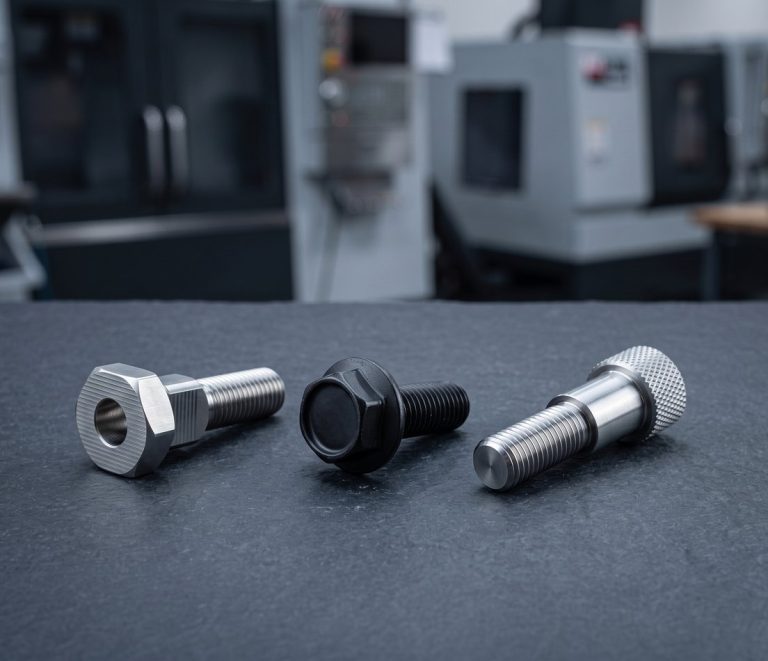
Fixations non standard tournées selon votre plan
DEK fabrique les boulons, écrous, vis et goujons que les catalogues ne proposent pas : longueurs hors norme, têtes non standard, filetages à gauche ou à pas fin, tiges percées transversalement pour fil de sécurité, conceptions captive et à épaulement, en inox, titane, A286, laiton et acier allié.
Les pièces sont tournées sur tours à décolleter avec des filetages conformes à ISO 965 6g/6H ou ASME B1.1 2A/3A. Sans quantité minimale, 10 ou 10 000 pièces bénéficient du même devis validé par un ingénieur sous 6 heures. Les fixations font partie de notre catalogue de pièces usinées CNC sur mesure .
Types de fixations que nous usinons
Boulons, écrous, vis, goujons et visserie spéciale tournés à partir de barres d'inox, de titane, d'A286, de laiton et d'acier allié.
-
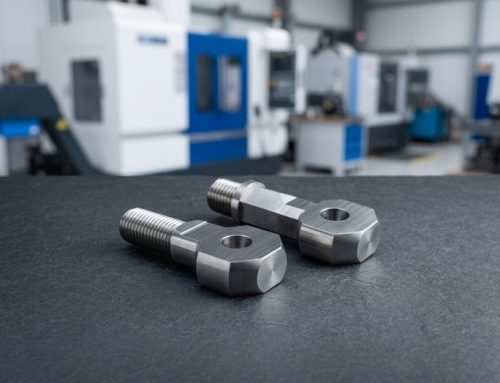 Boulons sur mesureBoulons à tête hexagonale, à six pans creux, à 12 pans, à épaulement, à œil et en T, toutes longueurs.
-
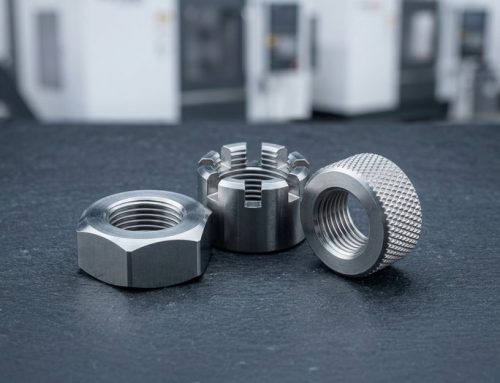 Écrous sur mesureÉcrous hexagonaux, bas, à embase, à créneaux, fendus, moletés et ronds.
-
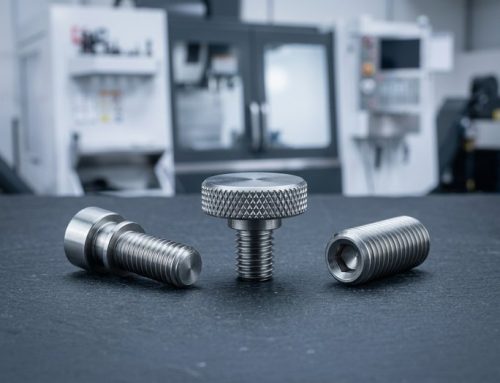 Vis sur mesure usinées CNCTêtes spéciales, vis captives, moletées et de pression à bout plat, cuvette ou pointe conique.
-
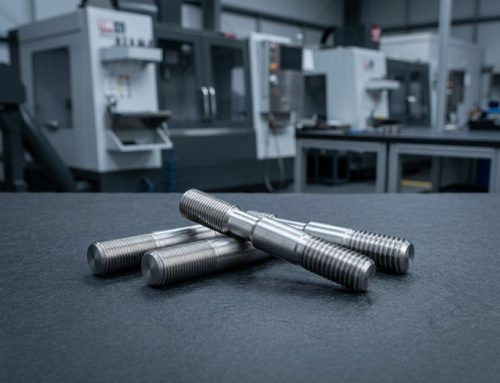 Goujons et tiges filetéesGoujons double filetage, à tige réduite et à filetage d'extrémité, pas différent à chaque extrémité.
-
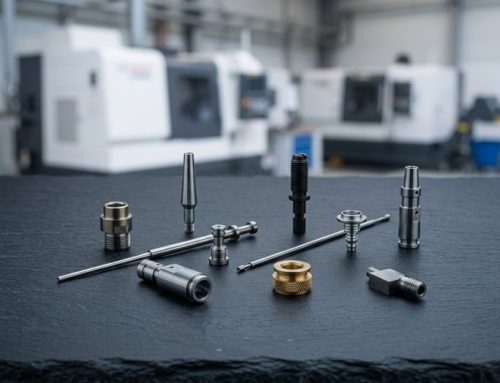 Fixations non standardPas extra-fin, filetage à gauche, perçage transversal pour fil de freinage et conversion métrique-impérial.
-
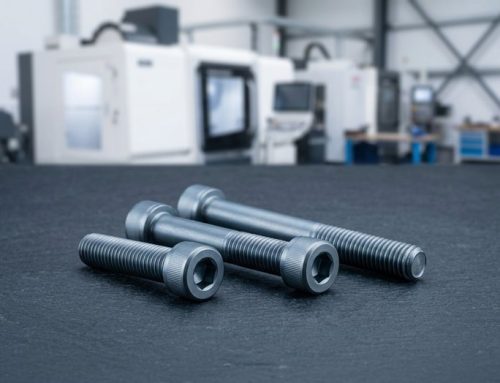 Fixations aéronautiques sur mesureRéalisées selon votre plan en A286, titane grade 5 et Inconel, avec certificats.


Matériaux, procédés et tolérances des fixations
La taille et la classe de filetage, la concentricité et la finition dépendent du choix du matériau et de la façon dont chaque élément est tourné, taraudé ou fraisé.
Conseils de conception pour fixations sur mesure
Cinq décisions de plan qui déterminent le coût, l'ajustement et la tenue en fatigue d'une vis ou d'un goujon sur mesure avant même son passage au tour.
-

Précisez la classe de filetage
Indiquez la classe, pas seulement la taille. 6g est la norme ; 4g/6h ou 3A/3B coûte plus cher et ne convient qu'aux assemblages contrôlés au gabarit ou critiques en vibration.
-

Tolérancez les épaulements séparément
Sur les vis à épaulement, tolérez séparément le diamètre (h6 ou h8) et la longueur de l'épaulement par rapport à la longueur filetée ; ajoutez un dégagement à la transition.
-

Indiquez les trous de freinage
Ajoutez une indication de trou de freinage avec son diamètre et son orientation par rapport à l'empreinte d'entraînement.
-

Évitez le grippage
Les fixations en titane ou inoxydables dans des trous taraudés inoxydables nécessitent une finition film sec ou anti-grippant, sinon attendez-vous au grippage.
-

Concevez pour la fatigue
Pour les pièces soumises à la fatigue, demandez des filets roulés et un congé sous la tête d'au moins 0,1× le diamètre nominal.
Ce qu'il faut indiquer sur votre plan
-
Taille et classe de filetage
Indiquez la taille et la classe de filetage (ISO 965 6g/6H ou ASME B1.1 2A/3A) afin que chaque filet soit contrôlé go/no-go à la bonne limite.
-
Revêtement et ajustement du filetage
Précisez si la tolérance de filetage s'applique avant ou après revêtement : le zingage ajoute 5–12 µm par flanc et peut fermer une classe serrée.
-
Matériau et résistance
Nommez la nuance et l'objectif : 4140 équivalent classe 8.8, 10.9 ou 12.9, A286 jusqu'à 35 HRC, titane grade 5 tel qu'usiné.
-
Quantité et certificats
Indiquez la quantité et les besoins de traçabilité ; les numéros de coulée proviennent de barres vérifiées au spectromètre, avec rapports FAI sur demande.
Applications et secteurs
Fabrication de vis sur mesure pour assemblages aérospatiaux et de défense en A286 et titane, vis d'instruments médicaux, et quincaillerie pour l'électronique et les équipements de test.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en inox 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres de prototype et de petite à moyenne série en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhension en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les portées de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batterie, jeux de barres, boîtiers d'onduleurs et raccords de piles à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et matériel de pont en inox 316, bronze et bronze d'aluminium, choisis d'abord pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlateaux de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les séries répétées.En savoir plus
-
 ConstructionÉquerres structurelles, matériel d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, boîtiers et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour la poussière et les vibrations.En savoir plus
Pourquoi choisir DEK pour la fabrication d'écrous sur mesure
Une fixation de catalogue coûte quelques centimes ; une fixation sur mesure ne vaut le coup que si le filetage est correct du premier coup.
-

Chaque filetage contrôlé au calibre
Chaque filetage est vérifié au calibre go/no-go selon la classe ISO 965 ou ASME B1.1 avant l'expédition du lot.
-

Concentricité au FAI
La concentricité tête-tige de 0,02 mm est contrôlée lors de l'inspection de premier article, pas supposée.
-

Barres traçables
Les numéros de coulée sont enregistrés à partir de barres vérifiées au spectromètre, permettant aux clients aéronautiques et médicaux de tracer les lots.
-

Un seul projet coordonné
Décolletage, taraudage, traitement thermique et placage sont coordonnés dans un seul projet, de 10 prototypes à 10 000 pièces.

Devis validés par un ingénieur
Chaque plan est examiné par un ingénieur, avec un devis retourné sous 6 heures. DEK est certifié ISO 9001:2015, ISO 13485 et AS9100D par TÜV.
Qualité de fixation certifiée
Les fixations sont fabriquées selon ISO 9001:2015, ISO 13485 et AS9100D, certifiées par TÜV.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux et finitions des fixations
Métaux et finitions que nous usinons et appliquons sur les boulons, écrous, vis et goujons sur mesure, chacun lié à sa page.
Finitions de surface
Besoin d'une autre nuance ou d'une autre forme de filetage ? Consultez nos ingénieurs
Tous les matériauxFAQ sur les fixations sur mesure
Quantité minimale, travaux aéronautiques et normes de filetage pour les boulons, écrous et vis sur mesure.
Demander un devis pour la fabrication de fixations sur mesure
Envoyez un plan avec le diamètre et la classe de filetage, la matière, la finition et la quantité. Les devis validés par un ingénieur vous sont retournés sous 6 heures.
- Sans quantité minimale : de 10 à 10 000 pièces
- Prototypes expédiés en 3 à 5 jours
- Filetages de M1.6 à M42
- ±0.005 mm sur les diamètres critiques
- Contrôle go/no-go sur chaque filetage
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de pointage de précision sur aléseuseEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








