









Tout ce qu'il faut savoir sur l'électroérosion à fil

RÉDIGÉ PAR
Bing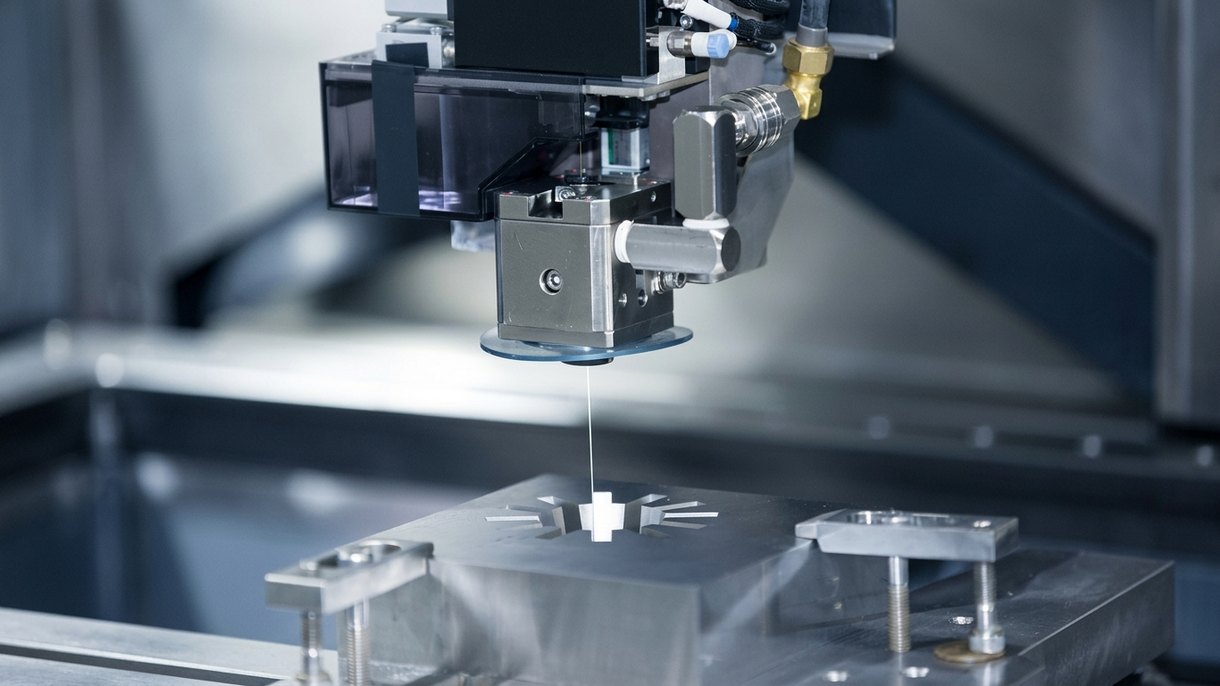
Vous cherchez un moyen de découper les métaux rapidement et avec précision ? Vous avez envisagé l'électroérosion à fil sans vraiment la connaître ?
Rassurez-vous : cet article vous donnera toutes les informations nécessaires pour comprendre ce qu'est l'électroérosion à fil, comment elle fonctionne et pourquoi c'est un outil aussi précieux pour la mise en forme des métaux.
Qu'est-ce que l'électroérosion à fil ?
L'électroérosion à fil (Electrical Discharge Machining) est un procédé d'usinage qui utilise des décharges électriques ou des étincelles entre deux électrodes pour enlever de la matière d'une pièce.
Ce procédé permet de créer des formes complexes dans des matériaux durs comme l'acier et demande moins de temps que d'autres méthodes, comme l'usinage conventionnel.
Il offre également une grande précision avec des tolérances serrées sur les pièces épaisses. Si vous avez besoin de découpes de haute précision dans des matériaux trempés, optez donc pour l'électroérosion à fil !
Comment fonctionne l'électroérosion à fil ?
- L'électroérosion à fil fonctionne en créant une décharge électrique entre le fil (ou l'électrode) et la pièce.
- Ce procédé produit de petits copeaux et des lignes de coupe précises en faisant fondre ou en vaporisant la matière plutôt qu'en la coupant.
- Une machine d'électroérosion à fil est un type de machine CNC capable de se déplacer selon quatre axes indépendants pour réaliser des coupes coniques.
- Le fil-électrode, alimenté en continu, traverse un fluide diélectrique pour créer des étincelles qui érodent la surface de la pièce.
- Le liquide diélectrique contribue à limiter la production de chaleur, si bien qu'aucun système de refroidissement supplémentaire n'est nécessaire lors de l'usinage avec cette méthode.
- À chaque étincelle, de la matière est enlevée à la fois sur l'outil et sur la pièce, sous l'effet de la charge électrique, de la pression du gaz et des vibrations générées.
- Cela signifie que l'électroérosion à fil génère un bruit minimal par rapport à d'autres procédés de fabrication, comme les méthodes de coupe conventionnelles telles que le perçage et le fraisage.
- Avec des taux d'étincelage uniformes sur tout le périmètre de votre pièce, vous obtenez des bords lisses, sans bavures résiduelles (grâce à l'érosion par étincelles).
- De plus, les matériaux pré-trempés sont plus faciles à usiner par électroérosion à fil, car ils ne nécessitent ni perçage de grands trous ni fabrication de moules complexes : un vrai gain de temps !
Avantages et limites de l'électroérosion à fil
Avantages de l'électroérosion à fil
- Permet la production de formes complexes et de géométries élaborées avec une grande précision.
- Offre une meilleure efficacité d'usinage que les machines conventionnelles ou CNC.
- Fournit une précision inégalée, essentielle pour des applications comme la fabrication d'outils et de matrices.
- Particulièrement adaptée aux matériaux exigeant des tolérances serrées, ce qui en fait l'idéal pour des composants aéronautiques critiques comme les aubes de turbine.
- Précision de coupe supérieure, jusqu'à +/- 0,0002 pouce ou mieux, garantissant la précision lors de la découpe de grandes pièces métalliques.
- Fonctionne bien sur les matières premières dures, permettant des coupes avec des exigences de tolérance bien plus serrées que d'autres procédés.
- Aucune électrode n'est nécessaire pour couper des matériaux conducteurs, ce qui économise du temps et des coûts de préparation de fabrication.
Limites de l'électroérosion à fil
- Ne convient pas à tous les matériaux : les plastiques, les composites et la pierre naturelle ne peuvent pas être usinés. Seuls les métaux conducteurs comme l'aluminium sont compatibles.
- Des procédés alternatifs sont nécessaires. Les projets impliquant des matériaux difficiles à usiner peuvent nécessiter d'autres procédés, comme l'électroérosion par enfonçage (EDM).
- Les machines d'électroérosion à fil ont généralement des vitesses de coupe plus lentes que les fraiseuses traditionnelles ou CNC, ce qui allonge les temps de cycle.
- Globalement moins efficaces que les fraiseuses traditionnelles ou CNC, ce qui pèse sur la productivité.
- Des vitesses de coupe plus lentes et une efficacité moindre peuvent augmenter le coût unitaire des pièces, surtout en l'absence de production en grande série.
- Des couches d'oxyde se forment lors de l'érosion électrolytique, ce qui nécessite des opérations d'élimination supplémentaires comme le rodage, le polissage à la roue et le polissage.
- L'élimination des couches d'oxyde ajoute des heures de main-d'œuvre et des frais de personnel supplémentaires, ce qui augmente les prix facturés au client.
Quels matériaux peuvent être usinés par électroérosion à fil ?
L'électroérosion à fil offre un large éventail d'avantages pour l'usinage de matériaux complexes et difficiles à couper, comme les alliages d'aluminium, titane, acier, laiton et graphite.
Aluminium : est un matériau couramment utilisé en électroérosion à fil en raison de sa bonne conductivité et de son point de fusion relativement bas. Le procédé est efficace pour la mise en forme précise des composants en aluminium.
Titane :est réputé pour sa résistance, sa résistance à la corrosion et sa dureté extrême. Cependant, son point de fusion élevé et sa ténacité peuvent poser des défis, nécessitant des réglages et des stratégies de machine appropriés.
Acier : Différents types d'acier peuvent être usinés par électroérosion à fil. Les aciers à outils, les aciers inoxydables, et d'autres alliages bénéficient de la capacité de cette méthode à réaliser des formes complexes et des coupes précises, même sur des matériaux trempés.
Laiton : avec sa bonne conductivité électrique et son usinabilité, est parfaitement adapté à l'électroérosion à fil. Il permet une production rentable et efficace de formes complexes et de détails fins dans les composants en laiton.
Graphite : est un excellent matériau pour les électrodes d'électroérosion à fil. Il est souvent utilisé dans ce contexte en raison de sa conductivité électrique, de sa résistance à l'érosion par arc, de son faible taux d'usure et de sa capacité à supporter des températures élevées, ce qui le rend idéal pour créer des moules et des matrices détaillés. Cependant, le graphite présente certains inconvénients qui le rendent difficile à travailler. Il peut souvent être très poreux et sale, ce qui peut entraîner des imprécisions s'il n'est pas manipulé avec soin.
Quelle différence entre l'électroérosion à fil et l'électroérosion conventionnelle ?
Voici un tableau simple présentant les principales différences entre l'électroérosion à fil et l'électroérosion conventionnelle :
| Caractéristique | Électroérosion à fil | Électroérosion conventionnelle |
|---|---|---|
| Principe de fonctionnement | Utilise un fil pour décharger le courant électrique | Utilise un outil pour enlever la matière par étincelles |
| Précision | Précision plus élevée grâce au petit diamètre du fil | Précision potentiellement inférieure à celle de l'électroérosion à fil |
| Complexité des coupes | Capable de réaliser des coupes complexes et des pièces élaborées | Limitée pour réaliser des coupes complexes |
| Matériau de l'électrode | Nécessite moins de matériau d'électrode | Nécessite un jeu d'électrodes pour chaque trou ou cavité |
| Rentabilité | Généralement plus rentable en production de série | Peut engendrer des coûts plus élevés en raison du remplacement des électrodes |
| Finition de surface | Offre une meilleure finition de surface | La finition de surface peut être comparativement plus grossière |
| Tolérances dimensionnelles | Atteint des tolérances dimensionnelles plus fines | Les tolérances peuvent être moins précises |
| Remplacement de l'outil | Seul le fil doit être remplacé périodiquement | L'ensemble des électrodes peut nécessiter un remplacement fréquent |
| Temps d'exécution | Des temps d'exécution plus longs peuvent rester productifs grâce à des détails plus fins | Des temps d'exécution plus courts mais des caractéristiques moins détaillées |
| Applications | Adaptée aux pièces aux formes complexes et à haute précision | Adaptée aux pièces moins complexes à précision modérée |
| Comparaison avec le fraisage/tournage CNC | Pas de recouvrement plus petits et caractéristiques plus fines | Pas de recouvrement potentiellement plus grands et caractéristiques moins détaillées |
Remarque : ce tableau donne un aperçu général et les performances réelles peuvent varier selon les modèles et configurations de machines.
Pourquoi utilise-t-on de l'eau déminéralisée en électroérosion à fil ?
L'eau déminéralisée est généralement utilisée comme fluide diélectrique en électroérosion à fil en raison de sa faible conductivité et de sa capacité à refroidir le procédé tout en conservant une finition de surface lisse sur la pièce.
L'absence d'impuretés empêche également tout dommage à l'outil de coupe comme à la machine d'électroérosion, augmentant l'efficacité tout en garantissant le respect des mesures de contrôle qualité.
Elle assure une meilleure isolation électrique entre l'alimentation et l'intervalle d'étincelage pendant l'usinage par électroérosion.
Quels facteurs faut-il prendre en compte en électroérosion à fil ?
Du type et de la taille du fil d'électroérosion à la géométrie de la pièce, aux exigences de finition, à l'épaisseur du matériau et aux considérations de programmation, plusieurs éléments essentiels doivent être pris en compte pour déterminer si l'électroérosion à fil convient à un travail d'usinage.
Types et tailles de fil d'électroérosion
Les fils d'électroérosion existent en différents types et dimensions, chacun étant mieux adapté à différents types d'usinage. On distingue notamment le fil en laiton tendre, le fil en laiton dur, le fil en laiton zingué et le fil à haute vitesse.
Les fils en laiton tendre sont plus flexibles que leurs homologues en laiton dur. Ils sont donc particulièrement adaptés aux opérations de découpe à faible tolérance, car ils garantissent que les pièces respectent précisément leurs spécifications de conception.
Les fils en laiton dur sont plus résistants que les fils tendres et peuvent traverser des matériaux plus durs, ce qui est utile pour la découpe de précision et la mise en forme de pièces aux tolérances serrées.
Les fils zingués offrent des avantages supplémentaires, car ils résistent plus longtemps à l'usure que les alternatives plus tendres.
Le fil à haute vitesse offre la meilleure efficacité mais coûte plus cher ; toutefois, ses vitesses de coupe rapides le rendent idéal pour les productions en grande série où le temps est primordial.
Lors du choix d'un fil d'électroérosion, il faut considérer non seulement le type, mais aussi la résistance à la traction.
Les fils à haute résistance peuvent usiner des pièces plus volumineuses plus rapidement grâce à leur durabilité accrue, tandis que les fils plus faibles peuvent montrer des signes de fatigue plus tôt, réduisant ainsi la précision ou la qualité du produit fini lorsqu'il s'agit de composants complexes aux tolérances serrées, comme ceux courants dans l'industrie électronique.
Géométrie de la pièce
Certaines considérations géométriques doivent être prises en compte lors de la conception de pièces pour ce procédé, comme l'empilement des pièces et la planéité de la surface.
L'empilement des pièces désigne le nombre de pièces pouvant être empilées dans un espace donné, ce qui influe sur les tolérances d'usinage et sur le coût de production.
De plus, les concepteurs doivent prêter attention à la planéité de surface ; toutes les pièces découpées de précision doivent présenter des niveaux de planéité identiques afin de garantir une forme et un ajustement précis lors de l'assemblage ultérieur.
Exigences de finition de surface et de tolérance
Les pièces découpées doivent présenter une finition lisse et uniforme afin d'offrir une forme et un ajustement adaptés à leur usage prévu. Par conséquent, le dimensionnement de précision du corps de la pièce est très important dans les applications de découpe au fil, comme la fabrication de filetages ou de composants taraudés.
Cela comprend le contrôle des tolérances sur les diamètres maximal et minimal et les épaisseurs de paroi, ainsi que d'autres dimensions telles que la précision du positionnement des trous, le contrôle de l'angle de dépouille, etc., en garantissant un haut degré de précision pour obtenir des pièces de bonne qualité sans défauts de surface.
De plus, un contrôle étroit de la rugosité de surface peut améliorer les performances lors de l'utilisation contre des surfaces conjuguées ; une faible rugosité permet aux pièces de mieux s'ajuster, réduisant les fuites ou la résistance à l'écoulement d'air (le cas échéant).
Épaisseur et conductivité du matériau
En général, plus la conductivité des fils est élevée, plus la puissance transmise à la pièce est importante ; cela augmente l'efficacité et permet des coupes plus rapides que les méthodes traditionnelles.
De plus, l'épaisseur du matériau joue un rôle important dans la transmission de puissance pendant les coupes. Si une pièce est trop épaisse ou présente des niveaux de résistance élevés, l'électroérosion à fil peut ne pas convenir : le fil nécessitera un courant suffisamment puissant tout en NE devant PAS chauffer excessivement au point de faire fondre votre pièce.
En matière de finitions de surface, l'électroérosion à fil sur des matériaux plus fins et moins conducteurs, comme les alliages d'aluminium ou de titane, tend à produire des bords plus lisses sur les pièces en raison de leurs propriétés électriques à faible résistance, ce qui en fait d'excellents candidats pour la réalisation de contours détaillés, car ils imposent un processus d'usinage globalement plus lent.
En revanche, l'acier ou le graphite conviennent mieux à l'ébauche de géométries de base, car leurs exigences de tension plus élevées se traduisent par des taux d'enlèvement plus rapides que les matériaux plus tendres comme le laiton ou les alliages d'aluminium.
Facteur temps
L'usinage par électroérosion étant plus long que les méthodes de coupe traditionnelles, l'optimisation du processus d'usinage est essentielle pour réduire le temps de production.
Des facteurs tels que les temps d'impulsion et de pause, le courant de crête pour la pulsation et l'avance du fil influencent tous l'efficacité globale des performances de la machine.
La modification de n'importe quel paramètre peut affecter considérablement les temps de cycle d'électroérosion ; il est donc essentiel de veiller à ce que chaque élément soit optimisé pour améliorer l'efficacité temporelle. Une double spécialisation dans la découpe à haute vitesse et le perçage de petits trous sur des composants en acier et des matériaux en graphite non conducteurs, à l'aide d'électrodes correctement dimensionnées, permet de maintenir les coûts des pièces bas tout en produisant des détails complexes avec précision et régularité dans des cycles de production plus courts.
D'une manière générale, l'augmentation de la vitesse du fil réduit les temps de cycle car elle limite l'usure de l'électrode. Il convient toutefois de surveiller attentivement les taux d'enlèvement de matière afin de préserver la précision lorsque des paramètres modifiés sont appliqués lors des opérations d'usinage.
Programmation
La programmation doit prendre en compte divers paramètres, notamment la taille de l'outil, le type de matériau, les détails du contrôle de la vitesse d'avance sur deux axes, les limites de vitesse maximale, les longueurs de coupe, etc., afin d'assurer un fonctionnement fluide et des résultats optimisés.
La précision de l'usinage par électroérosion dépend fortement de la qualité de rédaction de ces programmes, sachant que des erreurs minimes peuvent entraîner de longs temps de production ou la mise au rebut de pièces.
Contrôle qualité
L'électroérosion à fil exige un contrôle qualité rigoureux pour garantir que les pièces produites sont conformes aux spécifications de conception.
Le contrôle qualité implique une surveillance attentive de tous les aspects de l'opération, de la préparation et de la programmation jusqu'à l'exécution de l'opération de coupe proprement dite.
Une tension de fil adéquate et un rinçage à haute pression doivent être maintenus tout au long du processus de coupe, car ils influent considérablement sur la qualité et la précision de la coupe. De fait, même une variation mineure de l'un ou de l'autre peut rapidement transformer ce qui aurait été une coupe réussie en une pièce aux dimensions finales désastreuses.
Les données doivent également servir à contrôler et à enregistrer les détails relatifs à la machine d'électroérosion : usure du fil, réglages de tension, débits d'eau ou rinçages de chambre. Tous ces éléments doivent être prédéfinis avant de lancer la production afin d'obtenir des tolérances plus précises sur plusieurs lots de pièces usinées, tout en garantissant un fonctionnement fluide et sans incident lors d'une exploitation continue nécessitant le moins d'intervention humaine possible.
Précautions de sécurité
Des précautions de sécurité appropriées sont essentielles lorsqu'on travaille avec des machines lourdes, y compris les machines d'électroérosion à fil. Les opérateurs doivent veiller à ce que ces précautions soient prises avant, pendant et après chaque travail.
Les mesures de précaution peuvent être aussi simples que le port de vêtements adaptés ou la prise de conscience de l'environnement dans lequel vous travaillez. Le respect des procédures régulières d'entretien et de nettoyage de votre machine est également essentiel.
En outre, les opérateurs doivent comprendre les principes et le fonctionnement de la technologie d'électroérosion afin de savoir quels risques existent et comment les éviter grâce à des mesures de sécurité appropriées.
Environnement
Le processus d'électroérosion à fil a des implications en matière de consommation d'énergie, d'utilisation des ressources et d'impact environnemental.
La découpe au fil nécessite des quantités importantes d'énergie, ce qui entraîne des coûts environnementaux élevés en raison d'une consommation excessive d'électricité. En outre, la découpe au fil peut produire de grandes quantités de déchets dangereux, tels que des étincelles et de la fumée, générés par la combustion des particules libérées pendant le processus.
Par conséquent, vous devez prendre en compte tous les facteurs susceptibles d'entraîner des impacts environnementaux négatifs avant de vous engager dans ce type de fabrication.
En augmentant les taux de recyclage, en mettant en œuvre des solutions alternatives telles que l'usinage laser, ou en recourant à des technologies avancées qui réduisent les apports énergétiques lors des opérations de découpe au fil, vous pouvez limiter les dommages environnementaux.
Propriétés de l'électroérosion à fil
Voici une liste des propriétés et caractéristiques associées à l'électroérosion à fil :
Usinage de précision : L'électroérosion à fil est reconnue pour sa haute précision et son exactitude, ce qui la rend adaptée à la production de formes complexes et délicates avec des tolérances serrées.
Polyvalence des matériaux : L'électroérosion à fil peut être utilisée sur une large gamme de matériaux conducteurs, notamment des métaux tels que l'acier, l'aluminium, le titane et divers alliages.
Usinage sans contact : L'outil de coupe (le fil) ne touche pas physiquement la pièce, ce qui minimise l'usure de l'outil et permet d'usiner des matériaux délicats et fragiles.
Formes complexes : Elle permet de créer des formes complexes et délicates avec des angles vifs et des détails fins.
Tolérances serrées : L'électroérosion à fil permet d'atteindre des tolérances dimensionnelles très serrées, souvent de l'ordre du micron.
Déformation minimale : Le processus génère des zones affectées thermiquement et des contraintes mécaniques minimales, ce qui entraîne peu ou pas de déformation de la pièce.
Finition de surface fine : L'électroérosion à fil produit généralement une finition de surface fine, ce qui réduit le besoin d'opérations de finition supplémentaires.
Coupes fines : Elle permet de réaliser des coupes très fines avec le fil, créant des formes élancées et des détails complexes.
Faibles efforts de coupe : Le procédé exerce de faibles efforts de coupe sur la pièce, ce qui réduit le risque de déformation et de contraintes.
Usinage multi-axes : De nombreuses machines d'électroérosion à fil sont capables d'usinage multi-axes, permettant la production de pièces tridimensionnelles complexes.
Capacité d'automatisation : Les procédés d'électroérosion à fil peuvent souvent être automatisés, ce qui accroît l'efficacité et réduit le besoin d'intervention constante d'un opérateur.
Types de fil : Différents types de matériaux de fil, tels que le laiton ou les fils revêtus, peuvent être utilisés pour optimiser les performances de coupe selon les applications spécifiques.
Diamètres de fil : Divers diamètres de fil sont disponibles, offrant une flexibilité dans le choix de la taille de fil appropriée selon la coupe et le matériau souhaités.
Fluide diélectrique : Le fluide diélectrique sert à évacuer les débris et à contrôler le processus d'étincelage. Le choix du diélectrique peut influencer les performances d'usinage.
Programmation des trajectoires d'outil : La programmation en commande numérique par calculateur (CNC) génère des trajectoires d'outil précises, permettant l'usinage exact de géométries complexes.
Contrôle de la tension du fil : Un contrôle adéquat de la tension du fil est essentiel pour maintenir la stabilité et la précision pendant l'usinage.
Utilisations typiques de l'électroérosion à fil
Parmi ses applications variées, l'électroérosion à fil est largement utilisée pour des composants destinés aux industries automobile, aéronautique, médicale et électronique. Poursuivez votre lecture pour découvrir quelques exemples !
Industrie automobile
- Découpe de précision de pignons et d'autres composants.
- Fabrication de pièces de moteur complexes avec des tolérances serrées.
- Création de moules pour composants automobiles en plastique ou en métal.
Industrie aéronautique
- Production de composants de turbine complexes et précis.
- Fabrication de pièces d'aéronef complexes avec une grande précision dimensionnelle.
- Conception de moules pour éléments structurels aéronautiques.
Industrie médicale
- Fabrication d'instruments chirurgicaux et d'implants complexes.
- Création de moules pour composants de dispositifs médicaux.
- Découpe de précision de petites pièces complexes pour équipements médicaux.
Industrie électronique
- Fabrication de composants complexes pour dispositifs électroniques.
- Découpe et mise en forme de moules pour boîtiers électroniques.
- Fabrication de pièces de précision pour connecteurs et composants semi-conducteurs.
Quelle est la méthode de coupe utilisée par l'électroérosion à fil ?
L'électroérosion à fil est une méthode de coupe précise qui utilise une électrode-fil alimentée en continu pour mettre en forme les matériaux. La pièce est maintenue en place par des électrodes parcourues par un courant électrique, générant des étincelles qui font fondre la matière à distance du fil.
Les pointes du fil, séparées par des microns de gaz ionisé, se déplacent le long de la trajectoire de coupe sans se toucher. Les particules métalliques s'agglomèrent pour former de petits sillons sur les pièces.
Le procédé consiste à connecter le fil à des sources d'alimentation (anode et cathode), à déterminer la tension pour une fusion contrôlée, à utiliser des guides pour positionner les pièces et à employer un système de refroidissement pour évacuer les particules fondues.
Le système automatisé garantit précision et efficacité dans la création du produit, en gérant les virages et en traitant les obstacles en temps réel.
Conclusion
L'électroérosion à fil est une méthode d'usinage efficace et performante offrant diverses capacités de coupe. Elle peut découper des matériaux pré-trempés ainsi que de fins fils conducteurs avec une précision exceptionnelle.
Un facteur critique à prendre en compte lors de l'utilisation de cette méthode de coupe est l'épaisseur du matériau ; l'électroérosion à fil fonctionne mieux sur des pièces dont l'épaisseur se situe entre 0,005 et 0,100 pouces, bien que cela varie selon l'application spécifique et la taille de la machine utilisée.
L'eau déminéralisée doit également être remplacée régulièrement lors de travaux plus importants afin de réduire la corrosion des composants du système due à l'érosion liée à l'usure normale.
Le procédé d'électroérosion à fil est complexe et exige de prendre soigneusement en compte la géométrie de la pièce, les exigences de finition de surface, le type d'outillage, les précisions requises pour chaque travail ainsi que de nombreux autres facteurs, qui doivent tous être pris en compte pour obtenir des résultats probants avec cette technique sophistiquée.
En conclusion, l'électroérosion à fil est une technologie d'usinage puissante dans l'industrie de la métallurgie, qui offre une précision impressionnante alliée à des temps de production rapides par rapport aux opérations conventionnelles, et promet ainsi des possibilités plus larges qu'auparavant, tant sur le plan économique que technique, pour des industries variées.
FAQ
Quelle est la précision de l'électroérosion à fil ?
L'électroérosion à fil excelle en précision, atteignant des tolérances aussi faibles qu'un micromètre, surpassant les méthodes traditionnelles. Les facteurs affectant la précision incluent la taille du fil, la complexité de la pièce et les exigences de finition de surface
Les propriétés et l'épaisseur du matériau influencent les performances, les pièces plus épaisses nécessitant des vitesses d'avance plus lentes. Les machines d'électroérosion à fil modernes offrent une précision, une adaptabilité et une efficacité inégalées, ce qui en fait un choix précieux pour diverses applications.
Est-il possible d'usiner de l'acier inoxydable par électroérosion à fil ?
Oui, l'électroérosion à fil peut être utilisée sur l'acier inoxydable. C'est une méthode précise pour découper des matériaux conducteurs, y compris des formes complexes dans des métaux durs comme le titane et l'acier.
Les faibles efforts de coupe de l'électroérosion à fil la rendent adaptée aux métaux délicats. Bien qu'elle puisse prendre plus de temps que les méthodes traditionnelles, elle produit des pièces d'une grande précision avec d'excellentes finitions de surface, idéales pour les applications aérospatiales et médicales.

RÉDIGÉ PAR
Bing gère la production quotidienne, couvrant la planification, la coordination des flux de travail et le contrôle de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles liés
-
 Densité du cuivre : tout ce qu'il faut savoir
-
 Qu'est-ce que la métallisation sous vide : avantages, procédés et applications
-
 Guide de l'ébavurage : définition, types et méthodes
-
 Qu'est-ce que le duromètre : échelles de duromètre et considérations
-
 Traitement thermique des métaux : tout ce que vous devez savoir
-
 Point de fusion du magnésium : guide informatif
-
 Densité du zinc : tout ce que vous devez savoir
-
 Densité de l'or : un guide détaillé
-
 Point de fusion du fer : guide informatif

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








