









Usinage CNC de l'ABS
Le service d'usinage CNC de l'ABS de DEK produit des boîtiers, façades, supports, montages et prototypes d'aspect en ABS naturel, noir et ignifugé. Nous tenons ±0.01 mm sur les caractéristiques critiques, avec des pièces simples en 1 jour seulement et sans quantité minimale.
-
±0.01mm
Caractéristiques critiques
-
1 jour
Délai pour pièce simple
-
Sans quantité minimale
De 1 à 10 000+ pièces

Pourquoi choisir l'usinage CNC de l'ABS chez DEK ?
L'ABS est le matériau vers lequel se tournent les équipes produit lorsqu'une pièce doit avoir l'aspect et la sensation de la version de série : il s'usine proprement, reçoit bien la peinture, le placage et la texture, et coûte une fraction des polymères techniques. C'est l'un des polymères courants couverts par nos services d'usinage CNC de plastiques.
Nous usinons l'ABS sur les mêmes fraiseuses 3, 4 et 5 axes que celles qui usinent vos pièces en aluminium et en acier, afin qu'un prototype et son châssis métallique partent dans une seule commande avec un ajustement vérifié. Les modèles en ABS sont une production standard de nos services de prototypage rapide; voir tous les polymères sous usinage CNC de plastiques.
-

Certifié ISO 9001:2015, ISO 13485, AS9100D
-

Devis validé par un ingénieur sous 6 heures
-

IQC, IPQC, FAI et OQC avec rapports CMM
-

Prototypes et pièces en petite série depuis 2002
Nuances et mélanges d'ABS que nous usinons
De la plaque standard aux formulations pour placage, chaque nuance d'ABS ci-dessous est choisie pour la fonction que la pièce finie doit remplir.
-

ABS naturel et noir
Plaque et barre standardPlaque et barre extrudées pour boîtiers et supports ; le noir masque les marques d'outil sur les pièces non peintes, le naturel (ivoire) convient aux modèles peints.
-

ABS qualité usinage
Jusqu'à 100 mm d'épaisseurPlaque extrudée à faible contrainte jusqu'à 100 mm d'épaisseur, choisie pour les blocs usinés et les boîtiers épais nécessitant un brut stable.
-

ABS ignifugé
UL 94 V-0Spécifié pour les boîtiers électriques et de batteries où le boîtier doit présenter une classification d'inflammabilité UL 94 V-0.
-

ABS haute résistance aux chocs
Boîtiers testés en chuteLe choix pour les équipements portatifs et les boîtiers soumis à des tests de chute avant lancement.
-

Mélange PC/ABS
Jusqu'à 110 °CRésistance à la chaleur et résistance aux chocs supérieures à l'ABS standard, utilisé pour les prototypes d'intérieurs automobiles et d'outils électroportatifs.
-

ABS qualité placage
Formulation riche en butadièneÀ choisir lorsque les pièces d'aspect nécessitent un placage électrolytique au chrome ou au nickel plutôt qu'une peinture, pour les pièces décoratives grand public et automobiles.
-
±0.01 mm
Caractéristiques inférieures à 50 mm
-
±0.05 mm
Grands boîtiers minces
-
Ra 0.8–1.6
État de surface brut d'usinage, µm
-
3–5 jours
Délai de prototype
Capacités d'usinage de l'ABS chez DEK
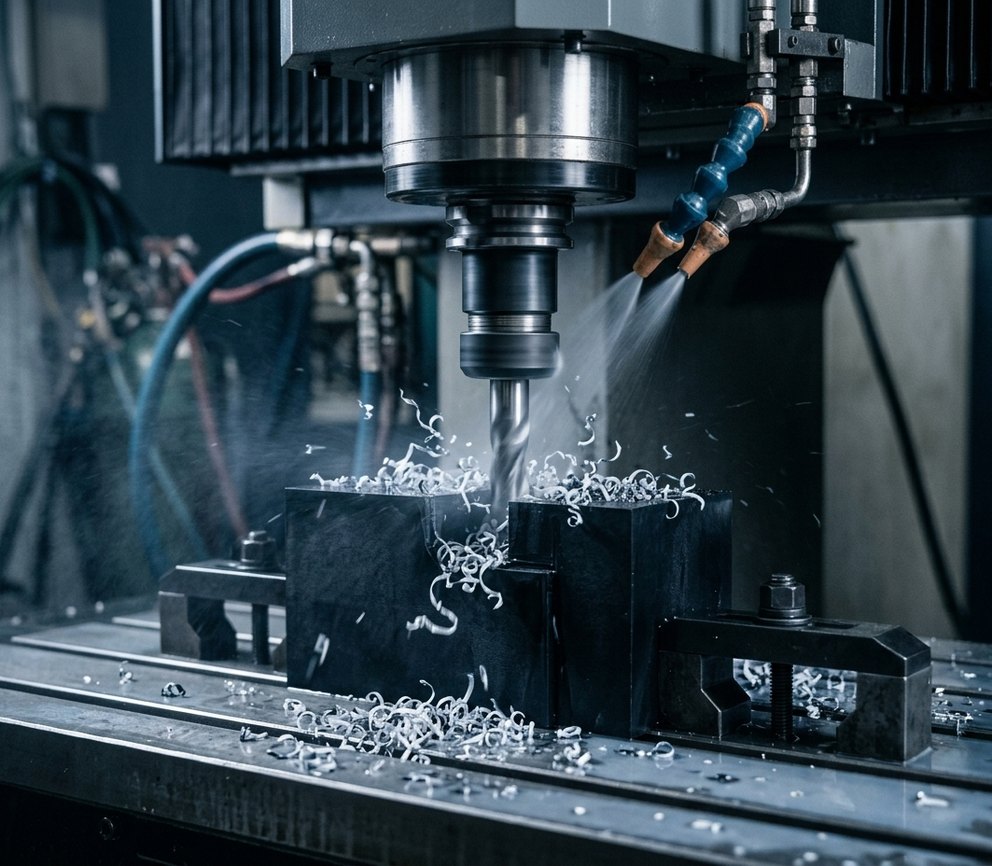
L'ABS est tendre (Rockwell R105), nous utilisons donc des vitesses de broche élevées avec des outils à arêtes tranchantes et polies et un serrage léger pour le couper plutôt que le repousser.
-
1
Fraisage CNC
3, 4 et 5 axes Fraisage CNC pour boîtiers, enveloppes, panneaux, clips et charnières vivantes en plaque et bloc d'ABS.
-
2
Tournage CNC
Tournage CNC pour boutons, entretoises, bobines et rouleaux, usinés à partir de barre d'ABS avec des outils tranchants qui évitent l'étalement.
-
3
Taraudage et alésages pour inserts
Perçage et taraudage, ainsi que des alésages pour inserts thermosertis dimensionnés pour les inserts en laiton utilisés dans les pièces de série, afin que la quincaillerie se transpose directement.
-
4
Gravure et fraisage de texte
Gravure et fraisage de texte pour légendes et logos ; les travaux annexes comprennent le collage par solvant des boîtiers multi-pièces et la peinture de blindage EMI.
Conseils de conception et d'usinage pour l'ABS
Ce que nos ingénieurs vérifient sur chaque plan d'ABS pour garder les boîtiers minces plans, les ajustements corrects et le coût maîtrisé.
-
1
Recuit des pièces en tôle mince
La plaque d'ABS extrudée présente des contraintes directionnelles qui déforment les boîtiers minces après l'usinage d'une face. Nous recuisons les ébauches à 70–80 °C pour les parois inférieures à 2,5 mm ou les grands capots plats, et nous ébauchons d'abord les deux faces.
-
2
Dilatation thermique
À 80 µm/m·K, l'ABS se dilate 3,5 fois plus que l'aluminium. Un capot de 300 mm s'allonge de 0,5 mm de plus que son châssis en aluminium sur une variation de 20 °C ; prévoyez des lumières pour les trous de fixation.
-
3
Tolérancement des prototypes
Nous tenons ±0.01 mm sur les petites formes rigides et ±0.05 mm sur les grandes pièces minces. Lorsque le prototype remplace une pièce plastique de production, tolérez-le selon ce plan (généralement ±0,1–0,2 mm) pour réduire les coûts.
-
4
Angles vifs et arêtes
Les angles internes usinés reprennent le rayon de la fraise ; précisez donc où un rayon de 0,5 mm est acceptable. Les arêtes externes reçoivent un chanfrein de 0,3 mm pour résister à l'écaillage sous peinture.
-
5
Parois minces
Concevez 1,0 mm minimum et 1,5 mm de préférence sur les parois de plus de 50 mm de long. Nous usinons 0,8 mm avec un montage de soutien, mais la pièce ne survivra pas à la manutention sur une maquette d'aspect.
-
6
Clips et inserts
Les clips usinés en ABS ne résistent qu'à quelques cycles. Dimensionnez les alésages d'inserts thermosertis pour correspondre à la pièce de production afin que la quincaillerie soit transférée directement en production.
Usinage de prototypes en ABS vs PC, nylon, aluminium
Usinez l'ABS pour 1 à 500 pièces avec des propriétés de qualité production et ±0.05 mm ou mieux ; l'impression 3D convient aux géométries internes complexes en dessous de 10 pièces.
| Critères | Ce matériauABS | Polycarbonate | Nylon | Aluminium |
|---|---|---|---|---|
| Utilisation | Pièces opaques | Pièces transparentes | Engrenages, bagues | Pièces métalliques |
| Temp. max | 75 °C | 120 °C | – | – |
| Ténacité | Plus faible | 2 à 3× plus tenace | – | – |
| Usure | Plus faible | – | Meilleure | – |
| Peinture | Meilleure | – | – | – |
| Coût | Moins cher | Plus élevé | – | – |
| Transparence | Opaque | Transparent | – | – |
Secteurs utilisant l'usinage CNC de l'ABS
Les pièces en ABS passent des maquettes d'aspect à la production en petite série dans les programmes grand public, électronique, automobile et robotique.
-
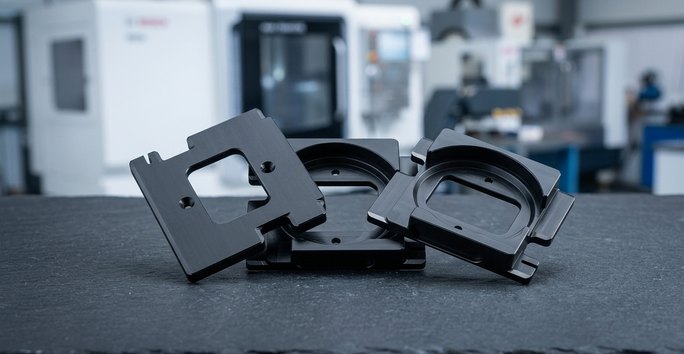 Produits grand publicBoîtiers d'appareils électroménagers, coques de télécommandes, objets connectés et enceintes audio, ainsi que maquettes d'aspect pour revues de conception.
-
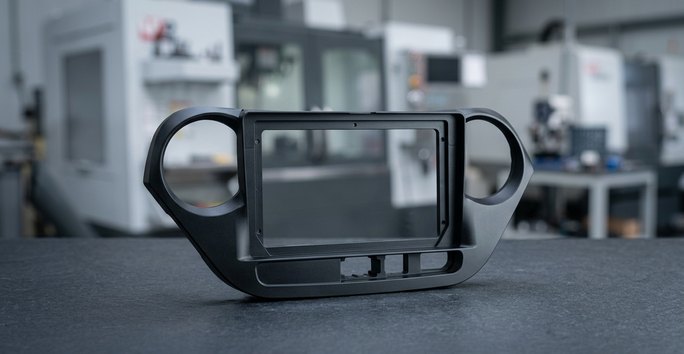 ÉlectroniqueBoîtiers d'appareils, façades et cadres de claviers usinés en ABS, y compris des capots finis avec une peinture de blindage EMI.
-
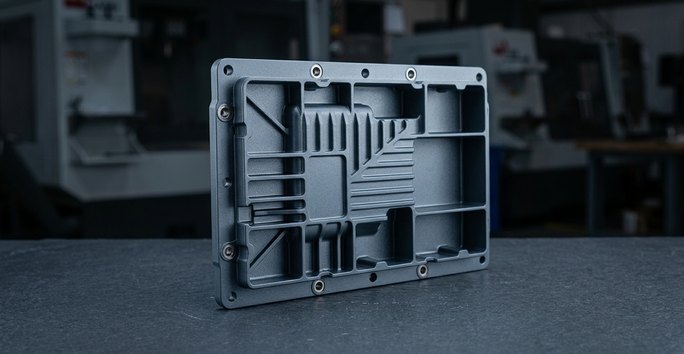 TélécomsCapots et boîtiers peints EMI pour matériel télécom, usinés pour s'adapter au châssis métallique sur lequel ils se montent.
-
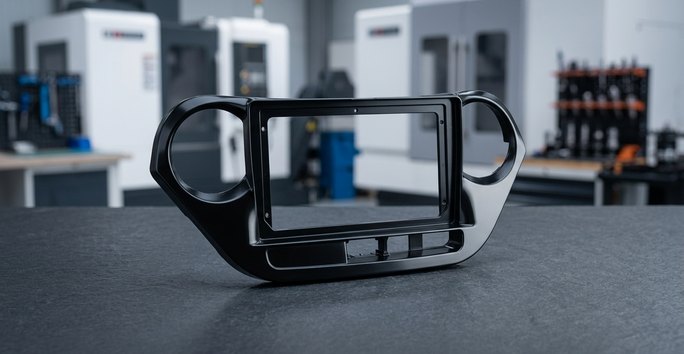 AutomobilePrototypes de garnitures intérieures, pièces de console et gaines de climatisation, souvent usinés en PC/ABS pour sa meilleure résistance à la chaleur.
-
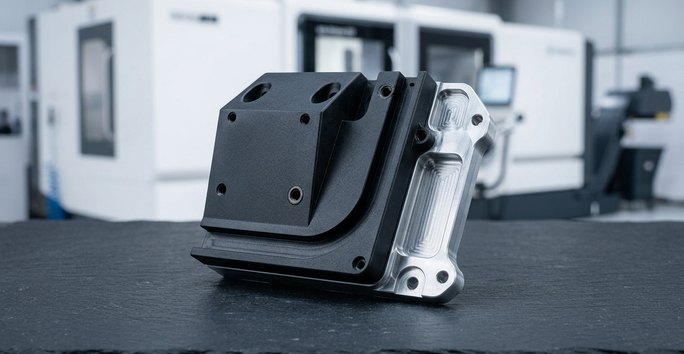 Robotique et dronesCapots, supports de capteurs et guides-câbles pour robots et drones, assemblés sur des châssis en aluminium usinés.
-
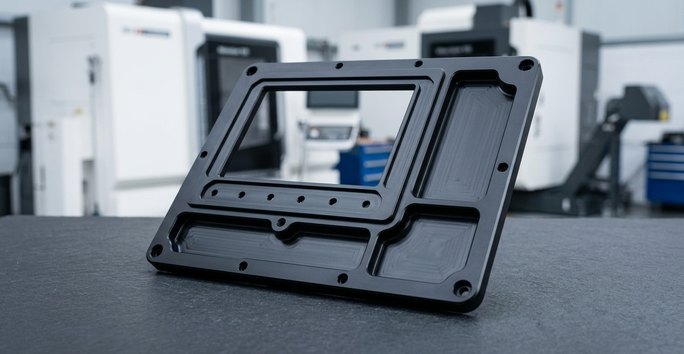 Équipement industrielFaçades de panneaux de commande et capots de protection pour machines industrielles, peints ou laissés en ABS noir pour masquer les traces d'usinage.
Options de finition pour les pièces en ABS usinées
Chaque finition est appliquée sur l'ABS après usinage CNC, prête pour la revue de conception ou la vente en petite série. L'anodisation ne s'applique pas à l'ABS.
Besoin d'une finition non listée ici ? Consultez nos ingénieurs.
-
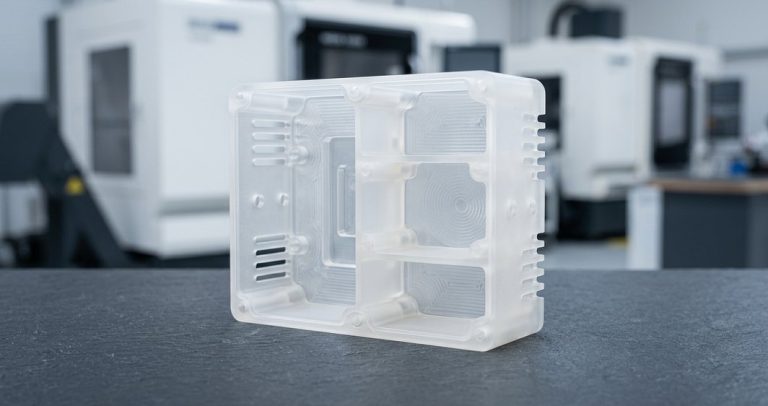 Ponçage et apprêtStandardL'usinage CNC suivi d'un ponçage et d'un apprêt élimine les traces d'outil avant peinture ; standard sur chaque maquette d'aspect.Demander un devis
-
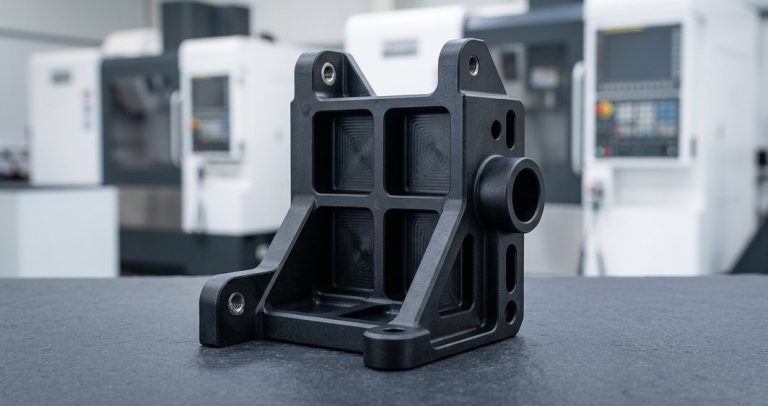 PeintureLe plus populaireL'ABS usiné accepte la plupart des peintures à solvant et à l'eau sans promoteur d'adhérence ; toucher doux, texturé et teinte assortie.Demander un devis
-
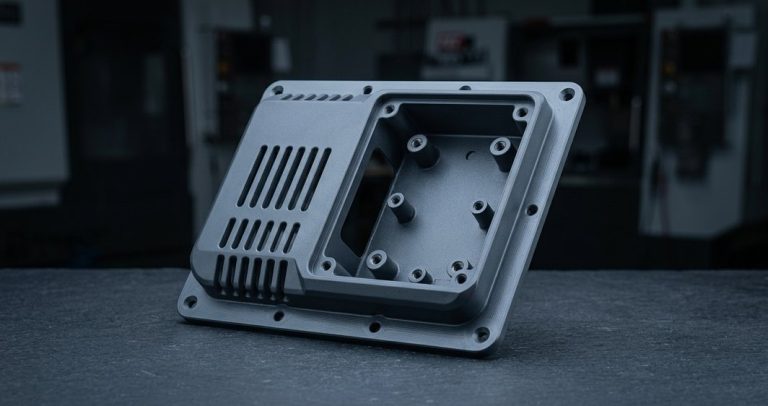 GalvanoplastieLe plus populaireChromage, nickelage et cuivrage sur ABS qualité galvanoplastie usiné pour pièces d'aspect décoratives.Demander un devis
-
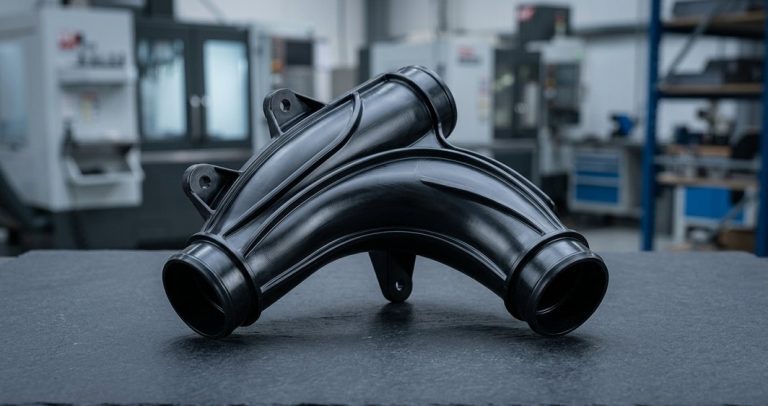 Sablage aux billesLe plus populaireUne texture mate uniforme sur la surface en ABS usinée qui imite une finition plastique de production.Demander un devis
-
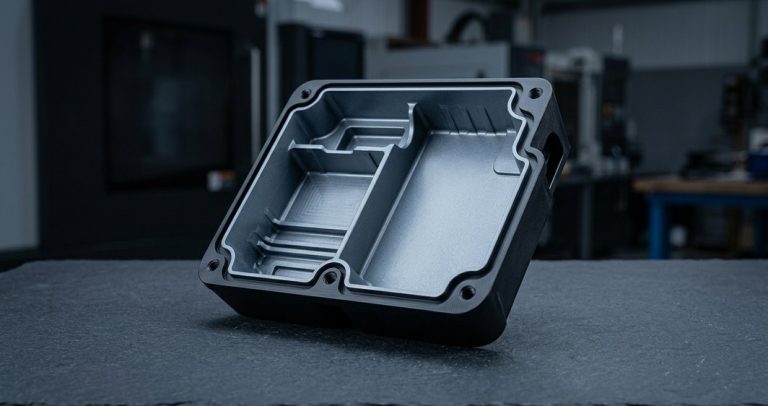 Marquage laserLe plus populaireLogos et légendes marqués sur les pièces en ABS usinées ; la tampographie et le marquage à chaud sont également disponibles.Demander un devis
FAQ sur l'usinage CNC de l'ABS
Réponses aux questions que se posent les ingénieurs avant de commander des prototypes en ABS usiné.
Autres matériaux
-
 DelrinHomopolymère d'acétal (Delrin 150) et copolymère pour engrenages, bagues, corps de vannes et pièces en contact alimentaire : copeaux nets, faible humidité, ±0.01 mm typique.En savoir plus
-
 NylonNylon PA6, PA66, 30 % fibre de verre et MoS2, résistant, silencieux et autolubrifiant, pour engrenages, bagues, patins d'usure, rouleaux et isolateurs.En savoir plus
-
 PEIPEI Ultem 1000 non chargé et Ultem 2300 30 % fibre de verre pour supports de test, plateaux de stérilisation et supports aéronautiques : 170 °C en continu, UL 94 V-0.En savoir plus
-
 PolyéthylèneUHMW-PE et HDPE : le plastique de grande diffusion le plus résistant à l'abrasion et au plus faible frottement, conforme FDA dans les nuances naturelles, pour bandes d'usure et guides de chaîne.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








