









Fabrication de boutons sur mesure
Fabrication de boutons et de poignées sur mesure, tournés et fraisés avec alésages H7 et dimensions à ±0.005 mm. Sans quantité minimale, prototypes en 3 à 5 jours, moletages usinés parfaitement alignés sur l'alésage.
-
H7
Ajustement de l'alésage
-
3 à 5 jours
Prototypes
-
±0.003mm
Caractéristiques de décolletage
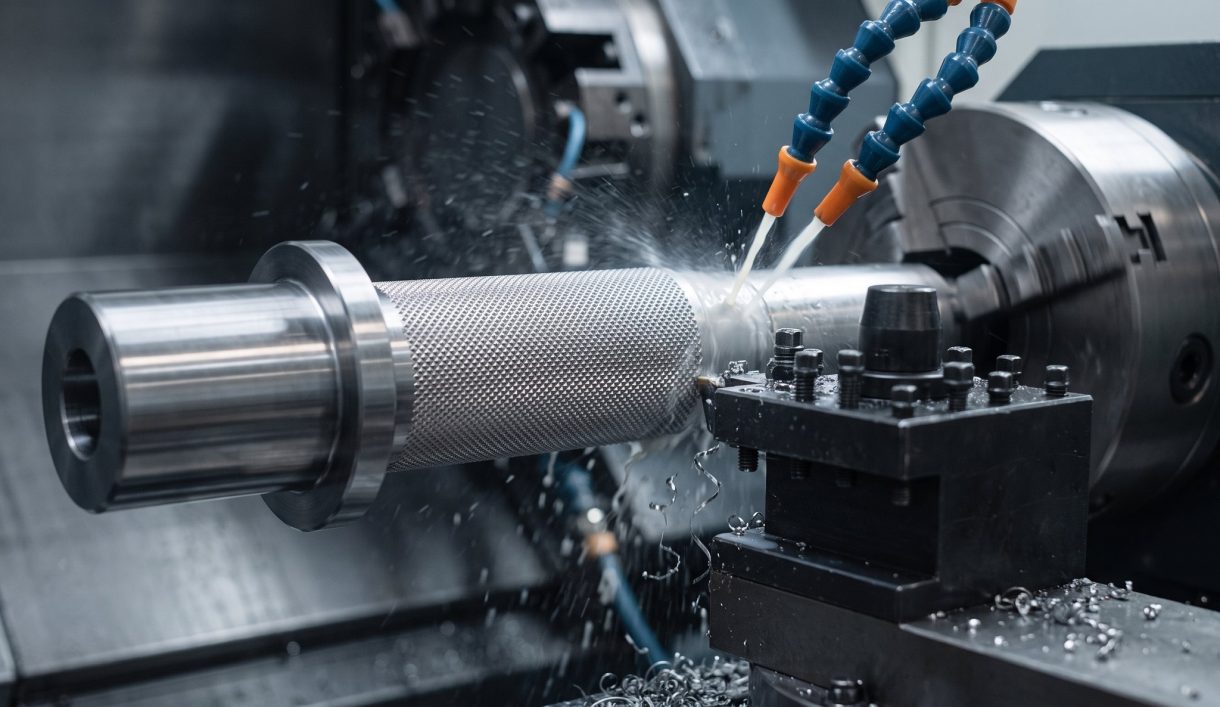

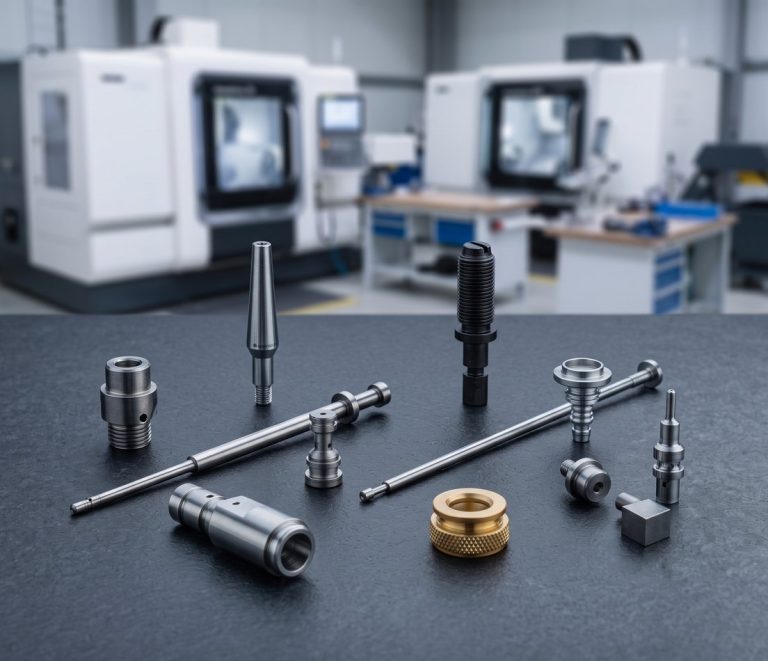
Fabrication de boutons sur mesure et de pièces de fixation usinées
DEK usine des boutons de commande et d'instrumentation, des boutons moletés à pouce, des volants à main, des poignées en T, des poignées en L et des poignées de tirage en aluminium 6061 et 7075, laiton, acier inoxydable 303 et 316, titane et Delrin.
Ce sont les pièces que l'utilisateur touche, aussi la spécification tient-elle autant de la fonction que du ressenti : ajustement de l'alésage, serrage par vis de pression ou pince, pas de moletage, rayons de bord et finition durable. Elles figurent dans notre catalogue de pièces usinées CNC sur mesure avec des caractéristiques de décolletage à ±0.003 mm.
Types de boutons et de poignées que nous usinons
Boutons, poignées et pièces de fixation assorties, tournés et fraisés dans des barres d'aluminium, de laiton, d'inox, de titane et de Delrin.
-
 Boutons de commande sur mesureBoutons à index, à jupe et à cadran pour commutateurs, codeurs et potentiomètres.
-
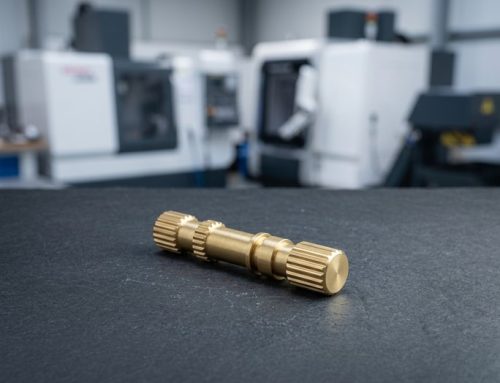 Boutons moletés tournés CNCMoletages droits, en losange ou hélicoïdaux, lisses ou avec un goujon fileté.
-
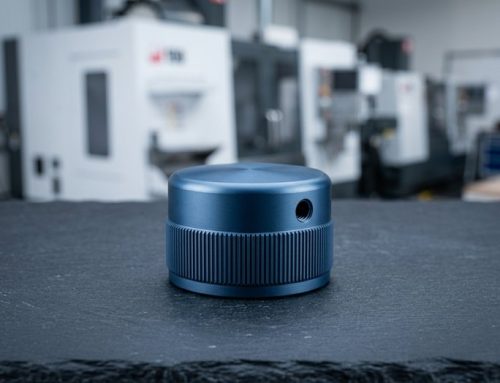 Boutons en aluminium usinésBoutons pour audio, instruments, appareils photo et équipements de laboratoire, anodisés en couleur.
-
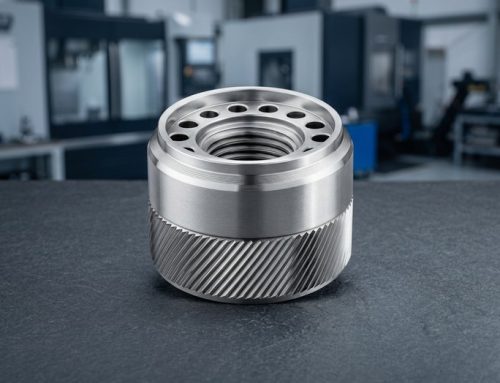 Volants à main et molettesVolants et cadrans de réglage avec graduations gravées ou marquées au laser.
-
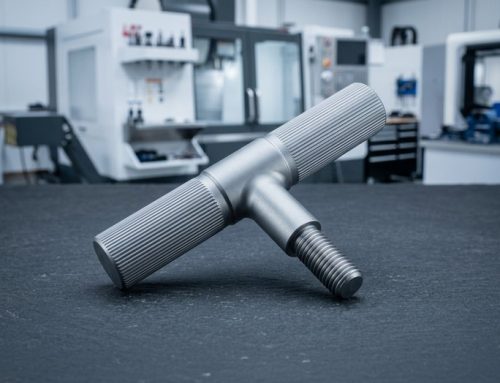 Poignées en T et en LPoignées en T, poignées en L et leviers pour brides, vannes et loquets.
-
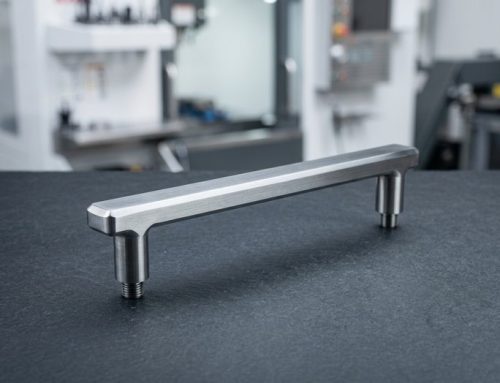 Poignées de tirage et de rackPoignées de tirage, poignées à barre et poignées de rack pour armoires et coffrets.
-
 Pièces de fixation usinées assortiesVis à pouce, pieds, enjoliveurs, embouts et bagues assortis aux boutons.


Matériaux, procédés et tolérances pour les boutons
Comment nous tournons, fraisons et finissons les boutons et les poignées : les matériaux, les machines, les spécifications tenues et les finitions.
Conseils de conception pour boutons et poignées sur mesure
Cinq règles qui déterminent l'ajustement d'un bouton sur son axe, sa prise en main et la tenue de sa couleur après anodisation.
-

Définir l'ajustement sur l'axe
Indiquez le diamètre de l'axe, la profondeur du méplat, la longueur et la fixation ; « alésage 6 mm » sans le méplat ni la position de la vis de pression laisse l'ajustement indéfini.
-

Adapter le pas de moletage à la taille
Utilisez un moletage diamant de 0.8 mm sur les boutons de 10–25 mm et de 1.0–1.2 mm sur les plus grands. Voir moletage ou cannelure.
-

Arrondir chaque arête de préhension
Ajoutez un rayon d'arête de 0.5–1.0 mm sur les arêtes de préhension ; une arête anodisée vive se ressent comme une lame et s'écaille.
-

Anticiper l'épaisseur d'anodisation
L'anodisation ajoute 10–15 µm par surface et fonce un moletage ; si la couleur compte, validez un échantillon avant production.
-

Conserver 2 mm de paroi d'alésage
Maintenez la paroi entre l'alésage et le diamètre extérieur à 2 mm minimum en aluminium pour que le couple de la vis de pression ne déforme pas le bouton.
Ce qu'il faut indiquer sur votre plan
-
Axe et fixation
Diamètre d'axe et méplat, puis vis de pression (M2–M6), pince ou ajustement serré ; nous ajustons l'alésage en H7.
-
Style de moletage
Droit, diamant ou hélicoïdal selon DIN 82, avec un pas de 0.5 à 1.6 mm et le diamètre sur lequel il s'applique.
-
Finition et couleur
Sablé, anodisé couleur ou poli, plus marquages laser ; nous pouvons valider un échantillon de couleur avant la série.
-
Quantité et taille de lot
Du prototype unique sans quantité minimale à un ensemble de production assorti de boutons, poignées et vis à tête moletée expédiés ensemble.
Applications et secteurs
Usinage de poignées et de boutons sur mesure pour les fabricants d'audio, de caméras et d'instruments, les façades électroniques et poignées de rack, et les boutons médicaux autoclavables.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits grand public
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalAxes d'instruments, poignées et canules en inox 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et axes de prototype et de petite à moyenne série en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteur harmonique et doigts de préhenseur en aluminium et acier trempé, avec usinage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavure.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les portées de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour alléger sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batteries, jeux de barres, boîtiers d'onduleurs et raccords de piles à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlateaux de préhension, supports de guidages linéaires, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les séries répétées.En savoir plus
-
 ConstructionÉquerres structurelles, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits grand publicBoutons, poignées, pièces de boîtiers et matériel audio dont la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Pourquoi choisir DEK pour vos boutons moletés en aluminium usiné
Des pièces esthétiques réalisées par un atelier conçu pour les tolérances serrées, avec tous les procédés pour un ensemble assorti sous un même toit.
-

Moletages parfaitement alignés sur l'alésage
Le moletage et l'alésage sont réalisés en une seule prise sur le tour, si bien que le motif est parfaitement aligné sur l'arbre avec un faux rond diamètre extérieur-alésage de 0.02 mm.
-

Couleurs anodisées assorties
Les couleurs anodisées sont assorties à un échantillon approuvé, et chaque lot est photographié avant expédition.
-

Procédés intégrés en interne
Tournage, décolletage, fraisage, sablage, anodisation et marquage laser sont réalisés en interne, si bien que boutons, poignées et vis moletées sont expédiés ensemble.
-

Qualité certifiée
Les boutons et poignées sont fabriqués selon des systèmes qualité certifiés ISO 9001:2015, ISO 13485 et AS9100D, y compris les boutons médicaux.

Devis validés par un ingénieur
Chaque devis est validé par un ingénieur qui vérifie l'ajustement sur votre arbre, le style de moletage et la finition, et vous renvoie un prix sous 6 heures, sans quantité minimale et avec des prototypes en 3–5 jours.
Une qualité certifiée pour chaque bouton
Les boutons et poignées sont fabriqués selon ISO 9001:2015, ISO 13485 et AS9100D.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux et finitions pour boutons et poignées
Métaux, plastiques et finitions que nous utilisons pour les boutons et poignées, chacun appliqué aux pièces que nous usinons.
Finitions de surface
Plastiques techniques
Besoin d'un autre alliage ou d'une autre finition ? Consultez nos ingénieurs.
Tout voirQuestions fréquentes
Ajustements sur arbre, motifs de moletage et couleurs anodisées pour boutons sur mesure.
Demander un devis pour la fabrication de boutons sur mesure
Envoyez un plan ou un modèle avec les détails de l'arbre, le style de moletage, la finition, la couleur et la quantité. Les devis validés par un ingénieur vous sont retournés sous 6 heures.
- Sans quantité minimale, prototypes en 3 à 5 jours
- Alésages tenus à H7, ±0.005 mm sur métal
- Échantillon de couleur validé avant production
- Chaque lot photographié avant expédition
Capacités associées
-
 Raccords de précision à ultra-haute puretéEn savoir plus
-
 Services de perçage d'alésages de précisionEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








