









Qu'est-ce que le perçage profond : procédé, outils et conseils

RÉDIGÉ PAR
Bing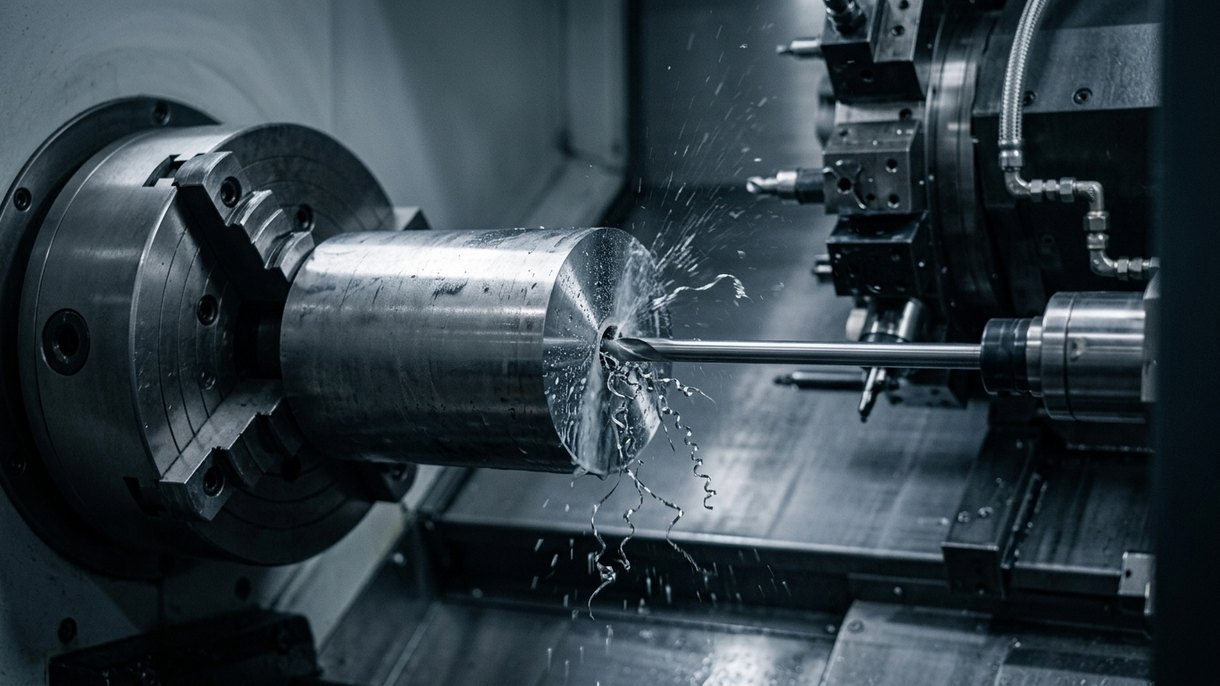
Le perçage profond est un procédé d'usinage destiné aux trous dont la profondeur est nettement supérieure au diamètre. Il fait appel à des méthodes et des outils spécifiques pour l'évacuation des copeaux, le refroidissement et le contrôle de la rectitude.
Dans cet article, vous découvrirez le perçage profond : son déroulement, les outils utilisés et des conseils pratiques pour réussir. Il s'adresse aux ingénieurs, aux machinistes et aux équipes achats travaillant avec l'usinage CNC, le fraisage et le tournage.
Qu'est-ce que le perçage profond ?
En pratique, un trou profond présente généralement un rapport profondeur/diamètre supérieur à 10 pour 1. Par exemple, pour qu'un trou de 6 mm soit considéré comme profond, sa profondeur doit dépasser 60 mm.
Le perçage profond est une technologie spécifique permettant de réaliser des alésages rectilignes et de haute qualité, impossibles à obtenir par un perçage classique. Les objectifs de conception typiques sont la maîtrise de la concentricité, une légère conicité et une excellente finition de surface intérieure.
Caractéristiques clés qui distinguent le perçage profond :
- Rapports profondeur/diamètre élevés (10:1 et plus).
- Apport dédié de liquide de refroidissement dans la zone de coupe.
- Évacuation active des copeaux hors de l'alésage.
- Guidage par un outil ou un support fixe pour éviter la déviation.
Cette méthode considère les trous profonds comme une classe d'usinage à part entière. Avant de commencer la coupe, il convient de planifier, de choisir l'outillage et de vérifier les capacités de la machine.
Le procédé de perçage profond
Le perçage profond n'est pas une technique unique, mais une classe de procédés visant à garantir la réalisation satisfaisante et reproductible de trous profonds. Voici les différentes étapes du procédé que nous suivons :
Conception et planification
Avant de commencer le perçage, la première étape, essentielle, est la planification et la conception. Les ingénieurs déterminent le rapport diamètre/profondeur du trou, la tolérance et la finition de surface souhaitée. Ils évaluent la géométrie et les propriétés du matériau de la pièce, sa dureté et sa conductivité thermique avant d'arrêter les paramètres du procédé.
Trou pilote
Les outils de perçage fins s'appuient généralement sur un trou pilote pour guider leur trajectoire. Avant de percer le trou profond final, un avant-trou est réalisé. Il est presque toujours moins profond et de plus grand diamètre, ce qui garantit que le foret pénètre dans la matière au bon angle et bien aligné.
Sans trou pilote correct, le foret peut dévier ou s'écarter. À défaut, il se redresse et le trou finit mal formé, avec un risque de rupture de l'outil.
Stratégie de refroidissement et d'évacuation des copeaux
C'est l'un des principaux défis du perçage profond. À mesure que le foret s'enfonce dans la pièce, les copeaux mettent plus de temps à sortir, et le liquide de refroidissement doit parcourir la même distance pour atteindre la zone de coupe. Ces deux problèmes se règlent grâce à un système haute pression.
Choix de l'outillage
La réussite du perçage profond dépend surtout du choix de l'outillage. Les ingénieurs choisissent parmi plusieurs solutions : foret à canon, BTA, foret à éjecteur ou foret hélicoïdal. Chacune présente un mécanisme différent d'évacuation des copeaux et d'apport de liquide de refroidissement.
Réglage de la machine
Un montage rigide et stable garantit la précision. Broche, lunettes et bridage empêchent l'apparition de vibrations et de déviations. Un degré infime d'instabilité peut provoquer une conicité, des marques de broutement ou un décalage de l'alésage.
Cycle de coupe
C'est la phase où la matière est enlevée pour former le trou. L'avance, la vitesse de broche et la pression du liquide de refroidissement sont réglées selon l'outil et les matériaux usinés.
Les deux principaux types de cycle sont le perçage continu et le perçage par saccades. Le perçage continu s'utilise lorsque l'évacuation des copeaux est régulière. Le perçage par saccades s'utilise pour les matériaux plus profonds ou plus difficiles, l'outil se rétractant périodiquement pour évacuer les copeaux.
Contrôle et finition
Une série de contrôles est réalisée sur le trou afin de vérifier sa précision dimensionnelle et sa qualité de surface. Des paramètres tels que la cylindricité, la rectitude, la régularité du diamètre et la rugosité de surface sont mesurés à l'aide d'instruments de précision, par exemple des alésomètres ou des machines à mesurer tridimensionnelles (CMM).
Contrôle et surveillance du processus
La surveillance du processus en temps réel est essentielle tout au long du cycle de perçage profond. Les opérateurs peuvent désormais surveiller le débit du liquide de refroidissement. Le faux-rond du foret, les variations du niveau de vibration et la formation des copeaux sont tous regroupés dans une seule source.
Tout écart par rapport aux conditions normales signale une usure ou un désalignement de l'outil. Cela permet une action corrective immédiate avant que la qualité de la pièce ne soit compromise.
Outils et technologies de perçage profond
Perçage hélicoïdal classique
Le perçage hélicoïdal classique utilise des forets hélicoïdaux conventionnels, mais adaptés à des coupes plus profondes. Pour des rapports D:d modérés, nous pouvons employer des forets hélicoïdaux en carbure à longue portée avec arrosage interne.
Ce sont des types de perçage plutôt polyvalents. Les inconvénients concernent surtout l'évacuation des copeaux et la rigidité aux longueurs extrêmes. Ils conviennent aux trous profonds courts lorsque le perçage par canon ou BTA n'est pas réalisable.
Perçage BTA
Le perçage BTA est un procédé à haut rendement pour les grands diamètres, généralement d'environ 20 mm à plusieurs centaines de millimètres. Le BTA utilise une structure tubulaire autour d'une tête de coupe. Le liquide de refroidissement circule à l'extérieur de la tête de perçage ; les copeaux cheminent à l'intérieur du tube et retournent à la machine.
La méthode offre une grande capacité d'évacuation des copeaux et un guidage solide pour les grandes pièces telles que les semelles de moules et les formes cylindriques. Les machines BTA sont conçues spécialement pour offrir des avances rapides et une excellente rectitude lorsqu'elles sont correctement configurées
Perçage par canon
Le perçage par canon est la méthode classique de perçage profond pour les petits et moyens diamètres, généralement de 1 à 50 mm. Le foret canon possède un canal central de liquide de refroidissement et une rainure en V qui évacue les copeaux vers l'arrière le long de l'extérieur. Un liquide de refroidissement à haute pression est amené par le foret jusqu'à l'arête de coupe.
Les forets canon offrent une excellente rectitude et un bel état de surface. Ils donnent de bons résultats sur tours ou sur machines dédiées au perçage par canon. Ils nécessitent toutefois des avant-trous ou des bagues de guidage pour maintenir la précision, en particulier sur les pièces excentrées ou non cylindriques.
Perçage par éjecteur
Le perçage par éjecteur est similaire au BTA mais utilise un système à deux tubes. Le liquide de refroidissement à haute pression pénètre entre les tubes et crée une aspiration qui évacue les copeaux par le tube intérieur. Les systèmes à éjecteur permettent d'atteindre des coupes plus profondes tout en gérant correctement les copeaux.
Ils sont adaptés partout où les performances du BTA sont requises, mais où l'encombrement ou l'accès de la machine empêche une installation BTA complète.
Perçage hélicoïdal
Le perçage hélicoïdal est une méthode moderne qui utilise des forets à goujures hélicoïdales et des géométries brise-copeaux pour une coupe agressive. Il s'applique aux rapports D:d intermédiaires et aux matériaux générant des copeaux filandreux.
Les outils hélicoïdaux peuvent fonctionner sur toute fraiseuse CNC standard lorsqu'ils sont alimentés en liquide de refroidissement par la broche et en évacuation des copeaux. Ils équilibrent efficacement la flexibilité et un meilleur contrôle des copeaux, par rapport aux forets hélicoïdaux conventionnels.
Perçage profond vs autres procédés
Alésage de trous
L'alésage ouvre ou agrandit un trou existant. Il offre un excellent alignement et un bel état de surface pour les profondeurs faibles à modérées. L'alésage ne convient pas aux trous très profonds, où la flexion de l'outil et l'évacuation des copeaux sont les facteurs limitants. Lorsque la profondeur, le débit de liquide de refroidissement et l'évacuation des copeaux sont importants, le perçage profond est la méthode privilégiée.
Alésage de finition
L'alésage de finition est une opération de finition visant à amener un trou à sa dimension et à son état de surface spécifiés. Les alésoirs n'enlèvent que de très petites quantités de matière. Pour les trous profonds, l'alésage de finition est donc souvent réalisé après le perçage profond d'un avant-trou afin d'affiner le diamètre et la qualité de surface. L'alésage de finition ne peut toutefois pas produire à lui seul des trous longs et profonds.
Micro-trous
En règle générale, les micro-trous (les plus petits diamètres) sont percés avec des micro-forets canon spécialisés ou par perçage laser. Le micro-perçage par canon offre une excellente rectitude sur des profondeurs modérées. Le perçage laser convient aux micro-trous borgnes, mais peut laisser des zones affectées thermiquement avec des choix de matériaux limités.
Avantages du perçage profond
Le perçage profond est utilisé pour des caractéristiques que le perçage classique ne peut pas réaliser, telles que :
Rectitude et concentricité élevées : Un outillage et un guidage appropriés maintiennent l'alignement de l'axe sur de longues distances.
État de surface supérieur : Le liquide de refroidissement interne et la géométrie de l'outil permettent d'obtenir d'excellentes valeurs de Ra.
Productivité durable sur toute la durée de vie : Des machines et un outillage dédiés nous permettent de fabriquer rapidement et de manière reproductible.
Large gamme de diamètres : Des forets de perçage de précision inférieurs au millimètre jusqu'au BTA pour les très grands alésages.
Réduction des opérations secondaires : Une meilleure géométrie initiale réduit le besoin de passes correctives.
Nous choisissons le perçage profond pour les trous fonctionnels, tels que les canaux hydrauliques, les sièges de soupape ou même les passages de refroidissement, en fonction de la qualité de l'alésage.
Défis du perçage profond
Le perçage profond présente effectivement des obstacles techniques que nous devons gérer avec rigueur.
Déviation et faux rond de l'outil
Les outils de perçage longs et élancés ont, sous charge, une tendance inhérente à résister à la torsion ou à éviter les vibrations. L'excentricité et l'apparition d'un alésage surdimensionné à l'extrémité distale induites par la déviation doivent être examinées sous l'angle de la rectitude et de la tolérance.
Nous appliquons ici des mesures d'atténuation au moyen de douilles de guidage ou de lunettes pour garantir le maintien de l'alignement sur toute la profondeur.
Évacuation des copeaux
Les copeaux piégés à l'intérieur de l'alésage peuvent gravement endommager l'outil ou entraîner une mauvaise finition de surface ou un blocage du débit de liquide de refroidissement. Pour une évacuation ininterrompue des copeaux, des paramètres tels qu'une alimentation en liquide de refroidissement à haute pression et une géométrie de goujure optimisée sont de la plus haute importance.
Gestion de la chaleur
À mesure que la profondeur de perçage augmente, le refroidissement de l'arête de coupe devient très difficile. Un niveau de température insuffisant pour la gestion thermique peut favoriser la dilatation thermique, le collage de matière ou des dommages métallurgiques à proximité de la surface de l'alésage. Le maintien d'une température stable tout au long du cycle exige une combinaison de liquide de refroidissement traversant l'outil, de fluides refroidis et de vitesses de coupe soigneusement contrôlées.
Usure et casse de l'outil
La casse constante dans des conditions extrêmes accélère l'usure de l'outillage, en particulier lors du perçage de matériaux abrasifs ou durs. Les trajectoires d'outil prolongées et le frottement à grande profondeur peuvent entraîner un micro-écaillage et même une défaillance totale.
Capacité de la machine et bridage
Toutes les fraiseuses et tours CNC ne sont pas capables de gérer les rapports profondeur/diamètre extrêmes requis en perçage profond. En général, des machines de perçage profond spécialisées sont nécessaires, car elles présentent une rigidité de broche extrêmement élevée, un alignement de précision bien défini et des supports de lunettes, qui doivent être employés pour atteindre une précision reproductible.
Pour gérer ces défis, nous appliquons une contribution DFM (conception pour la fabrication), une optimisation des trajectoires d'outil et un contrôle rigoureux des processus
Applications du perçage profond
Industrie de la défense et des armes à feu
Les canons d'armes et les tubes de précision nécessitent des alésages très droits et longs. Les procédés de perçage profond assurent la rectitude et la finition de surface nécessaires à cette précision. Nous usinons également des composants tels que des actionneurs hydrauliques utilisés dans les systèmes d'armes.
Implants et dispositifs médicaux
Des alésages profonds et précis sont utilisés dans les instruments chirurgicaux et les composants d'implants. Les matériaux biocompatibles et les tolérances serrées rendent l'usinage par perçage profond essentiel pour garantir la fiabilité des implants et la sécurité des patients.
Automobile
Les composants de moteur, les buses d'injection et les pièces de transmission nécessitent souvent des alésages profonds et précis. Les canaux de refroidissement et les galeries d'huile dépendent d'un perçage profond régulier pour satisfaire à leur durabilité.
Aérospatiale
Les conduites de carburant, les cylindres d'actionneurs et les composants de turbines nécessitent des alésages profonds et droits avec une finition de surface élevée. L'usinage par perçage profond prend en charge les composants soumis à des cycles thermiques et à des contraintes élevées.
Pétrole et gaz
Des alésages profonds soumis à l'abrasion et à des environnements à haute pression sont nécessaires pour les outils de fond de trou, les masses-tiges et les corps de vannes. Pour les trous de grand diamètre et profonds, les procédés BTA et de perçage par canon sont souvent employés dans ce secteur.
L'usinage par perçage profond est appliqué dans tous les domaines lorsque la fonction de la pièce dépend de la géométrie interne, de la capacité d'étanchéité ou de l'écoulement du fluide.
Conseils pour le perçage profond
Commencez par la conception pour la fabricabilité (DFM)
Rendez la conception utilisable et rentable dès le départ. Ajoutez des tolérances raisonnables par rapport au rapport D:d et des chanfreins d'entrée ou un avant-trou pour aider à minimiser les effets de dérive de l'outil. Utilisez des diamètres d'outillage standard, lorsque cela est possible, pour réduire les coûts d'usinage. Obtenez une contribution DFM précoce, car de petites modifications de plan peuvent économiser d'énormes quantités de temps de production.
Choisissez le bon procédé pour le diamètre et la profondeur
Choisissez la méthode de perçage la plus adaptée à la taille et aux exigences de votre pièce. Les trous de petit à moyen diamètre, de grand diamètre ou à fort volume de copeaux doivent être percés par perçage BTA. Le système éjecteur s'utilise lorsque la configuration de la machine ne permet pas le BTA.
Le perçage canon convient aux diamètres petits à moyens. En respectant la géométrie du trou, ce procédé offre une précision et une productivité maximales.
Maîtrisez la pression, la température et la filtration du liquide de refroidissement
Le liquide de refroidissement haute pression doit être redirigé immédiatement vers la face de coupe pour une évacuation des copeaux plus efficace. L'ensemble du système de filtration doit être propre, car aucun copeau ne doit recirculer.
La température du liquide de refroidissement doit être mesurée en continu, car un liquide refroidi limite la dilatation thermique. Une bonne maîtrise du liquide de refroidissement prolonge la durée de vie de l'outil et améliore l'état de surface des trous profonds.
Optimisez les paramètres de coupe : avance, vitesse et débourrage
Les taux d'avance doivent être réglés pour produire des copeaux courts et faciles à gérer. La vitesse de broche requise doit être ajustée pour conserver la formation de copeaux habituelle. Utilisez correctement les cycles de débourrage ou de dégagement pour évacuer les copeaux des trous longs et borgnes. L'avance et la vitesse doivent toujours rester dans les limites recommandées par le fabricant de l'outil pour un perçage sûr et efficace.
Envisagez des opérations secondaires pour les spécifications les plus serrées
Le rodage, le raclage ou la rectification interne peuvent améliorer l'état de surface et la dimension après le perçage profond. À utiliser si la spécification fonctionnelle l'exige.
Formez les opérateurs et standardisez les procédures
Le perçage profond dépend du jugement humain. Les procédures opératoires standardisées et la formation réduisent la variabilité.
Conclusion
Le perçage profond est un art de précision qui exige des outils, des machines et un contrôle des procédés adaptés pour bien performer. Chaque travail est planifié, testé et optimisé, ce qui donne des alésages droits, propres et précis, également conformes aux exigences fonctionnelles.
DEK est spécialisé dans l'usinage CNC de trous profonds, avec un accompagnement DFM approfondi et des garanties de fabrication. Contactez-nous pour discuter de vos besoins en perçage profond. Vous recevez des recommandations de procédés spécifiques pour le fraisage, le tournage ou des solutions dédiées au perçage profond.

RÉDIGÉ PAR
Bing gère la production quotidienne : planification, coordination des flux de travail et contrôle de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles liés
-
 Comment optimiser la conception d'une roue pour une performance maximale
-
 Services de polissage à la vapeur
-
 Types de dissipateurs thermiques : lequel choisir ?
-
 6 méthodes pour réaliser des pièces translucides et transparentes
-
 Usinage CNC de la fonte : tout ce qu'il faut savoir
-
 Bavures métalliques : formation, types et conseils
-
 Usinage du cuivre : nuances, vitesses et conseils de conception
-
 Usinage du Kovar : conseils pour les pièces à étanchéité
-
 Polir le polycarbonate : guide détaillé

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








