









Équerres et supports usinés CNC
Les équerres usinées CNC tiennent ±0.005 mm sur la position des trous et les faces d'appui. Sans quantité minimale : un prototype ou 5 000 pièces bénéficient de la même revue manuelle des plans.
-
±0.005 mm
Caractéristiques critiques
-
3–5 jours
Délai prototype
-
Sans quantité minimale
1 à 5 000 pièces
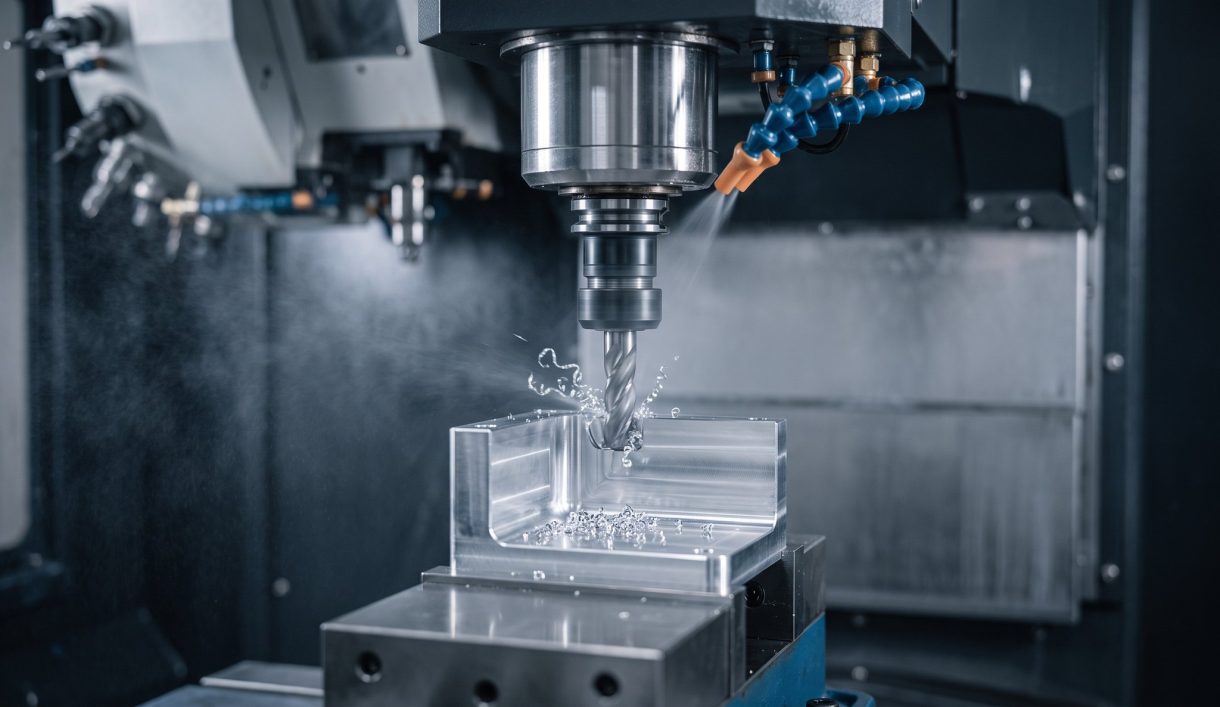

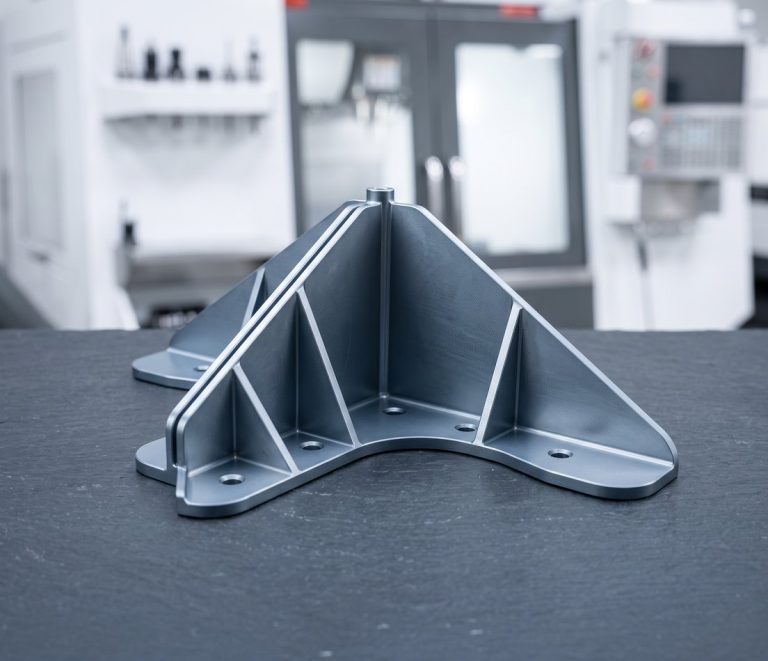
Équerres usinées sur mesure à partir de barres et de plaques
DEK usine des équerres en L, des supports d'angle, des supports de capteurs et de caméras, des supports de moteurs et des chapes en aluminium, inox et acier allié, à partir de barres et de plaques pleines.
La précision de position des trous est essentielle lorsque l'équerre positionne un roulement, une lentille ou un capteur plutôt que de simplement maintenir un panneau. Les prototypes sont expédiés en 3–5 jours, les petites séries en 4–7 jours. Les équerres figurent parmi les articles les plus demandés de notre catalogue de pièces usinées CNC sur mesure .
Types d'équerres que nous usinons
Des équerres en L aux supports structurels, fraisées dans des barres et plaques d'aluminium, d'inox ou d'acier allié.
-
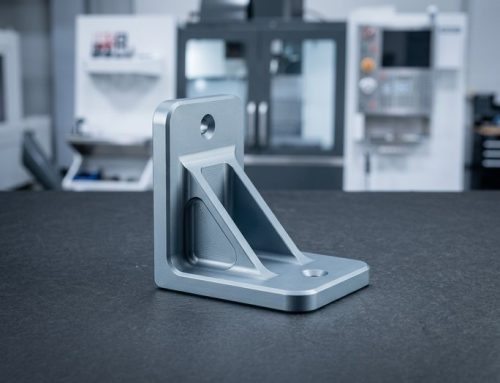 Équerres en L et équerres d'angleFaces à 90° réels, perpendicularité 0,02 mm sur 100 mm, à partir de plaque ou de barre.
-
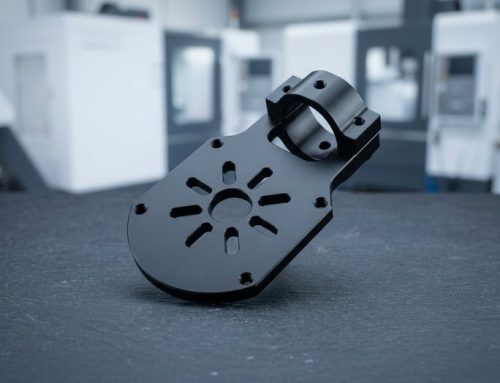 Supports de moteurs et de réducteursSupports pour moteurs, pompes, actionneurs ; entraxes de perçage à ±0,02 mm de position.
-
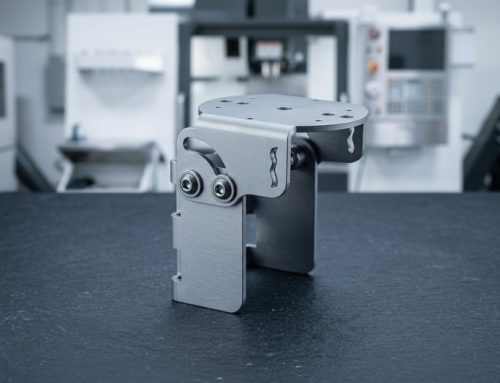 Supports de capteurs et de camérasSupports de capteurs, caméras, lidar, antennes avec trous oblongs, faces de calage.
-
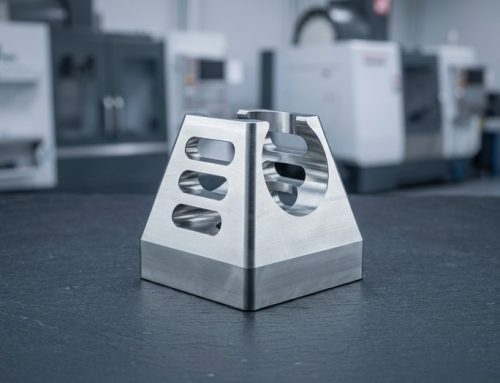 Chapes et supports de pivotSupports de pivot avec trous d'axe alésés ou rectifiés tenus à H7.
-
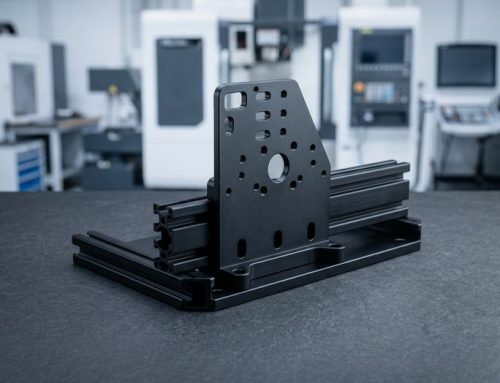 Supports de rails linéaires et de châssisSupports de rails linéaires, de profilés et de châssis pour cellules d'automatisation.
-
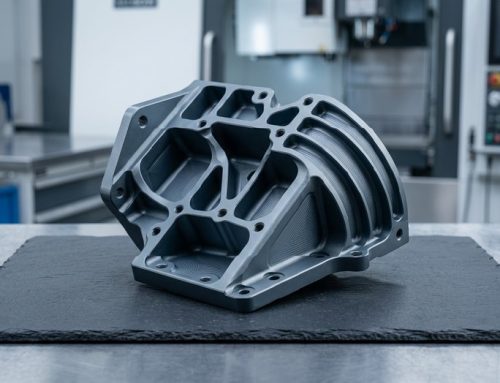 Supports structurelsSupports en 4140 ou 17-4 PH pour assemblages à forte charge et critiques en fatigue.


Matériaux, procédés et tolérances des équerres
De quoi sont faites les équerres usinées CNC, comment elles sont découpées, les tolérances tenues et les finitions appliquées.
Conseils de conception pour supports usinés
Les parois, rayons, références et indications de finition déterminent le coût et la capacité d'un support à conserver sa planéité après usinage.
-

Épaisseur de paroi minimale
Maintenez les parois à 1,5 mm minimum en aluminium et 1,0 mm en acier ; les parois plus fines vibrent et perdent leur planéité.
-

Rayons d'angle internes
Spécifiez des rayons internes d'au moins un tiers de la profondeur de poche ; les angles vifs imposent de petites fraises et augmentent le coût.
-

Référence sur la face de montage
Placez la référence sur la face de montage et les deux trous de positionnement, et tolérez tout le reste à partir de là.
-

Lumières ou trous de positionnement
Utilisez des lumières là où la pièce en regard a sa propre tolérance ; conservez une position réelle de ±0,02 mm pour les deux trous de positionnement.
-

Plaque détensionnée
Pour les supports longs et fins, spécifiez une plaque détensionnée : le 6061-T651 et le MIC6 restent plus plans après usinage.
Ce qu'il faut indiquer sur votre plan
-
Épaisseur d'anodisation
Indiquez Type II 10–15 µm ou Type III 25–50 µm : le traitement dur fait croître la dimension et peut fermer un trou toléré.
-
Caractéristiques essentielles
Envoyez un plan STEP ou PDF avec la matière, la quantité, la finition et les caractéristiques réellement essentielles au fonctionnement du support.
-
Opérations après finition
Signalez une face rectifiée ou un trou alésé après anodisation ; consultez notre guide sur l'usinage d'un support à tolérance serrée.
Applications et secteurs
Supports de bras et de préhenseurs robotiques, supports de moteurs et de nacelles de drones, supports de caméras et de lidars pour cellules d'automatisation, supports de châssis électroniques.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipements industriels
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en inox 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres de prototype et de petite à moyenne série en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueBoîtiers d'articulation, brides de réducteurs harmoniques et doigts de préhenseurs en aluminium et acier trempé, avec fraisage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavures.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les surfaces de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour réduire le poids sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques de fond de batterie, jeux de barres, boîtiers d'onduleur et raccords de pile à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour leur résistance à la corrosion.En savoir plus
-
 Équipements industrielsPlaques de préhension, supports de guidage linéaire, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les séries répétées.En savoir plus
-
 ConstructionÉquerres structurelles, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Pourquoi choisir DEK pour vos équerres sur mesure
La fabrication d'équerres sur mesure fait partie du travail de DEK depuis 2002, avec revue par un ingénieur et contrôle dimensionnel.
-

Usinage depuis 2002
DEK usine des équerres sur mesure depuis 2002, du prototype unique aux séries de 5 000 pièces, sans quantité minimale.
-

Devis validés par un ingénieur
Chaque plan est vérifié par un ingénieur avant devis, afin qu'une face rectifiée ou un alésage alésé après anodisation soit correctement chiffré.
-

Tôles contrôlées au spectromètre
Les tôles réceptionnées sont contrôlées au spectromètre, afin que les nuances 6061, 7075, 4140 ou inox correspondent au plan avant découpe.
-

Alésages vérifiés au CMM
Les implantations de trous sont vérifiées au CMM selon une position vraie de ±0.02 mm, et les rapports de contrôle sont disponibles sur demande.

Système qualité certifié
DEK est certifié ISO 9001:2015, ISO 13485 et AS9100D. Un ingénieur examine chaque plan d'équerre et établit un devis sous 6 heures.
Qualité certifiée des équerres
Les équerres sont fabriquées selon les systèmes ISO 9001:2015, ISO 13485 et AS9100D.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux et finitions pour équerres
Métaux et finitions pour équerres usinées CNC, chacun lié à sa page de détail.
Finitions de surface
Votre matériau d'équerre n'apparaît pas ? Consultez un ingénieur.
Tout voirFAQ sur l'usinage des équerres
Tolérances, délais et quand usiner plutôt que plier une équerre.
Demander un devis pour des supports usinés CNC
Envoyez un plan STEP ou PDF avec la matière, la quantité, la finition et les caractéristiques importantes. Un ingénieur l'examine et vous envoie un devis sous 6 heures.
- sans quantité minimale, de 1 à 5 000 pièces
- Prototypes en 3 à 5 jours
- Petites séries en 4 à 7 jours
- ±0.005 mm sur les caractéristiques critiques
- DHL, FedEx ou UPS en 3 à 7 jours
Capacités associées
-
 Raccords de précision à très haute puretéEn savoir plus
-
 Services de pointage de précisionEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








