









Électroérosion (EDM) : fonctionnement, types, matériaux, tolérances et coûts

RÉDIGÉ PAR
Bing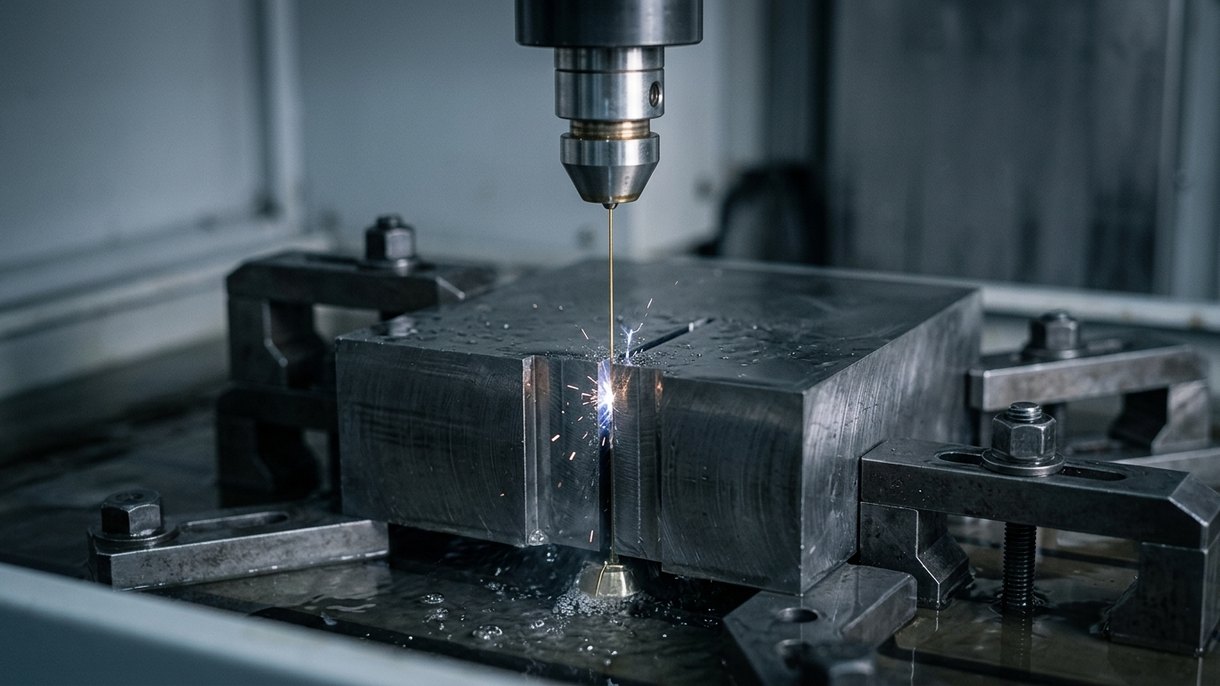
L'électroérosion (EDM) est un procédé sans contact qui enlève du métal par une série rapide d'étincelles électriques entre une électrode et la pièce, tous deux immergés dans un fluide diélectrique. Comme rien ne touche la pièce et qu'il n'y a aucune force de coupe, l'EDM usine l'acier trempé, le carbure de tungstène, le titane et l'Inconel aussi facilement que l'acier doux, tient des tolérances de ±0,002–0,005 mm et produit des angles internes vifs et des parois minces qu'une fraise ne peut atteindre. Ce guide répond à la question « qu'est-ce que l'EDM » de façon concrète : physique, types, matériaux, tolérances, coûts, applications et règles de conception.
Qu'est-ce que l'électroérosion ? Définition et histoire
L'électroérosion, aussi appelée usinage par électroérosion et souvent abrégée EDM ou érosion par étincelles, est un procédé d'usinage thermique. Une tension continue pulsée est appliquée entre une électrode-outil et une pièce électriquement conductrice séparées par un faible entrefer rempli de fluide diélectrique. Lorsque la tension provoque le claquage du diélectrique, une étincelle franchit l'entrefer, fait fondre et vaporise un minuscule cratère de matière, et le fluide évacue les débris. Répété des dizaines de milliers de fois par seconde, ce phénomène érode la pièce à l'image inversée de l'électrode, ou le long de la trajectoire d'un fil en mouvement.
Le procédé pratique date de 1943, lorsque les scientifiques soviétiques Boris et Natalya Lazarenko, étudiant les dommages par étincelles sur des contacts en tungstène, comprirent que l'érosion pouvait être maîtrisée pour usiner les métaux durs. Les machines à enfonçage suivirent dans les années 1950, l'électroérosion à fil à commande numérique à la fin des années 1960, et dès les années 1980 l'EDM CNC était l'équipement standard des ateliers d'outillage. Aujourd'hui, c'est le procédé derrière la plupart des matrices d'emboutissage, des empreintes de moules et de l'outillage en carbure, ainsi qu'une part croissante des pièces aéronautiques et médicales.
Comment fonctionne l'EDM : érosion par étincelles, diélectrique et absence de contact
Toute installation EDM comporte quatre éléments : une électrode-outil, une pièce conductrice, un fluide diélectrique et un générateur d'impulsions avec un asservissement qui contrôle l'entrefer.
- Entrefer et charge. L'asservissement maintient l'électrode à 0,01–0,05 mm de la pièce et le générateur applique une impulsion de 60–300 V.
- Claquage et étincelle. Là où l'entrefer est le plus faible, le diélectrique s'ionise et un canal de plasma se forme à environ 8 000–12 000 °C.
- Fusion et vaporisation. Un cratère microscopique de matière de la pièce fond et se vaporise en partie ; un cratère bien plus petit se forme sur l'électrode, ce qui explique son usure lente.
- Effondrement et rinçage. L'impulsion se termine, le plasma s'effondre et le diélectrique refroidit la matière fondue en débris qui sont évacués de l'entrefer.
- Répétition. Le cycle se déroule à 2 000 à 500 000 impulsions par seconde tandis que l'asservissement avance l'électrode pour maintenir un entrefer constant.
Trois propriétés du procédé EDM découlent de cette physique :
- La dureté n'a pas d'importance. Un bloc de matrice à 62 HRC ou une plaquette en carbure à 90 HRA s'érodent à une vitesse déterminée par le point de fusion et la conductivité thermique, non par la résistance.
- Aucune force mécanique. Les parois minces, les nervures délicates et les composants pré-trempés ne se déforment pas, ne vibrent pas et ne s'ébrèchent pas.
- Matériaux conducteurs uniquement. Les métaux et les carbures peuvent être usinés ; le verre, l'alumine, les plastiques et les composites ne le peuvent pas.
Le diélectrique isole jusqu'au claquage, évacue les débris et refroidit la pièce. L'électroérosion à fil utilise de l'eau déminéralisée ; l'électroérosion par enfonçage utilise une huile hydrocarbonée pour une meilleure finition et une moindre usure de l'électrode.
Électroérosion à fil (Wire EDM)
L'électroérosion à fil utilise un fil défilant en continu, généralement en laiton ou en laiton revêtu de 0,1–0,3 mm de diamètre, comme électrode. Le fil se déroule d'une bobine d'alimentation, traverse la pièce jusqu'à une bobine de réception et n'est jamais réutilisé, de sorte que l'usure de l'électrode n'affecte pas la précision. Des guides déplacent le fil le long d'une trajectoire X-Y programmée, et des axes U et V indépendants l'inclinent pour des dépouilles allant jusqu'à environ 30° ou pour des pièces dont les profils supérieur et inférieur diffèrent.
L'électroérosion à fil est un procédé de découpe traversante : le fil entre par un bord ou par un trou de départ pré-percé et découpe un profil sur toute l'épaisseur, depuis une feuille mince jusqu'à 300 mm et plus. Une première passe ébauche le profil ; une à quatre passes de finition à puissance réduite éliminent la couche refondue et ramènent la tolérance à ±0.002–0.005 mm pour un Ra 0.1–0.4 µm.
Les pièces typiques usinées par électroérosion à fil comprennent les poinçons et les plaques de matrices, les filières d'extrusion, les engrenages et cannelures trempés, les outils de forme en carbure et les profils d'instruments médicaux. Les services d'électroérosion à fil de DEK couvrent cette gamme, et notre guide de l'électroérosion à fil approfondit les types de fils et les stratégies de découpe.
Électroérosion par enfonçage (Ram ou Die-Sinking EDM)
L'électroérosion par enfonçage, aussi appelée ram EDM ou die-sinking EDM, plonge une électrode profilée dans la pièce pour en reproduire la forme en négatif. L'électrode est d'abord usinée, en graphite ou en cuivre, à la forme de la cavité diminuée de l'entrefer. Sous diélectrique hydrocarboné, la tête d'enfonçage l'abaisse dans la pièce, et l'étincelle érode une cavité qui reproduit l'électrode : un trou borgne hexagonal, une empreinte de moule texturée, une rainure de clavette à angles vifs dans un alésage borgne ou une rainure en sapin dans un disque de turbine.
Comme l'électroérosion par enfonçage ne nécessite aucun passage traversant, elle réalise des formes borgnes, et comme l'électrode peut prendre n'importe quelle forme 3D, elle produit des formes qu'aucun outil rotatif ne peut générer. Une électrode d'ébauche suivie d'électrodes de finition échange du temps de cycle contre de la finition. La précision est typiquement de ±0.005–0.01 mm, limitée par la fabrication et l'usure de l'électrode. Le graphite est le matériau d'électrode le plus courant car il s'usine facilement et résiste à l'usure sous fort courant ; le cuivre offre des finitions plus fines sur les petites électrodes détaillées.
Les pièces typiques usinées par électroérosion par enfonçage sont les cavités et noyaux de moules, les matrices d'estampage, les empreintes hexagonales et cannelées borgnes et les nervures profondes et étroites dans les inserts de moule. Consultez les services d'électroérosion par enfonçage de DEK et le guide complet de l'électroérosion par enfonçage pour la conception des électrodes et le détail de finition des cavités.
Électroérosion de petits trous (Hole Drilling EDM)
L'électroérosion de petits trous utilise une électrode tubulaire rotative en laiton ou en cuivre, de 0,1 à 3 mm de diamètre, avec un diélectrique haute pression pompé à travers le tube pour rincer le trou à mesure qu'il s'approfondit. Elle perce des trous avec des rapports profondeur/diamètre de 100:1 et au-delà dans les matériaux trempés ou exotiques : un trou de 0,5 mm à travers 50 mm d'Inconel prend quelques minutes.
Ses deux usages principaux sont les trous de départ pour l'électroérosion à fil dans les plaques de matrices trempées, et les trous fonctionnels tels que les trous de refroidissement d'aubes de turbine, les orifices d'injecteurs de carburant et les trous de filières à filer. La précision de position est d'environ ±0.01–0.02 mm, et les parois portent une couche refondue ; aussi, lorsque la finition importe, le trou est souvent repris par une passe de fil ensuite.
Électroérosion par enfonçage vs électroérosion à fil vs électroérosion de petits trous
| Critère | Électroérosion à fil | Électroérosion par enfonçage | Électroérosion de petits trous |
|---|---|---|---|
| Électrode | Fil en laiton ou revêtu, 0,1–0,3 mm, déroulé en continu | Forme usinée en graphite ou en cuivre | Tube rotatif en laiton ou en cuivre, 0,1–3 mm |
| Diélectrique | Eau déminéralisée | Huile hydrocarbonée | Eau déminéralisée |
| Géométrie | Profils traversants, dépouilles, formes réglées 4 axes | Cavités borgnes, formes 3D, angles internes vifs | Petits trous droits, trous profonds |
| Précision | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.01–0.02 mm en position |
| État de surface | Ra 0.1–0.4 µm après passes de finition | Ra 0.2–0.8 µm, quasi miroir avec finition fine | Ra 1.6–3.2 µm |
| Pièces typiques | Poinçons, matrices, engrenages, outils carbure, profils médicaux | Cavités de moules, matrices d'estampage, empreintes hexagonales et cannelées borgnes | Trous de départ, trous de refroidissement de turbine, buses d'injecteurs |
Matériaux pour l'usinage par électroérosion
Tout matériau conducteur d'électricité peut être usiné par électroérosion. En pratique, l'électroérosion est choisie pour les matériaux trop durs, tenaces ou résistants à la chaleur pour être découpés conventionnellement à une vitesse raisonnable.
| Matériau | Pourquoi recourir à l'électroérosion | Remarques |
|---|---|---|
| Acier à outils trempé (D2, H13, A2, M2, S7) | Découpé à 55–65 HRC, donc sans déformation après traitement thermique | Le matériau par défaut pour les matrices et poinçons découpés au fil |
| Carbure de tungstène | Trop dur pour le fraisage ; la rectification est lente pour les profils complexes | Une puissance réduite et des passes de finition limitent la lixiviation du cobalt et les micro-fissures |
| Titane | L'écrouissage rend le fraisage difficile dans les sections minces | Éliminer la couche refondue sur les pièces critiques en fatigue |
| Inconel et autres superalliages | Extrêmement tenace ; l'électroérosion usine les rainures en sapin et les trous de refroidissement sans usure d'outil | Taux d'enlèvement plus lent que l'acier |
| Cuivre et laiton | Contacts électriques minces et sans bavures | Coupe rapide, finition plus rugueuse à forte puissance |
| Aluminium | Parois minces et nervures profondes qui vibreraient sous une fraise | Nettoyez d'abord la couche d'oxyde sur le brut |
Le graphite est le matériau d'électrode d'enfonçage le plus courant, mais ce n'est pas une matière usinée chez DEK. Les matériaux non conducteurs tels que les plastiques, le verre et l'alumine ne peuvent pas du tout être usinés par électroérosion.
Tolérances et finitions de surface en électroérosion
Les tolérances en électroérosion dépendent davantage du nombre de passes et de la stabilité thermique de la machine que du matériau.
| Stratégie de passes | Tolérance typique | Finition typique |
|---|---|---|
| Fil, une seule passe d'ébauche | ±0.02 mm | Ra 1.6–3.2 µm |
| Fil, ébauche + 1 passe de finition | ±0.005–0.01 mm | Ra 0.6–0.8 µm |
| Fil, ébauche + 3–4 passes de finition | ±0.002–0.005 mm | Ra 0.1–0.4 µm |
| Enfonçage, électrode de finition | ±0.005–0.01 mm | Ra 0.2–0.8 µm |
| Électroérosion de petits trous | ±0.01–0.02 mm | Ra 1.6–3.2 µm |
La couche refondue. Toute surface usinée par électroérosion porte une fine pellicule resolidifiée appelée couche refondue ou couche blanche, de 2 à 20 µm d'épaisseur selon l'énergie d'impulsion, sur une zone affectée thermiquement de profondeur similaire. Elle est dure, fragile et peut contenir des microfissures. Sur les matrices d'emboutissage, elle est inoffensive ; sur les pièces critiques en fatigue telles que les composants de turbine, les implants et les ressorts, elle doit être éliminée par passes de finition, polissage, rodage ou attaque chimique. Une mention « aucune couche refondue autorisée » implique des passes de finition supplémentaires, facturées en conséquence.
Précision des angles. Un fil de 0.25 mm ne peut pas usiner un angle interne plus vif qu'un rayon d'environ 0.13–0.15 mm (rayon du fil plus entref er d'étincelle). Des fils plus fins atteignent des rayons de 0.05 mm au détriment de la vitesse de coupe. L'électroérosion par enfonçage produit des angles aussi vifs que l'électrode, c'est pourquoi les trous borgnes hexagonaux et carrés relèvent de l'enfonçage.
Avantages et limites de l'électroérosion
Avantages
- Usine tout matériau conducteur quelle que soit sa dureté, y compris l'acier entièrement trempé et le carbure.
- Aucun effort de coupe : les parois minces, les voiles fragiles et les pièces pré-trempées sont usinés sans déformation ni bavures.
- Angles internes vifs, rainures étroites profondes et cavités borgnes complexes inaccessibles aux fraises.
- Tolérances de ±0.002–0.005 mm et finitions de Ra 0.1–0.4 µm sans rectification secondaire.
Limites
- Matériaux conducteurs uniquement.
- Enlèvement de matière lent : les vitesses de découpe au fil typiques sont de 100–300 mm²/min dans l'acier, l'électroérosion est donc un procédé pour détails, pas d'ébauche.
- La couche refondue et la zone affectée thermiquement exigent une attention particulière sur les pièces critiques en fatigue.
- L'électroérosion par enfonçage nécessite une électrode usinée pour chaque forme, ce qui ajoute coût et délai en petite série.
- L'électroérosion à fil nécessite un trajet traversant, les formes borgnes sont donc exclues.
Électroérosion vs fraisage vs laser vs jet d'eau
| Critère | Électroérosion | Fraisage CNC | Découpe laser | Jet d'eau |
|---|---|---|---|---|
| Matériaux | Conducteurs uniquement, toute dureté | Tout matériau usinable ; l'acier trempé et le carbure sont difficiles | Tôles métalliques, certains plastiques | Presque tout, y compris pierre, verre, composites |
| Épaisseur | Du film à 300+ mm (fil) | Limitée par l'atteinte de l'outil | Idéal sous 25 mm | Jusqu'à 200 mm, la précision diminue avec l'épaisseur |
| Précision | ±0.002–0.005 mm | ±0.005–0.01 mm | ±0.05–0.1 mm | ±0.1–0.2 mm |
| État de surface | Ra 0.1–0.4 µm | Ra 0.8–1.6 µm | Ra 1.6–6.3 µm, scories possibles | Ra 3.2–6.3 µm, stries |
| Effet thermique | Fine couche refondue (2–20 µm) | Aucun | Zone affectée thermiquement 0.1–0.5 mm | Aucun |
| Idéal pour | Pièces trempées, angles vifs, parois minces, matrices de précision | Pièces générales, poches, contours 3D, fort enlèvement de matière | Flans et équerres en tôle | Plaques épaisses, matériaux non conducteurs ou sensibles à la chaleur |
En pratique, les procédés se combinent : un bloc d'empreinte est fraisé à l'état mou, trempé, puis découpé par électroérosion à fil et fini par enfonçage ; une patte de fixation est fraisée 5 axes, puis rainurée par électroérosion à fil là où la paroi est trop fine pour être usinée.
Les facteurs de coût de l'électroérosion et quand elle devient plus économique
L'électroérosion se facture essentiellement au temps machine. Les facteurs sont :
- Longueur de coupe × épaisseur pour l'électroérosion à fil. La vitesse de coupe en mm²/min est à peu près constante pour un matériau donné, si bien qu'un profil traversant une plaque de 50 mm coûte environ deux fois plus qu'à travers 25 mm.
- Nombre de passes de finition. Chaque passe ajoute 30 à 60 % du temps d'ébauche. Ne spécifiez Ra 0.4 µm et ±0.003 mm que là où c'est nécessaire.
- Trous de départ. Chaque profil interne fermé nécessite un trou de départ pré-percé ou percé par électroérosion.
- Fabrication des électrodes pour l'électroérosion par enfonçage : chaque forme de cavité nécessite au moins une électrode, souvent une électrode d'ébauche et une de finition.
- Matière. Le carbure et l'Inconel se coupent 2 à 4 fois plus lentement que l'acier à outils.
- Quantité. L'électroérosion à fil découpe une pile de plaques minces en une seule passe, si bien que le coût unitaire des petits profils chute fortement avec la quantité.
L'électroérosion est plus économique que les alternatives lorsque :
- La pièce est déjà trempée. Fraiser à l'état mou, tremper puis rectifier pour corriger la déformation coûte plus cher que de découper au fil le profil fini après traitement thermique.
- La caractéristique est un angle interne vif, une rainure étroite et profonde ou une paroi mince que l'outil de coupe ne pourrait atteindre qu'au prix de multiples montages, d'outils minuscules et d'avances lentes.
- La matière est du carbure, de l'Inconel ou du titane dans une géométrie qui use les outils coupants plus vite qu'elle ne produit de pièces.
- La quantité va d'une à quelques centaines de pièces et le profil est complexe : aucun montage, aucun outillage sur mesure, juste programmer et couper.
L'électroérosion coûte plus cher pour un bloc d'aluminium ou d'acier doux avec des poches simples et des rayons généreux, ou lorsqu'il faut enlever de grands volumes de matière. Ébaucher par fraisage, finir par électroérosion. Pour la tarification des travaux fraisés, consultez notre guide des coûts d'usinage CNC.
Applications de l'électroérosion par secteur
- Moules et matrices. Cavités et noyaux de moules d'injection, matrices d'emboutissage et de découpe, filières d'extrusion et de forgeage.
- Aéronautique. Rainures en sapin des disques de turbine, trous de refroidissement des aubes et des pales, composants en Inconel et en titane à parois minces.
- Médical. Profils d'instruments chirurgicaux en 17-4 PH et 440C, caractéristiques d'implants en titane, micro-rainures dans tubes en inox.
- Automobile. Buses d'injecteurs, profils de pignons de boîte trempés, prototypes de pignons et de cannelures découpés avant l'existence des outils de taillage.
- Électronique et semi-conducteurs. Contacts en cuivre minces, grilles de connexion, pointes de sonde en carbure, rainures de précision dans les montages en Kovar et Invar.
Conseils de conception pour les pièces usinées par électroérosion
- Dimensionnez les rayons d'angle internes selon le fil. Spécifiez R0.15 mm ou plus pour un fil de 0.25 mm, R0.10 mm pour un fil de 0.15 mm. Un angle interne vif sur un profil traversant impose une opération d'enfonçage.
- Ne précisez les exigences de finition et de zone refondue que là où c'est nécessaire. Ra 0.4 µm et « aucune couche refondue » sur chaque surface peuvent doubler le temps machine.
- Donnez au fil un chemin d'accès. Prévoyez un emplacement de trou de départ pour chaque profil fermé, ou laissez le profil s'ouvrir sur un bord.
- Indiquez l'épaisseur et l'état de la matière. « D2, 60–62 HRC, 40 mm d'épaisseur » permet à l'atelier de chiffrer le temps de coupe exact ; « D2 » seul ne le permet pas.
- Faites un traitement de détente avant la coupe. Les blocs trempés présentant des contraintes résiduelles se déforment à mesure que le fil les libère ; un double revenu et une ébauche laissant une surépaisseur limitent ce phénomène.
- Pour les cavités par enfonçage, pensez à l'électrode. Les nervures profondes et étroites nécessitent des électrodes fines qui s'usent vite ; ajoutez une dépouille lorsque c'est possible et divisez les cavités profondes en inserts.
- Indiquez sur le plan quelles caractéristiques sont fraisées et lesquelles sont découpées par électroérosion afin que les tolérances soient placées là où chaque procédé peut les tenir.
Besoin de pièces usinées par électroérosion ?
Une fois la conception arrêtée, l'étape suivante consiste à trouver un atelier qui pratique l'électroérosion à fil, par enfonçage et par micro-perçage en parallèle du fraisage, du tournage et de la rectification, afin qu'une pièce trempée ne soit pas transférée entre plusieurs fournisseurs. Les services d'usinage par électroérosion de DEK une tenue de ±0,002–0,005 mm sur les profils découpés à l'électroérosion à fil et un Ra de 0,1–0,4 µm après les passes de finition, sans quantité minimale, avec un ingénieur qui examine chaque plan avant devis, généralement sous 6 heures. L'EDM s'inscrit dans notre offre plus large de services d'usinage CNC, de sorte qu'un insert de moule peut être fraisé, trempé, découpé à l'électroérosion à fil, fini par enfonçage et contrôlé au CMM sous un seul bon de commande.
FAQ
À quoi sert l'usinage par électroérosion ?
L'usinage par électroérosion sert à découper de l'acier trempé, du carbure, du titane et des superalliages en formes précises que les outils de coupe ne peuvent pas produire : matrices d'estampage, empreintes de moules, engrenages et cannelures taillés dans des ébauches trempées, logements borgnes à angles vifs, rainures profondes et étroites, parois minces et petits trous profonds. Il est courant dans l'outillage et les secteurs de l'aérospatiale, du médical et de l'électronique.
Quelle est la différence entre l'électroérosion par enfonçage et l'électroérosion à fil ?
L'électroérosion à fil utilise un fil fin en mouvement pour découper un profil débouchant, comme une scie à ruban très précise, et atteint ±0,002–0,005 mm. L'électroérosion par enfonçage plonge une électrode profilée en graphite ou en cuivre dans la pièce pour former des cavités borgnes et des formes 3D à angles vifs, à environ ±0,005–0,01 mm. Le fil est choisi pour les profils, l'enfonçage pour les cavités.
Quelle est la précision de l'électroérosion ?
L'électroérosion à fil avec passes de finition tient ±0,002–0,005 mm sur les profils avec un état de surface Ra 0,1–0,4 µm. L'électroérosion par enfonçage tient ±0,005–0,01 mm selon la précision et l'usure de l'électrode. Le perçage par électroérosion de petits trous positionne les trous à environ ±0,01–0,02 mm. Ces valeurs supposent un atelier à température contrôlée et une matière détendue.
L'électroérosion peut-elle usiner l'aluminium, le titane ou le plastique ?
L'électroérosion usine tout matériau conducteur d'électricité : l'aluminium, le titane, le cuivre, l'acier inoxydable, l'acier à outils, le carbure et l'Inconel conviennent donc tous. Les plastiques, le verre, l'alumine et autres isolants ne peuvent pas être usinés par électroérosion car aucune étincelle ne peut se former ; ces matériaux sont fraisés, rectifiés ou découpés au laser à la place.
L'électroérosion est-elle plus coûteuse que le fraisage CNC ?
À la minute de machine, l'électroérosion est généralement plus coûteuse et elle enlève la matière plus lentement, si bien que les pièces simples en matériau tendre coûtent moins cher à fraiser. L'électroérosion devient la solution la moins chère lorsque la pièce est déjà trempée, nécessite des angles internes vifs ou des parois minces, ou est réalisée en carbure ou en superalliage qui usent les outils de coupe. La plupart des outillages associent le fraisage pour l'enlèvement de matière et l'électroérosion pour les détails de précision.

RÉDIGÉ PAR
Bing gère la production quotidienne : planification, coordination des flux de travail et pilotage de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles liés
-
 Services de polissage à la vapeur
-
 Plans de pièces de tôlerie : directives de conception et de fabrication
-
 Usinage en contre-dépouille : processus, types, applications et conseils
-
 Comment peindre l'aluminium au spray : un guide complet
-
 Coût de l'usinage CNC : guide tarifaire complet (2026)
-
 Qu'est-ce que le moletage : définition, procédé, motifs et conseils
-
 Polir le polycarbonate : guide détaillé
-
 Usinage CNC du carbure de tungstène : tout ce qu'il faut savoir
-
 Usinage du laiton : nuances, vitesses et conseils de conception

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








