









Services d'usinage de l'Invar 36
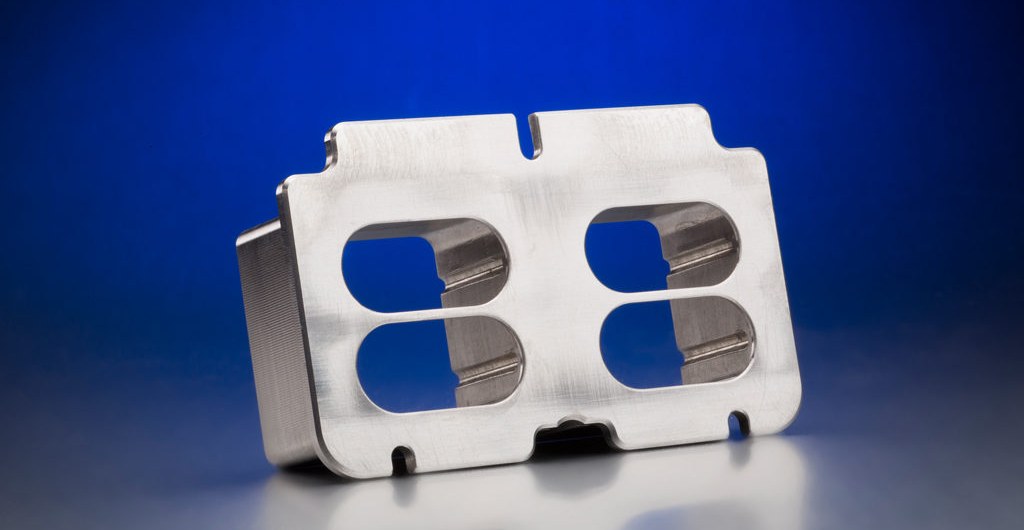
Aussi appelé FeNi36 · UNS K93600 · EN 1.3912L'usinage de l'Invar 36 est commandé lorsqu'une pièce ne doit pas bouger avec les variations de température : le FeNi36 se dilate d'environ 1,2 µm/m·°C entre 20 et 100 °C. DEK le fraise, le tourne, l'usine par électroérosion et le rectifie à ±0,005 mm sur demande, avec des cycles de traitement thermique qui stabilisent les dimensions.
-
1,2–1,5CTE µm/m·°C
-
450–550 MPaRésistance à la traction
-
240–280 MPaLimite d'élasticité
-
8,05 g/cm³Densité
Capacités et tolérances d'usinage de l'Invar 36
Tolérances, finitions et tailles de pièces que DEK garantit sur l'Invar 36, contrôlées sur CMM à 20 ± 0,5 °C après une stabilisation de 4 heures.
-

Fraisé et tourné
±0,025 mm±0,005 mm sur demande
-

Caractéristiques de décolletage
±0,003 mm1 mm à 250 mm de dia.
-

Surfaces de moule 5 axes
±0,01 mmprofil
-

Alésages
H6/H7ajustements standard
-

Planéité rectifiée
0,003 mmsur 300 mm
-

Finition de surface
Ra 0,8–1,6 µmbrut d'usinage
-

Finition rectifiée
Ra 0,2–0,4 µmrectification de précision
-

Délai prototype
3–5 joursplus cycles de traitement thermique
Propriétés et désignations équivalentes de l'Invar 36
Données de l'Invar 36 recuit : sous sa température de Curie (environ 230 °C), le CTE est proche de zéro, puis augmente fortement au-delà de 200 °C.
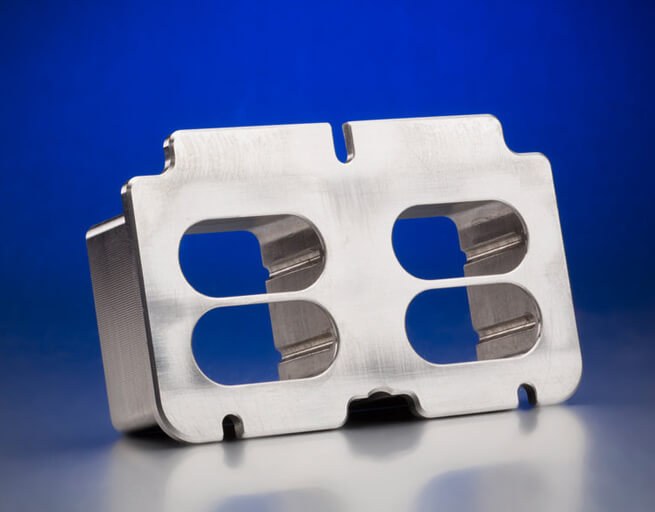

- Résistance à la traction 450–550 MPa
- Limite d'élasticité 240–280 MPa
- Dureté, recuit 130–170 HB
- Dureté, écroui jusqu'à 250 HB
- Usinabilité ~35–40 % (1212 = 100 %)

- CTE, 20–100 °C 1,2–1,5 µm/m·°C
- Limite CTE, ASTM F1684 ≤1,6
- CTE, 20–200 °C 2,0–2,5
- Température de Curie environ 230 °C
- Densité 8,05 g/cm³
- Conductivité thermique 10,5 W/m·K

- Ni 35–37 %
- Mn ≤0,6 %
- Si ≤0,35 %
- C ≤0,10 % (0,05 % typique)
- Fe solde

- UNS K93600
- EN 1.3912 (Ni36)
- DIN / JIS Ni36 / Ni 36
- Barre ronde 6–250 mm
- Plaque 6–100 mm
Pourquoi l'usinage du Fe-Ni36 est collant
Le comportement de l'Invar 36 en atelier : copeaux filandreux, écrouissage, chaleur piégée et relaxation lente des contraintes.
L'usinage du Fe-Ni36 se comporte comme celui d'un acier inoxydable austénitique tendre : le copeau est long et filandreux et se soude à l'arête si la vitesse ou l'avance chute trop bas. Nous utilisons du carbure poli à coupe positive et affûté, avec des avances suffisamment élevées pour que l'outil coupe plutôt qu'il ne racle.
Avec 10,5 W/m·K, la chaleur reste au niveau de la coupe, l'arrosage abondant est donc la norme. Les contraintes d'usinage se relâchent sur plusieurs semaines si elles ne sont pas éliminées par la séquence de détente effectuée lors du traitement thermique.
- Chaque passe de finition enlève au moins 0,1 mm pour rester sous la peau écrouie.
- Les outils sont changés selon le planning ; fraisage de filets plutôt que taraudage au-delà de M6.
- L'électroérosion à fil découpe les flexures et les fentes minces qui fléchiraient sous un outil de coupe.
- Les caractéristiques critiques sont finies par rectification de précision.
-
Vitesse de coupe
40–80 m/minCarbure poli à coupe positive
-
Usinabilité
~35–40 %acier 1212 = 100 %
-
Écrouissage
150 à 250+ HBPeau mince, outil frottant
-
Passe de finition min.
0,1 mmReste sous la peau écrouie
-
Dérive des contraintes
10–30 µmpièce de 300 mm, sans détente
Applications optiques, métrologiques et outillage
Pièces en Invar 36 usinées lorsque quelques micromètres de dérive thermique suffiraient à compromettre la fonction.
-
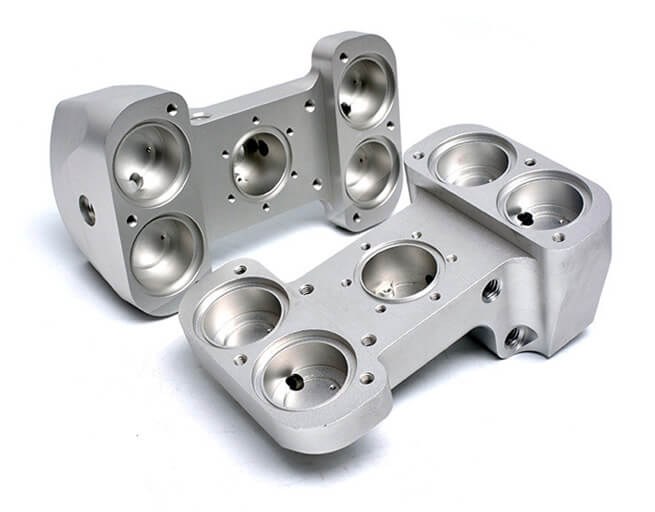
 Supports optiquesSupports de miroirs, bâtis de résonateurs laser, barillets de lentilles et bases d'interféromètres ; l'usinage 5 axes réalise des supports de miroirs profilés.
-
 Montages de métrologieArtefacts CMM, montages de calibrage et étalons de longueur, conçus sur un CTE d'environ 1,2 µm/m·°C entre 20 et 100 °C.
-
 Pièces pour semi-conducteursComposants de platines à wafers et porte-réticules pour équipements de semi-conducteurs, où la stabilité thermique conditionne la précision de positionnement.
-
 Moules de drapage compositeMoules de drapage, mandrins et bancs optiques de satellites ; le CTE de l'Invar correspond à celui du carbone-époxy polymérisé après une cuisson en autoclave à 180 °C.
Invar 36 vs Kovar et autres matériaux à faible CTE
Choisissez l'Invar 36 lorsque la pièce elle-même doit conserver ses dimensions ; choisissez le Kovar lorsqu'elle doit correspondre au verre ou à l'alumine dans un joint scellé.
| Critère | Cette nuanceInvar 36 | Kovar | Super Invar |
|---|---|---|---|
| Teneur en nickel | 36 % Ni | 29 % Ni | 32 % Ni |
| Teneur en cobalt | – | 17 % Co | 5 % Co |
| CTE (µm/m·°C) | 1,2–1,5 | environ 5–6 | proche de 0,3 |
| Choisi pour | Stabilité dimensionnelle | Joints verre-métal | CTE le plus faible |
| Usinabilité | ~35–40 % | Légèrement plus facile | – |
| Relaxation des contraintes | Nécessaire | Nécessaire | – |
Usinage CNC + finition pour Invar 36
L'Invar ne contient pas de chrome et rouille comme l'acier ordinaire ; DEK expédie donc les pièces huilées ou avec une finition appliquée sur les pièces que nous usinons.
-
Nickel chimique DisponibleLa finition habituelle des pièces en Invar 36 usinées, appliquée après usinage pour protéger un alliage qui rouille comme l'acier ordinaire.
-
Dorure DisponibleLa dorure est proposée sur les pièces en Invar 36 que nous usinons, généralement spécifiée avec la spécification de revêtement transmise avec le plan.
-
Oxydation noire DisponibleL'oxydation noire est appliquée aux pièces en Invar 36 usinées comme l'une des finitions protectrices habituelles pour cet alliage sans chrome.
-
Huile antirouille DisponibleChaque pièce en Invar 36 est expédiée avec de l'huile antirouille, car l'alliage ne contient pas de chrome et se corrode comme l'acier ordinaire.
Demander un devis d'usinage Invar 36
Envoyez un plan STEP, IGES ou PDF avec l'exigence de stabilité, les tolérances et la spécification de revêtement. Un ingénieur définit la séquence de relaxation des contraintes et chiffre le devis sous 6 heures.
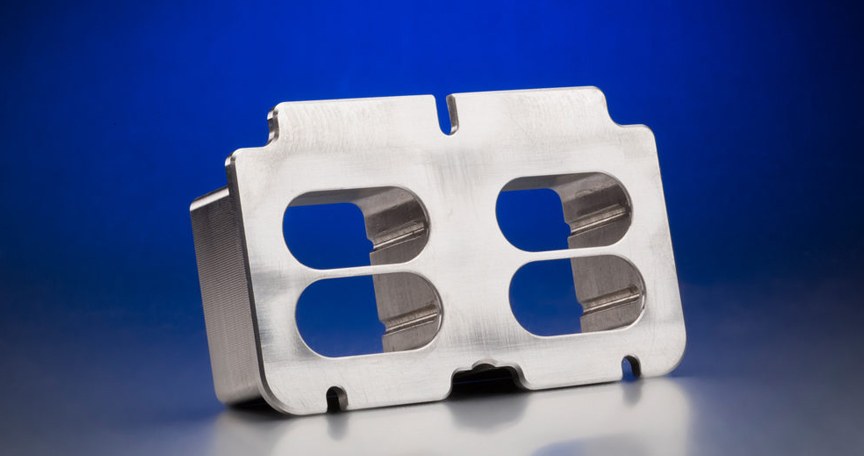
Pourquoi DEK pour l'usinage des alliages à faible dilatation
Plus de 20 ans d'usinage d'alliages à faible dilatation en Invar, Kovar et Super Invar, avec cycles thermiques, rectification et contrôle CMM maîtrisés dans un seul flux de travail.
DEK est certifié ISO 9001:2015, ISO 13485 et AS9100D par TÜV. Chaque lot fait l'objet d'un contrôle au spectromètre, et les pièces sont inspectées sur CMM à température contrôlée. L'Invar 36 est la nuance de base de notre page usinage Invar .
Les cycles de relaxation des contraintes sont intégrés au processus et au devis. Les devis validés par un ingénieur sont renvoyés sous 6 heures, sans quantité minimale, avec des prototypes en 3 à 5 jours plus les cycles de traitement thermique, via notre flux de travail services d'usinage CNC .
Choisissez l'Invar 36 lorsqu'une dérive thermique de plus de quelques micromètres sur une variation de 10–20 °C compromettrait la fonction : alignement optique, références de métrologie et outillage composite polymérisé à 180 °C, y compris des bâtis jusqu'à environ 1000 mm en fraisage CNC.
Ne le choisissez pas pour un service au-dessus de 200 °C, où le CTE augmente fortement vers le point de Curie, pour une limite d'élasticité supérieure à 280 MPa, pour des environnements corrosifs sans revêtement, ni pour de grandes structures de faible précision où son prix n'est pas justifié.
-
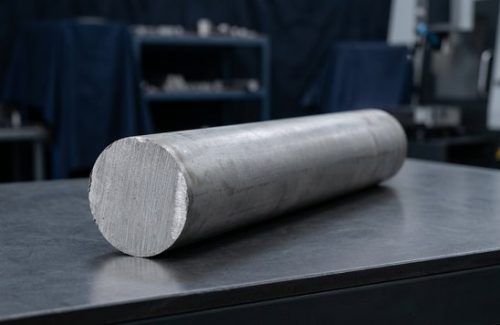 Matière brute
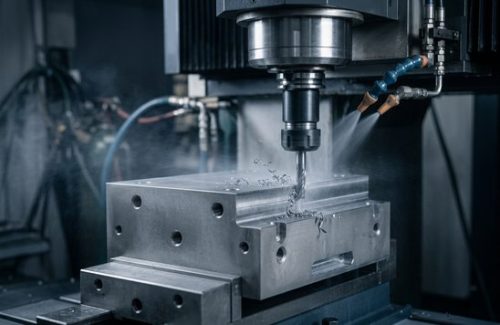 Usiné CNC
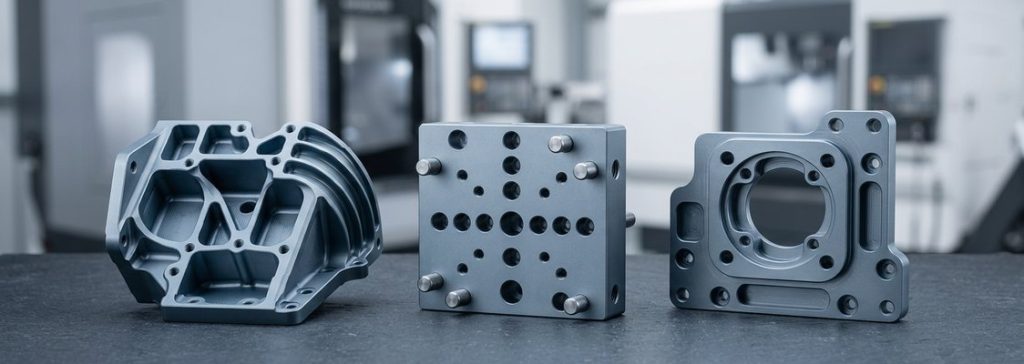 Pièces finies
-
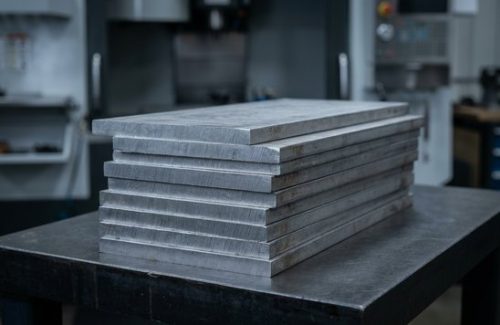 Matière brute
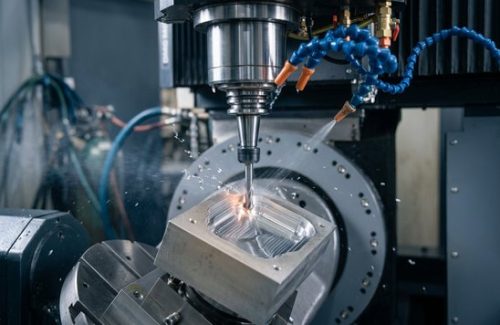 Usiné CNC
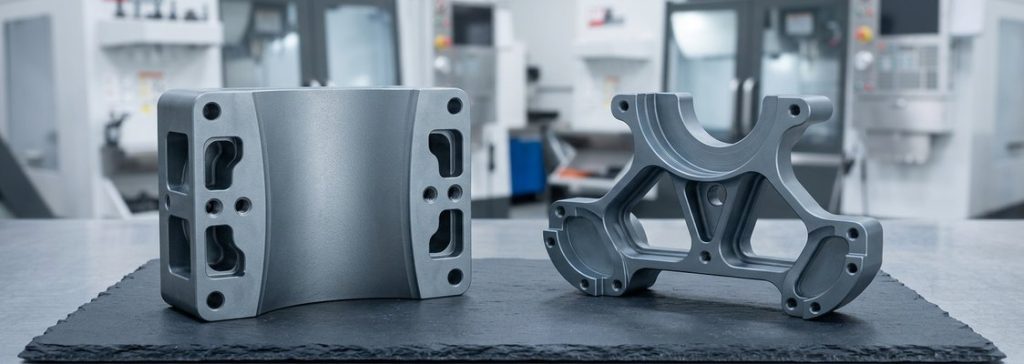 Pièces finies
FAQ sur l'usinage de l'Invar 36
Questions fréquentes des ingénieurs qui spécifient des pièces en Invar 36 pour la stabilité.
Autres matériaux
-
 UHMW-PEUltra High Molecular Weight Polyethylene (UHMW-PE) is a type of polyethylene with a very high molecular weightEn savoir plus
-
 304 Acier inoxydable Machining Services304 stainless steel machining at DEK covers UNS S30400 / DIN 1.4301, the austenitic grade chosen for solid corrosion resistance and easy welding. We machine it on 3-, 4- and 5-axis equipment from single prototypes to production quantities, with no MOQ and prototype lead times as fast as 3 days.En savoir plus
-
 Inconel 718 Machining ServicesInconel 718 machining at DEK covers UNS N07718 / 2.4668 parts from one prototype to production, with no MOQ and a 3-day prototype lead time. This precipitation-hardening nickel superalloy is milled on 3/4/5-axis platforms with coolant-through tooling and verified on in-house CMM.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








