









Usinage des superalliages
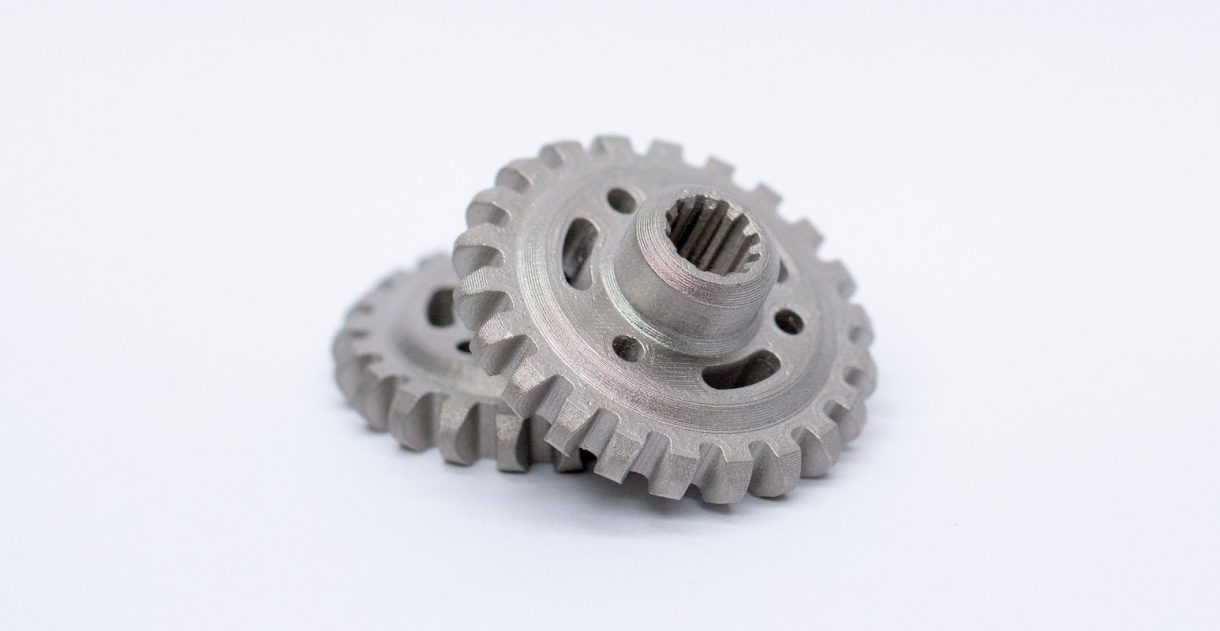
Aussi appelés alliages de nickel · alliages résistants à la chaleurL'usinage des superalliages chez DEK couvre les Inconel 600, 625 et 718, l'A286, le Nitronic 60, le Kovar et l'Invar pour les pièces de turbines, d'échappement, de fond de puits et de vide. Des montages rigides, des outils en carbure revêtu et en céramique ainsi que l'électroérosion à fil maintiennent ±0.005 mm, sans quantité minimale.
-
±0.005 mmTolérance générale
-
650–1 000 °CTempérature de conception
-
11 W/m·KConductivité du 718
-
2 à 3 foisEfforts vs 304
Capacités et tolérances d'usinage des superalliages
Tolérances, finitions, dimensions des pièces et délais que DEK respecte sur les pièces en Inconel, A286, Nitronic 60, Kovar et Invar.
-

Tolérance générale
±0.005 mmfraisées et tournées
-

Zones rectifiées
±0.002 mmarbres, faces d'étanchéité
-

Profils en électroérosion à fil
±0.003 mmrainures, angles vifs
-

Finition brute d'usinage
Ra 0.2–0.4 µmstandard
-

Rectifié ou poli
Ra 0.2–0.4 µmfaces d'étanchéité, ajustements
-

Dimensions des pièces
~1 000 mmmicro sous 10 mm
-

Prototypes
3–5 joursla plupart des géométries
-

Petites séries
4–7 jourssans quantité minimale
Alliages que nous usinons
Famille, raison de la spécification et notes d'usinage pour chaque superalliage et alliage à dilatation contrôlée usiné par DEK.
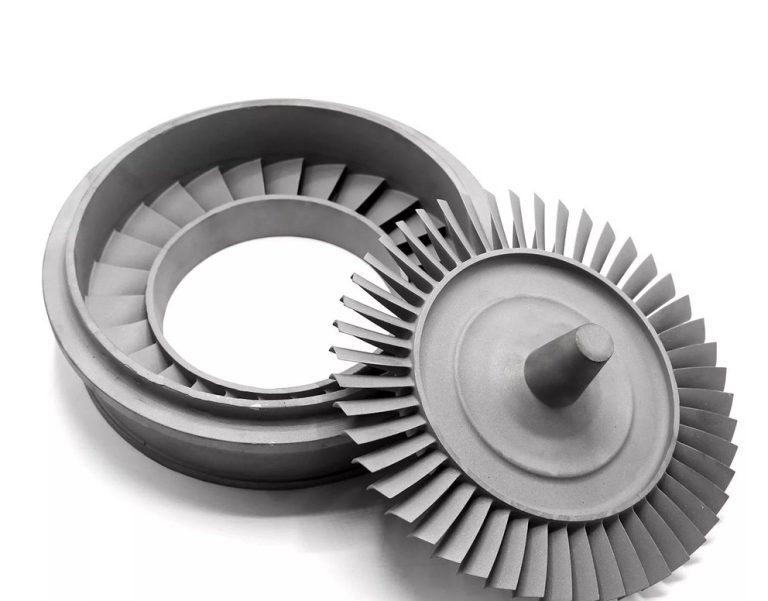
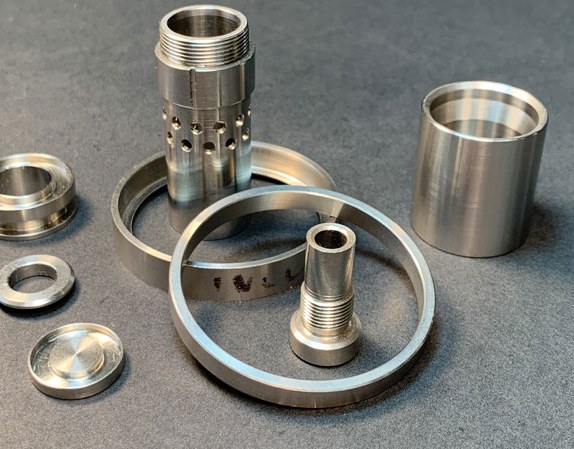

- Inconel 600 Ni-Cr, jusqu'à 1 100 °C
- Inconel 625 Ni-Cr-Mo
- Inconel 718 Ni-Cr, PH, jusqu'à 700 °C
- Dureté du 718 vieilli 40–44 HRC
- Conductivité du 718 11 W/m·K

- A286 Fe-Ni-Cr, PH
- Service de l'A286 Résistance jusqu'à 700 °C
- Nitronic 60 Austénitique Fe-Cr-Mn-Ni
- Usage du Nitronic 60 Résistance au grippage

- Kovar Fe-Ni-Co
- Usage du Kovar Scellements verre, céramique
- Invar 36 Fe-Ni
- Dilatation de l'Invar 36 Quasi nulle
Pourquoi les superalliages sont difficiles à usiner
L'écrouissage, la chaleur piégée et la résistance à chaud rendent l'usinage des alliages à haute température lent ; voici comment DEK gère chacun de ces points.
Les alliages de nickel s'écrouissent sous l'outil, chaque passe doit donc produire un vrai copeau. Inconel 718 conduit la chaleur à environ 11 W/m·K, un quart de l'acier au carbone, la chaleur se concentre donc sur l'arête.
Les efforts de coupe atteignent 2 à 3 fois ceux de l'inox 304 et les taux d'enlèvement plafonnent à 10–20 % de ceux de l'aluminium. L'usinage des alliages de nickel chez DEK suit des pratiques fixes, et non un programme inox adapté.
- Montages rigides : porte-à-faux courts, bridages massifs, support intégral sur les pièces tournées.
- Plaquettes céramique pour l'ébauche du 718 et du 625 ; carbure revêtu pour la finition, en fraisage en avalant.
- Plaquettes remplacées selon un compteur fixe ; lubrification haute pression à l'arête.
- Rainures fines et 718 vieilli découpés par électroérosion à fil, sans effort de coupe.
-
Vitesse carbure
20–40 m/minInconel, carbure revêtu
-
Vitesse céramique
150–250 m/minÉbauche uniquement
-
Taux d'enlèvement
10–20 %Des taux de l'aluminium
-
Efforts de coupe
2–3xPar rapport à l'inox 304
-
Durée de vie des outils
MinutesChangement planifié
Pièces typiques en superalliage
Pièces de partie chaude, de fond de puits, cryogéniques et hermétiques usinées en Inconel, A286, Nitronic 60, Kovar et Invar.
-
 Pièces de turbineAubes, bagues d'étanchéité, anneaux de renfort et ébauches de fixations en Inconel 718 et A286 pour l'aérospatial et l'énergie, produites sous AS9100D.
-
 Composants d'échappementBrides, raccords de collecteur et bossages de capteurs en Inconel 625 et 600 pour l'automobile, le sport automobile et les brûleurs industriels.
-
 Fond de puits et sous-marinBoîtiers, mandrins et connecteurs en Inconel 625 et 718 pour le service pétrolier et gazier en environnements acides.
-
 Vide et hermétiqueCorps de traversée, couvercles et embases en Kovar pour l'électronique ; supports et barres de référence en Invar pour l'optique et la métrologie.
Inconel 718 vs A286, Nitronic 60 et Kovar
Choisissez le 718 pour la résistance la plus élevée jusqu'à 700 °C ; l'A286 ou le Nitronic 60 coûtent moins cher à l'achat et à l'usinage. Voir Usinage de l'Inconel.
| Critères | Cette nuanceInconel 718 | A286 | Nitronic 60 | Kovar |
|---|---|---|---|---|
| Famille | Ni-Cr, PH | Fe-Ni-Cr, PH | Fe-Cr-Mn-Ni | Fe-Ni-Co |
| Résistance jusqu'à | 700 °C | 700 °C | – | – |
| Propriété clé | Résistance maximale | Coût réduit | Antigrippage | Scellement verre |
| Usinage | Bridage rigide | Inox dur | Avances élevées | Collant, bavures |
Usinage CNC + finition pour superalliages
Finitions appliquées aux pièces en superalliage usinées par DEK ; l'anodisation ne s'applique pas aux alliages de nickel.
-
Passivation DisponibleTraitement standard pour l'Inconel, l'A286 et le Nitronic 60, éliminant le fer libre et les résidus d'usinage sans modifier les dimensions.
-
Électropolissage DisponibleDisponible sur les pièces en superalliage usinées après usinage CNC, en complément de la passivation pour les nuances de type inox.
-
Sablage aux billes DisponibleDisponible sur les pièces en superalliage usinées comme option d'usinage CNC + finition pour une surface uniforme.
-
Marquage laser DisponibleDisponible pour l'identification des pièces sur les composants usinés en Inconel, A286, Nitronic 60, Kovar et Invar.
-
Revêtements PVD ou DLC Sur demandeLorsqu'un revêtement dur est requis sur une pièce en alliage de nickel, les revêtements PVD ou DLC peuvent être étudiés au devis.
-
Nickelage Sur demandeLes pièces en Kovar destinées au scellement verre sont fournies propres et, sur demande, nickelées après usinage.
Demander un devis d'usinage de superalliage
Envoyez l'alliage, l'état, les tolérances et la quantité. Un ingénieur confirme la gamme, la séquence de traitement thermique et l'électroérosion, avec un devis sous 6 heures pour la plupart des pièces.
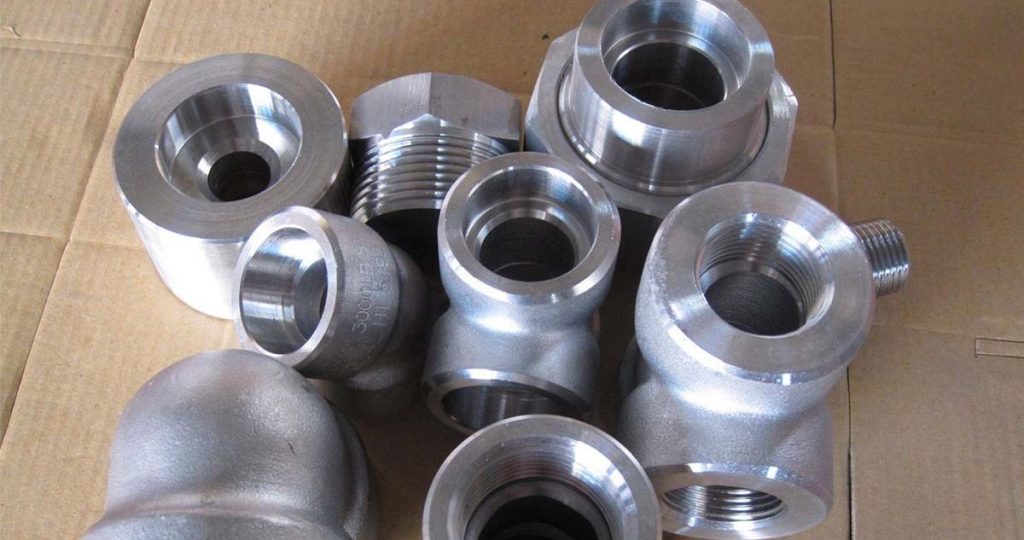
Pourquoi DEK pour l'usinage de superalliages
L'usinage des alliages résistants à la chaleur chez DEK regroupe fraisage, tournage, décolletage, électroérosion et rectification en interne, avec traçabilité certifiée et devis validés par un ingénieur.
DEK est certifié AS9100D, ISO 13485 et ISO 9001:2015 par TÜV, avec FAI et traçabilité matière exigés par les acheteurs de l'aérospatial et de l'énergie. Chaque lot entrant est vérifié au spectromètre ; le contrôle CMM est réalisé en salle à température contrôlée.
- Sans quantité minimale, prototypes en 3 à 5 jours, petites séries en 4 à 7 jours.
- Livraison mondiale en 3 à 7 jours.
- Des devis validés par un ingénieur chiffrent correctement le traitement thermique, l'électroérosion et l'outillage.
Évitez les parois inférieures à 1,5 mm et les angles internes vifs. Précisez si le 718 ou l'A286 est livré hypertrempé ou vieilli. Réservez ±0.005 mm aux faces d'étanchéité et aux ajustements ; utilisez ISO 2768-m ailleurs.
- Concevez les rainures étroites et les cannelures pour électroérosion à fil.
- Préférez les filets roulés ou fraisés au taraudage dans l'Inconel.
- Envisagez l'A286 ou le Nitronic 60 lorsque la pleine résistance du 718 n'est pas nécessaire.
-
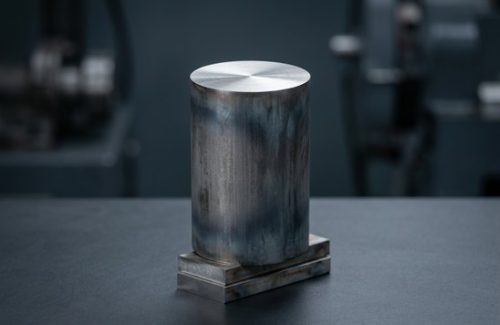 Matière brute
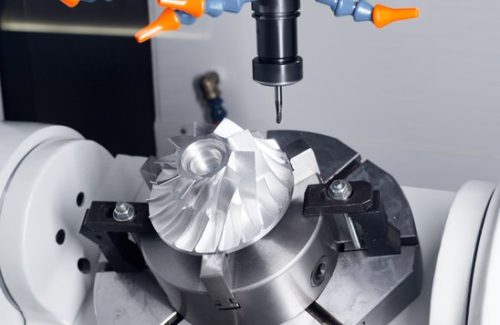 Usiné CNC
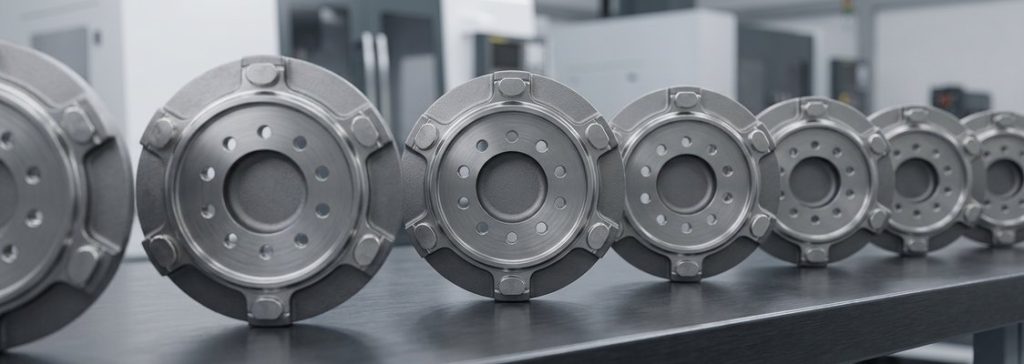 Pièces finies
-
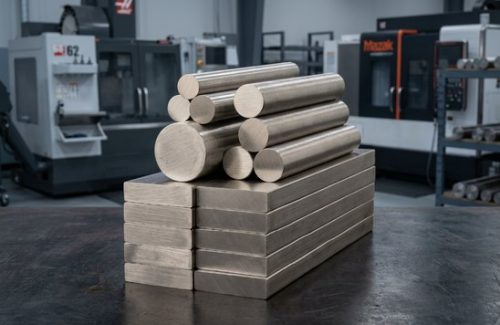 Matière brute
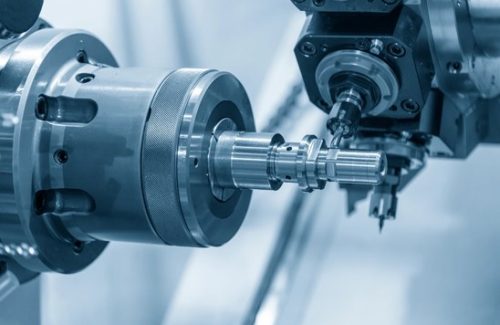 Usiné CNC
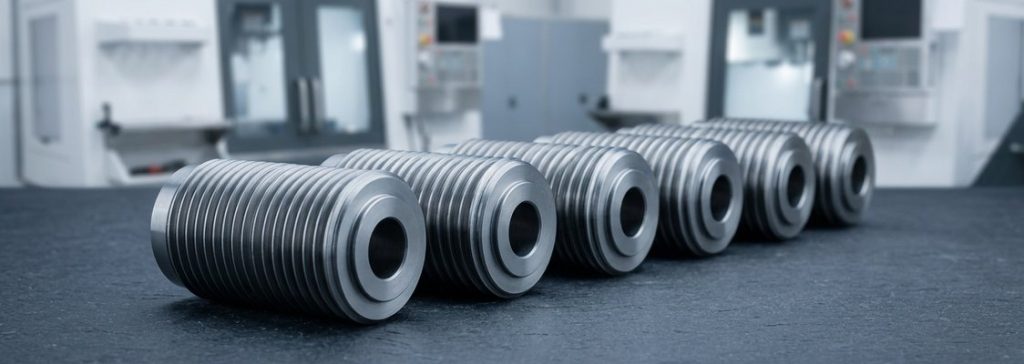 Pièces finies
FAQ sur l'usinage de superalliages
Questions fréquentes sur les alliages, le coût, les tolérances et l'Inconel 718 durci.
Autres matériaux
-
 Série W-CuLes alliages tungstène-cuivre (W-Cu) offrent un équilibre entre conductivité thermique élevée, résistance à l'usure et conductivité électrique.En savoir plus
-
 UHMW-PELe polyéthylène à ultra-haute masse moléculaire (UHMW-PE) est un type de polyéthylène doté d'une masse moléculaire très élevéeEn savoir plus
-
 Acier au tungstène YL10.2Le carbure de tungstène est élaboré par métallurgie des poudres, à partir de WC (carbure de tungstène) et de Co (cobalt). Ce matériau présente une excellente résistance aux chocs et à la flexion.En savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








