









Qu'est-ce que l'usinage CNC 5 axes ? Définition, axes et avantages expliqués

RÉDIGÉ PAR
Bing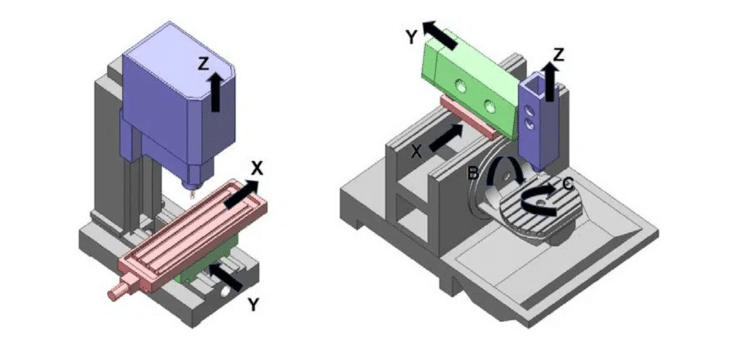
L'usinage CNC 5 axes est un procédé de coupe du métal qui déplace un outil de coupe (ou la pièce) selon cinq axes coordonnés (trois linéaires (X, Y, Z) et deux rotatifs (généralement A et B, ou B et C)), afin qu'une pièce puisse être usinée sous presque n'importe quel angle sans être débridée ni repositionnée. Pour un acheteur qui doit décider si une pièce en a besoin, la vraie question n'est pas le nombre d'axes en soi ; c'est de savoir si votre géométrie, votre chaîne de tolérances ou votre nombre de montages le justifient. DEK mène la production 5 axes aux côtés d'équipements 3 et 4 axes : la comparaison ci-dessous repose donc sur ce qui change réellement en atelier, et non sur les argumentaires commerciaux des fabricants de machines.
Qu'est-ce que l'usinage CNC 5 axes ?
L'usinage CNC 5 axes est un procédé de fabrication soustractive dans lequel l'outil de coupe et/ou la table porte-pièce peuvent pivoter sur deux axes rotatifs supplémentaires, en plus des déplacements linéaires standard X, Y, Z. Cette liberté du cinquième axe permet à l'outil d'aborder une pièce sous des angles composés : les flancs, les contre-dépouilles et les faces profilées qu'une machine 3 axes ne peut atteindre qu'en retournant et en rebridant la pièce.
Pour un acheteur en fabrication externalisée, l'essentiel n'est pas la mécanique de la machine, mais la conséquence sur le flux de travail : une pièce qui exigerait deux, trois montages distincts ou plus sur une machine 3 axes peut souvent être terminée en un seul montage sur une machine 5 axes. Moins de montages, c'est moins d'occasions d'introduire une erreur d'alignement ; c'est pourquoi le 5 axes est le choix par défaut pour les pièces présentant des tolérances de position serrées entre des caractéristiques situées sur des faces différentes.
Quels sont les 5 axes d'une machine CNC ?
Les cinq axes se répartissent en deux groupes :
| Axe | Type | Mouvement |
|---|---|---|
| X | Linéaire | Horizontal, de gauche à droite |
| Y | Linéaire | Horizontal, d'avant en arrière |
| Z | Linéaire | Vertical, de haut en bas (profondeur de l'outil) |
| A | Rotatif | Rotation autour de l'axe X |
| B (ou C) | Rotatif | Rotation autour de l'axe Y ou Z |
La paire rotative spécifique dépend de la configuration de la machine : certaines inclinent la tête de broche, d'autres inclinent ou font tourner la table, et certaines font les deux. Ce qui compte pour votre pièce, c'est le résultat : l'outil peut être présenté à la pièce sous pratiquement n'importe quel angle composé, en mouvement continu, sans qu'un opérateur ne repositionne la pièce.
Comment fonctionne l'usinage 5 axes : positionnement 3+2 ou mouvement simultané
Tous les travaux « 5 axes » ne se déroulent pas de la même manière, et cette distinction compte lorsque vous évaluez un devis ou un plan d'usinage :
Positionnement 3+2 (5 faces) : Les deux axes rotatifs amènent la pièce dans un angle fixe, se verrouillent en position, puis la machine usine selon un mouvement 3 axes standard. C'est le mode le plus courant pour les pièces prismatiques (supports, carters, collecteurs) dont plusieurs faces doivent être usinées mais dont les coupes elles-mêmes sont droites ou forment des contours simples. Il est plus simple à programmer et mécaniquement moins exigeant pour la machine.
Mouvement 5 axes simultané : Les cinq axes se déplacent en même temps, en continu, pendant que l'outil coupe. C'est ce qu'exigent les véritables surfaces à courbes composées (aubes de roue, composants de turbine, moules sculptés), où la trajectoire de l'outil suit elle-même une trajectoire courbe et inclinée plutôt que de sauter entre des positions fixes. Cela demande une programmation CAM plus sophistiquée et une plus grande rigidité de la machine, mais c'est le seul moyen de produire certaines surfaces organiques ou aérodynamiques avec un profil constant.
La plupart des travaux de production réels combinent les deux dans un même montage : le 3+2 pour les faces planes et percées, le mouvement simultané pour les faces profilées.
Avantages de l'usinage CNC 5 axes
- Précision en un seul montage. Usiner plusieurs faces sans débrider la pièce élimine l'erreur de positionnement d'un montage à l'autre qui s'accumule au fil des montages répétés ; DEK maintient un contrôle de profil de ±0.01 mm sur les géométries 5 axes complexes.
- Capacité de géométries complexes. Les angles composés, les poches profondes et les contre-dépouilles qui exigeraient un montage sur mesure ou une seconde opération sur une machine 3 axes sont accessibles directement.
- Temps de cycle réduit sur les pièces complexes. Moins de montages signifie moins de temps improductif consacré à l'indexation, à l'alignement et à la remise à zéro de la pièce entre les opérations.
- Meilleure régularité de surface en finition. Les pièces aux contours continuellement raccordés s'usinent de manière plus régulière, ce qui compte lorsque la pièce est destinée à un procédé de finition comme l'électroplating ou la métallisation sous vide ; une finition de substrat régulière réduit les défauts visibles après revêtement.
- Aucun compromis sur la géométrie des parois. Les pièces structurelles à parois minces ou nervurées qui dépendent de la rigidité de section peuvent être usinées sans les contraintes de bridage répétées qui risquent de provoquer une déformation, ce qui est pertinent si la rigidité torsionnelle est une exigence de conception pour la pièce.
Le compromis est réel, toutefois : le temps machine et la programmation en 5 axes coûtent plus cher qu'en 3 axes, ce n'est donc pas le bon choix pour un simple support qui ne nécessite que des trous sur deux faces.
Usinage 5 axes vs 3 axes vs 4 axes
| Critères | 3 axes | 4 axes | 5 axes |
|---|---|---|---|
| Axes | X, Y, Z | X, Y, Z + 1 rotatif | X, Y, Z + 2 rotatifs |
| Montages pour pièces multi-faces | Multiples (rebridage manuel) | Moins que 3 axes | Souvent un seul |
| Idéal pour | Faces planes/prismatiques, poches, trous simples | Pièces cylindriques, caractéristiques radiales, faces indexées | Angles composés, surfaces profilées, tolérances serrées entre caractéristiques croisées |
| Complexité de programmation | La plus faible | Modérée | La plus élevée |
| Facteur de coût typique | Temps machine le plus faible | Modérée | Temps machine le plus élevé, compensé par moins de montages |
Si votre pièce est essentiellement plate avec des caractéristiques sur une ou deux faces parallèles, l'usinage 3 axes fait le travail pour moins cher. S'il s'agit d'une pièce à symétrie de révolution avec des trous radiaux ou des méplats, l'usinage 4 axes est souvent le meilleur compromis. Le 5 axes justifie son surcoût lorsque les caractéristiques s'étendent sur plusieurs faces à angles composés et que la tolérance de position entre elles doit être maintenue sans étape de rebridage.
Applications et secteurs courants
L'usinage 5 axes intervient partout où la géométrie est complexe et où l'erreur de positionnement d'un montage à l'autre n'est pas tolérable :
- Aérospatiale : pièces de support structurel et composants d'intérieur de cabine avec des bords profilés et des caractéristiques de montage à angles composés.
- Dispositifs médicaux : implants et composants d'instruments où la tolérance entre caractéristiques sur plusieurs faces doit être maintenue en un seul montage.
- Énergie : cylindres, tiges et autres composants de précision avec des spécifications précises sur plusieurs faces.
- Robotique et équipement industriel : boîtiers et supports structurels avec des faces de montage à angles non orthogonaux.
- Agriculture : les composants structurels et de transmission bénéficient de la même précision en un seul montage utilisée dans l'usinage CNC en agriculture, où les pièces combinent souvent des spécifications de matériaux robustes avec des tolérances d'assemblage serrées.
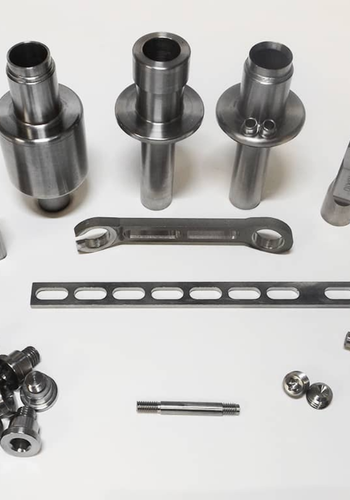
Certaines pièces 5 axes nécessitent également des surfaces cémentées après usinage (surfaces d'usure sur des engrenages ou des axes, par exemple), ce qui constitue une étape de traitement thermique distincte après usinage, et non quelque chose que le procédé 5 axes réalise lui-même.
L'usinage 5 axes est-il adapté à votre pièce ?
Choisissez le 5 axes lorsque votre pièce présente des caractéristiques sur plusieurs faces non parallèles, une tolérance de position serrée entre ces caractéristiques, ou une surface profilée/à angles composés qui ne peut pas être produite avec des passes 3 axes en ligne droite. Choisissez le 3 axes ou le 4 axes lorsque la géométrie est plus simple ; payer du temps machine 5 axes sur une pièce qui n'en a pas besoin ne fait qu'ajouter du coût.
Si votre plan comporte des angles composés, des contre-dépouilles ou des exigences de tolérance entre faces, nos services d'usinage CNC 5 axes couvrent des matériaux allant de l'aluminium et de l'inox au titane et à l'Inconel, sans quantité minimale. Envoyez votre fichier CAD via la page de contact de DEK pour une étude de la configuration d'axes qui convient réellement à la pièce avant d'engager des coûts d'outillage ou de bridage.
Questions fréquentes
Quels sont les 5 axes d'une machine CNC ?
Trois axes linéaires (X, Y et Z) contrôlent le mouvement de l'outil de gauche à droite, d'avant en arrière et de haut en bas. Deux axes rotatifs, généralement désignés A et B (ou B et C selon la machine), inclinent la tête de broche et/ou la table afin que l'outil puisse atteindre des angles composés sans repositionner la pièce.
Combien coûte une CNC 5 axes ?
L'investissement dans une machine 5 axes et le temps de programmation sont plus élevés qu'en 3 axes, mais le coût de production par pièce dépend entièrement de votre géométrie, de votre matériau, de vos tolérances et de votre volume ; aucun chiffre fixe ne s'applique à toutes les pièces. Demandez un devis via les services d'usinage 5 axes de DEK pour obtenir un prix sur votre plan spécifique.
L'usinage CNC 5 axes est-il plus rapide ?
Pour les pièces complexes comportant des caractéristiques sur plusieurs faces, oui : un seul montage 5 axes remplace plusieurs montages 3 axes, ce qui élimine entièrement du processus le temps de remontage et de réalignement. Pour une géométrie simple à une seule face, l'usinage 3 axes est généralement plus rapide et moins coûteux, car il évite une programmation inutile des axes rotatifs.
Existe-t-il une machine CNC 6 axes ?
Oui. Une configuration 6 axes ajoute un axe rotatif ou linéaire supplémentaire aux cinq axes standard, souvent utilisée avec des bras robotisés ou des machines de tournage-fraisage spécialisées pour une orientation de l'outil encore plus complexe ou continue. Il s'agit d'un gain de capacité principalement pertinent pour des pièces très spécialisées, et non d'une exigence typique pour la plupart des travaux CNC.

RÉDIGÉ PAR
Bing gère la production quotidienne, couvrant la planification, la coordination des flux de travail et le contrôle de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles liés
-
 Point de fusion de l'or : guide détaillé
-
 Tout ce qu'il faut savoir sur l'électroérosion à fil
-
 Le tungstène est-il magnétique : un guide utile
-
 What is a Grinding Machine : Components, Types, and Uses
-
 Tout ce qu'il faut savoir sur l'acier à outils H13
-
 Revêtement d'oxydation noire : tout ce qu'il faut savoir
-
 8 types de fixations et leurs utilisations
-
 Qu'est-ce que le titane : le guide ultime
-
 Qu'est-ce que la rectification plane : un guide définitif

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








