









Tournage CNC : guide de base du procédé

RÉDIGÉ PAR
Bing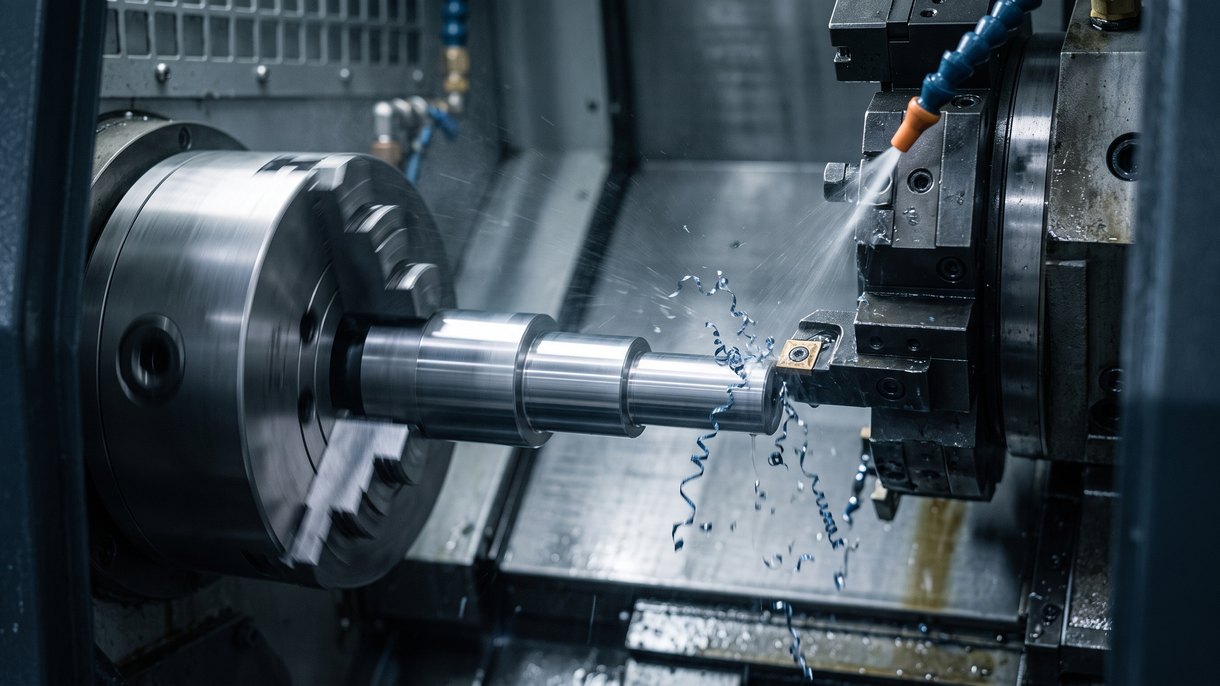
Qu'est-ce que le tournage CNC ?
Le tournage CNC est un procédé d'usinage par enlèvement de matière qui retire de la matière d'une pièce en rotation pour lui donner une forme cylindrique ou présentant une symétrie de révolution. Un outil de coupe (maintenu fixe ou avancé selon une trajectoire contrôlée) entre en contact avec le brut en rotation et enlève de la matière jusqu'à obtenir le profil fini. Le procédé s'exécute sur un tour CNC ou un centre de tournage, où un programme informatique pilote la position, la vitesse et l'avance de l'outil à la place d'un opérateur actionnant les manivelles à la main.
Comme c'est la pièce qui tourne et non l'outil, le tournage est tout indiqué pour les pièces rondes : arbres, goupilles, bagues, entretoises et raccords filetés partent tous de barres brutes serrées dans un tour.
Comment fonctionne le tournage CNC ?
La pièce est serrée dans un mandrin fixé à la broche d'un tour, qui la fait tourner à une vitesse programmée. L'outil de coupe, monté dans une tourelle, se déplace selon deux axes principaux : Z (parallèle à la broche, contrôlant la longueur) et X (perpendiculaire, contrôlant le diamètre), en suivant la trajectoire d'outil inscrite dans le programme CNC. À mesure que l'outil avance dans le brut en rotation, il enlève de la matière par fines couches jusqu'à ce que la pièce atteigne les dimensions programmées. Comme l'ordinateur contrôle chaque mouvement, la même trajectoire d'outil se répète à l'identique sur toute une série de production, le rôle de l'opérateur se limitant à charger le brut et à contrôler les premières pièces en sortie de machine.
Tournage CNC, fraisage CNC et tour manuel
Le tour est la machine ; le tournage CNC est le procédé automatisé qui y est exécuté. Sur un tour manuel, un opérateur actionne les volants à main pour déplacer l'outil de coupe et régler la profondeur de passe : un procédé dépendant du savoir-faire, où la régularité d'une pièce à l'autre repose sur l'opérateur. Le tournage CNC remplace ces volants par des axes motorisés pilotés par un programme, si bien que la première pièce et la millième sont identiques.
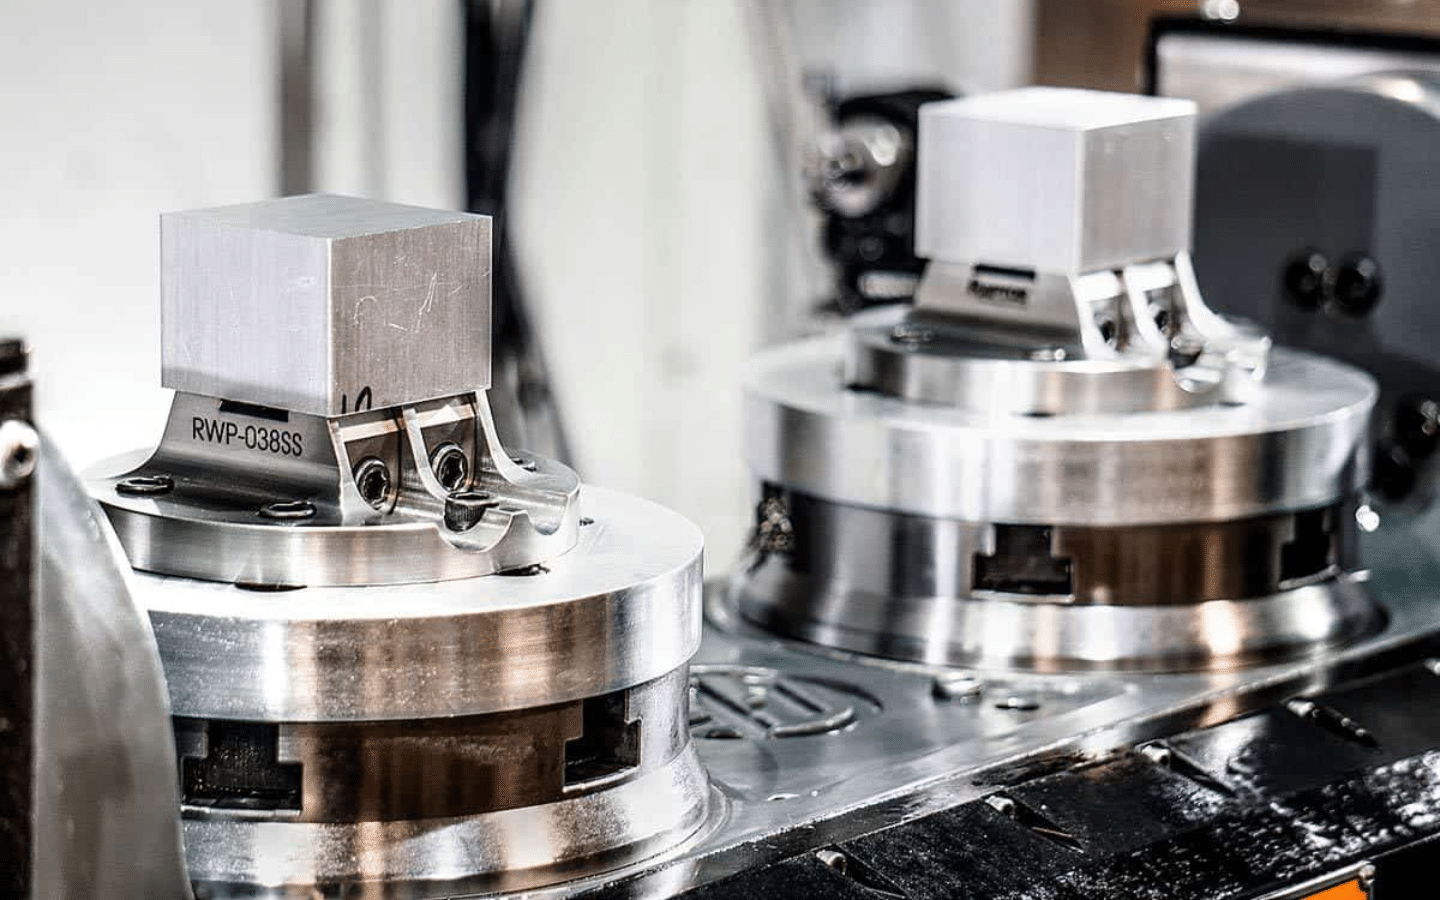
La différence entre tournage et fraisage tient à ce qui bouge. En tournage, la pièce tourne et l'outil reste en grande partie fixe, ce qui convient aux géométries rondes, cylindriques ou coniques. En fraisage, l'outil tourne tandis que la pièce reste fixe ou se déplace selon des axes limités, ce qui convient aux faces planes, poches, rainures et formes irrégulières non rondes. De nombreux centres de tournage intègrent désormais une capacité de fraisage limitée, permettant à un atelier de réaliser une face plane ou un perçage transversal dans une pièce par ailleurs ronde sans second montage ; cette distinction, le rond contre tout le reste, est la différence entre fraisage CNC et tournage CNC en pratique.
Opérations de tournage CNC courantes
Un seul montage de tournage permet généralement de combiner plusieurs de ces opérations sans transférer la pièce sur une autre machine :
- Dressage : usinage d'une surface plane sur l'extrémité du brut en rotation.
- Tournage (tournage extérieur) : réduction du diamètre extérieur sur la longueur de la pièce.
- Filetage : usinage de gorges hélicoïdales pour vis, raccords ou fixations.
- Gorge et tronçonnage : usinage de rainures étroites, ou séparation de la pièce finie du reste de la barre brute.
- Moletage : impression d'un motif texturé en surface pour améliorer la prise.
- Alésage : agrandissement ou finition d'un trou intérieur existant avec un outil à pointe unique.
Le perçage est souvent réalisé sur la même machine pour ouvrir un trou avant son alésage ou son filetage, bien qu'il s'agisse d'une opération de coupe à part entière.
Décolletage et tournage à poupée fixe : tolérances, finition et limites de dimensions
Deux architectures de machines couvrent la plupart des pièces tournées, et le choix dépend principalement du diamètre et du rapport longueur/diamètre (L:D).
Décolletage : la barre brute est guidée à travers une douille de guidage placée juste à côté de l'outil de coupe, soutenant la matière sur presque toute sa longueur. Ce soutien permet aux tours de décolletage de tenir des tolérances serrées sur des pièces de petit diamètre, longues et élancées, avec des rapports L:D bien supérieurs à ce qu'un montage non soutenu peut supporter sans broutement ni flexion. C'est le choix standard pour les broches de connecteurs, les petits arbres et autres composants longs, fins et de haute précision ; le tournage CNC de décolletage est conçu spécifiquement autour de ce montage à douille de guidage.
Tournage à poupée fixe (chucker) fixe la pièce dans un mandrin sans douille de guidage sur sa longueur. Il accepte des barres de plus grand diamètre, mais la longueur non supportée est limitée par rapport au diamètre ; les pièces à rapport L:D élevé deviennent sujettes à la flexion, au broutement et à la conicité, sauf si l'on ajoute une contre-pointe ou une lunette. Les configurations en poupée fixe sont la norme pour les pièces courtes de plus grand diamètre : brides, moyeux, bagues et carters de plus grande taille.
Si une pièce est de petit diamètre et longue par rapport à ce diamètre, le décolletage est généralement la voie la plus précise. Les pièces courtes de plus grand diamètre conviennent mieux à un tour à poupée fixe.
| Spécification | Plage typique |
|---|---|
| Tolérance générale de tournage CNC | ±0,02–0,05 mm en typique ; jusqu'à ±0,005 mm sur les travaux courants de DEK |
| Pièces de micro-précision (moins de 10 mm) | jusqu'à ±0,003 mm sur le décolletage de DEK |
| État de surface brut de tournage (Ra) | 0,8–3,2 μm ; plus fin avec une passe de finition légère |
| Diamètre de barre en décolletage | jusqu'à environ 32 mm (1,25 in) |
| Diamètre de pièce en poupée fixe / broche fixe | jusqu'à environ 1000 mm selon la capacité grandes pièces de DEK |
| Rapport L:D, décolletage (avec douille de guidage) | jusqu'à environ 20:1 |
| Rapport L:D, poupée fixe (non supporté) | généralement 4:1–6:1 sans contre-pointe ni lunette |
Matières usinées par tournage CNC
Le tournage CNC s'applique à la plupart des métaux et plastiques techniques utilisés pour les pièces de production. Les métaux courants incluent l'aluminium, l'acier inoxydable, le laiton et le titane, ainsi que des alliages plus durs comme l'Inconel, pour lesquels le choix des outils et la vitesse de coupe doivent être adaptés à la dureté de la matière. Les plastiques usinables (PEEK, PTFE, Delrin et polymères techniques similaires) sont également tournés régulièrement lorsqu'une pièce doit être légère, résistante chimiquement ou non conductrice.
Limites du tournage CNC
Le tournage n'est pas le bon procédé pour toutes les pièces de forme arrondie, et il n'est pas exempt de ses propres modes de défaillance :
- Les parois minces fléchissent sous l'effort de coupe et la pression de serrage du mandrin, ce qui peut laisser une pièce hors rondeur une fois libérée du mandrin. Les pièces à parois minces nécessitent souvent des mors doux ou un support supplémentaire plutôt qu'un montage standard à trois mors.
- Les alésages profonds perdent en précision à mesure que la barre d'alésage s'enfonce dans le trou et perd en rigidité, entraînant broutement et conicité sur le diamètre fini. Les alésages très profonds et de petit diamètre sont mieux traités par perçage de trous profonds, qui utilise un outillage long et supporté conçu pour cette portée.
- Le coût de mise en train sur les pièces unitaires ne diminue pas avec la quantité ; la programmation, le choix des outils et la fixation prennent le même temps que vous usiniez une pièce ou mille. C'est ce surcoût qui fait du tournage le procédé le plus rentable une fois réparti sur un lot plutôt que sur un prototype unique.
- Les géométries non rondes (méplats, trous hors axe ou poches asymétriques) nécessitent des opérations de fraisage ajoutées au montage de tournage, ou une étape de fraisage distincte.
Si votre pièce se situe près de l'une de ces limites (parois minces, alésage profond ou prototype unique) envoyez-nous le plan et nous confirmerons si le tournage est le bon procédé ou si une autre approche convient mieux.
Le tournage CNC est-il adapté à votre pièce ?
Si une pièce est cylindrique ou à symétrie de révolution (un arbre, une goupille, une bague, une entretoise ou un raccord fileté), le tournage CNC est généralement le bon procédé pour commencer. Les pièces nécessitant des faces planes, des poches ou des caractéristiques hors axe appellent plutôt le fraisage, ou un montage de tournage-fraisage combinant les deux en une seule opération.
DEK réalise du tournage CNC de précision, y compris le décolletage pour les composants plus petits et à tolérances plus serrées, avec des tolérances allant jusqu'à ±0,005 mm sur les travaux courants et jusqu'à ±0,003 mm sur les pièces de moins de 10 mm. Une fois la géométrie et la matière connues, nos services de tournage CNC de précision peuvent chiffrer la pièce directement, et les facteurs de coût du tournage CNC donnent une idée du prix avant même que vous soumettiez un plan.
FAQ
Qu'est-ce que le tournage CNC ?
Le tournage CNC est un procédé d'usinage dans lequel un outil de coupe commandé par ordinateur enlève de la matière d'une pièce en rotation pour la façonner en une pièce cylindrique ou à symétrie de révolution. Il s'exécute sur un tour CNC ou un centre de tournage plutôt que sur une machine à commande manuelle.
Le tournage CNC est-il difficile ?
La définition de la trajectoire d'outil, de l'outillage et des vitesses/avances exige une véritable expertise en usinage ; cette étape relève du travail qualifié. Une fois le programme validé, toutefois, l'automatisation CNC exécute la coupe de la même manière à chaque fois, si bien que produire des pièces régulières sur un lot est bien moins exigeant que de le faire à la main.
Le tournage CNC est-il identique au tour ?
Non : le tour est la machine, et le tournage est le procédé réalisé sur celle-ci. Un tour manuel exige qu'un opérateur déplace l'outil de coupe à la main ; le tournage CNC automatise cette même action de coupe au moyen d'un programme informatique et d'axes motorisés par servomoteurs.
Quels sont les inconvénients du tournage CNC ?
Le tournage repose sur une géométrie de révolution ; il n'est donc pas adapté aux pièces présentant des faces planes, des trous hors axe ou des formes complexes à plusieurs faces, qui nécessitent généralement un fraisage ou une configuration fraisage-tournage/5 axes. Les parois minces, les alésages profonds et le coût de mise en train pour une pièce unique sont les autres limites courantes à anticiper.
Contactez notre équipe avec votre plan, votre matériau et vos exigences de tolérance pour obtenir un devis.

RÉDIGÉ PAR
Bing gère la production quotidienne : planification, coordination des flux de travail et pilotage de l'atelier. Il possède une solide expérience des procédés d'usinage, de l'outillage et de la résolution pratique de problèmes. Pendant son temps libre, il aime l'exploration en plein air et les voyages d'aventure.
Articles liés
-
 Bronze ou cuivre : quelle est la différence ?
-
 Acier allié 1215
-
 Services de fabrication de tôle sur mesure
-
 Le guide de l'oxydation électrolytique au plasma (PEO)
-
 Douille vs roulement : un guide détaillé
-
 Pliage de l'aluminium : facteurs, techniques et applications
-
 Montages et fixations : différences et applications
-
 Comprendre les montages d'usinage CNC : le guide complet
-
 Le guide complet de l'usinage CNC de l'acrylique

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








