









Usinage de précision de roues
Usinage de roues dans la masse sur centres 5 axes, profils d'aubes tenus à ±0,05 mm et alésages de moyeu à H7. Sans quantité minimale, prototypes expédiés en 3 à 5 jours.
-
±0,05 mm
Profil d'aube
-
3–5 jours
Délai prototype
-
20–600 mm
Diamètre de roue
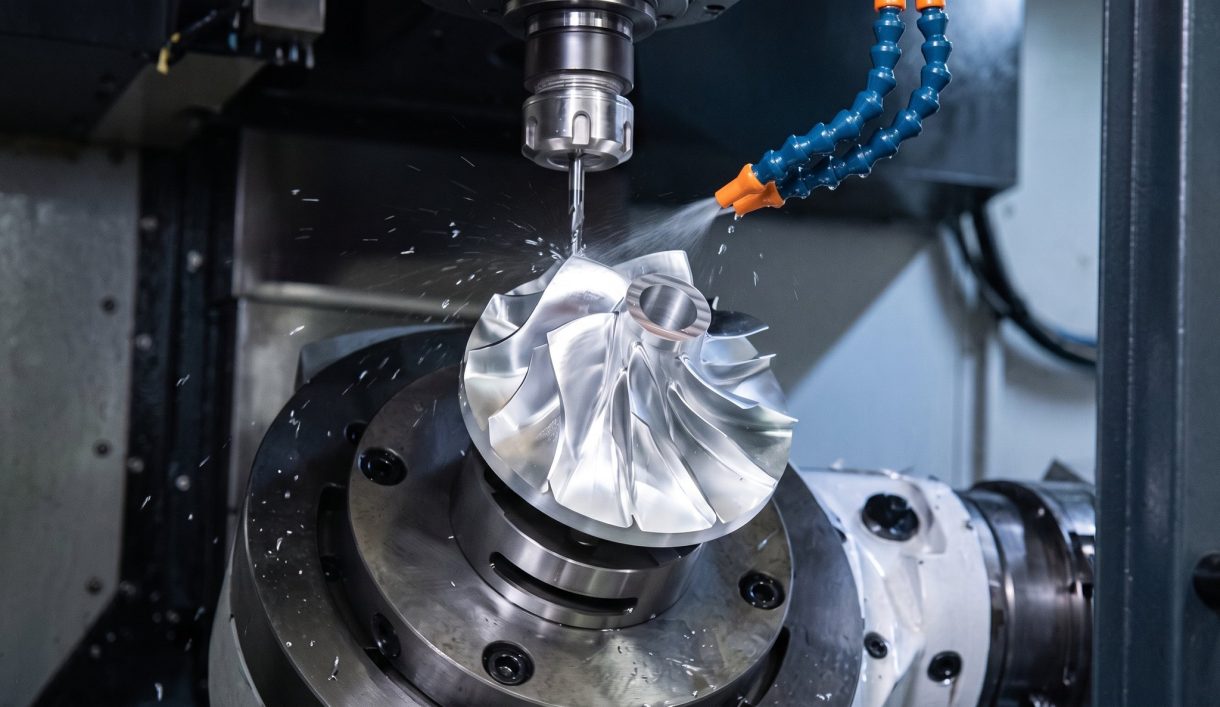

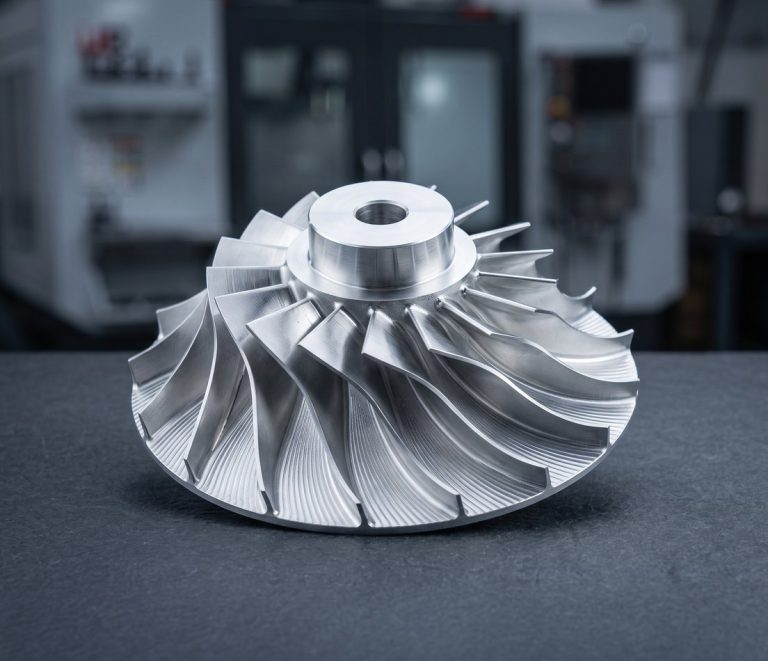
Usinage de roues et pièces de pompe sur mesure
DEK usine des roues ouvertes, semi-ouvertes et fermées, des inducteurs et des roues de compresseur dans la masse sur usinage 5 axes centres, ainsi que les volutes, bagues d'usure, manchons et arbres associés. Les dimensions critiques sont tenues à ±0,005 mm.
L'usinage à partir de barre ou de plaque élimine la porosité, la dispersion d'épaisseur d'aube et les délais d'une pièce coulée, si bien que les programmes de pompes en prototype et en petite série sont usinés en premier. Ces pièces figurent dans notre catalogue de pièces usinées CNC sur mesure ; pour les formes de base, voir 6 types de roues.
Types de roues et pièces de pompe que nous usinons
Roues, inducteurs et pièces de pompe associées, usinés complets à partir de barres ou d'ébauches en plaque, en inox, bronze et titane.
-
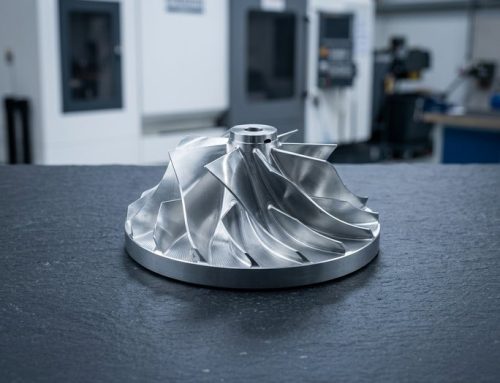 Roues ouvertes et semi-ouvertesRoues radiales de 3 à 12 aubes, usinées complètes à partir d'une seule ébauche.
-
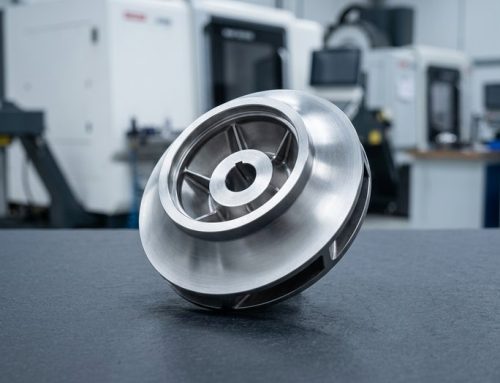 Roues fermées à carterUsinées d'une seule pièce lorsque les canaux le permettent, ou en deux pièces moyeu et carter.
-
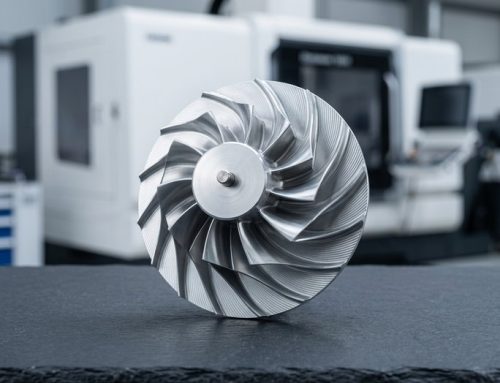 Roues à flux mixte et axialesRoues à flux mixte et axiales, inducteurs, roues de compresseur et de turbocompresseur.
-
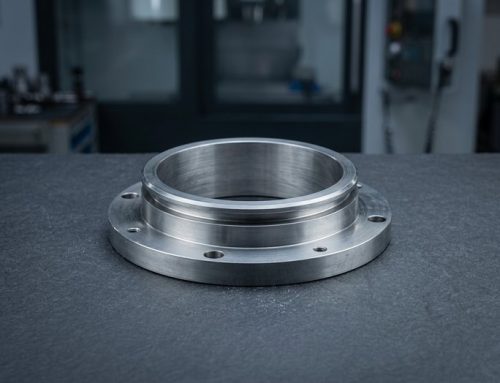 Usinage de corps de pompeVolutes, carters et couvercles avec alésages de palier et portées d'étanchéité.
-
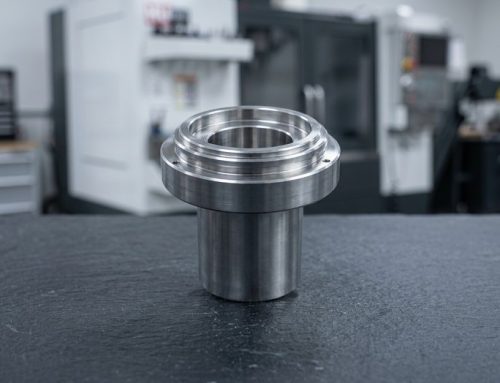 Bagues d'usure et manchons d'arbreBagues d'usure, bagues de gorge et manchons d'arbre, en bronze ou inox trempé.
-
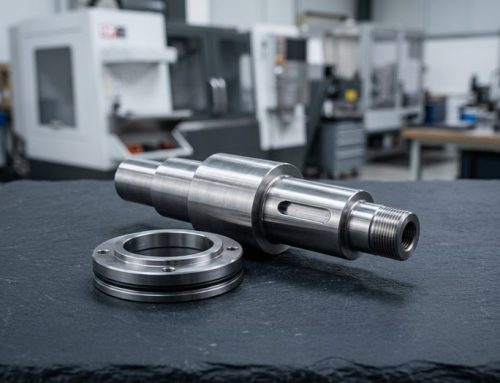 Arbres de pompe et carters d'étanchéitéArbres de pompe, carters d'étanchéité et adaptateurs de garniture mécanique.


Matériaux, procédés et spécifications pour roues
Du choix du matériau au profil d'aube et à l'équilibrage, voici comment nous fabriquons roues et pièces de pompe selon votre modèle CAD.
Conseils de conception pour roues et pièces de pompe sur mesure
Quelques choix sur le plan décident si une roue peut être usinée d'une seule pièce et à quelle vitesse elle s'équilibre.
-

Envoyez des solides, pas des maillages
Envoyez un solide natif ou STEP avec les surfaces d'aubes ; les trajectoires d'outil 5 axes proviennent des surfaces et un maillage ajoute une erreur de facettisation.
-

Passages d'aubes suffisamment larges
Prévoyez un outil d'au moins 1/8 de la hauteur du passage ; des passages plus étroits imposent un flasque en deux pièces ou l'électroérosion.
-

Définissez les bords d'aubes
Précisez le rayon de bord d'attaque et l'épaisseur de bord de fuite ; les deux contrôlent la cavitation et sont faciles à laisser ambigus dans le CAD.
-

Prévoyez la prise pour la finition
Ajoutez un dégagement de face arrière coté et un chanfrein de moyeu pour que la roue puisse être tenue sur l'alésage lors du tournage de finition.
-

Indiquez l'équilibrage
Précisez la classe, le plan et la vitesse ; une roue 316 non équilibrée à 3 000 tr/min raccourcit rapidement la durée de vie des roulements. Voir conception de roue.
Ce qu'il faut indiquer sur votre demande de devis
-
Tolérance de profil d'aube
Indiquez la tolérance de profil par rapport à la surface CAD ; ±0.05 mm est typique, et le temps de finition des aubes en dépend, pas du volume de matière.
-
Ajustement d'alésage et clavetage
Donnez l'ajustement de l'alésage du moyeu (H7 standard, H6 sur demande) et la clavette selon DIN 6885 pour que le faux-rond par rapport à l'alésage reste à 0,02 mm TIR.
-
Matériau et classe d'équilibrage
Nommez l'alliage et la classe d'équilibrage (ISO 21940 G6.3 ou G2.5) avec la quantité ; il n'y a pas de quantité minimale pour les prototypes ou la production.
-
Ensemble de pompe apparié
Incluez les carters et bagues d'usure dans la demande de devis : l'usinage du carter de pompe en même temps que la roue permet d'apparier alésages, faces d'étanchéité et jeux en tant qu'ensemble.
Applications et secteurs
Usinage de pièces de pompe pour pompes de transfert pétrolières et gazières, pompes marines d'eau de mer et de cale, pompes de refroidissement pour les énergies nouvelles et pompes sanitaires médicales.
-

Aérospatial
-

Médical
-

Automobile
-

Robotique
-

Semi-conducteurs
-

Électronique
-

Télécoms
-

Drones et UAV
-

Énergie
-

Pétrole et gaz
-

Marine
-

Équipement industriel
-

Construction
-

Agriculture
-

Produits de consommation
-

Militaire et défense
-

Mines
-
 AérospatialSupports, quincaillerie de cabine et raccords non critiques pour le vol sous AS9100D, en aluminium 7075, Ti-6Al-4V et Inconel 718, avec FAI.En savoir plus
-
 MédicalArbres d'instruments, poignées et canules en inox 316L, titane et PEEK sous ISO 13485, avec traçabilité des lots en standard.En savoir plus
-
 AutomobileBoîtiers de capteurs, corps de vannes et arbres prototypes et en petite à moyenne série en aluminium, acier allié 4140 et 4340, inox et laiton.En savoir plus
-
 RobotiqueCarters d'articulation, brides de réducteur harmonique et doigts de préhenseur en aluminium et acier trempé, avec fraisage 5 axes en une seule prise.En savoir plus
-
 Semi-conducteursComposants de chambre, fixations de manipulation de wafers et brides à vide en aluminium 6061, 316L, PEEK et Kovar, avec arêtes sans bavures.En savoir plus
-
 ÉlectroniqueCorps de connecteurs, dissipateurs thermiques, blindages RF et broches de précision en aluminium, laiton et cuivre, tenus à ±0.01 mm sur les portées de contact.En savoir plus
-
 TélécomsComposants de guides d'ondes, boîtiers de filtres et enceintes RF en aluminium et alliages de cuivre, avec placage argent ou nickel pour la conductivité.En savoir plus
-
 Drones et UAVSupports moteur, cadres de cardan et fixations de train d'atterrissage en aluminium 7075, titane et magnésium pour alléger sans perdre en rigidité.En savoir plus
-
 ÉnergiePlaques d'extrémité de batteries, jeux de barres, boîtiers d'onduleurs et raccords de piles à combustible en aluminium, cuivre et inox, usinés plans et sans bavures.En savoir plus
-
 Pétrole et gazComposants de vannes, blocs collecteurs, pièces d'outils de fond de puits et brides en 4140, 17-4 PH, duplex 2205 et Inconel, avec spécifications de dureté.En savoir plus
-
 MarineArbres d'hélice, pièces de pompes et accastillage de pont en inox 316, bronze et bronze d'aluminium, choisis avant tout pour la résistance à la corrosion.En savoir plus
-
 Équipement industrielPlateaux de préhension, supports de guides linéaires, galets suiveurs et bâtis de machines en aluminium et acier, avec les montages conservés pour les rééditions.En savoir plus
-
 ConstructionSupports structurels, fixations d'ancrage et raccords hydrauliques en acier doux, acier allié et aluminium, zingués ou thermolaqués.En savoir plus
-
 AgricultureCarters de réducteurs, arbres, corps de buses de pulvérisation et supports de capteurs en fonte, acier et inox pour résister à l'abrasion et à l'humidité.En savoir plus
-
 Produits de consommationBoutons, poignées, pièces de boîtiers et matériel audio où la surface usinée reste visible, anodisés, sablés ou polis selon échantillon.En savoir plus
-
 Militaire et défenseSupports optiques, enceintes et rails d'accessoires en aluminium, acier et titane, avec certificats matière et rapports FAI.En savoir plus
-
 MinesPlaques d'usure, bagues, composants de concasseurs et raccords hydrauliques en acier allié trempé, bronze et inox pour résister à la poussière et aux vibrations.En savoir plus
Pourquoi DEK pour l'usinage 5 axes de roues
Les roues pénalisent les ateliers qui chiffrent à partir d'un calculateur de temps de coupe. Voici comment DEK les traite.
-

Devis établi par un ingénieur
Un ingénieur programme et chiffre chaque roue à la main, car le temps de finition des aubes dépend de la tolérance de surface et de l'accessibilité de la fraise.
-

Vérification des aubes sur CMM
Les profils d'aubes sont vérifiés par rapport au modèle CAD sur CMM selon la tolérance de profil de ±0.05 mm, et les pièces sont photographiées avant expédition.
-

Tout en interne
Le fraisage 5 axes, le tournage, l'alésage et le polissage sont tous réalisés en interne, ainsi la roue et ses pièces de pompe restent sous un même toit.
-

Qualité certifiée
Les roues et pièces de pompes sont fabriquées selon des systèmes qualité certifiés ISO 9001:2015, ISO 13485 et AS9100D.

Revue de gamme au devis
Pour les roues fermées, un ingénieur vérifie la géométrie des passages d'aubes au devis et recommande une découpe monobloc ou un moyeu et une enveloppe en deux pièces pour soudage ou assemblage par pression.
Qualité certifiée des roues
Les roues sont fabriquées selon les systèmes qualité ISO 9001:2015, ISO 13485 et AS9100D.
-
 AS9100D
Système de management de la qualité aéronautique
-
 ISO 9001:2015
Norme de management de la qualité
-
 ISO 13485
Management de la qualité des dispositifs médicaux
Matériaux et finitions des roues
Inox, bronze, titane et aluminium, chacun associé à la finition appliquée après usinage.
Finitions de surface
Votre alliage n'apparaît pas ? Demandez une gamme à nos ingénieurs.
Tous les matériauxFAQ sur l'usinage des roues
Questions fréquentes sur les roues fermées, les tolérances et les carters de pompes.
Demander un devis pour l'usinage de roues
Envoyez un modèle STEP avec la tolérance du profil d'aube, l'ajustement de l'alésage, la matière, le grade d'équilibrage et la quantité. Un ingénieur examine chaque roue.
- Roues complexes devisées sous 3 jours
- Pièces de pompe plus simples devisées sous 6 heures
- Sans quantité minimale ; prototypes expédiés sous 3 à 5 jours
- Profil d'aube tenu à ±0,05 mm
Capacités associées
-
 Raccords de précision à très haute puretéEn savoir plus
-
 Services de perçage de précision sur aléseuseEn savoir plus
-
 Services d'alésage CNC de précisionEn savoir plus
-
 Services d'électroérosion à fil de précisionEn savoir plus
-
 Services de taraudage CNC de précisionEn savoir plus
-
 Services de rectification plane de précisionEn savoir plus

Prêt à faire passer votre projet à l'échelle ?
Démarrez avec un processus stable et une qualité maîtrisée. Discutons de votre projet.








