









Was ist Tiefbohren: Verfahren, Werkzeuge und Tipps

GESCHRIEBEN VON
Bing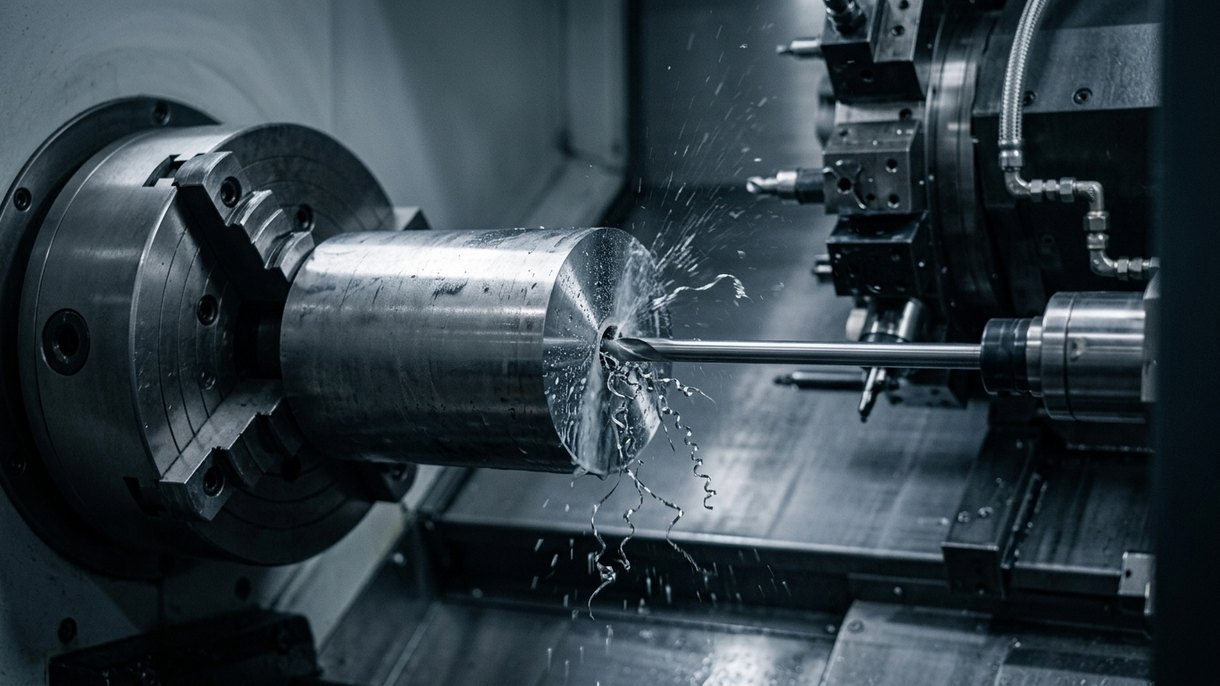
Tiefbohren ist ein Bearbeitungsverfahren für Bohrungen, deren Tiefe deutlich größer als der Bohrungsdurchmesser ist. Es nutzt spezielle Methoden und Werkzeuge für den Spanabtransport, die Kühlung und die Kontrolle der Geradheit.
In diesem Blogbeitrag erfahren Sie alles Wichtige zum Tiefbohren: wie das Verfahren abläuft, welche Werkzeuge zum Einsatz kommen und welche praktischen Tipps zum Erfolg führen. Er richtet sich an Ingenieure, Zerspanungsfachkräfte und Einkaufsteams, die mit CNC-Bearbeitung, Fräsen und Drehen arbeiten.
Was ist Tiefbohren?
In der Praxis spricht man von einer tiefen Bohrung in der Regel ab einem Verhältnis von Tiefe zu Durchmesser von mehr als 10 zu 1. Eine Bohrung mit 6 mm Durchmesser gilt also erst ab einer Tiefe von über 60 mm als tief.
Tiefbohren ist eine spezielle Technologie zur Herstellung gerader, hochwertiger Bohrungen, die mit gewöhnlichem Bohren normalerweise nicht möglich sind. Typische Konstruktionsziele sind die Kontrolle der Rundlaufgenauigkeit und eine nur geringe Konizität bei hervorragender Innenoberfläche.
Wesentliche Merkmale, die das Tiefbohren auszeichnen:
- Hohe Tiefen-Durchmesser-Verhältnisse (10:1 und mehr).
- Gezielte Kühlmittelzufuhr in den Schnittbereich.
- Aktiver Spanabtransport aus der Bohrung.
- Führung durch ein Werkzeug oder eine feste Abstützung zur Vermeidung von Abweichungen.
Das Verfahren behandelt tiefe Bohrungen als eigenständige Bearbeitungsklasse. Vor dem Schnittbeginn sollten die Planung, die Werkzeugauswahl und die Prüfung der Maschinenfähigkeit abgeschlossen sein.
Der Tiefbohrprozess
Tiefbohren ist kein einzelnes Verfahren, sondern eine Klasse von Prozessen, die sicherstellen, dass wiederholbare tiefe Bohrungen zufriedenstellend gefertigt werden. Die folgenden Prozessschritte wenden wir an:
Konstruktion und Planung
Vor Beginn des Bohrensist der erste und wichtigste Schritt die Planung und Konstruktion. Die Ingenieure bestimmen das Verhältnis von Bohrungsdurchmesser zu Tiefe, die Toleranz und die gewünschte Oberflächenbeschaffenheit. Sie bewerten die Geometrie und die Materialeigenschaften des Werkstücks, die Härte und die Wärmeleitfähigkeit, bevor sie die geeigneten Prozessparameter festlegen.
Vorbohrung
Schlanke Bohrwerkzeuge benötigen in der Regel eine Vorbohrung, um ihre Bewegung zu führen. Bevor die endgültige tiefe Bohrung gefertigt wird, wird eine Vorbohrung eingebracht. Sie ist fast immer kürzer und hat einen größeren Durchmesser. So gelangt der Bohrer sicher im richtigen Winkel und korrekt ausgerichtet in das Material.
Wird keine ordnungsgemäße Vorbohrung hergestellt, kann der Bohrer abweichen oder verlaufen. Andernfalls richtet er sich auf, sodass die Bohrung schlecht geformt endet und das Werkzeug möglicherweise bricht.
Kühlmittel- und Spanstrategie
Eine der größten Herausforderungen beim Tiefbohren: Je tiefer der Bohrer in das Werkstück eindringt, desto länger brauchen die Späne für den Abtransport. Das Kühlmittel muss dieselbe Strecke zurücklegen, um die Schnittzone zu erreichen. Beiden Problemen lässt sich mit einem Hochdrucksystem begegnen.
Werkzeugauswahl
Der Erfolg des Tiefbohrens wird maßgeblich durch die Werkzeugauswahl bestimmt. Die Ingenieure wählen aus verschiedenen Werkzeugoptionen, darunter Kanonenbohrer, BTA, Auswerferbohrer oder Spiralbohrer. Jede hat einen anderen Mechanismus für den Spanabtransport und die Kühlmittelzufuhr.
Maschineneinrichtung
Eine starre und stabile Maschineneinrichtung gewährleistet die Genauigkeit. Spindel, Lünetten und Spannvorrichtungen verhindern das Auftreten von Vibrationen und Abweichungen. Selbst ein äußerst geringes Maß an Instabilität kann zu Konizität, Rattermarken oder einer Verlagerung der Bohrung führen.
Schnittzyklus
In dieser Phase wird Material abgetragen, um die Bohrung zu formen. Vorschubgeschwindigkeit, Spindeldrehzahl und Kühlmitteldruck werden entsprechend dem Werkzeug und den bearbeiteten Materialien eingestellt.
Die beiden wichtigsten Zyklusarten sind das kontinuierliche Bohren und das Pendelbohren. Kontinuierliches Bohren wird eingesetzt, wenn der Spanabtransport gleichmäßig erfolgt. Das Pendelbohren wird für tiefere oder anspruchsvollere Materialien verwendet, bei denen das Werkzeug regelmäßig zurückgezogen wird, um Späne zu entfernen.
Prüfung und Nachbearbeitung
An der Bohrung wird eine Reihe von Prüfungen durchgeführt, um festzustellen, ob sie maßhaltig ist und die geforderte Oberflächenqualität aufweist. Parameter wie Zylindrizität, Geradheit, Durchmesserbeständigkeit und Oberflächenrauheit werden mit Präzisionsmessgeräten gemessen, zum Beispiel mit Innenmessgeräten oder Koordinatenmessmaschinen (CMM).
Prozesskontrolle und -überwachung
Eine Echtzeit-Prozessüberwachung ist während des gesamten Tiefbohrzyklus wichtig. Das Bedienpersonal kann nun die Durchflussrate des Kühlmittels überwachen. Der Rundlauf des Bohrers, Verschiebungen des Schwingungsniveaus und die Spanbildung sind alle an einer Stelle zusammengeführt.
Jede Abweichung vom Sollzustand dient als Signal für Verschleiß oder eine Fehlausrichtung des Werkzeugs. So können Sie sofort korrigierend eingreifen, bevor die Qualität des Bauteils beeinträchtigt wird.
Werkzeuge und Technologien für das Tiefbohren
Spiralbohren
Beim Spiralbohren werden herkömmliche Spiralbohrer verwendet, die jedoch für tiefere Schnitte angepasst sind. Für moderate D:d-Verhältnisse setzen wir gegebenenfalls lang ausladende VHM-Spiralbohrer mit Innenkühlung ein.
Es handelt sich um recht vielseitige Bohrverfahren. Die Nachteile liegen vor allem in der Spanabfuhr und der Steifigkeit bei extremen Längen. Sie eignen sich für kurze, tiefe Bohrungen, wenn Kanonenbohren oder BTA nicht praktikabel sind.
BTA-Bohren
Das BTA-Bohren ist ein Hochvolumenverfahren für größere Durchmesser, typischerweise von ca. 20 mm bis zu mehreren hundert Millimetern. BTA verwendet eine rohrförmige Struktur um einen Schneidkopf. Das Kühlmittel strömt an der Außenseite des Bohrkopfs entlang; die Späne wandern im Inneren des Rohrs und werden zur Maschine zurückgeführt.
Das Verfahren bietet eine hohe Spanabfuhrleistung und eine starke Führung für große Teile wie Formplatten und zylindrische Formen. BTA-Maschinen sind speziell dafür ausgelegt, bei richtiger Konfiguration hohe Vorschubgeschwindigkeiten und eine hervorragende Geradheit zu erzielen
Kanonenbohren
Das Kanonenbohren ist das klassische Verfahren zum Tiefbohren im kleinen bis mittleren Durchmesserbereich, in der Regel von 1 bis 50 mm. Der Kanonenbohrer besitzt einen mittigen Kühlmittelkanal und eine V-Nut, die die Späne entlang der Außenseite zurückführt. Hochdruck-Kühlmittel wird durch den Bohrer bis zur Schneidkante zugeführt.
Kanonenbohrer bieten eine hervorragende Geradheit und Oberflächengüte. Sie leisten gute Arbeit auf Drehmaschinen oder speziellen Kanonenbohrmaschinen. Sie erfordern jedoch Pilotbohrungen oder Bohrbuchsen, um die Genauigkeit zu erhalten, insbesondere bei außermittigen oder anderweitig nicht zylindrischen Teilen.
Ejektorbohren
Das Ejektorbohren ähnelt dem BTA-Verfahren, verwendet jedoch ein Zweirohrsystem. Hochdruck-Kühlmittel tritt zwischen die Rohre ein und erzeugt eine Saugwirkung, die die Späne durch das Innenrohr abführt. Ejektorsysteme sind in der Lage, tiefere Schnitte zu erreichen und dabei die Späne ordnungsgemäß zu handhaben.
Sie eignen sich überall dort, wo BTA-Leistung gefordert ist, der Platzbedarf der Maschine oder der Zugang jedoch vollständige BTA-Installationen einschränkt.
Helixbohren
Das Helixbohren ist ein modernes Verfahren, das Spiralbohrer mit helixförmigen Nuten und spanbrechende Geometrien für aggressives Schneiden verwendet. Es eignet sich für mittlere D:d-Verhältnisse und für Werkstoffe, die lange, fadenförmige Späne erzeugen.
Helixwerkzeuge können auf jeder Standard-CNC-Fräsmaschine eingesetzt werden, wenn sie mit Kühlmittel durch die Spindel und Spanabfuhr versorgt werden. Im Vergleich zu herkömmlichen Spiralbohrern verbindet es wirksam Flexibilität mit verbesserter Spankontrolle.
Tiefbohren im Vergleich zu anderen Verfahren
Bohrungen ausspindeln
Das Ausspindeln erweitert oder vergrößert eine bereits vorhandene Bohrung. Es liefert eine hervorragende Ausrichtung und Oberflächengüte für geringe bis mittlere Tiefen. Zum Ausspindeln sehr tiefer Bohrungen ist es nicht geeignet, da Werkzeugdurchbiegung und Spanabfuhr die limitierenden Faktoren sind. Wo Tiefe, Kühlmitteldurchfluss und Spanabfuhr wichtig sind, ist das Tiefbohren das bevorzugte Verfahren.
Bohrungen reiben
Das Reiben ist eine Schlichtoperation, um eine Bohrung auf ihr vorgegebenes Maß und ihre Oberflächengüte zu bringen. Reibahlen tragen nur sehr geringe Materialmengen ab. Bei tiefen Bohrungen wird das Reiben daher oft nach dem Tiefbohren einer Pilotbohrung durchgeführt, um Durchmesser und Oberflächenqualität zu verfeinern. Das Reiben allein kann jedoch keine langen, tiefen Bohrungen erzeugen.
Mikrobohrungen
Typischerweise werden Mikrobohrungen (die kleinsten Durchmesser) mit spezialisierten Mikro-Kanonenbohrern oder durch Laserbohren hergestellt. Das Mikro-Kanonenbohren bietet eine hervorragende Geradheit bei moderaten Tiefen. Das Laserbohren eignet sich für winzige Sacklochbohrungen, kann jedoch wärmebeeinflusste Zonen hinterlassen und ist auf begrenzte Werkstoffe beschränkt.
Vorteile des Tiefbohrens
Das Tiefbohren wird für Merkmale eingesetzt, die das normale Bohrverfahren nicht bieten kann, wie zum Beispiel:
Hohe Geradheit und Konzentrizität: Geeignete Werkzeuge und Führungen halten die Achse über große Entfernungen ausgerichtet.
Überlegene Oberflächengüte: Innenkühlung und Werkzeuggeometrie führen zu hervorragenden Ra-Werten.
Hohe Produktivität über die gesamte Lebensdauer: Spezielle Maschinen und Werkzeuge ermöglichen eine schnelle und wiederholbare Fertigung.
Große Durchmesserbandbreite: Von Kanonenbohrern im Submillimeterbereich bis hin zu BTA für sehr große Bohrungen.
Reduzierte Sekundäroperationen: Eine bessere Ausgangsgeometrie verringert den Bedarf an Korrekturdurchgängen.
Je nach Bohrungsqualität wählen wir das Tiefbohren für Funktionsbohrungen wie Hydraulikkanäle, Ventilsitze oder auch Kühlkanäle.
Herausforderungen beim Tiefbohren
Das Tiefbohren bringt technische Hürden mit sich, die wir sorgfältig beherrschen müssen.
Werkzeugablenkung und Rundlauf
Lange, schlanke Bohrwerkzeuge neigen unter Last naturgemäß dazu, sich der Torsion zu widersetzen oder Vibrationen zu vermeiden. Die durch die Ablenkung selbst verursachte Exzentrizität und die Aufweitung der Bohrung am distalen Ende sind im Hinblick auf Geradheit und Toleranz zu betrachten.
Dem wird hier durch Führungsbuchsen oder Lünetten entgegengewirkt, um die Ausrichtung über die gesamte Tiefe zu gewährleisten.
Späneabfuhr
Im Bohrungsinneren eingeschlossene Späne können das Werkzeug schwer beschädigen oder zu einer schlechten Oberflächengüte bzw. einem blockierten Kühlmittelfluss führen. Für eine unterbrechungsfreie Späneabfuhr sind Parameter wie die Hochdruck-Kühlmittelzufuhr und eine optimierte Spannutengeometrie von größter Bedeutung.
Wärmemanagement
Mit zunehmender Bohrtiefe wird die Kühlung der Schneide sehr schwierig. Eine für das Wärmemanagement unzureichende Temperatur kann zu Wärmeausdehnung, Materialaufschweißungen oder metallurgischen Schäden nahe der Bohrungsoberfläche führen. Die Aufrechterhaltung einer stabilen Temperatur über den gesamten Zyklus erfordert eine Kombination aus Innenkühlung durch das Werkzeug, gekühlten Fluiden und sorgfältig gesteuerten Schnittgeschwindigkeiten.
Werkzeugverschleiß und -bruch
Ständiges Brechen unter extremen Bedingungen beschleunigt den Werkzeugverschleiß, insbesondere beim Bohren durch abrasive oder harte Werkstoffe. Lange Werkzeugwege und Reibung in großer Tiefe können zu Mikroausbrüchen und sogar zu Totalausfällen führen.
Maschinenleistung und Vorrichtungstechnik
Nicht alle CNC-Fräs- und Drehmaschinen sind in der Lage, die beim Tiefbohren erforderlichen extremen Verhältnisse von Tiefe zu Durchmesser zu bewältigen. In der Regel sind spezialisierte Tiefbohrmaschinen erforderlich, da sie eine extrem hohe Spindelsteifigkeit, eine klar definierte Präzisionsausrichtung und Lünettenstützen aufweisen, die für eine reproduzierbare Genauigkeit eingesetzt werden müssen.
Um diese Herausforderungen zu bewältigen, setzen wir auf DFM-Input (Design For Manufacturing), Werkzeugwegoptimierung und strenge Prozesskontrolle
Anwendungen des Tiefbohrens
Wehrtechnik und Feuerwaffenindustrie
Waffenrohre und Präzisionsrohre benötigen sehr gerade und lange Bohrungen. Tiefbohrverfahren liefern die Geradheit und Oberflächengüte für diese Genauigkeit. Wir bearbeiten auch Komponenten wie Hydraulikaktuatoren, die in Waffensystemen eingesetzt werden.
Medizinische Implantate und Geräte
Tiefe und präzise Bohrungen werden in chirurgischen Instrumenten und Implantatkomponenten eingesetzt. Die biokompatiblen Werkstoffe und engen Toleranzen machen die Tiefbohrbearbeitung entscheidend für die Zuverlässigkeit von Implantaten und die Patientensicherheit.
Automobilindustrie
Motorkomponenten, Einspritzdüsen und Getriebeteile erfordern häufig tiefe und präzise Bohrungen. Kühlkanäle und Ölbohrungen sind auf ein gleichbleibendes Tiefbohren angewiesen, um ihre Haltbarkeit zu gewährleisten.
Luft- und Raumfahrt
Kraftstoffleitungen, Aktuatorzylinder und Turbinenkomponenten benötigen tiefe, gerade Bohrungen mit hoher Oberflächengüte. Die Tiefbohrbearbeitung unterstützt Komponenten, die thermischen Wechselbelastungen und hohen Spannungen ausgesetzt sind.
Öl und Gas
Für Bohrlochwerkzeuge, Bohrerkragen und Ventilgehäuse sind tiefe Bohrungen erforderlich, die abrasiven und Hochdruckumgebungen standhalten. Für große Durchmesser und tiefe Bohrungen werden in diesem Sektor häufig BTA- und Kanonenbohrverfahren eingesetzt.
Die Tiefbohrbearbeitung wird in allen Bereichen eingesetzt, in denen die Funktion des Bauteils von der inneren Geometrie, der Dichtfähigkeit oder dem Fluidfluss abhängt.
Tipps für das Tiefbohren
Beginnen Sie mit Design for Manufacturability (DFM)
Gestalten Sie das Design von Anfang an nutzbar und kosteneffizient. Fügen Sie sinnvolle Toleranzen im Verhältnis zum D:d-Verhältnis sowie Pilotbohrungen oder Einführungsfasen hinzu, um Werkzeugverlaufseffekte zu minimieren. Verwenden Sie nach Möglichkeit Standardwerkzeugdurchmesser, um die Bearbeitungskosten zu senken. Holen Sie frühzeitig DFM-Feedback ein, denn kleine Zeichnungsänderungen können enorme Mengen an Produktionszeit sparen.
Wählen Sie das richtige Verfahren für Durchmesser und Tiefe
Wählen Sie das Bohrmethoden, die am besten zu Größe und Anforderungen Ihres Bauteils passt. Bohrlöcher mit kleinem bis mittlerem Durchmesser bei großem Durchmesser oder hohen Spänebelastungen sollten mit BTA-Bohren gebohrt werden. Ejektor für den Fall, dass das Maschinenlayout BTA nicht unterstützt.
Tiefbohren für kleinere bis mittlere Durchmesser. Durch die Anpassung an die Bohrungsgeometrie ermöglicht das Verfahren maximale Genauigkeit und Produktivität.
Kühlmitteldruck, -temperatur und -filtration kontrollieren
Hochdruck-Kühlmittel muss sofort zur Schneidfläche umgeleitet werden, um einen effizienteren Späneabtransport zu erreichen. Das gesamte Filtersystem muss sauber sein, da keine Späne im Kreislauf geführt werden dürfen.
Die Kühlmitteltemperatur muss kontinuierlich gemessen werden, da gekühltes Kühlmittel die Wärmeausdehnung minimiert. Eine gute Kühlmittelkontrolle erhöht die Standzeit des Werkzeugs und verbessert die Oberflächengüte tiefer Bohrungen.
Schnittparameter optimieren: Vorschub, Drehzahl und Spanbrechen
Die Vorschubraten sollten so eingestellt werden, dass kurze und handhabbare Späne entstehen. Die erforderliche Spindeldrehzahl sollte angepasst werden, um die gewohnte Spanbildung beizubehalten. Führen Sie Peck- oder Rückzugszyklen korrekt aus, um Späne aus langen und Sacklochbohrungen zu entfernen. Vorschub und Drehzahl sollten stets innerhalb der vom Werkzeughersteller empfohlenen Grenzen für sicheres und effizientes Bohren liegen.
Sekundäre Operationen für engste Toleranzen in Betracht ziehen
Honbohren, Schälen oder Innenschleifen können nach dem Tiefbohren die Oberflächengüte und Maßhaltigkeit verbessern. Verwenden Sie diese Verfahren, wenn die funktionale Spezifikation es erfordert.
Bediener schulen und Verfahren standardisieren
Tiefbohren hängt vom menschlichen Urteilsvermögen ab. SOPs und Schulungen reduzieren die Variabilität.
Fazit
Tiefbohren ist eine präzise Kunst, die die richtigen Werkzeuge, Maschinen und Prozesskontrollen erfordert, um gute Ergebnisse zu erzielen. Jeder Auftrag wird geplant, getestet und optimiert, was zu geraden, sauberen und präzisen Bohrungen führt, die auch die funktionalen Anforderungen erfüllen.
DEK ist auf CNC-Tiefbohrbearbeitung mit umfassender DFM-Beratung sowie Fertigungszusicherungen spezialisiert. Kontaktieren Sie uns um Ihre Anforderungen an das Tiefbohren zu besprechen. Sie erhalten konkrete Prozessempfehlungen für Fräsen, Drehen oder spezielle Tiefbohrlösungen.

GESCHRIEBEN VON
Bing leitet die tägliche Produktion, einschließlich Terminplanung, Workflow-Koordination und Steuerung der Werkstatt. Er verfügt über fundierte Erfahrung in Bearbeitungsprozessen, Werkzeugauslegung und praktischer Problemlösung. In seiner Freizeit unternimmt er gerne Outdoor-Erkundungen und Abenteuerreisen.
Ähnliche Beiträge
-
 Die Kosten von Titan: Ein hilfreicher Leitfaden
-
 Kosten für Langdrehen: Preise und was sie beeinflusst
-
 6 Wege zur Herstellung transluzenter und transparenter Teile
-
 Rapid Prototyping: Was es ist, Beispiele und was es kostet
-
 Blechwinkel herstellen: Der ultimative Leitfaden
-
 Häufige CNC-Bearbeitungsfehler und wie Sie sie beheben
-
 Leitfaden zum Werkzeugdesign: Grundlagen, Typen & Ziele
-
 CNC-Fräsen Kosten: Was Sie tatsächlich zahlen (Preisübersicht 2026)
-
 Design wasserdichter Gehäuse: Alles, was Sie wissen müssen

Bereit, Ihr Projekt zu skalieren?
Starten Sie mit einem stabilen Prozess und kontrollierter Qualität. Lassen Sie uns über Ihr Projekt sprechen.








