









Serviços de usinagem por eletroerosão de precisão
Os serviços de eletroerosão da DEK abrangem eletroerosão a fio e eletroerosão por penetração até ±0.005 mm, desde protótipos únicos até produção sem pedido mínimo. Um único upload de desenho e uma única revisão de engenharia orçamentam ambos os processos.
-
±0.005mm
Tolerância geral
-
±0.003mm
Microcaracterísticas
-
3 dias
Prazo do protótipo
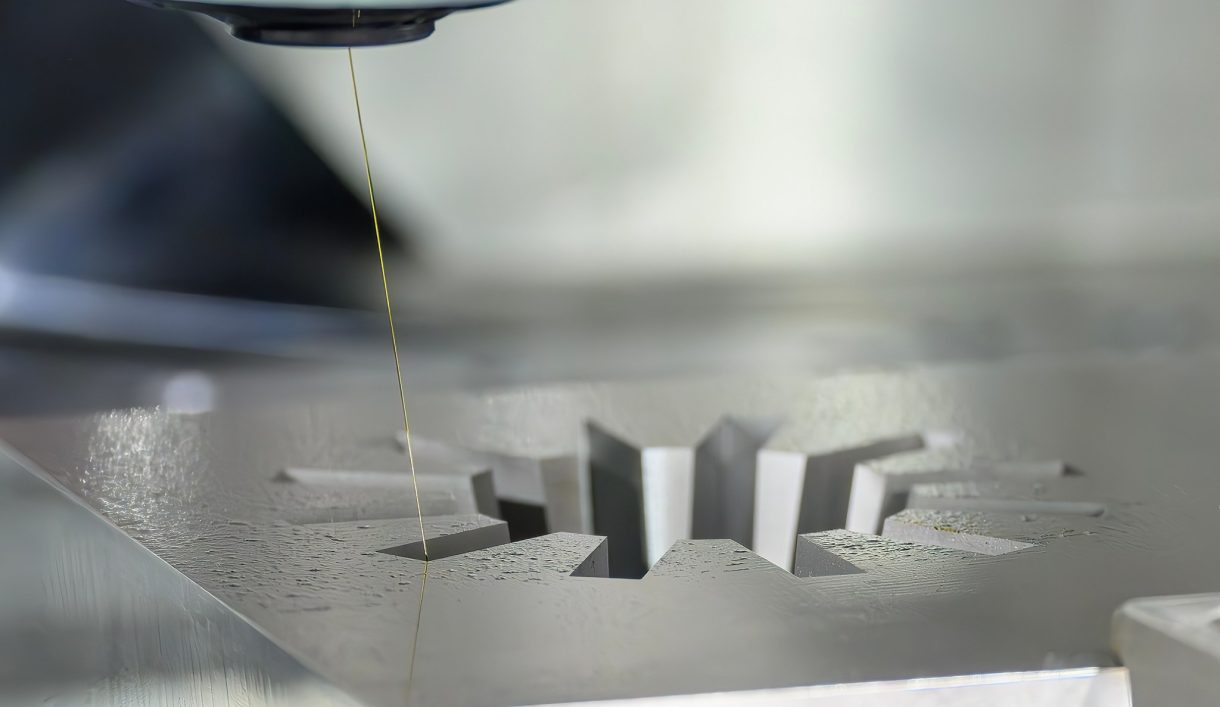

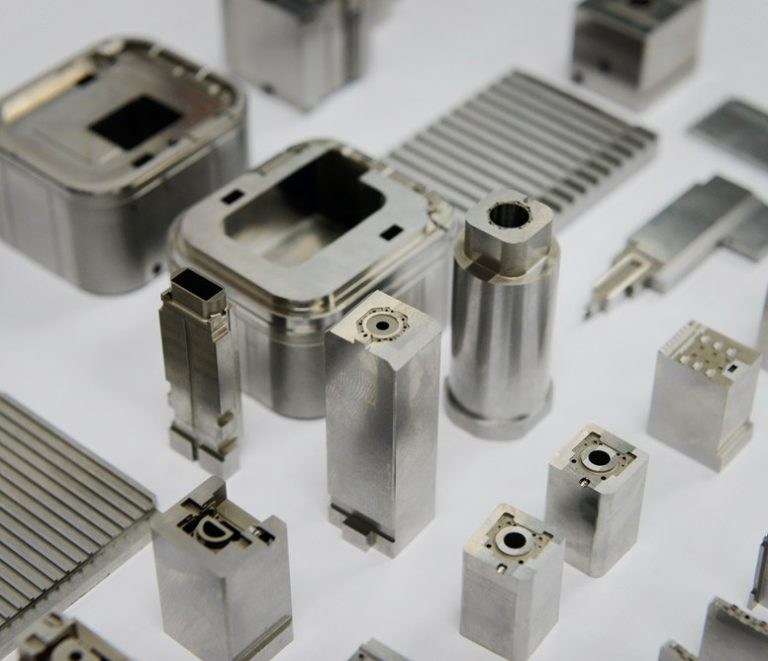
Usinagem por eletroerosão a fio e serviços de eletroerosão por penetração
Eletroerosão a fio corta perfis 2D e 3D complexos em material condutor com um fio alimentado continuamente em água desionizada, adequado a paredes finas e cantos internos vivos. Eletroerosão por penetração mergulha um elétrodo conformado em fluido dielétrico para erodir cavidades 3D, bolsas profundas e detalhes cegos que um fio não consegue alcançar.
Recorrer a dois fornecedores significa duas revisões de desenho, dois prazos de entrega e duas passagens de controlo de qualidade. Na DEK tudo se reduz a uma revisão de engenharia e uma data de entrega. O mecanismo comum de eletroerosão por faísca é explicado em O que é a eletroerosão.
Porquê escolher a DEK para serviços de usinagem por eletroerosão
Uma oficina, um sistema de qualidade e um orçamento para eletroerosão a fio, eletroerosão por penetração e furação de pequenos orifícios, do protótipo à produção.
-

Um fornecedor, dois processos
A eletroerosão a fio e por penetração são executadas internamente com um único orçamento: uma revisão de engenharia e uma data de entrega em vez de dois fornecedores e duas passagens de controlo de qualidade.
-

Precisão em microcaracterísticas
Tolerância geral de ±0.005 mm e ±0.003 mm em microcaracterísticas inferiores a 10 mm, com o valor final definido face ao seu desenho, não orçamentado às cegas.
-

Sem pedido mínimo
Um protótipo único e uma série de produção seguem o mesmo percurso de orçamentação, com protótipos expedidos em apenas 3 dias após confirmação do orçamento.
-

Qualidade documentada
Etapas IQC, IPQC, FAI, OQC, SPC e CAPA, com inspeção CMM interna e rastreabilidade desde a matéria-prima até à expedição.

Revisão de engenharia incluída
Cada desenho é verificado face à eletroerosão a fio, à eletroerosão por penetração ou a ambas antes do orçamento. Máquina, preparação do elétrodo, diâmetro do fio e conicidade são confirmados face à sua peça, uma vez que a profundidade da cavidade e o comprimento de corte variam consoante o trabalho.


Capacidade e especificações de eletroerosão
Perfis a fio, cavidades por penetração e pequenos orifícios em equipamento de eletroerosão dedicado interno, com tolerâncias confirmadas durante a revisão DFM.
Eletroerosão vs. usinagem CNC convencional
Escolha a eletroerosão quando uma característica for endurecida, cega ou demasiado fina para um cortador; as características que não necessitam de erosão por faísca passam pela serviços de usinagem CNC.
| Critério | Este processoUsinagem por eletroerosão | Fresamento CNC | Torneamento CNC |
|---|---|---|---|
| Método de remoção | Erosão por faísca, sem contacto | Cortador rotativo | Torneado num torno |
| Ideal para | Cavidades, perfis, furos finos | Características sem necessidade de eletroerosão | Características sem necessidade de eletroerosão |
| Furos pequenos e profundos | 100:1 e superior | Limites da broca helicoidal | Limites da broca helicoidal |
| Peças tratadas termicamente | Sem endurecimento por trabalho | Conforme a página do material | Conforme a página do material |
| Escolher quando | Cavidade cega, canto vivo | Erosão por faísca não necessária | Erosão por faísca não necessária |
Peças por eletroerosão para indústrias exigentes
Equipas de aerospacial, dispositivos médicos, equipamento de semicondutores e automóvel utilizam a nossa eletroerosão para cavidades, ranhuras e insertos de ferramentas.
-

Aerospacial
-

Médico
-

Automóvel
-

Robótica
-

Semicondutores
-

Eletrónica
-

Telecomunicações
-

Drones e UAV
-

Energia
-

Petróleo e gás
-

Marítimo
-

Equipamento industrial
-

Construção
-

Agricultura
-

Produtos de consumo
-

Militar e defesa
-

Mineração
-
 AerospacialSuportes, ferragens de cabine e acessórios não críticos para voo sob AS9100D, em alumínio 7075, Ti-6Al-4V e Inconel 718, com FAI.Saber mais
-
 MédicoHastes de instrumentos, pegas e cânulas em aço inoxidável 316L, titânio e PEEK sob ISO 13485, com rastreabilidade de lote de série.Saber mais
-
 AutomóvelCarcaças de sensores, corpos de válvulas e veios para protótipos e volumes baixos a médios, em alumínio, aço ligado 4140 e 4340, aço inoxidável e latão.Saber mais
-
 RobóticaCarcaças de juntas, flanges de acionamento harmónico e dedos de garras em alumínio e aço temperado, com usinagem de 5 eixos numa única fixação.Saber mais
-
 SemicondutoresComponentes de câmara, fixações de manuseamento de wafers e flanges de vácuo em alumínio 6061, 316L, PEEK e Kovar, com arestas sem rebarba.Saber mais
-
 EletrónicaCorpos de conectores, dissipadores de calor, blindagens RF e pinos de precisão em alumínio, latão e cobre, com tolerância de ±0,01 mm nas características de contacto.Saber mais
-
 TelecomunicaçõesComponentes de guias de onda, carcaças de filtros e invólucros RF em alumínio e ligas de cobre, com prateamento ou niquelagem para condutividade.Saber mais
-
 Drones e UAVSuportes de motor, estruturas de cardan e acessórios de trem de aterragem em alumínio 7075, titânio e magnésio para reduzir peso sem perder rigidez.Saber mais
-
 EnergiaPlacas terminais de bateria, barramentos, carcaças de inversores e acessórios de pilhas de combustível em alumínio, cobre e aço inoxidável, maquinados planos e sem rebarba.Saber mais
-
 Petróleo e gásComponentes de válvulas, blocos de distribuição, peças de ferramentas de fundo de poço e flanges em 4140, 17-4 PH, duplex 2205 e Inconel, com especificações de dureza.Saber mais
-
 MarítimoVeios de hélice, peças de bombas e ferragens de convés em aço inoxidável 316, bronze e bronze de alumínio, escolhidos em primeiro lugar pela resistência à corrosão.Saber mais
-
 Equipamento industrialPlacas de garras, fixações de guias lineares, seguidores de came e estruturas de máquinas em alumínio e aço, com fixações mantidas em arquivo para repetições.Saber mais
-
 ConstruçãoSuportes estruturais, ferragens de ancoragem e acessórios hidráulicos em aço macio, aço ligado e alumínio, zincados ou pintados a pó.Saber mais
-
 AgriculturaCarcaças de caixas de velocidades, veios, corpos de bicos de pulverizador e suportes de sensores em ferro fundido, aço e aço inoxidável para resistir à abrasão e à humidade.Saber mais
-
 Produtos de consumoBotões, puxadores, peças de invólucro e hardware de áudio em que a superfície maquinada fica à vista, anodizada, com jato de esferas ou polida conforme amostra.Saber mais
-
 Militar e defesaSuportes óticos, invólucros e calhas para acessórios em alumínio, aço e titânio, com certificação de material e relatórios FAI.Saber mais
-
 MineraçãoPlacas de desgaste, casquilhos, componentes de britadores e conexões hidráulicas em aço liga temperado, bronze e inox, para ambientes com poeira e vibração.Saber mais
Características e desafios de EDM que resolvemos
A eletroerosão alcança geometrias que uma fresa não consegue: cavidades cegas, cantos internos vivos e furos finos profundos em material temperado.
-

Paredes finas e cantos vivos
A eletroerosão a fio corta paredes finas e cantos internos vivos quando a precisão do perfil importa mais do que a profundidade da cavidade.
-

Cavidades cegas e bolsas
A eletroerosão por penetração produz cavidades 3D e bolsas profundas sem passagem, para componentes de moldes e matrizes.
-

Furos de arranque para eletroerosão a fio
A eletroerosão de micro-furos abre furos de arranque para que os perfis a fio possam começar dentro de contornos fechados em aço ferramenta temperado.
-

Canais de arrefecimento e lubrificação
Canais finos em ferramentas com relações profundidade-diâmetro de 100:1 e superiores, sem desvio da broca.
-

Furos cruzados em peças de torneamento tipo suíço
Furos cruzados em peças de torneamento tipo suíço médicas ou aeroespaciais, sem rebarba na saída.
-
Orifícios de injetores e bicos
Orifícios precisos de cerca de 0,2–3 mm de diâmetro em metal duro, titânio e Inconel, com elétrodo oco rotativo.
Desafios comuns que tratamos
-
Desgaste do elétrodo
O desgaste do elétrodo em cavidades profundas de eletroerosão por penetração é o limite de tolerância habitual, pelo que o valor final é definido face ao seu desenho durante a revisão.
-
Deflexão do fio
A deflexão do fio em paredes altas e finas é avaliada caso a caso, com o diâmetro do fio dimensionado ao comprimento de corte e ao raio de canto exigidos.
-
Peças tratadas termicamente
O elétrodo nunca toca na peça: sem encruamento em torno dos furos, o que é importante quando a peça já está tratada termicamente.
-
Ligas difíceis de cortar
Aço ferramenta temperado, metal duro e Inconel 718 erodem com a mesma precisão que metais condutores mais macios.
Controlo de qualidade certificado em EDM
Etapas IQC, IPQC, FAI, OQC, SPC e CAPA, com inspeção CMM interna e rastreabilidade total.
-
 AS9100D
Sistema de gestão da qualidade aeroespacial
-
 ISO 9001:2015
Norma de gestão da qualidade
-
 ISO 13485
Gestão da qualidade de dispositivos médicos
Metais para EDM e usinagem CNC
A EDM trabalha metais condutores, parte de um portefólio de mais de 50 metais e plásticos de engenharia. Escolha a liga adequada à sua peça.
Precisa de outra liga condutora? Ver todos os materiais
Ver todos os metaisComo obter um orçamento de usinagem por EDM
Perguntas frequentes sobre usinagem por EDM
Prazos, verificações de tolerância e tipos de EDM, respondidos pelos nossos engenheiros.
Solicitar orçamento de eletroerosão
Carregue o seu desenho com indicações de material e tolerâncias. Um engenheiro verifica-o para eletroerosão a fio, por penetração ou ambas antes de orçamentar.
- Eletroerosão a fio e por penetração num único orçamento
- Protótipos em apenas 3 dias
- ±0.005 mm geral, ±0.003 mm micro
- sem pedido mínimo
- Inspeção CMM com rastreabilidade completa
Capacidades relacionadas







Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








