









Usinagem de 17-4 PH (H900, H1025, H1150)
Também conhecido como UNS S17400 · EN 1.4542 · SUS630A usinagem de 17-4 PH na DEK significa cortar no estado mole Condition A, envelhecer até à dureza exigida pelo seu desenho e depois acabar apenas o que a retração do envelhecimento afeta. Cumprimos ±0.005 mm a pedido, com tratamento térmico e passivação nas peças que usinamos, sem pedido mínimo e protótipos em 3–5 dias.
-
1.310 MPaTração (H900)
-
1.170 MPaLimite de elasticidade (H900)
-
40–47 HRCDureza (H900)
-
33–38 HRCCondition A
Tolerâncias de usinagem CNC de 17-4 PH da DEK
Tolerâncias e acabamentos que a DEK cumpre em 17-4 PH, antes e depois do envelhecimento, em fresadoras, tornos, tornos tipo suíço, eletroerosão e retificadoras.
-

Antes do envelhecimento
±0.025 mm±0.005 mm a pedido
-

Após envelhecimento
±0.005 mmtorneado ou fresado
-

Retificado após envelhecimento
±0.003 mmveios, pós-envelhecimento
-

Furos e ajustes de veio
H7 / g6típico
-

Pequenas particularidades suíças
±0.003 mmTorneado tipo suíço
-

Acabamento em estado usinado
Ra 0.8–1.6 µmfresado ou torneado
-

Acabamento retificado
Ra 0.2–0.4 µmou eletropolido
-

Tamanho de peça fresada
1000 mmaté cerca de
Propriedades e designações equivalentes do 17-4 PH
O 17-4 PH é um aço inoxidável martensítico de endurecimento por precipitação: os precipitados de cobre conferem até 1.310 MPa, com corrosão próxima do 304.

- Tração, Condition A 1.030 MPa (típico)
- Tração, H900 1.310 MPa (mín.)
- Tração, H1025 1.070 MPa (mín.)
- Tração, H1150 930 MPa (mín.)
- Limite de elasticidade, Condition A 760 MPa (típico)
- Limite de elasticidade, H900 1.170 MPa (mín.)
- Limite de elasticidade, H1025 1.000 MPa (mín.)
- Limite de elasticidade, H1150 725 MPa (mín.)

- Condition A 33–38 HRC (1.040 °C)
- H900 40–47 HRC (482 °C, 1 h)
- H1025 35–42 HRC (552 °C, 4 h)
- H1150 28–33 HRC (621 °C, 4 h)
- Retração, H900 −0,04 a −0,06%
- Retração, H1025 −0,05 a −0,08%
- Retração, H1150 −0,08 a −0,10%

- Cr 15–17,5%
- Ni 3–5%
- Cu 3–5%
- Nb+Ta 0,15–0,45%
- C ≤0,07%

- Condition A Usinagem, não serviço
- H900 Envelhecimento de resistência máxima
- H1025 Equilíbrio aeroespacial
- H1150 / H1150M Tenacidade, NACE MR0175
- Designação EN X5CrNiCuNb16-4
Rota de usinagem do aço inoxidável 17-4 PH
Como a DEK sequencia o 17-4 PH: usinar em Condition A, endurecer por envelhecimento e depois acabar apenas as particularidades críticas e passivar.
Em Condition A, a 33–38 HRC, o 17-4 PH corta-se com metal duro revestido a cerca de 48% da maquinabilidade do 1212, semelhante ao 4140 a 30 HRC. Utilizamos pastilhas de ângulo de ataque positivo, quebra-aparas e refrigeração abundante; o encruamento é ligeiro em comparação com o 304 ou o 316.
O envelhecimento retrai a peça 0,04–0,10%, de forma uniforme e previsível. O envelhecimento é um ciclo de arrefecimento ao ar sem têmpera, pelo que a deformação numa peça plana de 150 mm é tipicamente inferior a 0,03 mm.
- Ajustes mais apertados que ±0.02 mm são deixados 0,1–0,2 mm acima da medida ou deslocados para compensar a retração
- As peças passam por tratamento térmico para H900, H1025 ou H1150
- Em H900, retificação de precisão a ±0.003 mm e eletroerosão a fio para perfis
- Passivação conforme ASTM A967, depois CMM e ensaio de dureza
-
Maquinabilidade, Cond. A
~48%1212 = 100%
-
Maquinabilidade, H1150
~40%1212 = 100%
-
Maquinabilidade, H1025
~35%1212 = 100%
-
Maquinabilidade, H900
~25–30%retificação preferível
-
Encruamento
Ligeiroem comparação com 304 ou 316
-
Empeno por envelhecimento
< 0,03 mmpeça plana de 150 mm, típico
Peças típicas usinadas em 17-4 PH
Peças em 17-4 PH que a DEK usina para clientes das áreas aeroespacial, médica e de petróleo e gás, no estado que cada aplicação exige.
-
 Atuadores aeroespaciaisPistões de atuadores, componentes de válvulas e peças de trem de aterragem em H1025 e H1075, usinados segundo a AS9100D com rastreabilidade total.
-
 Ferragens estruturaisFerragens estruturais aeroespaciais e de defesa em H1025, o equilíbrio habitual entre resistência e tenacidade, com rastreabilidade total.
-
 Instrumentos cirúrgicosInstrumentos cirúrgicos, guias de broca e blocos de corte em H900 para retenção do fio, usinados segundo a ISO 13485.
-
 Peças para petróleo e gásVeios de bombas, hastes de válvulas e corpos de ferramentas de fundo de poço em H1150 ou H1150M para cumprir os limites de dureza da NACE MR0175.
17-4 PH vs 15-5 PH, 316 e 304
Escolha 17-4 PH para limite de elasticidade acima de 700 MPa com resistência à corrosão; 15-5 PH para forjados aeroespaciais e secções espessas; 316 ou 304 quando a resistência não é o fator decisivo.
| Critério | Este grau17-4 PH | 15-5 PH | 316 | 304 |
|---|---|---|---|---|
| Limite de elasticidade | 725–1 170 MPa | Igual | 170–240 MPa | 170–240 MPa |
| Tenacidade | Padrão | Melhor | – | – |
| Cloretos | Inferior | – | Melhor | Melhor |
| Custo, aprovisionamento | Inferior, mais fácil | Superior | – | – |
| Ideal para | Resistência, corrosão | Secções espessas | Cloretos | Baixa resistência |
Usinagem CNC + acabamento para 17-4 PH
Tratamento térmico e acabamentos superficiais que a DEK aplica às peças em 17-4 PH que usina, antes ou depois do envelhecimento.
-
Tratamento térmico DisponívelPeças usinadas envelhecidas para H900, H1025 ou H1150 com um ciclo de arrefecimento ao ar a baixa temperatura e sem têmpera, para que a distorção se mantenha mínima.
-
Passivação DisponívelA passivação nítrica ou cítrica segundo a ASTM A967 remove o ferro livre incrustado e restaura a camada de óxido de crómio após o envelhecimento e a retificação.
-
Eletropolimento DisponívelAplicado às peças em 17-4 PH que usinamos, atingindo Ra 0.2–0.4 µm, a mesma gama das superfícies retificadas.
-
Decapagem por jato de esferas DisponívelDisponível em peças em 17-4 PH usinadas na DEK, no âmbito do mesmo pedido e prazo de entrega da usinagem e do envelhecimento.
-
Revestimento PVD DisponívelRevestimento PVD aplicado às peças em 17-4 PH que usinamos, coordenado com o envelhecimento e o acabamento pós-envelhecimento.
-
Retificação DisponívelRetificação plana, cilíndrica e sem centros após o envelhecimento: ±0.003 mm em veios, 0,005 mm de planicidade, Ra 0.2–0.4 µm.
Solicitar orçamento de usinagem de 17-4 PH
Envie um desenho STEP, IGES ou PDF com o estado, as tolerâncias e a especificação de passivação. Um engenheiro confirma as características antes e depois do envelhecimento e devolve o preço no prazo de 6 horas.
Usinagem de inox endurecível por precipitação
A DEK usina 17-4 PH em fresadoras de 3, 4 e 5 eixos, tornos CNC e tipo suíço, eletroerosão e retificadoras, com o envelhecimento e o acabamento pós-envelhecimento coordenados num único prazo de entrega.
A DEK é certificada pela TÜV segundo a AS9100D, a ISO 13485 e a ISO 9001:2015, com mais de 20 anos de usinagem de inox endurecível por precipitação. O tratamento térmico, a retificação, a eletroerosão a fio e a passivação são coordenados internamente, pelo que o envelhecimento e o acabamento pós-envelhecimento constituem um único prazo de entrega.
- Verificação por espetrómetro em cada barra recebida; verificação de dureza em cada lote envelhecido
- Inspeção CMM com IQC, IPQC, FAI e OQC
- Orçamentos em 6 horas que incluem a margem de retração; sem pedido mínimo; protótipos em 3–5 dias mais envelhecimento
Escolha 17-4 PH quando precisa de limite de elasticidade acima de 700 MPa com resistência à corrosão, ou quando a peça tem de ser usinada com tolerância apertada e depois endurecida com distorção mínima.
Não o escolha para serviço acima de 315 °C (o sobreenvelhecimento amolece-o), para ambientes ricos em cloretos onde o 316 ou o duplex 2205 são mais seguros, nem para conjuntos soldados que não possam ser reenvelhecidos após a soldadura.
-
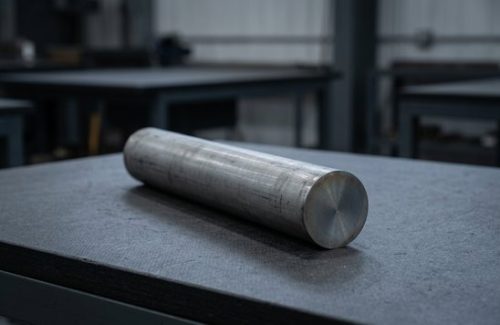 Matéria-prima bruta
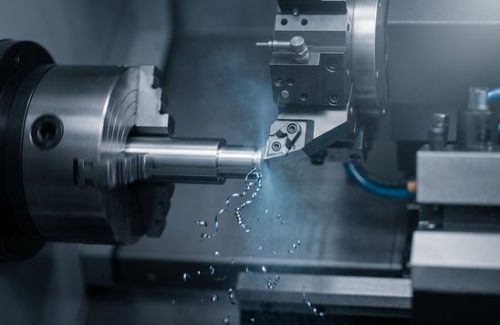 Maquinado por CNC
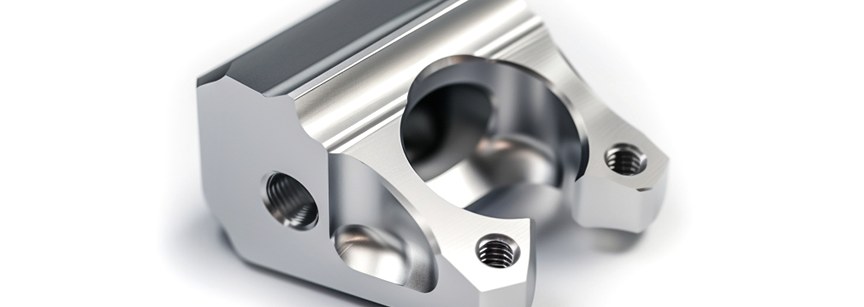 Peças acabadas
-
 Matéria-prima bruta
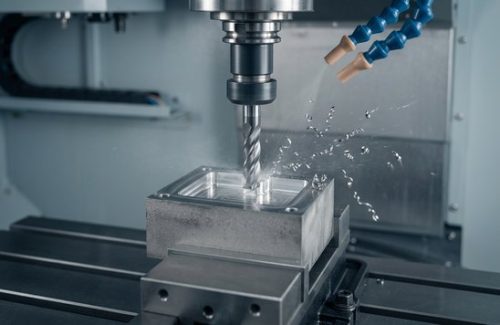 Maquinado por CNC
 Peças acabadas
Perguntas frequentes sobre usinagem de 17-4 PH
Perguntas comuns sobre a sequência de usinagem, Condição A vs H900 e passivação.
Outros materiais
-
 Aço inoxidável Nitronic 60O Nitronic 60 é um tipo de aço inoxidável reforçado com azoto em toda a sua estrutura, proporcionando resistência acrescida em todo o material.Saber mais
-
 Aço inoxidável A286O aço inoxidável A286 é uma liga de endurecimento por precipitação de alta resistência com excelente resistência à corrosão, especialmente a temperaturas elevadas.Saber mais
-
 Aço inoxidável 440CO aço inoxidável 440C é um aço ao crómio de alto carbono. Apresenta excelente dureza, resistência ao desgaste e resistência à corrosão.Saber mais

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








