









Serviços de jateamento abrasivo para peças usinadas por CNC
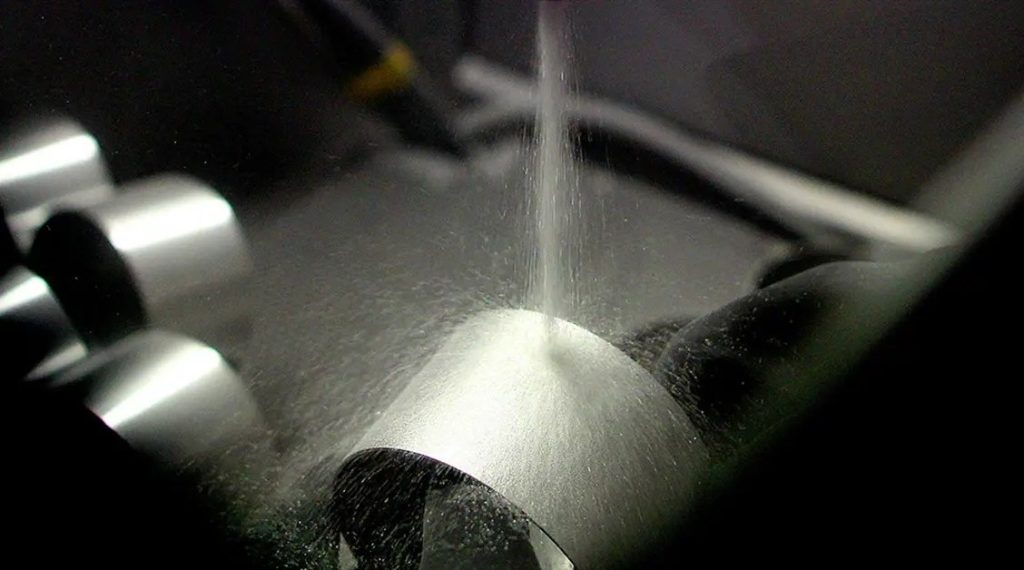
Os serviços de jateamento abrasivo da DEK são aplicados às peças que usinamos internamente, na mesma encomenda: jateamento com microesferas de vidro, óxido de alumínio, cerâmica e granalhagem. O jateamento acrescenta no máximo um dia, sem pedido mínimo.
- Ra 0,8–3 µm Fosco típico
- AMS 2430 Norma de granalhagem
- ±0,005 mm Tolerância da característica


Serviços de jateamento abrasivo na DEK
O ar comprimido projeta o abrasivo contra a superfície usinada, deixando uma textura uniforme e não direcional. O jateamento é planeado em conjunto com a usinagem na mesma encomenda; não aceitamos encomendas apenas de jateamento.
O que o jateamento abrasivo oferece e a que deve estar atento
O jateamento altera a textura e a limpeza, não a geometria. Conheça as suas vantagens e limites antes de o especificar numa peça usinada.
-

Principais vantagens
- As marcas de ferramenta desaparecem: as trajetórias da fresa e as linhas de passo são substituídas por uma textura uniforme e não direcional
- Disfarça as impressões digitais: a superfície fosca mantém um aspeto limpo em caixas e ferragens manuseadas
- Rebarbas ligeiras removidas: o jateamento remove as rebarbas ligeiras deixadas pela usinagem
- Superfície limpa: a carepa, o tom de calor e a camada refundida da eletroerosão são removidos antes do acabamento seguinte
- Aderência para tinta e pó: o óxido de alumínio deixa uma textura gravada adequada à aderência da tinta
- Vida à fadiga mais longa: a granalhagem introduz tensões de compressão a 0,1–0,5 mm de profundidade
-

Limitações e alternativas
- Sem melhoria de precisão: o jateamento não melhora a planura, a circularidade nem o Ra de uma face de precisão
- Superfície lisa ou brilhante: escolha polimento ou eletropolimento no inox; o jateamento produz o efeito contrário
- Canais internos: o jateamento não alcança furos cruzados; consulte rebarbação para trabalho de arestas no interior
- Peças pequenas em volume: o tamboreamento vibratório proporciona um fosco semelhante a um custo por peça inferior
- Remoção de material em ajustes: o óxido de alumínio remove 5–10 µm no alumínio, pelo que os furos apertados exigem proteção
Acabamento fosco e resultados superficiais
Cada abrasivo produz um resultado mensurável numa peça usinada: textura, rugosidade, limpeza ou resistência à fadiga, adequado ao acabamento seguinte.
-

Fosco acetinado uniforme
Microesferas de vidro #80–#170 proporcionam Ra 0,8–1,6 µm com alteração dimensional negligenciável (< 2 µm) em alumínio e inox estéticos.
-

Acetinado mais brilhante
Microesferas cerâmicas de 60–150 µm proporcionam Ra 0,4–1,0 µm, mais fino e mais consistente lote a lote em inox, titânio e alumínio.
-

Aderência gravada para tinta
Óxido de alumínio de 60–220 grão deixa Ra 1,5–4 µm para aderência de tinta e pintura em pó e remoção de carepa em aço e titânio.
-

Resistência à fadiga
A granalhagem fecha micro-fissuras superficiais e atrasa o início de fissuras por fadiga, prolongando habitualmente a vida à fadiga várias vezes.
-

Limpeza suave
Abrasivo plástico Tipo II / Tipo V, 20–40 mesh, deixa Ra ≤ 0,8 µm sem alteração dimensional em plásticos e alumínio fino.
-

Aço descarepado
Granalha de aço S110–S330 proporciona Ra 2–6 µm com ligeiro crescimento; nunca é utilizada em alumínio ou inox (contaminação por ferro).
Comparação dos abrasivos de jateamento
| Abrasivo | Grão / dimensão | Ra resultante | Efeito nas dimensões | Finalidade e materiais típicos |
|---|---|---|---|---|
| Microesferas de vidro | #80–#170 | 0,8–1,6 µm | Desprezável (< 2 µm) | Mate acetinado; alumínio e aço inoxidável cosméticos; pré-anodização; peening ligeiro |
| Microesferas cerâmicas | 60–150 µm | 0,4–1,0 µm | Desprezável | Acetinado mais fino e brilhante; consistente lote a lote; aço inoxidável, titânio, alumínio |
| Óxido de alumínio | Granulometria 60–220 | 1,5–4 µm | Remoção de 5–10 µm no alumínio; arestas arredondadas em ~0,05 mm | Decapagem agressiva; aderência para tinta/pó; remoção de carepa; aço, titânio, ferro fundido |
| Granalha de aço | S110–S330 | 2–6 µm | Ligeiro crescimento, superfície com covinhas | Peening e remoção de carepa em aço; nunca em alumínio ou aço inoxidável |
| Meio plástico | Tipo II / Tipo V, 20–40 mesh | ≤ 0,8 µm | Nenhum | Limpeza suave, remoção de tinta, rebarbação de plásticos e alumínio fino |
Materiais adequados para jateamento com meio abrasivo
Microesferas de vidro e cerâmicas são adequadas para alumínio, aço inoxidável e titânio; alumínio óxido de alumínio e granalha de aço são adequados para aço e ferro fundido.
Aço inoxidável e alumínio nunca são jateados nem sujeitos a peening com meios de aço, para evitar contaminação por ferro. Não se utiliza areia de sílica: uma nota de “jateamento de areia em peças CNC” é tratada como óxido de alumínio ou microesferas de vidro, confirmada na revisão do orçamento.
-
Alumínio 6061Um jateamento com microesferas de vidro #120 oculta os percursos da fresa antes da anodização incolor ou preta; desoxidado antes do banho.Recomendado
-
Alumínio 6063Recebe o mesmo acabamento mate uniforme e de baixo brilho por jateamento com microesferas antes da anodização, tal como o 6061, para carcaças cosméticas.Recomendado
-
Aço inoxidávelMicroesferas de vidro ou cerâmicas conferem um mate acetinado; peening apenas com meios de aço inoxidável, cerâmica ou vidro.Sem meios de aço
-
TitânioMicroesferas cerâmicas conferem um acetinado brilhante e consistente; o óxido de alumínio decapa-o como aderência sob tinta.Bom
-
Aço ligadoO óxido de alumínio remove a carepa; a granalha de aço fundido S110–S330 é utilizada para peening e remoção de carepa.Peening
-
Ferro fundidoO óxido de alumínio proporciona uma decapagem agressiva e remoção de carepa antes de tinta ou revestimento em pó.Bom
Aplicações típicas
O jateamento com meio abrasivo serve ferragens cosméticas de alumínio e veios e engrenagens críticos para a fadiga, da eletrónica de consumo ao trem de aterragem aeroespacial.
-
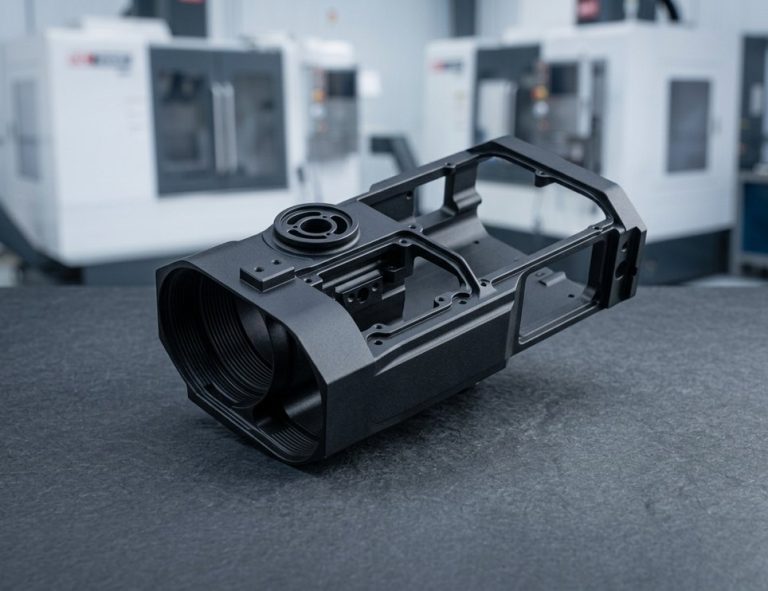 Carcaças eletrónicasCarcaças maquinadas em 6061 ou 6063 jateadas com microesferas #120 e depois anodizadas incolor ou preto para um mate uniforme e de baixo brilho.Solicitar orçamento
-
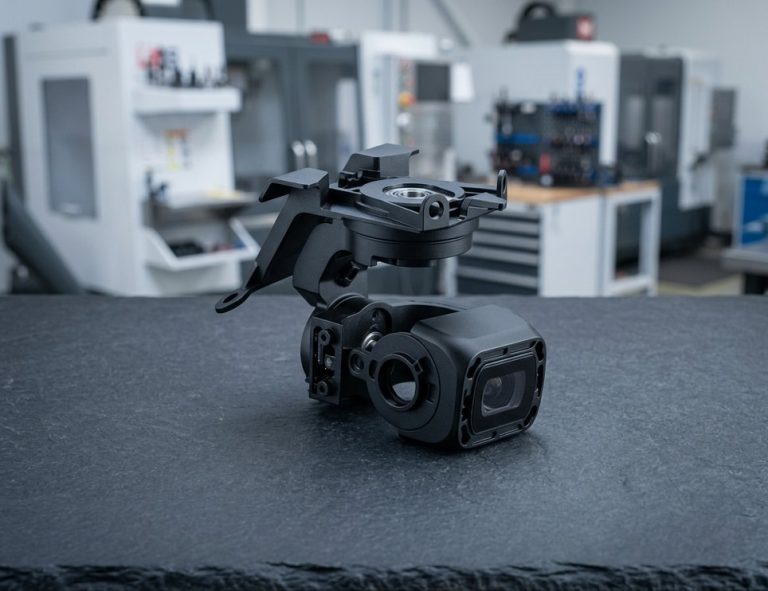 Ferragens de câmarasO jateamento com microesferas antes da anodização oculta todos os percursos da fresa nas peças visíveis de ferragens de câmaras.Solicitar orçamento
-
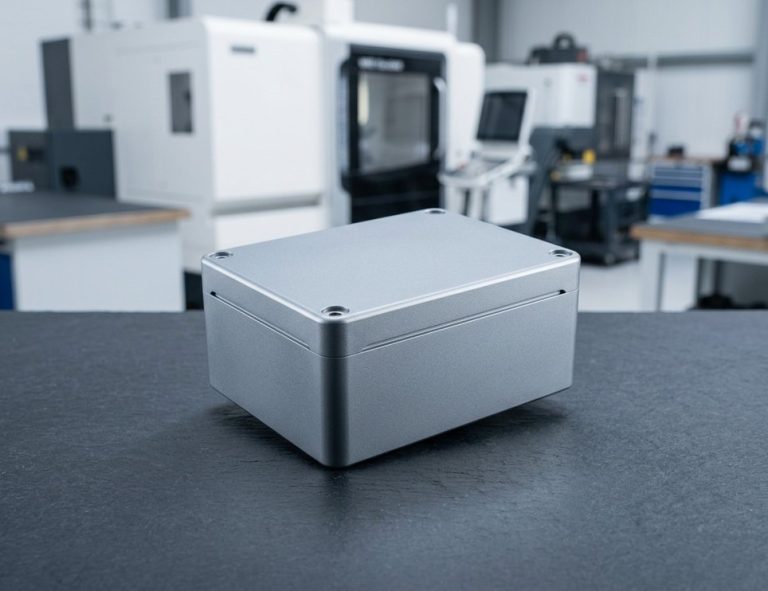 Carcaças de instrumentosMate uniforme que oculta marcas de ferramenta e dedadas em carcaças de instrumentos maquinadas.Solicitar orçamento
-
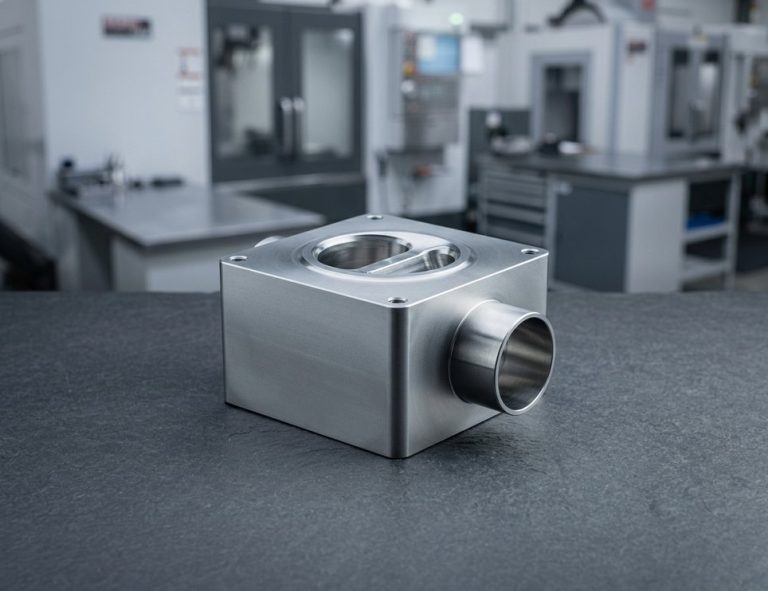 Peças médicasAs microesferas cerâmicas conferem um acetinado brilhante em peças médicas de aço inoxidável, titânio e alumínio, consistente lote a lote.Solicitar orçamento
-
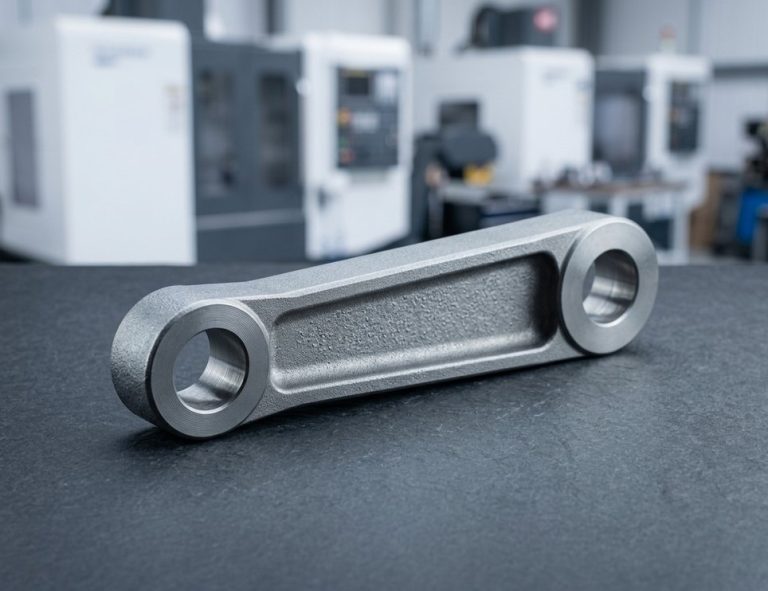 Componentes aeroespaciaisO peening é um requisito padrão em trens de aterragem e componentes de turbinas de aeronaves.Solicitar orçamento
-
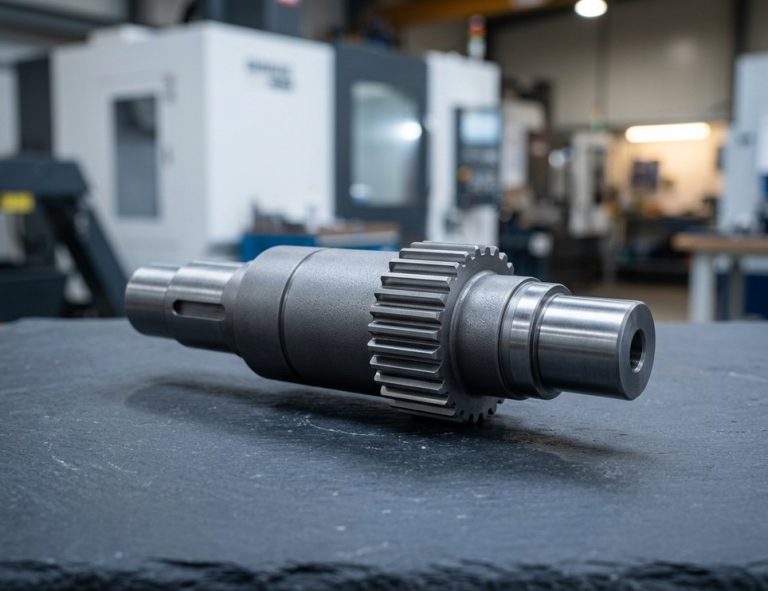 Veios e engrenagens sujeitos a peeningMolas, engrenagens e veios que falham por flexão ou torção são sujeitos a peening após a retificação final.Solicitar orçamento
Notas de projeto e tolerância
O jateamento atinge todas as superfícies expostas e pode remover material, pelo que o desenho deve indicar o meio, as superfícies, a mascaragem e o acabamento subsequente.
-
Mascarar ajustes críticos
Mascarar furos e veios com ajustes H7/g6 ou mais apertados, roscas, faces de vedação, ranhuras de O-ring, faces lapidadas e de referência, bem como zonas marcadas a laser .
-
Contar com arredondamento de arestas
As peças não mascaradas jateadas com óxido de alumínio ficam com um raio de aresta de 0,05 mm; as zonas polidas perdem algum brilho.
-
Escrever a nota no desenho
Exemplo: "Jateamento com microesferas de vidro #120 em todas as superfícies externas; mascarar furo Ø12 H7, roscas e face A". Adicionar uma amostra de limite onde a uniformidade cosmética for importante.
-
Indicar o acabamento subsequente
Indique "depois anodização Tipo II incolor" ou "depois passivação"; o mesmo jateamento também funciona antes de oxidação negra no aço, para um preto plano e não refletivo.
-
Sequência de peças com peening
Usinar, tratamento térmico, retificar, fazer peening e depois revestir ou aplicar camada; um polimento ligeiro pode remover menos de 10% da profundidade de compressão.
-
Especificar serviços de shot peening
Indique a norma, o meio, a intensidade Almen, a cobertura e as superfícies com peening no desenho, para os serviços de shot peening.
Especificações de jateamento e peening
- Granulometria de microesferas de vidro #80–#170 (#120 acetinado geral)
- Ra com microesferas de vidro 0,8–1,6 µm
- Ra com microesferas cerâmicas 0,4–1,0 µm
- Remoção com óxido de alumínio 5–10 µm no alumínio
- Remoção com microesferas < 2 µm
- Profundidade de peening 0,1–0,5 mm de compressão
- Intensidade Almen 0,008–0,012 A / 0,006–0,010 N
- Cobertura 100% mín., 200% crítico
- Norma de peening AMS 2430 ou SAE J2441
- Ra com peening 2–6 µm
- Tolerância da característica ±0,005 mm
- Prazo adicional No máximo um dia
- Certificações ISO 9001:2015, ISO 13485, AS9100D


Jateamento com microesferas e o processo de shot peening
Dois processos com objetivos diferentes: jateamento com microesferas para o aspeto antes da anodização, peening para a vida à fadiga.
Perguntas frequentes
Respostas sobre escolha de meio, dimensões, anodização e shot peening em peças usinadas.

Pronto para escalar o seu projeto?
Comece com um processo estável e qualidade controlada. Vamos discutir o seu projeto.








